
Tlakové lití je proces odlévání kovů, při kterém je roztavený kov pod vysokým tlakem vtlačován do ocelové formy vyrobené na míru danému projektu. Umožňuje výrobu přesných a složitých dílů s hladkým povrchem a úzkými tolerancemi, díky čemuž se hojně využívá při opakované velkosériové výrobě.
Většina odlitků vyráběných tlakovým litím využívá neželezné kovy, jako je hliník, zinek a hořčík. V praxi často nerozhoduje pouze samotná slitina, ale systém formy, který řídí plnění, odvzdušňování, chlazení a vyhazování odlitku v průběhu tisíců cyklů.
Pokud plánujete nový projekt tlakového lití, začněte u formy: zvažte strategii dělicí roviny, návrh vtokové a odvzdušňovací soustavy a tepelnou rovnováhu. Tato rozhodnutí do značné míry určují riziko vzniku pórovitosti a otřepů, rozměrové odchylky i dlouhodobou stabilitu.
Proč zvolit tlakové lití (a proč záleží na formě)
Tlakové lití je velmi rozšířené, protože při sériové výrobě nabízí skvělou rovnováhu mezi výkonem, stálostí kvality a náklady.
- Vysoká přesnost: Úzké tolerance mohou omezit potřebu následného obrábění.
- Rychlá výroba: Krátké časy cyklů jsou vhodné pro velkosériovou výrobu.
- Možnost výroby tenkostěnných dílů: Umožňuje lehké konstrukce se složitou geometrií.
- Hladký povrch: Po vhodné povrchové úpravě často vhodný pro lakování nebo pokovování.
- Nízké náklady na kus při velkých objemech: Náklady na formu se rozpočítávají do velkého počtu vyrobených dílů.
Tyto výhody se však plně projeví pouze tehdy, je-li forma správně navržena a vyrobena. Kvalita nástroje a konstrukční řešení (vtoková soustava, odvzdušnění, chlazení, vyhazování) mají zásadní vliv na dobu cyklu, podíl zmetků a na to, zda bude odlitek tlakotěsný, svařitelný či vhodný pro následné opracování.
Plánujete projekt výroby nástroje? Zašlete nám výkres k posouzení proveditelnosti a kontrole návrhu formy prostřednictvím naší služby výroby forem pro tlakové lití.
Proces tlakového lití: Průběh jednotlivých cyklů
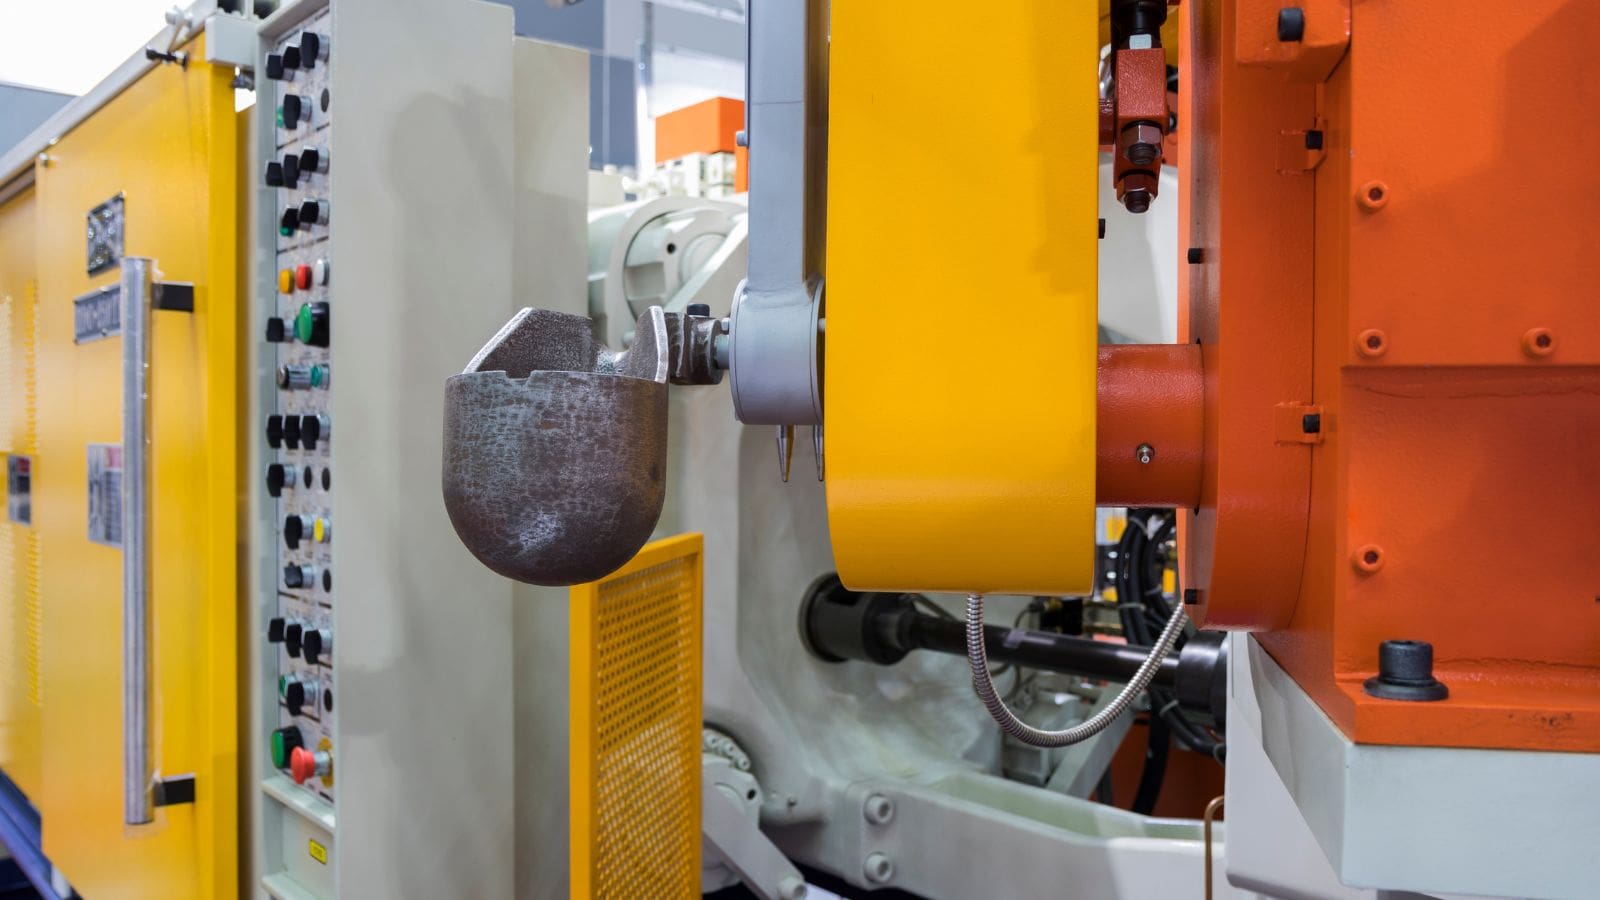
Z obecného hlediska zahrnuje cyklus tlakového lití přípravu formy, vstřikování/plnění, tuhnutí, vyhazování a ořezávání. Ve výrobě jsou klíčové detaily týkající se toho, jak forma řídí tok kovu, odvod vzduchua odvod tepla—protože právě tyto faktory určují opakovatelnost procesu.
- Příprava formy: Forma se uzavře a upne; v případě potřeby se aplikuje mazivo či separační prostředek.
- Plnění (vstřikování): Roztavená slitina vstupuje do dutiny formy přes systém vtokových kanálů a vtoků.
- Tuhnutí a chlazení: Chladicí kanály a tepelná rovnováha ovlivňují smršťování a rozměrovou stabilitu.
- Vyhazování: Vyhazovací systém uvolní odlitek; uspořádání vyhazovačů ovlivňuje vznik stop a riziko deformace.
- Ořezávání a dokončování: Odstraňují se vtoky, přelivy a otřepy; následovat může obrábění a další úpravy.
Jelikož se vady mohou opakovat v každém cyklu, jsou pro stabilní sériovou výrobu nezbytné vysoká přesnost nástroje a řízení procesu .
Typy tlakového lití: s horkou komorou vs. se studenou komorou
Dvěma nejčastějšími konfiguracemi strojů pro vysokotlaké lití jsou stroje s horkou komorou a se studenou komorou. V mnoha případech o volbě typu rozhoduje především použitá slitina.
| Typ | Typické použití | Klíčové poznámky |
|---|---|---|
| Tlakové lití s horkou komorou | Běžné pro slitiny s nižší teplotou tání (často zinek, případně hořčík) | Krátké časy cyklu; forma a součásti stroje musí odolávat prostředí s roztaveným kovem. |
| Tlakové lití se studenou komorou | Běžné pro slitiny s vyšší teplotou tání (často hliník) | Roztavený kov se dávkuje do plnicí komory; proces je obecně pomalejší než u horké komory, ale vhodný pro výrobu z hliníku. |
Bez ohledu na typ komory (horká či studená) je klíčem ke konzistentnímu plnění a stabilní kvalitě výroby konstrukce formy (vtoky, odvzdušnění, chlazení, vyhazování).
Hlavní metody tlakového lití: HPDC, varianty s vakuem, LPDC a gravitační lití
Pojem „tlakové lití“ se často používá k označení vysokotlakého lití (HPDC), avšak v závislosti na interních požadavcích na kvalitu a následných výrobních krocích mohou odběratelé zvažovat i alternativy, jako je nízkotlaké nebo gravitační lití.
Vysokotlaké lití (HPDC)
Vysokotlaké lití je nejrozšířenějším komerčním procesem výroby hliníkových, zinkových a hořčíkových dílů s vysokou opakovatelností. Vzhledem k tomu, že plnění může být rychlé a turbulentní, je pro snížení pórovitosti a zajištění rozměrové stability klíčové správné odvzdušnění, návrh přelivných kapes a řízení teploty.
Vysokotlaké lití s podporou vakua (varianta HPDC)
Vakuové lití odstraňuje vzduch z dutiny formy před vstřikováním nebo v jeho průběhu. Tím se omezuje uzavírání plynů a vznik pórovitosti, což zlepšuje vnitřní kvalitu dílů určených pro aplikace vyžadující těsnost, svařování nebo náročné povrchové úpravy. Příprava pro vakuování je především otázkou konstrukce nástroje – do návrhu formy je nutné zahrnout strategii těsnění, cesty pro odvod vzduchu a umístění ventilů či otvorů.
Nízkotlaké lití (LPDC)
Nízkotlaké lití využívá řízené plnění poháněné nízkým tlakem plynu. Často se volí v případech, kdy má vnitřní celistvost přednost před maximální rychlostí výroby, zejména u určitých konstrukčních požadavků nebo požadavků souvisejících s tepelným zpracováním.
Gravitační lití do kovových forem (lití do kokil)
Gravitační lití do kokil (v diskusích mezi odběrateli často řazené pod pojem „tlakové lití“) využívá k plnění formy gravitaci namísto vstřikovacího tlaku. Tato metoda přichází v úvahu při menších objemech výroby nebo tehdy, když o volbě procesu rozhodují požadavky na tepelné zpracování a cíle týkající se vnitřní kvality. Výběr do značné míry závisí na geometrii dílu, použité slitině a požadavcích na užitné vlastnosti.
Nástroje pro tlakové lití (formy): Co forma obsahuje
Forma pro tlakové lití je kompletní systém, který vytváří tvar součásti a řídí tok kovu, odvzdušnění, chlazení a vyhazování. Mezi typické součásti systému formy patří:
- Jádro a dutina (vložky) které vytvářejí geometrii součásti
- Systém vtokových kanálů a vtoků pro přívod roztaveného kovu do dutiny formy
- Odvzdušňovací a přepadové kanály pro odvod vzduchu a zachycení oxidů či nečistot
- Chladicí kanály pro regulaci teploty formy a doby cyklu
- Vyhazovací systém pro spolehlivé uvolnění odlitku
- Posuvné a výsuvné prvky (jádra) (pokud jsou vyžadovány kvůli podřezům nebo bočním prvkům)
Ve společnosti Moldie je návrh a výroba forem podporována CNC obráběním, elektroerozivním obráběním (EDM), přesným měřením a simulačními nástroji, které optimalizují vtokovou soustavu, chlazení a vyhazování pro dosažení konzistentních výsledků. Více informací o našich možnostech naleznete na stránce věnované formám pro tlakové lití stránce.
Klíčová rozhodnutí při návrhu nástroje (a jejich vliv na kvalitu)
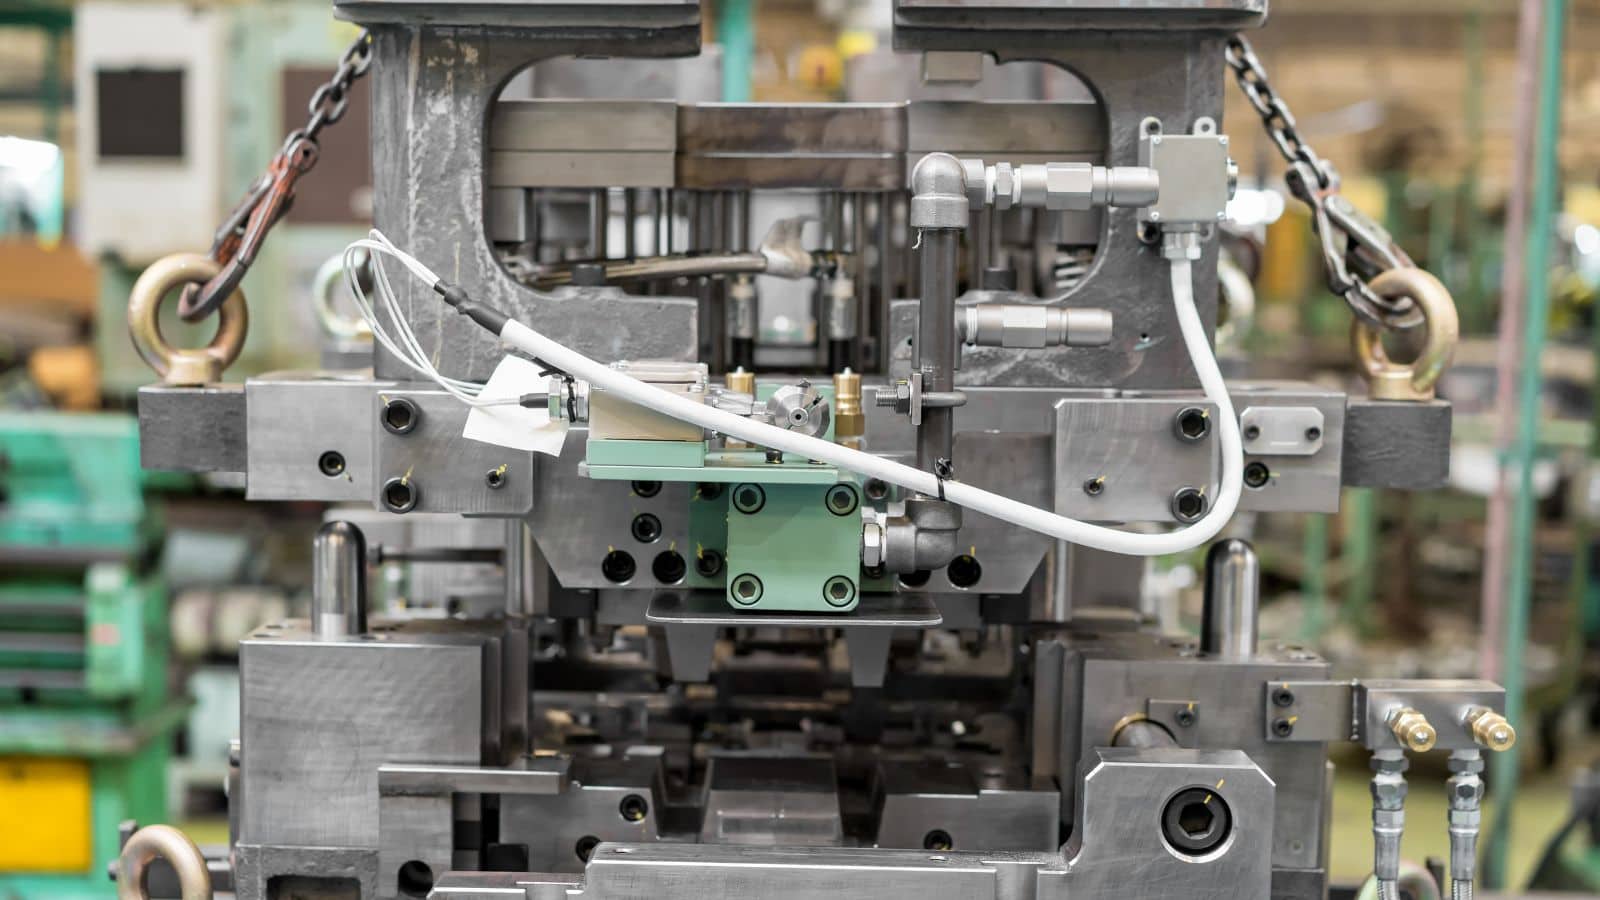
Strategie dělicí roviny
Volba dělicí roviny ovlivňuje riziko vzniku otřepů, vzhled povrchu, strategii určení základny pro obrábění a viditelnost stop po vyhazovačích. Správná volba dělicí roviny může snížit potřebu následných úprav a zlepšit stabilitu procesu při dlouhodobé výrobě.
Rozvody, vtoky a vyváženost plnění
Konstrukce rozvodů a vtoků určuje způsob plnění dutiny formy. Vyvážené plnění omezuje riziko vzniku studených spojů a nedolití a zároveň snižuje pórovitost způsobenou turbulencí. Umístění vtoku má rovněž vliv na vzhledovou kvalitu a náročnost následného opracování.
Odvzdušnění, přelivy a příprava pro vakuování
Odvod vzduchu je jednou z nejčastějších příčin vzniku pórovitosti a povrchových vad. Správné odvzdušňovací kanály a vhodné umístění přelivů pomáhají odvádět zachycené plyny a nečistoty. Pokud je vyžadováno lití s podporou vakua, musí být forma již od počátku navržena s ohledem na utěsnění a umístění vakuových kanálů.
Chlazení a tepelná rovnováha
Konstrukce chlazení ovlivňuje dobu tuhnutí, chování při smršťování, riziko deformace a délku výrobního cyklu. Tepelně vyvážená forma pomáhá omezit rozměrové odchylky během dlouhých výrobních sérií.
Rozmístění vyhazovačů
Umístění a pořadí činnosti vyhazovacích kolíků ovlivňují stabilitu uvolnění výlisku, stopy po vyhazování a riziko deformace – zejména u tenkých stěn nebo pohledových ploch.
Výběr materiálu (včetně vlivu na konstrukci formy)
Volba materiálu ovlivňuje životnost formy, délku cyklu, náklady i vlastnosti výsledného dílu. Rovněž určuje, jak musí být forma navržena s ohledem na proudění taveniny, odvzdušnění a odvod tepla.
Slitiny hliníku pro tlakové lití
Hliník je hojně využíván, protože nabízí výhodnou kombinaci pevnosti, nízké hmotnosti a odolnosti proti korozi. Většina projektů využívajících hliník pracuje se stroji se studenou komorou, což je dáno vyšší teplotou tavení tohoto kovu.
- A380 / ADC12: Univerzální slitiny s vynikající slévatelností.
- A360: Často volena v případech, kdy je vyžadována vyšší odolnost proti korozi a lepší tažnost.
- A383: Často používaná pro tenkostěnné a tvarově složité díly.
Pokud se váš projekt týká hliníkových dílů, prohlédněte si náš přehled možností výroby hliníkových odlitků.
Slitiny zinku pro tlakové lití
Tlakové lití zinku Běžně se využívá pro malé díly s jemnými detaily a vynikající kvalitou povrchu. Výroba ze zinku často těží z krátkých cyklů a dlouhé životnosti nástrojů, pokud je forma správně navržena a udržována.
Slitiny hořčíku pro tlakové lití
Hořčík je nejlehčím běžně používaným konstrukčním kovem pro tlakové lití a často se uplatňuje tam, kde je prioritou snížení hmotnosti.
Zjistěte více o našich možnostech výroby dílů z hořčíku metodou tlakového lití.
Kontrola kvality, běžné vady a následné operace
Kontrola kvality je při tlakovém lití klíčová, protože vady se mohou opakovat v každém dalším cyklu. Mezi běžné problémy patří pórovitost, studené spoje, otřepy a rozměrové odchylky.
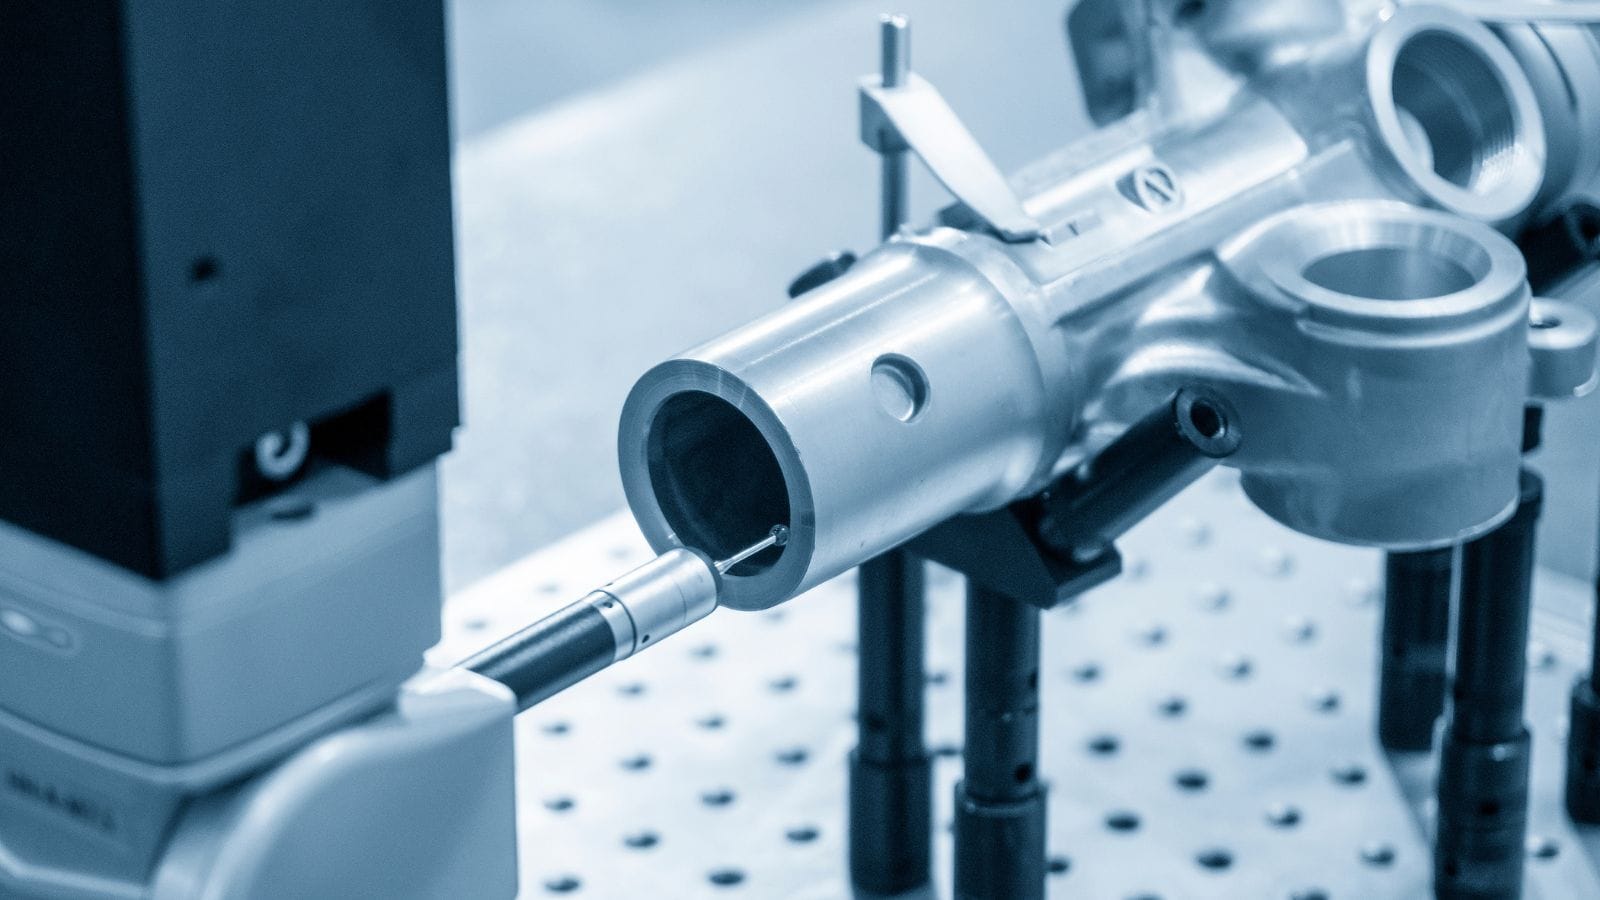
Běžné vady a jejich typické příčiny
- Pórovitost: Často souvisí s uzavřeným vzduchem, nedostatečným odvzdušněním či přepadovými kanálky nebo nestabilními parametry procesu.
- Studené spoje / nedolití: Často souvisí s rovnováhou plnění, konstrukcí vtoků, teplotou nebo průběhem vstřiku.
- Otřepy: Často souvisí s dosednutím dělicí roviny, uzavírací silou, opotřebením nebo deformací formy či tepelnou nerovnováhou.
- Rozměrové odchylky: Často souvisí s kolísáním teploty formy, opotřebením nebo nekonzistentním řízením procesu.
Metody kontroly
Kontrola na souřadnicovém měřicím stroji (CMM) ověřuje kritické rozměry, zatímco rentgenová kontrola pomáhá odhalit vnitřní pórovitost. 3D skenování je rovněž užitečné pro porovnání prvního kusu a ověření formy.
Dokončovací práce a obrábění
Mnoho odlitků vyžaduje před konečným použitím další zpracování. CNC obrábění a povrchová úprava pomáhají splnit požadavky na tolerance, vzhled a odolnost proti korozi.
Náklady: Kdy se tlakové lití vyplatí (pohled z hlediska nákladů na formu)
Tlakové lití je nákladově efektivní, pokud je objem výroby dostatečně vysoký na to, aby se náklady na formu rozložily mezi velké množství dílů. Počáteční investice do formy je vyšší než u jednodušších procesů, ale při sériové výrobě mohou být jednotkové náklady mnohem nižší, pokud jsou pod kontrolou doba cyklu a míra zmetkovitosti.
Klíčové faktory ovlivňující náklady na formu
- Složitost dílu (hluboké prvky, tenké stěny, požadavky na vzhled)
- Posuvné a výsuvné prvky (jádra) (podřezy a boční pohyby zvyšují složitost formy)
- Požadavky na vtokový systém, odvzdušnění a vakuování
- Složitost chlazení a požadavky na tepelnou rovnováhu
- Očekávaný objem výroby a cíle týkající se životnosti (plánování životnosti formy)
Na co se zeptat výrobce forem pro tlakové lití
- Zajistíte podporu při optimalizaci konstrukce formy z hlediska vtokového systému, chlazení a vyhazování (včetně případných simulací)?
- Jak budete validovat nástroj (plán zkoušek, postup kontroly a ověření stability)?
- Dokážete zajistit i navazující operace, jako je obrábění a povrchová úprava, v rámci komplexního řešení?
Pokud si přejete odhadnout postup výroby nástroje a náklady, kontaktujte společnost Moldie prostřednictvím naší služby výroby forem pro tlakové lití a zašlete nám výkres, preferovanou slitinu a očekávaný roční objem výroby.
Často kladené dotazy (FAQ)
Záleží u tlakového lití více na stroji, nebo na formě?
Důležité je obojí, ale forma je často klíčovým faktorem pro zajištění opakovatelné kvality. Rozhodnutí týkající se vtoků, odvzdušnění, chlazení a vyhazování určují, jak se bude dutina plnit, jak bude unikat vzduch a jak bude odváděno teplo v průběhu tisíců výrobních cyklů.
Technologie s horkou komorou vs. se studenou komorou: kterou zvolit?
V mnoha případech o tom rozhoduje především použitá slitina. Technologie s horkou komorou je běžná pro slitiny s nižší teplotou tání (často zinek), zatímco technologie se studenou komorou se používá pro slitiny s vyšší teplotou tání (často hliník). Konečné rozhodnutí by mělo vycházet z geometrie dílu, požadavků na kvalitu a výrobních cílů.
Jak se u tlakového lití omezuje pórovitost?
Omezení pórovitosti obvykle zahrnuje lepší návrh odvzdušnění a přelivných kapes, stabilní profil vstřiku a teploty a v některých případech i lití s podporou vakua. Mnohá z těchto vylepšení se řeší již ve fázi návrhu formy.
Kdy je tlakové lití nákladově efektivní?
Tlakové lití se stává výhodným, pokud je objem výroby dostatečně vysoký pro amortizaci nákladů na formu a pokud vysoká opakovatelnost procesu snižuje potřebu následných úprav a množství zmetků. Správný bod rentability závisí na geometrii, slitině, požadavcích na kvalitu a cílové délce výrobního cyklu.
Vyžadují tlakově lité díly obrábění a konečnou úpravu?
Mnohé z nich ano. Obrábění se často využívá u kritických lícovaných ploch, závitů a těsnicích ploch, zatímco konečná úprava povrchu pomáhá splnit požadavky na vzhled a odolnost proti korozi. Podívejte se na naše možnosti povrchových úprav pro běžné potřeby následného zpracování.
Dokáže společnost Moldie zajistit formy pro tlakové lití hliníku, zinku a hořčíku?
Ano. Společnost Moldie se specializuje na výrobu forem pro tlakové lití slitin hliníku, zinku a hořčíku a dokáže zajistit celý proces – od návrhu dílu a výroby prototypů přes výrobu samotné formy až po následnou podporu výroby. Podrobnosti naleznete na naší stránce věnované formám pro tlakové lití.







