
Pro inženýry a nákupní manažery, kteří posuzují tlakové lití dílů ve středních až vysokých objemech, představuje gravitační lití do kovové formy praktický kompromis. Vyvažuje investice do nástrojů, rozměrovou přesnost, povrchovou úpravu a integritu dílu.
V tomto blogu prozkoumáme proces a materiály gravitačního lití do kovové formy a především jeho výhody, omezení a nákladové faktory.
Obsah
[Kliknutím na níže uvedený název přejdete na příslušnou část blogu.]
- Proces gravitačního lití do kovové formy
- Materiály
- Výhody a omezení
- Použití a výrobky
- Výpočet nákladů
- Výběr výrobního partnera pro celý proces
Jak probíhá gravitační lití do kovové formy
Proces gravitačního lití se skládá z přesně stanovených kroků a rozhodnutí v každé fázi přímo ovlivňují kvalitu odlitku, rozměrovou přesnost i požadavky na následné zpracování.
Příprava formy a její povlakování
Před zahájením výroby se forma předehřeje na řízenou teplotu, obvykle mezi 150 a 300 stupni Celsia podle použité slitiny.
Předehřátí odstraní chladná místa v dutině, která by jinak způsobila předčasné tuhnutí a nedokonalé vyplnění.
Po předehřátí se na povrch dutiny nanese žáruvzdorný povlak nebo separační prostředek. Tento povlak má dvě funkce:
- Umožňuje čisté vyjmutí hotového odlitku bez poškození povrchu
- Chrání ocel formy před erozí způsobenou opakovaným kontaktem s roztaveným kovem
Tloušťka a typ povlaku ovlivňují jak povrchovou úpravu, tak rychlost přenosu tepla během tuhnutí.
V této fázi se také nastavuje odvzdušnění. Malé odvzdušňovací kanálky umístěné v dělící rovině formy a v místech náchylných k zachycování vzduchu umožňují jeho únik při plnění dutiny kovem.
Nalévání roztaveného kovu vtokovou soustavou
Roztavený kov se poté z licí pánve nalévá do vtokové soustavy, která jej prostřednictvím licího systému přivádí do dutiny formy.
Geometrie rozváděcích kanálů a vtoků určuje rychlost proudění, směr plnění i míru turbulence kovu při vstupu do dutiny.
Do konstrukce formy se často začleňují nálitky, které během tuhnutí doplňují smršťující se kov a brání vzniku staženin v silných průřezech.
Tuhnutí, chlazení a vyjmutí odlitku
Po naplnění dutiny začne kov tuhnout. Chlazení začíná u stěn formy, kde se teplo odvádí nejrychleji, a postupuje směrem dovnitř.
Doba chlazení se liší podle tloušťky stěny, slitiny a teploty formy. Jakmile odlitek dostatečně ztuhne, forma se otevře a vyhazovací kolíky vytlačí díl z dutiny, aniž by deformovaly dosud teplý odlitek.
Ostřižení, CNC obrábění a následné zpracování
Nejprve se odstraní přetok v dělící rovině. Odlitky se následně mohou obrábět na CNC, aby vznikly prvky s úzkými tolerancemi, například otvory, závitové díry nebo dosedací plochy, které samotná forma nedokáže vytvořit.
Podle požadavků na konečné použití dílu následují povrchové úpravy, například tryskání, práškové lakování, anodizace nebo lakování.
Materiály, slitiny a vlastnosti dílů při gravitačním lití do kovové formy
Volba slitiny při gravitačním lití do kovové formy není druhořadým rozhodnutím. Zvolený odlévaný materiál ovlivňuje tekutost při plnění, průběh tuhnutí, mechanické vlastnosti, povrchovou úpravu i možnost tepelného zpracování po odlití.
Gravitační lití hliníku do kovové formy pro konstrukční a tepelné aplikace
Gravitační lití hliníku patří mezi nejběžnější gravitační odlévací techniky z praktických důvodů: nízká hustota, dobrá tekutost, přiměřená tepelná vodivost a dobré mechanické vlastnosti po odlití.
Hliníkové slitiny také dobře reagují na tepelné zpracování, a proto se hodí pro konstrukční díly a součásti pohonného ústrojí.
Mezi běžné hliníkové slitiny pro gravitační lití do kovové formy patří:
Tepelné zpracování, konkrétně cyklus T6 zahrnující rozpouštěcí žíhání a následné umělé stárnutí, lze použít u několika těchto slitin a ve srovnání se stavem po odlití výrazně zvyšuje mez kluzu a tvrdost.
Zinek a jakosti Zamak pro přesné součásti
Zinkové slitiny, včetně skupiny Zamak, mají nízkou teplotu tání a výbornou tekutost, díky nimž přesně vyplní i jemné detaily. Zamak 3 je nejběžnější jakostí a nabízí dobrou rovnováhu mezi pevností, tažností a rozměrovou stabilitou.
Zinkové odlitky dosahují úzkých tolerancí a mají hladký přirozený povrch, což omezuje následné zpracování u dekorativního a přesného kování. Díky elektrické vodivosti a snadnému pokovování se hodí také pro elektroniku a kryty konektorů.
Nevýhodou je hustota. Zinek je výrazně těžší než hliník, což omezuje jeho použití v aplikacích citlivých na hmotnost.
Hořčíkové slitiny pro specifické požadavky
Hořčíkové slitiny, například AZ91D a AM60B, mají nejnižší hustotu mezi konstrukčními odlévanými materiály. Slitina AM50 dobře pohlcuje energii, a proto se používá u automobilových dílů důležitých při nárazu.
Pokud je zásadním požadavkem snížení hmotnosti, nabízí gravitační lití hořčíku poměr pevnosti k hmotnosti, kterému se hliník nevyrovná.
Výhody, omezení a výsledná kvalita
Gravitační lití přináší výrobnímu programu jedinečné výhody, má však také svá omezení. Právě důkladné pochopení těchto kompromisů, zejména pokud jde o investice do nástrojů, objem výroby a kvalitu odlitků, odlišuje správné nákupní rozhodnutí od nákladného omylu.
Proč opakovaně použitelné formy zvyšují opakovatelnost
Gravitační lití do kovové formy je proces odlévání do trvalé formy a stejná ocelová forma se používá pro tisíce odlitků. Geometrie dutiny zůstává neměnná, takže rozměrová přesnost i povrchová úprava jsou konzistentní od prvního odlitku až po deseti tisící.
Opakovaně použitelné formy navíc umožňují postupně optimalizovat jejich konstrukci. Na základě údajů z kontroly prvního kusu (FAI) lze upravit umístění chladicích kanálků, geometrii vtoků i odvzdušnění, zvýšit výtěžnost a vyhnout se výrobě nového nástroje.
Další konstrukční výhodou je nízká pórovitost způsobená plyny. Protože je plnění gravitací pomalejší a méně turbulentní než vstřikování pod vysokým tlakem, dostává se do dutiny méně zachyceného vzduchu. Řízené směrové tuhnutí pak vytváří hutnější mikrostrukturu, která podporuje tepelné zpracování a zlepšuje únavovou životnost při provozu.
Kde proces zaostává
Nejvýznamnější překážkou vstupu jsou investice do nástrojů. Formy pro gravitační lití se obrábějí z nástrojové oceli a jejich výroba je dražší než zhotovení modelů pro lití do písku. U programů s malým objemem zůstávají náklady na nástroje připadající na jeden díl vysoké a proces ztrácí svou ekonomickou výhodu.
Konstrukce formy pro gravitační lití také omezuje geometrickou složitost. Zápichy a zpětné úkosy vyžadují písková jádra nebo skládací části formy, což zvyšuje náklady i dobu cyklu. Pro díly s hlubokými vnitřními kanály nebo mimořádně složitou geometrií může být vhodnější lití na vytavitelný model nebo nízkotlaké lití do kovové formy.
Výrobní rychlost je také nižší než u vysokotlakého lití. Plnění gravitací trvá déle než tlakové vstřikování, což omezuje výstup na jednu směnu stroje.
Nejdůležitější faktory kontroly kvality
Rozměrová přesnost při gravitačním lití závisí na kvalitě oceli formy, důsledném řízení její teploty a stabilním způsobu lití. Odchylky v kterékoli z těchto oblastí způsobují rozměrové změny v průběhu výrobní série.
Součástí standardního procesu každého dodavatele by měla být kontrola vnitřní kvality, zejména rentgenová kontrola staženin a ověření kritických rozměrů na souřadnicovém měřicím stroji (CMM). Úplné protokoly o kontrole rozměrů po zkouškách nástroje pomáhají potvrdit, že forma vyrábí díly podle specifikace, ještě než začne sériová výroba.
Stav povlaku formy a její teplota přímo ovlivňují povrchovou úpravu. Jak se povlak opotřebovává nebo teplota formy mění, kvalita povrchu se zhoršuje. Praktickým opatřením, které tomu předchází, je pravidelná údržba a sledování procesu.
Obvyklé výrobky z gravitačního lití do kovové formy
Aplikace gravitačního lití do kovové formy zahrnují širokou škálu typů dílů, rozměrů a požadavků na slitiny. Spojuje je potřeba rozměrové přesnosti, mechanické integrity a kvality povrchu, která omezuje náklady na následné zpracování.
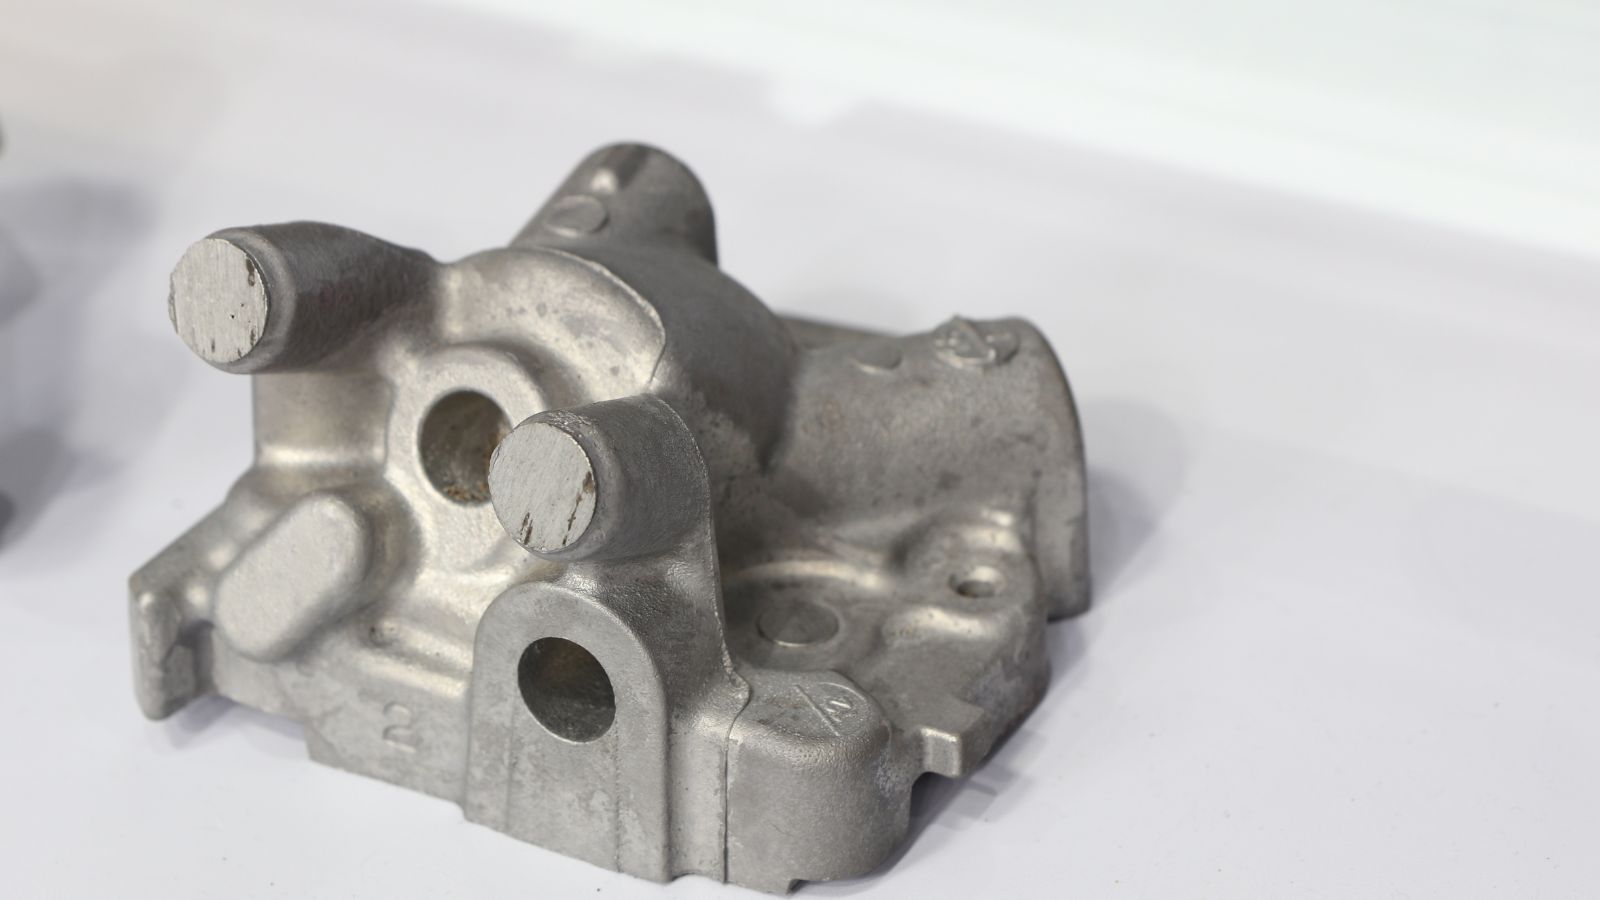
Díly pro automobilový průmysl a pohonné ústrojí
Gravitační lití do kovové formy se široce používá v automobilovém průmyslu díky schopnosti vyrábět hliníkové díly s vysokou integritou, které odolávají extrémnímu tepelnému a mechanickému namáhání. Používá se zejména k výrobě:
- Hlavy válců
- Bloky motorů
- Písty
- Převodové skříně
- Součásti zavěšení kol
- Brzdové třmeny
Elektronika, osvětlení a tepelné komponenty
Gravitační lití hliníku do kovové formy se upřednostňuje při výrobě elektronických, světelných a tepelně řídicích komponent, protože hliník výborně vede teplo a tento proces umožňuje vyrábět rozměrově stabilní kryty připravené k použití. Příklady:
- Kryty elektroniky
- Chladiče
- Kryty LED svítidel
- Šasi pro telekomunikační a průmyslovou elektroniku
Díly průmyslových zařízení a zařízení pro vedení kapalin
Gravitační lití se široce využívá pro průmyslová zařízení a díly pro vedení kapalin, zejména tam, kde jsou pro výkon systému zásadní tlaková těsnost, odolnost proti korozi a složitá vnitřní geometrie. Mezi výrobky z tohoto procesu patří:
- Těla ventilů
- Tělesa čerpadel
- Rozdělovače
Výpočet nákladů na gravitační lití do kovové formy
Náklady na gravitační lití do kovové formy tvoří investice do nástrojů, výrobní náklady na jeden díl, režie na kontrolu a navazující povrchové úpravy a obrábění, rozpočítané na objem výroby. Znalost jednotlivých nákladových faktorů pomáhá nákupním manažerům a inženýrům lépe vyjednávat a předcházet nepříjemným překvapením po schválení výroby nástroje.
-
Investice do nástrojů představují největší počáteční náklad a nejvíce je ovlivňuje složitost dílu. Jednoduchá dvoudílná forma pro konzolu stojí mnohem méně než forma s více dutinami a pískovými jádry pro těleso ventilu nebo hlavu válců. Náklady ovlivňuje jakost oceli formy, její velikost, počet dutin i doba obrábění.
-
Náklady na výrobu jednoho dílu závisí na době cyklu, ceně slitiny, zmetkovitosti a práci. Cena slitiny kolísá podle komoditních trhů a přímo ovlivňuje cenu dílu u těžkých odlitků nebo odlitků se silnými stěnami. Zmetkovitost ovlivňuje kvalita konstrukce formy, řízení procesu a její stav v průběhu času.
-
Náklady na CNC obrábění rostou s počtem prvků s úzkými tolerancemi, požadovanou přesností a složitostí upnutí. Dokončení dílů vyžadujících více obráběcích kroků nebo přesné polohovací plochy je nákladnější.
-
Náklady na povrchovou úpravu se liší podle typu procesu, ošetřované plochy a velikosti série. Práškové lakování, anodizace, lakování a podobné úpravy vyžadují různý čas a práci podle konečných požadavků na díl.
-
Náklady na kontrolu závisí na rozsahu kontroly prvního kusu, průběžných kontrol a výstupní kontroly. Rentgenové zkoušky, ověřování na CMM a rozměrové protokoly zvyšují náklady, ale pomáhají před zahájením sériové výroby snížit riziko problémů s kvalitou.
Kdy přináší partner pro celý výrobní proces přidanou hodnotu
Pro odběratele OEM a ODM, kteří spolupracují s více dodavateli, může spojení návrhu formy, odlévání, obrábění, kontroly a povrchových úprav pod jednou střechou snížit nároky na koordinaci a zkrátit dodací lhůty. Usnadňuje také komunikaci, protože za celý proces od vývoje nástroje až po konečné dodání odpovídá jeden tým.
Dodavatel s vlastním softwarem pro simulaci toku kovu může odhalit problémy s plněním ještě před schválením výroby nástroje a předejít tak nákladným změnám formy po kontrole prvního kusu. Pokud má stejný dodavatel také vlastní kapacity pro kontrolu na CMM a rentgenem, CNC obrábění i povrchové úpravy, může poskytovat protokoly o rozměrové a vnitřní kvalitě mnohem rychleji než provoz závislý na externích laboratořích.
Hlavní přínos výrobce forem a tlakových odlitků pro celý výrobní proces nespočívá pouze v nižších jednotkových nákladech. Jde také o lepší návaznost konstrukční práce, jasnější odpovědnost a rychlejší řešení problémů, které se objeví během výroby.







