
Per ingegneri e responsabili degli acquisti che valutano la pressofusione di componenti in volumi medio-alti, la fusione in gravità rappresenta una soluzione intermedia concreta. Offre un equilibrio tra investimento negli stampi, precisione dimensionale, finitura superficiale e integrità del componente.
In questo articolo analizziamo il processo e i materiali della fusione in gravità, concentrandoci soprattutto su vantaggi, limiti e fattori di costo.
Indice dei contenuti
[Fai clic sui titoli qui sotto per navigare nell’articolo.]
- Processo di fusione in gravità
- Materiali
- Vantaggi e limiti
- Applicazioni e prodotti
- Calcolo dei costi
- Scegliere un partner produttivo completo
Come funziona il processo di fusione in gravità
Il processo di fusione in gravità segue una sequenza definita di fasi. Le decisioni prese in ciascuna di esse incidono direttamente sulla qualità del getto, sulla precisione dimensionale e sulle lavorazioni successive necessarie.
Preparazione e rivestimento dello stampo
Prima di iniziare, lo stampo viene preriscaldato a una temperatura controllata, in genere compresa tra 150 e 300 gradi Celsius, in funzione della lega.
Il preriscaldamento elimina i punti freddi nella cavità, che altrimenti causerebbero una solidificazione prematura e un riempimento incompleto.
Dopo il preriscaldamento, sulle superfici della cavità viene applicato un rivestimento refrattario o un agente distaccante. Il rivestimento svolge due funzioni:
- Facilitare l’estrazione del getto finito senza danneggiarne la superficie
- Proteggere l’acciaio dello stampo dall’erosione dovuta al contatto ripetuto con il metallo fuso
Spessore e tipo di rivestimento influiscono sia sulla finitura superficiale sia sulla velocità di trasferimento del calore durante la solidificazione.
In questa fase viene predisposto anche lo sfiato. Piccole aperture, collocate sulla linea di divisione dello stampo e nelle zone in cui l’aria tende a rimanere intrappolata, permettono all’aria di uscire man mano che il metallo riempie la cavità.
Colata del metallo fuso attraverso il sistema di colata
Il metallo fuso viene versato con una siviera nel sistema di colata, che lo convoglia nella cavità attraverso canali e attacchi.
La geometria di canali e attacchi controlla portata, direzione del flusso e turbolenza del metallo all’ingresso nella cavità.
Nel progetto dello stampo vengono spesso integrati alimentatori, che forniscono metallo fuso al getto mentre si ritira durante la solidificazione e impediscono la formazione di vuoti da ritiro nelle sezioni spesse.
Solidificazione, raffreddamento ed estrazione
Quando la cavità è riempita, il metallo inizia a solidificarsi. Il raffreddamento parte dalle pareti dello stampo, dove il calore viene trasferito più rapidamente, e procede verso l’interno.
Il tempo di raffreddamento varia in base allo spessore delle pareti, alla lega e alla temperatura dello stampo. Quando il getto è sufficientemente solidificato, lo stampo si apre e i perni espulsori spingono il pezzo fuori dalla cavità senza deformarlo mentre è ancora caldo.
Rifilatura, lavorazione CNC e operazioni successive
Per prima cosa si rimuove la bava lungo la linea di divisione. In seguito, i getti possono essere lavorati a CNC per ottenere caratteristiche con tolleranze ristrette, come alesaggi, fori filettati o superfici di accoppiamento che lo stampo da solo non può realizzare.
Le finiture superficiali, tra cui granigliatura, verniciatura a polvere, anodizzazione o verniciatura, vengono scelte in base all’impiego finale del componente.
Materiali e leghe per la fusione in gravità e prestazioni dei componenti
Nella fusione in gravità, la scelta della lega non è secondaria. Il materiale influisce sulla fluidità durante il riempimento, sul comportamento in solidificazione, sulle proprietà meccaniche e sulla finitura superficiale; determina inoltre se il componente può essere sottoposto a trattamento termico dopo la fusione.
Fusione in gravità dell’alluminio per applicazioni strutturali e termiche
La fusione in gravità dell’alluminio è una delle tecniche più comuni per ragioni pratiche: bassa densità, buona fluidità, conducibilità termica adeguata e buone proprietà meccaniche dopo la fusione.
Le leghe di alluminio rispondono bene anche ai trattamenti termici, risultando utili per applicazioni strutturali e nei sistemi di propulsione.
Tra le leghe di alluminio comunemente utilizzate nella fusione in gravità figurano:
Il trattamento termico, in particolare il ciclo T6 che comprende trattamento di solubilizzazione seguito da invecchiamento artificiale, è applicabile a diverse di queste leghe e aumenta sensibilmente limite di snervamento e durezza rispetto allo stato grezzo di fusione.
Gradi di zinco e Zamak per componenti di precisione
Le leghe di zinco, inclusa la famiglia Zamak, hanno un basso punto di fusione e un’eccellente fluidità, che permette di riempire con precisione anche i dettagli più fini. La Zamak 3 è il grado più comune e offre un buon equilibrio tra resistenza, duttilità e stabilità dimensionale.
I getti in zinco mantengono tolleranze ristrette e presentano una finitura naturale liscia, riducendo le lavorazioni successive per ferramenta decorativa e di precisione. La conducibilità elettrica e la facilità di placcatura li rendono inoltre adatti all’elettronica e agli alloggiamenti dei connettori.
Il compromesso è la densità: lo zinco è molto più pesante dell’alluminio, limitandone l’uso nelle applicazioni in cui il peso è un fattore critico.
Leghe di magnesio per requisiti specifici
Leghe di magnesio come AZ91D e AM60B presentano la densità più bassa tra i materiali strutturali per fusione. AM50 offre una buona capacità di assorbimento dell’energia per componenti automobilistici soggetti a urti.
Quando la riduzione del peso è un requisito fondamentale, la fusione in gravità del magnesio offre rapporti resistenza/peso che l’alluminio non può raggiungere.
Vantaggi, limiti e risultati qualitativi
La fusione in gravità offre vantaggi specifici a un programma produttivo, ma è soggetta anche a limiti. Comprendere chiaramente questi compromessi, in particolare in relazione a costo degli stampi, volume produttivo e qualità del getto, consente di prendere decisioni di acquisto più solide e di evitare costi imprevisti.
Perché gli stampi riutilizzabili migliorano la ripetibilità
La fusione in gravità utilizza stampi permanenti: lo stesso stampo in acciaio viene impiegato per migliaia di colate. La geometria della cavità resta invariata e precisione dimensionale e finitura superficiale rimangono costanti dal primo getto al decimillesimo.
Gli stampi riutilizzabili consentono inoltre di ottimizzare gradualmente il progetto. Posizione dei canali di raffreddamento, geometria degli attacchi e sfiati possono essere perfezionati sulla base dei dati dell’ispezione del primo articolo (FAI), migliorando la resa senza ricostruire l’attrezzatura da zero.
La bassa porosità da gas è un altro vantaggio strutturale. Poiché il riempimento per gravità è più lento e meno turbolento dell’iniezione ad alta pressione, il metallo entra nella cavità intrappolando meno aria. Una solidificazione direzionale controllata produce una microstruttura più densa, adatta al trattamento termico e con migliori prestazioni a fatica durante l’utilizzo.
Limiti del processo
L’investimento negli stampi è il principale ostacolo iniziale. Gli stampi per fusione in gravità vengono lavorati da acciaio per utensili e costano più dei modelli per fusione in sabbia. Nei programmi a basso volume, il costo degli stampi per pezzo resta elevato e il processo perde il suo vantaggio economico.
Anche la geometria è limitata dalla progettazione dello stampo. Sottosquadri e forme rientranti richiedono anime in sabbia o sezioni dello stampo collassabili, aumentando costi e tempo ciclo. I componenti con passaggi interni profondi o geometrie estremamente complesse possono essere più adatti alla microfusione o alla pressofusione a bassa pressione.
I ritmi produttivi sono inoltre inferiori a quelli della pressofusione ad alta pressione. Il riempimento per gravità richiede più tempo dell’iniezione in pressione e limita la produzione per turno macchina.
Fattori di controllo qualità più importanti
La precisione dimensionale nella fusione in gravità dipende dalla qualità dell’acciaio dello stampo, dal controllo costante della sua temperatura e dalla stabilità della colata. Qualsiasi variazione può causare derive dimensionali nel corso della produzione.
L’ispezione della qualità interna, in particolare l’esame a raggi X per rilevare vuoti da ritiro e il controllo CMM delle dimensioni critiche, dovrebbe far parte del processo standard di ogni fornitore. I rapporti dimensionali completi dopo le prove dello stampo confermano che i componenti sono conformi prima dell’avvio della produzione in serie.
La finitura superficiale dipende direttamente dalle condizioni del rivestimento e dalla temperatura dello stampo. Quando il rivestimento si usura o la temperatura varia, la qualità superficiale peggiora. Programmi di manutenzione regolare e monitoraggio del processo sono controlli pratici per prevenirlo.
Prodotti tipici ottenuti per fusione in gravità
Le applicazioni della fusione in gravità comprendono componenti di tipi, dimensioni e leghe diverse. Hanno in comune l’esigenza di precisione dimensionale, integrità meccanica e qualità superficiale tali da limitare i costi delle lavorazioni successive.
Componenti automobilistici e dei sistemi di propulsione
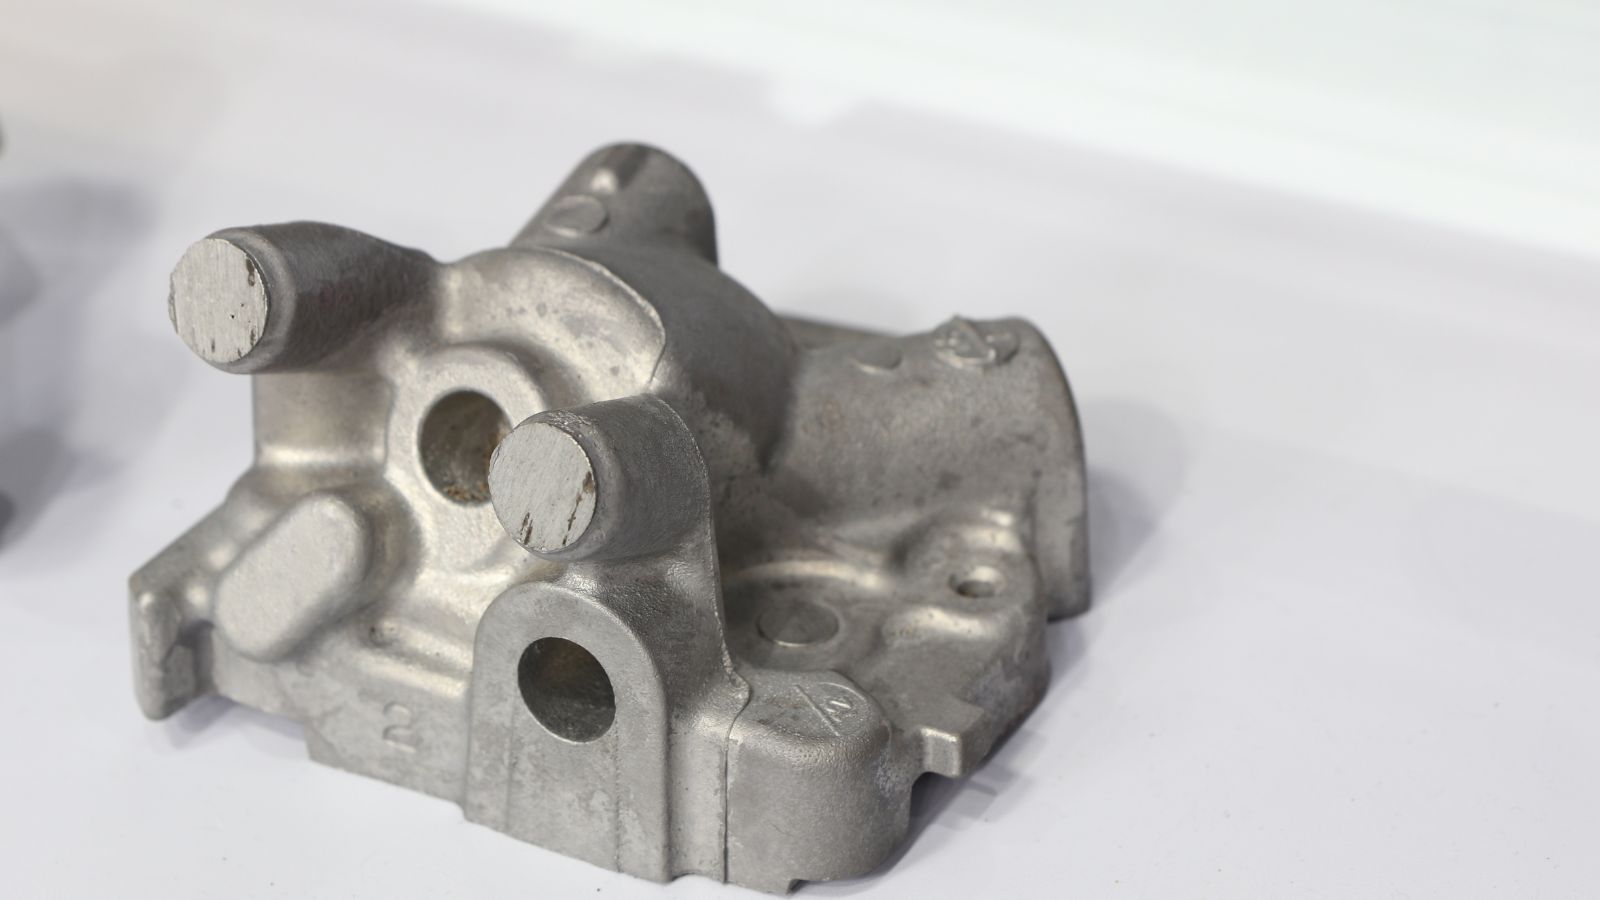
La fusione in gravità è ampiamente utilizzata nel settore automobilistico per produrre componenti in alluminio integri, capaci di resistere a carichi termici e meccanici estremi. È impiegata soprattutto per realizzare:
- Testate
- Blocchi motore
- Pistoni
- Alloggiamenti del cambio
- Componenti delle sospensioni
- Pinze dei freni
Elettronica, illuminazione e componenti termici
La fusione in gravità dell’alluminio è preferita per componenti elettronici, di illuminazione e di gestione termica grazie all’eccellente conducibilità termica del materiale e alla capacità del processo di realizzare alloggiamenti stabili e pronti all’uso. Ecco alcuni esempi:
- Involucri elettronici
- Dissipatori di calore
- Alloggiamenti per luci LED
- Chassis per apparecchiature di telecomunicazione ed elettronica industriale
Attrezzature industriali e componenti per la gestione dei fluidi
La fusione in gravità è ampiamente utilizzata per attrezzature industriali e componenti per la gestione dei fluidi, soprattutto quando tenuta alla pressione, resistenza alla corrosione e geometrie interne complesse sono fondamentali per le prestazioni del sistema. Tra i componenti ottenuti figurano:
- Corpi valvola
- Alloggiamenti per pompe
- Collettori
Calcolo dei costi della fusione in gravità
Il costo della fusione in gravità comprende investimento negli stampi, costo di produzione per pezzo, spese di ispezione e lavorazioni successive, ripartiti sul volume produttivo. Comprendere ogni fattore di costo aiuta responsabili degli acquisti e ingegneri a negoziare meglio ed evitare sorprese dopo aver confermato gli stampi.
-
Investimento negli stampi è il costo iniziale più elevato e quello maggiormente influenzato dalla complessità del componente. Uno stampo semplice in due parti per una staffa costa molto meno di uno stampo multicavità con anime in sabbia per un corpo valvola o una testata. Grado dell’acciaio, dimensioni dello stampo, numero di cavità e tempo di lavorazione incidono tutti sul costo.
-
Costo di produzione per pezzo dipende da tempo ciclo, prezzo della lega, tasso di scarto e manodopera. Il costo della lega varia con i mercati delle materie prime e incide direttamente sul prezzo dei getti pesanti o a parete spessa. Il tasso di scarto dipende dalla qualità del progetto dello stampo, dal controllo del processo e dalle condizioni dello stampo nel tempo.
-
Costo della lavorazione CNC aumenta con il numero di caratteristiche a tolleranza ristretta, con le tolleranze richieste e con la complessità del fissaggio. I componenti che richiedono più fasi di lavorazione o superfici di riferimento di precisione costano di più da rifinire.
-
Costo della finitura superficiale varia in base al tipo di processo, all’area da trattare e alla dimensione del lotto. Verniciatura a polvere, anodizzazione, verniciatura e trattamenti simili richiedono tempi e manodopera diversi in funzione dei requisiti finali.
-
Costo di ispezione dipende dall’ambito dell’ispezione del primo articolo, dai controlli in linea e dall’ispezione finale. Raggi X, verifica CMM e rapporti dimensionali comportano costi aggiuntivi, ma riducono i rischi qualitativi prima della produzione in serie.
Quando un partner produttivo completo aggiunge valore
Per gli acquirenti OEM e ODM che collaborano con più fornitori, accorpare progettazione dello stampo, fusione, lavorazione, ispezione e finitura presso un unico partner può ridurre il lavoro di coordinamento e abbreviare i tempi di consegna. Semplifica inoltre la comunicazione, perché un solo team è responsabile dell’intero processo, dalla realizzazione degli stampi alla consegna finale.
Un fornitore che esegue internamente simulazioni del flusso nello stampo può individuare problemi di riempimento prima di confermare l’attrezzatura ed evitare costose modifiche dopo l’ispezione del primo articolo. Se dispone anche di CMM, controlli a raggi X, lavorazione CNC e finitura interni, può fornire rapporti dimensionali e sulla qualità interna molto più rapidamente rispetto a una soluzione che dipende da laboratori esterni.
Il valore principale di un produttore integrato di stampi e componenti pressofusi non consiste soltanto nel ridurre il costo unitario. Risiede anche nella continuità ingegneristica, in responsabilità più chiare e nella rapidità con cui si risolvono i problemi durante la produzione.







