
Orta ve yüksek hacimli parçaların basınçlı dökümünü değerlendiren mühendisler ve satın alma yöneticileri için yerçekimli kalıp dökümü pratik bir orta noktada yer alır. Takım yatırımı, boyutsal hassasiyet, yüzey kalitesi ve parça bütünlüğü arasında denge kurar.
Bu yazıda yerçekimli kalıp dökümünün sürecini ve malzemelerini; ayrıca avantajlarını, sınırlamalarını ve maliyet etkenlerini inceleyeceğiz.
İçindekiler
[Bu yazıda gezinmek için aşağıdaki başlığa tıklayın.]
- Yerçekimli Kalıp Döküm Süreci
- Malzemeler
- Avantajlar ve Sınırlamalar
- Uygulamalar ve Ürünler
- Maliyet Hesabı
- Uçtan Uca İmalat Ortağı Bulmak
Yerçekimli Kalıp Döküm Süreci Nasıl İşler?
Yerçekimli döküm süreci belirli bir adımlar dizisini izler. Her aşamada alınan kararlar döküm kalitesini, boyutsal hassasiyeti ve sonraki işlemlerin gereksinimlerini doğrudan etkiler.
Kalıbın Hazırlanması ve Kaplanması
İşlemden önce kalıp kontrollü bir sıcaklığa, alaşıma bağlı olarak genellikle 150 ile 300 santigrat derece arasına, önceden ısıtılır.
Ön ısıtma, boşluk içindeki soğuk noktaları ortadan kaldırır; aksi hâlde bu noktalar erken katılaşmaya ve kalıbın eksik dolmasına neden olabilir.
Ön ısıtmadan sonra boşluk yüzeylerine refrakter kaplama veya ayırıcı madde uygulanır. Bu kaplama iki işe yarar:
- Bitmiş dökümün yüzeye zarar vermeden temiz biçimde çıkmasını sağlar
- Sıvı metalle tekrarlanan temastan kaynaklanan erozyona karşı kalıp çeliğini korur
Kaplamanın kalınlığı ve türü hem yüzey kalitesini hem de katılaşma sırasında ısı aktarım hızını etkiler.
Havalandırma da bu aşamada ayarlanır. Kalıp ayırma çizgisine ve havanın sıkışabileceği bölgelere yerleştirilen küçük havalandırma kanalları, metal boşluğu doldururken yer değiştiren havanın dışarı çıkmasını sağlar.
Yolluk Sistemiyle Sıvı Metalin Dökülmesi
Sıvı metal daha sonra bir kepçeden yolluk sistemine dökülür; bu sistem metalin giriş sistemi aracılığıyla kalıp boşluğuna ulaşmasını sağlar.
Yolluk ve giriş geometrisi akış hızını, dolum yönünü ve metal boşluğa girerken oluşan türbülans miktarını kontrol eder.
Katılaşma sırasında büzülen döküme sıvı metal beslemek ve kalın kesitlerde çekinti boşluklarını önlemek için kalıp tasarımına çoğu zaman besleyiciler eklenir.
Katılaşma, Soğutma ve Parçanın Çıkarılması
Boşluk dolduğunda metal katılaşmaya başlar. Soğuma, ısının en hızlı aktarıldığı kalıp duvarlarında başlar ve içe doğru ilerler.
Soğuma süresi et kalınlığına, alaşıma ve kalıp sıcaklığına göre değişir. Döküm yeterince katılaştığında kalıp açılır ve henüz sıcak olan döküm biçimi bozulmadan itici pimlerle boşluktan çıkarılır.
Çapak Kesme, CNC İşleme ve Son İşlemler
Önce ayırma çizgisindeki çapak kesilir. Ardından kalıbın tek başına üretemediği delikler, dişli delikler veya eşleşme yüzeyleri gibi dar toleranslı özellikleri elde etmek için döküm parçalara CNC işlemesi uygulanabilir.
Parçanın nihai kullanım gereksinimlerine bağlı olarak kumlama, toz boya, eloksal veya boya gibi yüzey işlemleri yapılır.
Yerçekimli Kalıp Dökümünde Malzemeler, Alaşımlar ve Parça Performansı
Yerçekimli kalıp dökümünde alaşım seçimi ikincil bir karar değildir. Döküm malzemesinin seçimi dolum sırasındaki akışkanlığı, katılaşma davranışını, mekanik özellikleri ve yüzey kalitesini; ayrıca parçanın dökümden sonra ısıl işlem görüp göremeyeceğini etkiler.
Yapısal ve Isıl Uygulamalar İçin Alüminyum Yerçekimli Kalıp Dökümü
Alüminyum yerçekimli döküm çeşitli pratik nedenlerle en yaygın tekniklerden biridir: düşük yoğunluk, iyi akışkanlık, makul ısıl iletkenlik ve döküm sonrası güçlü mekanik özellikler.
Ayrıca ısıl işleme iyi yanıt verir; bu da yapısal ve güç aktarma organı uygulamalarında kullanılmasını sağlar.
Yaygın alüminyum yerçekimli kalıp döküm alaşımları şunlardır:
Çözeltiye alma ısıl işlemini ve ardından yapay yaşlandırmayı içeren T6 çevrimi, bu alaşımların birçoğuna uygulanabilir ve dökümden çıkan duruma kıyasla akma dayanımını ve sertliği önemli ölçüde artırır.
Hassas Bileşenler İçin Çinko ve Zamak Sınıfları
Zamak ailesi dâhil çinko alaşımları düşük erime noktası ve mükemmel akışkanlık sunar; böylece ince ayrıntıları hassas biçimde doldurabilir. Zamak 3 dayanım, süneklik ve boyutsal kararlılık arasında iyi bir denge sunan en yaygın sınıftır.
Çinko dökümler dar toleransları korur ve pürüzsüz, doğal bir yüzey sağlar; bu da dekoratif ve hassas hırdavat parçalarında son işlem ihtiyacını azaltır. Elektrik iletkenlikleri ve kolay kaplanabilmeleri onları elektronik ürünlerde ve konektör muhafazalarında da kullanışlı kılar.
Bunun karşılığında yoğunluğu yüksektir. Çinko alüminyumdan önemli ölçüde ağır olduğundan ağırlığa duyarlı uygulamalarda kullanımı sınırlanır.
Özel Gereksinimler İçin Magnezyum Alaşımları
Şu magnezyum alaşımları gibi AZ91D ve AM60B yapısal döküm malzemeleri arasında en düşük yoğunluğu sunar. AM50 çarpışma güvenliğinin önemli olduğu otomotiv parçalarında iyi enerji emilimi sağlar.
Ağırlığın azaltılması kesin bir gereklilik olduğunda magnezyum yerçekimli döküm, alüminyumun yakalayamayacağı dayanım/ağırlık oranları sunar.
Avantajlar, Sınırlamalar ve Kalite Sonuçları
Yerçekimli kalıp dökümü, kendine özgü avantajlarıyla üretim programlarına katkı sağlar; ancak bazı sınırlamaları da vardır. Bu ödünleşimleri, özellikle takım maliyeti, üretim hacmi ve döküm kalitesi bakımından açıkça anlamak, iyi bir satın alma kararıyla pahalı bir hatayı birbirinden ayırır.
Yeniden Kullanılabilir Kalıplar Tekrarlanabilirliği Nasıl Artırır?
Yerçekimli kalıp dökümü kalıcı kalıp kullanan bir yöntemdir ve aynı çelik kalıp binlerce dökümde kullanılır. Boşluk geometrisi sabit kalır; bu da boyutsal hassasiyetin ve yüzey kalitesinin ilk parçadan on bininci parçaya kadar tutarlı olmasını sağlar.
Yeniden kullanılabilir kalıplar, tasarımın zaman içinde iyileştirilmesine de olanak tanır. Soğutma kanalı yerleşimi, giriş geometrisi ve havalandırma, ilk parça incelemesi (FAI) verilerine göre geliştirilebilir; kalıbı baştan yapmadan verim artırılabilir.
Düşük gaz gözenekliliği de yapısal bir avantajdır. Yerçekimiyle dolum, yüksek basınçlı enjeksiyona kıyasla daha yavaş ve daha az türbülanslı olduğundan metal boşluğa daha az hava sıkışmasıyla akar. Kontrollü yönlü katılaşma daha yoğun bir mikro yapı oluşturur; bu yapı ısıl işlemi destekler ve kullanım sırasındaki yorulma performansını artırır.
Sürecin Sınırlı Kaldığı Noktalar
Takım yatırımı girişteki en önemli engeldir. Yerçekimli kalıp döküm kalıpları takım çeliğinden işlenir ve kum döküm modellerinden daha pahalıya mal olur. Düşük hacimli programlarda parça başına kalıp maliyeti yüksek kalır ve süreç ekonomik avantajını kaybeder.
Yerçekimli döküm kalıbının tasarımı geometrik karmaşıklığı da sınırlar. Ters açılar ve içe dönen özellikler kum maça veya katlanabilir kalıp bölümleri gerektirir; bunlar maliyet ve çevrim süresini artırır. Derin iç kanallara veya aşırı karmaşık geometriye sahip parçalar için hassas döküm veya düşük basınçlı kalıp dökümüdaha uygun olabilir.
Üretim hızları da yüksek basınçlı dökümden daha düşüktür. Yerçekimiyle dolum basınçlı enjeksiyondan uzun sürdüğü için makine vardiyası başına üretim sınırlanır.
En Önemli Kalite Kontrol Etkenleri
Yerçekimli kalıp dökümünde boyutsal hassasiyet; kalıp çeliğinin kalitesine, kalıp sıcaklığının tutarlı biçimde yönetilmesine ve kararlı döküm uygulamalarına bağlıdır. Bunlardaki her değişiklik üretim boyunca boyutların kaymasına neden olur.
Çekinti boşluklarını saptamak için X-ışını incelemesi ve kritik ölçüleri doğrulamak için CMM kontrolü dâhil iç kalite denetimi, her tedarikçinin standart sürecinin parçası olmalıdır. Kalıp denemelerinden sonra hazırlanan tam boyutlu inceleme raporları, seri üretim başlamadan önce kalıbın şartnameye uygun parçalar ürettiğini doğrulamaya yardımcı olur.
Yüzey kalitesi kalıp kaplamasının durumundan ve kalıp sıcaklığından doğrudan etkilenir. Kaplamalar aşındıkça veya kalıp sıcaklığı değiştikçe yüzey kalitesi bozulur. Düzenli bakım programları ve proses izleme bunu önleyen pratik kontrollerdir.
Tipik Yerçekimli Kalıp Döküm Ürünleri
Yerçekimli kalıp döküm uygulamaları parça türü, boyutu ve alaşım gereksinimleri bakımından geniş bir yelpazeye yayılır. Ortak noktaları; boyutsal hassasiyete, mekanik bütünlüğe ve son işlem maliyetini sınırlayan yüzey kalitesine duyulan tutarlı ihtiyaçtır.
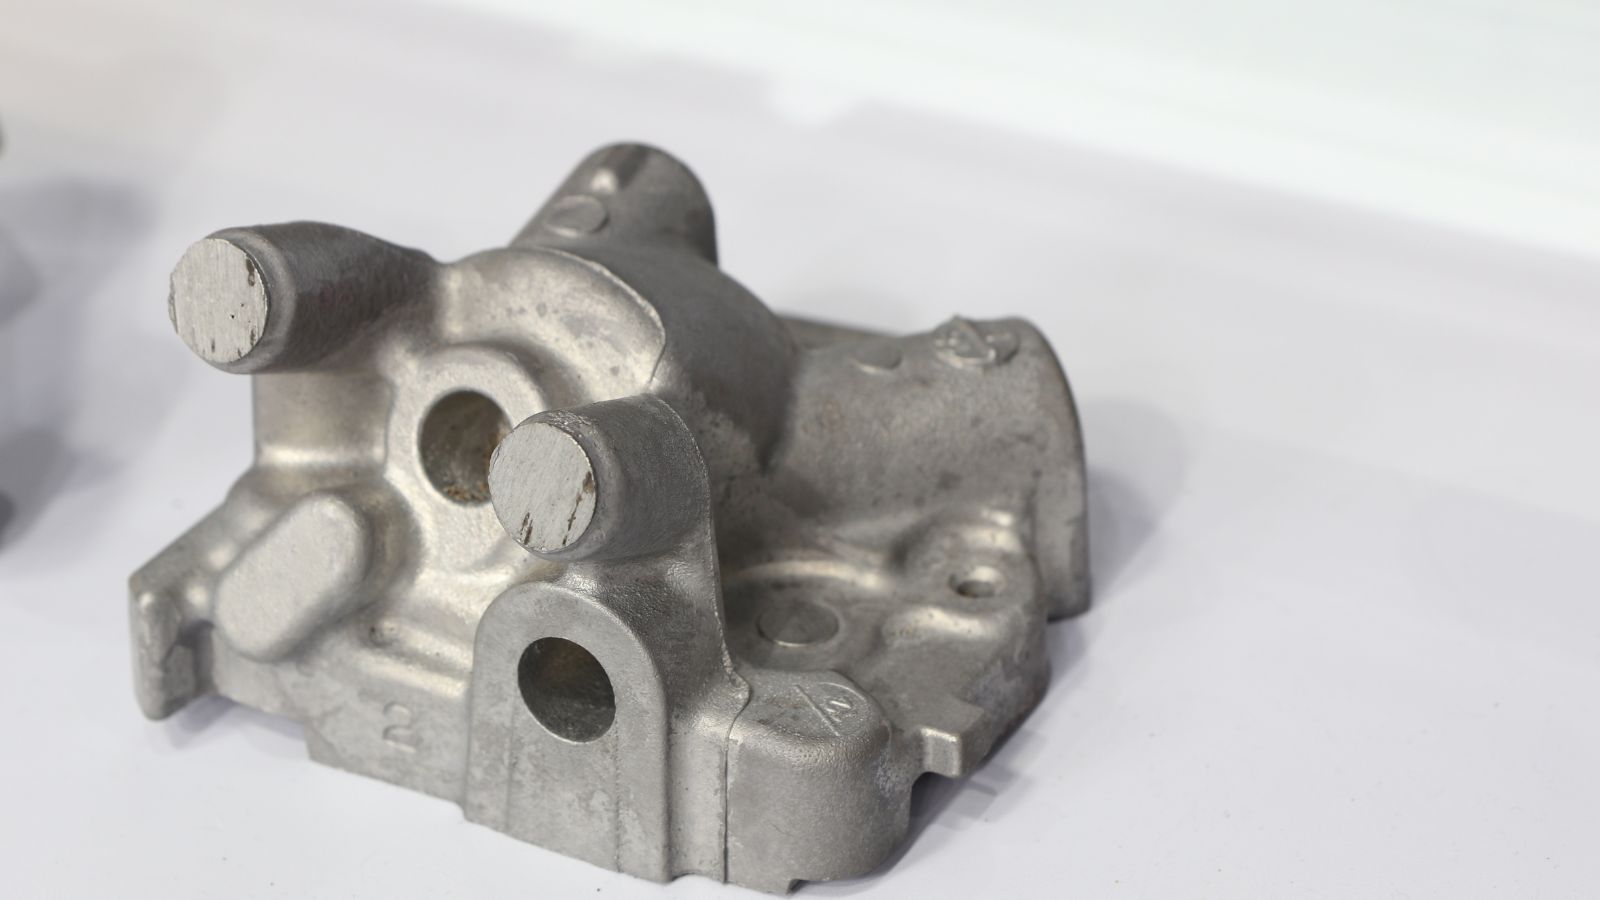
Otomotiv ve Güç Aktarma Organı Parçaları
Yerçekimli kalıp dökümü, otomotiv sektöründe aşırı ısıl ve mekanik yüklere dayanabilen, bütünlüğü yüksek alüminyum bileşenler üretme kabiliyeti sayesinde yaygın olarak kullanılır. Başlıca şu parçaların imalatında tercih edilir:
- Silindir kapakları
- Motor blokları
- Pistonlar
- Şanzıman gövdeleri
- Süspansiyon bileşenleri
- Fren kaliperleri
Elektronik, Aydınlatma ve Isıl Bileşenler
Alüminyumun mükemmel ısıl iletkenliği ve yöntemin boyutsal olarak kararlı, kullanıma hazır muhafazalar üretebilmesi sayesinde elektronik, aydınlatma ve ısıl yönetim bileşenlerinde alüminyum yerçekimli kalıp dökümü tercih edilir. Örnekler:
- Elektronik muhafazalar
- Isı emiciler
- LED aydınlatma muhafazaları
- Telekomünikasyon ve endüstriyel elektronik için şasiler
Endüstriyel Ekipman ve Akışkan Taşıma Parçaları
Yerçekimli kalıp dökümü; özellikle sistem performansı için basınç sızdırmazlığı, korozyon direnci ve karmaşık iç geometrilerin kritik olduğu endüstriyel ekipman ve akışkan taşıma parçalarında yaygın olarak kullanılır. Bu ürünler şunları içerir:
- Valf gövdeleri
- Pompa muhafazaları
- Manifoldlar
Yerçekimli Kalıp Döküm Maliyetinin Hesaplanması
Yerçekimli kalıp döküm maliyeti; takım yatırımı, parça başına üretim maliyeti, inceleme giderleri ve sonraki yüzey işlemleri ile işlemenin toplamından oluşur ve bunlar üretim hacmine yayılır. Her maliyet etkenini anlamak, satın alma yöneticileriyle mühendislerin daha iyi pazarlık yapmasına ve kalıp yatırımı onaylandıktan sonra sürprizlerle karşılaşmamasına yardımcı olur.
-
Takım yatırımı en büyük başlangıç maliyetidir ve parça karmaşıklığından en çok etkilenen kalemdir. Bir braket için basit iki parçalı kalıp, valf gövdesi veya silindir kapağı için kum maçalı çok boşluklu kalıptan çok daha ucuzdur. Kalıp çeliğinin sınıfı, kalıp boyutu, boşluk sayısı ve işleme süresi maliyeti etkiler.
-
Parça başına üretim maliyeti çevrim süresine, alaşım fiyatına, hurda oranına ve işçiliğe bağlıdır. Alaşım maliyeti emtia piyasalarıyla dalgalanır ve ağır ya da kalın duvarlı dökümlerin parça fiyatını doğrudan etkiler. Hurda oranını kalıp tasarımının kalitesi, proses kontrolü ve kalıbın zaman içindeki durumu belirler.
-
CNC işleme maliyeti dar toleranslı özelliklerin sayısı, gereken toleranslar ve fikstürleme karmaşıklığı arttıkça yükselir. Birden fazla işleme adımı veya hassas referans yüzeyleri gereken parçaların son işlemi daha pahalıdır.
-
Yüzey işlem maliyeti işlem türüne, kaplanan alana ve parti boyutuna göre değişir. Toz boya, eloksal, boya ve benzeri işlemlerin her biri parçanın nihai gereksinimlerine bağlı olarak zaman ve işçilik ekler.
-
İnceleme maliyeti ilk parça incelemesinin, proses içi kontrollerin ve son incelemenin kapsamına bağlıdır. X-ışını testi, CMM doğrulaması ve boyut raporları maliyeti artırır; ancak seri üretim öncesinde kalite riskini azaltmaya yardımcı olur.
Uçtan Uca İmalat Ortağı Ne Zaman Değer Katar?
Birden fazla tedarikçiyle çalışan OEM ve ODM alıcıları için kalıp tasarımını, dökümü, işlemeyi, incelemeyi ve yüzey işlemlerini tek çatı altında birleştirmek koordinasyon yükünü azaltıp teslim sürelerini kısaltabilir. Takım geliştirmeden nihai teslimata kadar tüm süreçten tek ekip sorumlu olduğundan iletişim de kolaylaşır.
Kurum içinde kalıp akış simülasyonu yapan bir tedarikçi, takım yatırımı onaylanmadan önce dolum sorunlarını belirleyerek ilk parça incelemesinden sonra maliyetli kalıp değişikliklerini önlemeye yardımcı olabilir. Aynı tedarikçi CMM ve X-ışını inceleme kabiliyetlerine, ayrıca kurum içi CNC işleme ve yüzey işlemine de sahipse boyutsal ve iç kalite raporlarını üçüncü taraf laboratuvarlara bağlı bir düzenden çok daha hızlı sunabilir.
Bir uçtan uca kalıp ve basınçlı döküm parçası üreticisinin başlıca değeri yalnızca düşük birim maliyeti değildir. Daha güçlü mühendislik sürekliliği, daha açık sorumluluk paylaşımı ve üretimde sorun çıktığında daha hızlı çözüm sağlar.







