

Pre inžinierov a manažérov zdrojov, ktorí hodnotia tlakové liatie Pri stredne až vysokoobjemových dieloch sa gravitačné tlakové liatie nachádza v praktickom strednom pásme. Vyvažuje investície do nástrojov, rozmerovú presnosť, povrchovú úpravu a integritu dielu.
V tomto blogu preskúmame proces a materiály gravitačného liatia pod tlakom a čo je dôležitejšie, jeho výhody, obmedzenia a nákladové faktory.
Obsah
[Kliknite na názov nižšie a prejdete si tento blog.]
- Proces gravitačného liatia pod tlakom
- materiály
- Výhody a obmedzenia
- Aplikácia a produkty
- Výpočet nákladov
- Hľadanie komplexného výrobného partnera
Ako funguje proces gravitačného liatia pod tlakom
Proces gravitačného odlievania sa riadi definovanou postupnosťou krokov a rozhodnutia prijaté v každej fáze priamo ovplyvňujú kvalitu odliatku, rozmerovú presnosť a požiadavky na následné spracovanie.
Príprava a povlakovanie matrice
Pred akoukoľvek operáciou sa matrica predhreje na kontrolovanú teplotu, zvyčajne medzi 150 a 300 stupňami Celzia v závislosti od zliatiny.
Predhriatie eliminuje studené miesta vo vnútri dutiny, ktoré by inak spôsobili predčasné tuhnutie a zlé vyplnenie.
Po predhriatí sa na povrchy dutín nanesie žiaruvzdorný povlak alebo separačný prostriedok. Tento povlak plní dve funkcie:
- Pomáha čistému uvoľneniu hotového odliatku bez poškodenia povrchu
- Ochrana ocele zálievkového nástroja pred eróziou spôsobenou opakovaným kontaktom s roztaveným kovom
Hrúbka a typ povlaku ovplyvňujú povrchovú úpravu aj rýchlosť prenosu tepla počas tuhnutia.
V tejto fáze sa nastavuje aj odvetrávanie. Malé vetracie otvory umiestnené na deliacej čiare matrice a v oblastiach náchylných na zachytávanie vzduchu umožňujú únik vytlačeného vzduchu, keď kov vyplní dutinu.
Nalievanie roztaveného kovu cez systém žľabov
Roztavený kov sa potom naleje z naberačky do systému žľabov, ktorý ho cez vtokový systém usmerňuje do dutiny formy.
Geometria žľabu a uzáveru riadi prietok, smer plnenia a mieru turbulencie, ktorú kov zažíva pri vstupe do dutiny.
Do konštrukcie formy sú často zabudované stúpačky, ktoré privádzajú roztavený kov do odliatku, keď sa počas tuhnutia zmršťuje, čím sa zabraňuje tvorbe zmršťovacích dutín v hrubých častiach.
Tuhnutie, chladenie a vyhadzovanie
Keď je dutina vyplnená, kov začne tuhnúť. Chladenie začína na stenách formy, kde sa teplo prenáša najrýchlejšie, a postupuje smerom dovnútra.
Doba chladnutia sa líši v závislosti od hrúbky steny, zliatiny a teploty formy. Keď odliatok dostatočne stuhne, forma sa otvorí a diel sa vytlačí z dutiny pomocou vyhadzovacích kolíkov bez deformácie ešte teplého odliatku.
Orezávanie, CNC obrábanie a následné spracovanie
Najprv sa oreže orez na deliacej čiare. Odtiaľ môžu odliatky prejsť CNC obrábaním, aby sa dosiahli prvky s presnými toleranciami, ako sú otvory, závitové otvory alebo lícované plochy, ktoré samotná forma nedokáže vyrobiť.
Kroky povrchovej úpravy, vrátane tryskania, práškového lakovania, eloxovania alebo lakovania, nasledujú v závislosti od požiadaviek konečného použitia dielu.
Materiály, zliatiny a výkonnosť súčiastok pre gravitačné liatie pod tlakom
Výber zliatiny pri gravitačnom liatí pod tlakom nie je druhoradé rozhodnutie. Výber odlievacieho materiálu ovplyvňuje tekutosť počas plnenia, správanie sa pri tuhnutí, mechanické vlastnosti, povrchovú úpravu a to, či je možné diel po odliatí tepelne spracovať.
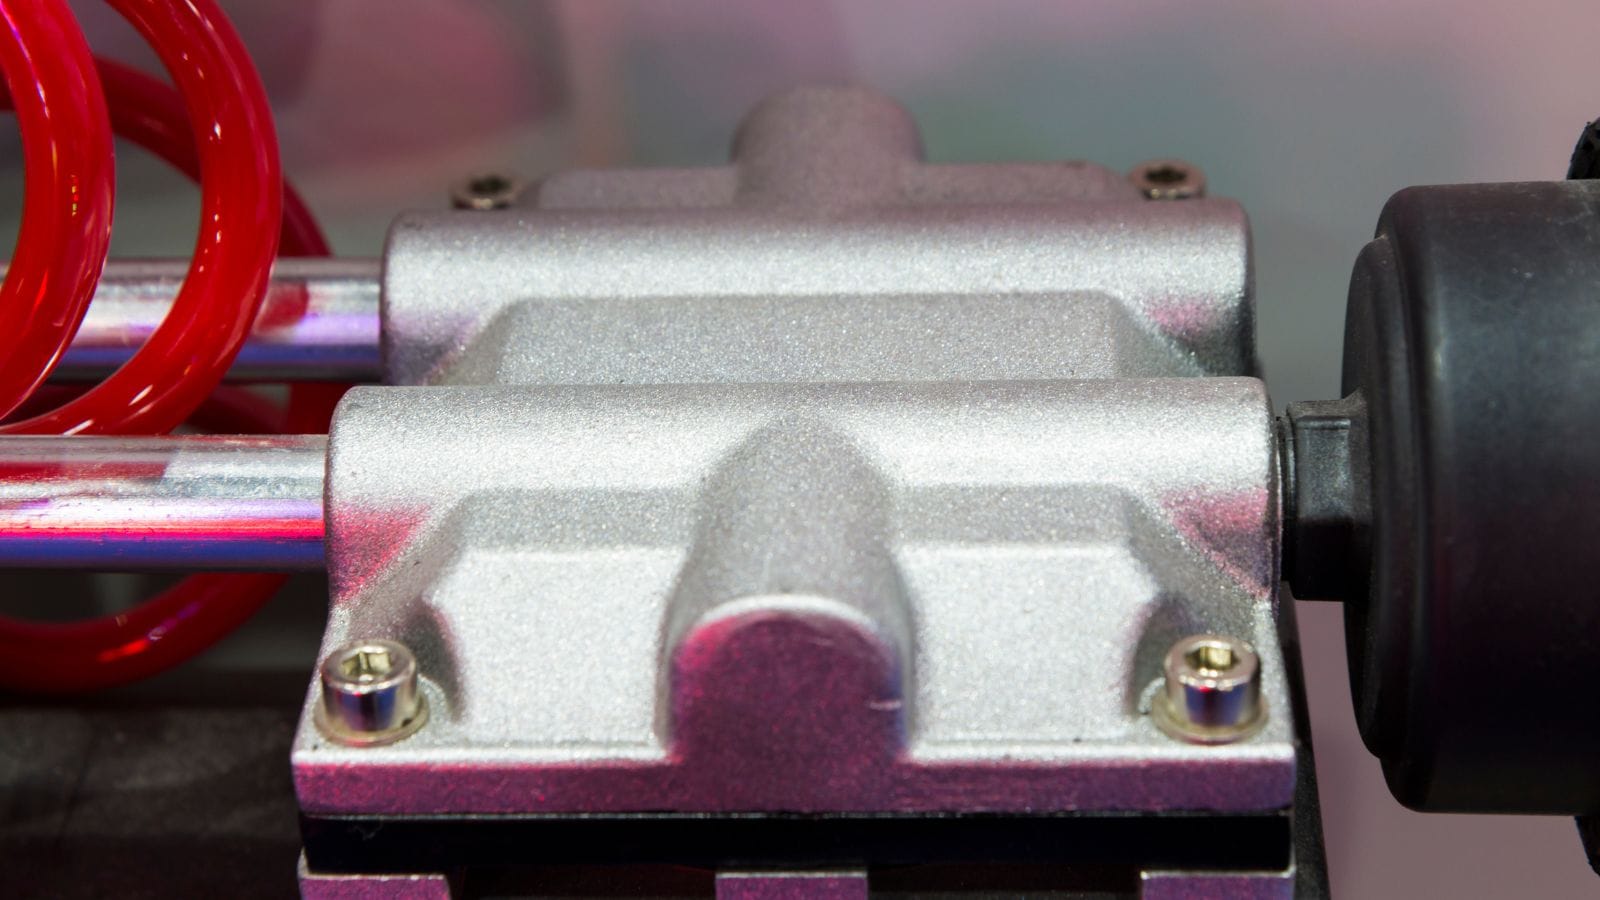
Gravitačné tlakové liatie hliníka pre konštrukčné a tepelné použitie
Gravitačné odlievanie hliníka je z praktických dôvodov jednou z najbežnejších techník gravitačného odlievania: nízka hustota, dobrá tekutosť, primeraná tepelná vodivosť a silné mechanické vlastnosti po odlievaní.
Tiež dobre reagujú na tepelné spracovanie, vďaka čomu sú užitočné pre konštrukčné a hnacie ústrojenstvá.
Medzi bežné hliníkové zliatiny určené na tlakové liatie patria:
Tepelné spracovanie, konkrétne cyklus T6 rozpúšťacieho tepelného spracovania s následným umelým starnutím, je dostupné pre niekoľko z týchto zliatin a výrazne zvyšuje medzu klzu a tvrdosť v porovnaní s podmienkami po odliatí.
Zinok a Zamak akosti pre presné súčiastky
Zliatiny zinku vrátane rodiny Zamak ponúkajú nízky bod topenia a vynikajúcu tekutosť, čo im umožňuje presne vypĺňať jemné detaily. Zamak 3 je najbežnejšou triedou, ktorá ponúka dobrú rovnováhu medzi pevnosťou, ťažnosťou a rozmerovou stabilitou.
Zinkové odliatky si zachovávajú prísne tolerancie a vytvárajú hladký prirodzený povrch, čo znižuje nároky na dodatočné spracovanie pri výrobe dekoratívnych a presných kovových prvkov. Ich elektrická vodivosť a jednoduché pokovovanie ich robia užitočnými aj v elektronike a krytoch konektorov.
Nevýhodou je hustota. Zinok je výrazne ťažší ako hliník, čo obmedzuje jeho použitie v aplikáciách citlivých na hmotnosť.
Horčíkové zliatiny pre špeciálne požiadavky
Zliatiny horčíka, ako napr. AZ91D a AM60B ponúkajú najnižšiu hustotu medzi konštrukčnými odlievacími materiálmi. AM50 poskytuje dobrú absorpciu energie pre automobilové diely relevantné pre náraz.
Tam, kde je zníženie hmotnosti náročnou požiadavkou, gravitačné odlievanie horčíka poskytuje pomery pevnosti k hmotnosti, ktorému hliník nemôže konkurovať.
Výhody, obmedzenia a kvalitatívne výsledky
Gravitačné liatie pod tlakom prináša výhody výrobnému programu vďaka svojim jedinečným výhodám, ale je tiež obmedzené svojimi obmedzeniami. Jasné pochopenie týchto kompromisov, najmä pokiaľ ide o... náklady na nástroje, objem výroby a kvalita odliatkov, je to, čo odlišuje dobré rozhodnutie o získavaní zdrojov od drahého.
Prečo opakovane použiteľné matrice zlepšujú opakovateľnosť
Gravitačné liatie pod tlakom je proces odlievania do permanentnej formy a tá istá oceľová forma sa používa na tisíce odliatkov. Geometria dutiny zostáva nemenná, čo znamená, že rozmerová presnosť a povrchová úprava zostávajú konzistentné od prvého odliatku až po desaťtisíci.
Opakovane použiteľné matrice tiež umožňujú optimalizáciu konštrukcie matrice v priebehu času. Umiestnenie chladiaceho kanála, geometriu vtoku a odvetrávanie je možné spresniť na základe údajov z kontroly prvého výrobku (FAI), čím sa zvyšuje výťažnosť bez nutnosti prestavby nástrojov od základov.
Ďalšou štrukturálnou výhodou je nízka pórovitosť plynu. Keďže gravitačné plnenie je pomalšie a menej turbulentné ako vstrekovanie pod vysokým tlakom, kov prúdi do dutiny s menším zachytávaním vzduchu. Riadené smerové tuhnutie potom vytvára hustejšiu mikroštruktúru, ktorá podporuje tepelné spracovanie a zlepšuje odolnosť voči únave materiálu počas prevádzky.
Kde proces zlyháva
Investícia do nástrojov je najvýznamnejšou prekážkou vstupu. Formy na gravitačné liatie pod tlakom sa vyrábajú z nástrojovej ocele a ich výroba je drahšia ako výroba modelov na liatie do pieskovej formy. Pri nízkoobjemových programoch zostávajú náklady na nástroje na diel vysoké a proces stráca svoju ekonomickú výhodnosť.
Konštrukcia formy pre gravitačné liatie tiež obmedzuje geometrickú zložitosť. Podrezania a opätovne vstupujúce prvky vyžadujú pieskové jadrá alebo skladacie časti formy, čo zvyšuje náklady a čas cyklu. Súčiastky s hlbokými vnútornými priechodmi alebo extrémnou geometrickou zložitosťou môžu byť vhodnejšie na... investičné casting or nízkotlakové liatie.
Výrobné rýchlosti sú tiež pomalšie ako pri vysokotlakovom liatí. Plnenie gravitáciou trvá dlhšie ako tlakové vstrekovanie, čo obmedzuje výkon na jednu zmenu stroja.
Najdôležitejšie faktory kontroly kvality
Rozmerová presnosť pri gravitačnom liatí pod tlakom závisí od kvality ocele formy, konzistentného riadenia teploty formy a stabilného postupu odlievania. Zmeny v ktoromkoľvek z týchto parametrov spôsobujú rozmerový posun v rámci výrobnej série.
Interná kontrola kvality, konkrétne röntgenové vyšetrenie na zistenie zmrštených dutín a overenie kritických rozmerov pomocou súradnicovej meracej techniky (CMM), by mala byť súčasťou štandardného procesu každého dodávateľa. Správy z kontroly v plnej veľkosti po skúškach nástrojov pomáhajú potvrdiť, že nástroj vyrába diely podľa špecifikácie pred začatím hromadnej výroby.
Povrchová úprava je priamo ovplyvnená stavom náteru formy a teplotou formy. S opotrebovaním náterov alebo zmenami teploty formy sa kvalita povrchu znižuje. Pravidelné plány údržby a monitorovanie procesu sú praktickými opatreniami, ktoré tomu zabraňujú.
Typické produkty pre gravitačné liatie pod tlakom
Aplikácie gravitačného liatia zahŕňajú širokú škálu typov dielov, veľkostí a požiadaviek na zliatiny. Spája ich konzistentná potreba rozmerovej presnosti, mechanickej integrity a kvality povrchu, ktorá obmedzuje náklady na následné spracovanie.
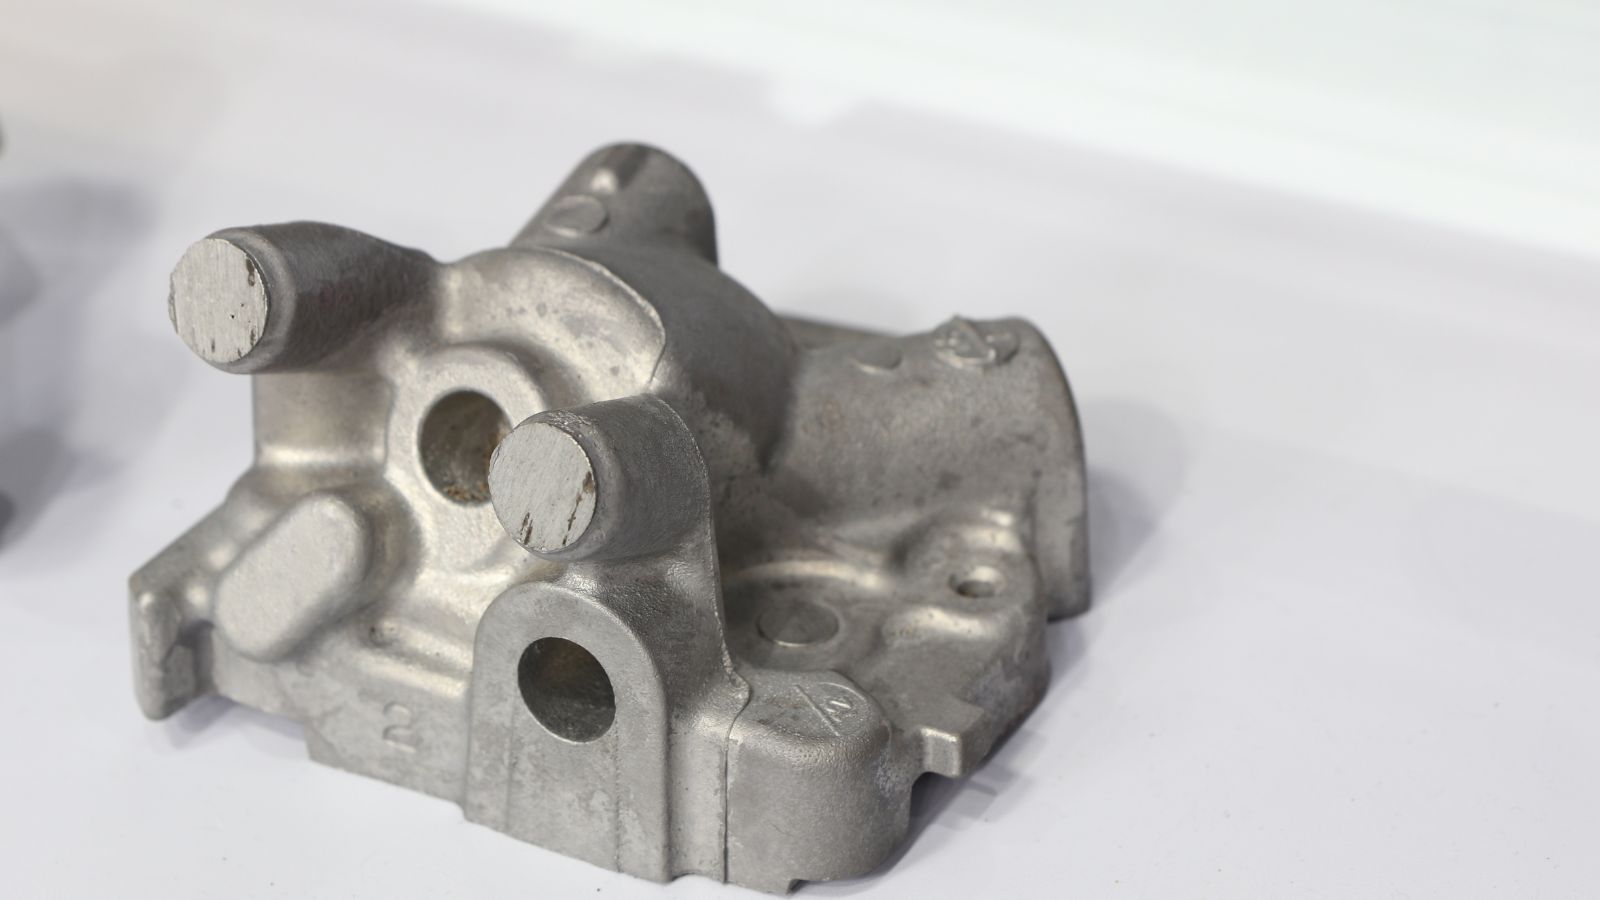
Automobilové a hnacie súčiastky
Gravitačné liatie pod tlakom sa široko používa v automobilový priemysel vďaka svojej schopnosti vyrábať vysoko pevné hliníkové komponenty, ktoré odolávajú extrémnemu tepelnému a mechanickému zaťaženiu. Používa sa hlavne na výrobu:
- Hlavy valcov
- Bloky motora
- Piesty
- Kryty prevodoviek
- Zložky zavesenia
- Brzdové strmene
Elektronické, osvetľovacie a tepelné komponenty
Tlakové liatie hliníka je preferované na výrobu elektroniky, osvetlenia a komponentov pre tepelný manažment kvôli vynikajúcej tepelnej vodivosti hliníka a schopnosti tohto procesu vyrábať rozmerovo stabilné kryty pripravené na použitie. Tu je niekoľko príkladov:
- Elektronické kryty
- Chladiče
- Kryty LED svetiel
- Šasi pre telekomunikácie a priemyselnú elektroniku
Priemyselné zariadenia a diely na manipuláciu s kvapalinami
Gravitačné liatie pod tlakom sa široko používa pre priemyselné zariadenia a diely na manipuláciu s tekutinami, najmä tam, kde sú pre výkon systému kritické tlakové tesnenie, odolnosť voči korózii a zložité vnútorné geometrie. Medzi tieto produkty gravitačné liatie pod tlakom patria:
- Telesá ventilov
- Telesá čerpadiel
- kolektory
Výpočet nákladov na gravitačné liatie pod tlakom
Náklady na gravitačné liatie pod tlakom sú súčtom investícií do nástrojov, výrobných nákladov na diel, réžie kontroly a následných nákladov na dokončovanie a obrábanie, to všetko rozložené na objem výroby. Pochopenie každého nákladového faktora pomáha manažérom dodávateľov a inžinierom lepšie vyjednávať a vyhnúť sa prekvapeniam po zadaní nástrojov.
-
Investície do nástrojov sú najvyššie počiatočné náklady a najviac ovplyvnené zložitosťou súčiastky. Jednoduchá dvojdielna lisovacia forma na konzolu stojí oveľa menej ako viacdutinová lisovacia forma s pieskovými jadrami na teleso ventilu alebo hlavu valca. Tieto náklady ovplyvňuje trieda ocele lisovacej formy, veľkosť lisovacej formy, počet dutín a čas obrábania.
-
Výrobné náklady na jeden diel závisí od času cyklu, ceny zliatiny, miery odpadu a práce. Cena zliatiny kolíše v závislosti od komoditných trhov a má priamy vplyv na cenu dielov pre ťažké alebo hrubostenné odliatky. Miera odpadu je ovplyvnená kvalitou návrhu formy, riadením procesu a stavom formy v priebehu času.
-
Náklady na CNC obrábanie rastie s počtom prvkov s prísnymi toleranciami, požadovanými toleranciami a zložitosťou upínacích prostriedkov. Súčiastky, ktoré vyžadujú viacero krokov obrábania alebo presné upevňovacie plochy, sú drahšie na dokončenie.
-
Cena povrchovej úpravy líši sa v závislosti od typu procesu, oblasti pokrytia a veľkosti dávky. Práškové lakovanie, eloxovanie, lakovanie a podobné úpravy zvyšujú čas a prácnosť v závislosti od konečných požiadaviek na diel.
-
Náklady na inšpekciu závisí od rozsahu kontroly prvého výrobku, kontrol počas procesu a záverečnej kontroly. Röntgenové testovanie, overenie súradnicovým meracím strojom (CMM) a rozmerové správy zvyšujú náklady, ale pomáhajú znižovať riziko kvality pred hromadnou výrobou.
Keď komplexný výrobný partner prináša pridanú hodnotu
Pre OEM a ODM kupujúcich, ktorí spolupracujú s viacerými dodávateľmi, môže konsolidácia návrhu nástrojov, odlievania, obrábania, kontroly a konečnej úpravy pod jednou strechou znížiť koordinačné úsilie a skrátiť dodacie lehoty. Uľahčuje to tiež komunikáciu, pretože jeden tím je zodpovedný za celý proces, od vývoja nástrojov až po konečné dodanie.
Dodávateľ s vlastnou simuláciou toku formy dokáže identifikovať problémy s výplňou ešte pred začatím výroby nástrojov, čo pomáha vyhnúť sa nákladným výmenám nástrojov po kontrole prvého výrobku. Ak má ten istý dodávateľ aj možnosti kontroly pomocou súradnicového meracieho prístroja (CMM) a röntgenového žiarenia, spolu s vlastným CNC obrábaním a dokončovaním, môže poskytnúť rozmerové a interné správy o kvalite oveľa rýchlejšie ako nastavenie, ktoré závisí od laboratórií tretích strán.
Hlavná hodnota výrobca komplexných foriem a dielov pre tlakové liatie Nejde len o nižšie jednotkové náklady. Ide o silnejšiu kontinuitu inžinierstva, jasnejšiu zodpovednosť a rýchlejšie riešenie problémov, keď sa počas výroby vyskytnú problémy.