
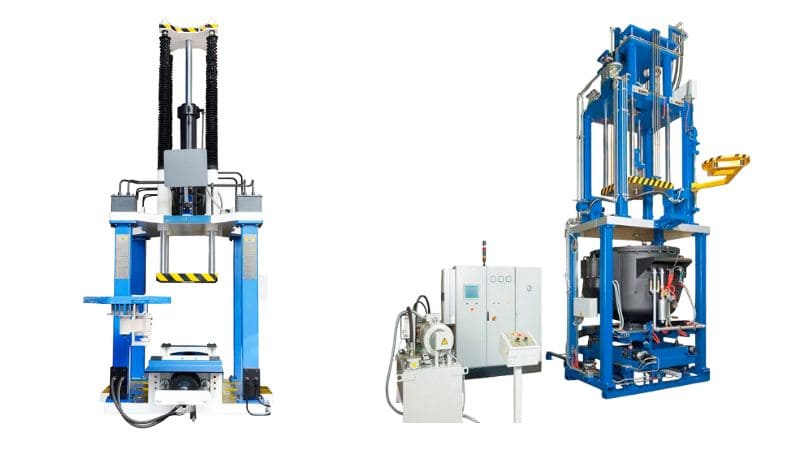
Prehľad nízkotlakového liatia
Nízkotlakové tlakové liatie je proces tvarovania kovov, pri ktorom sa roztavený kov riadeným tlakom plní do foriem a vytvára kvalitné súčiastky. V porovnaní s tradičnými metódami odlievania ponúka lepšiu kvalitu a presnosť.
Definícia a princípy
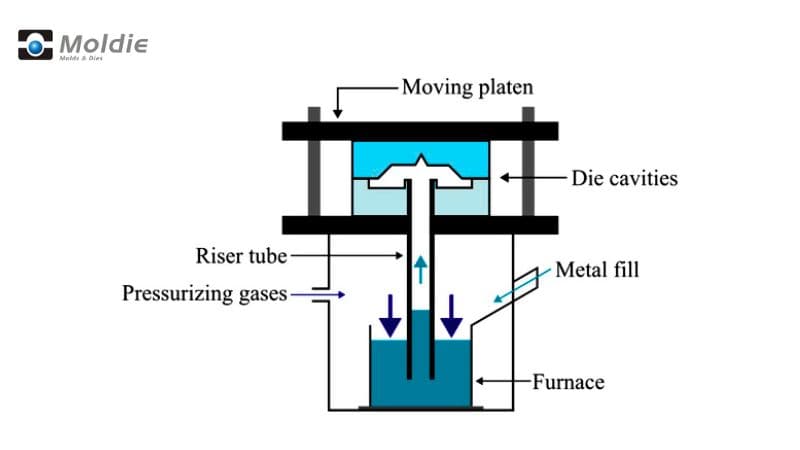
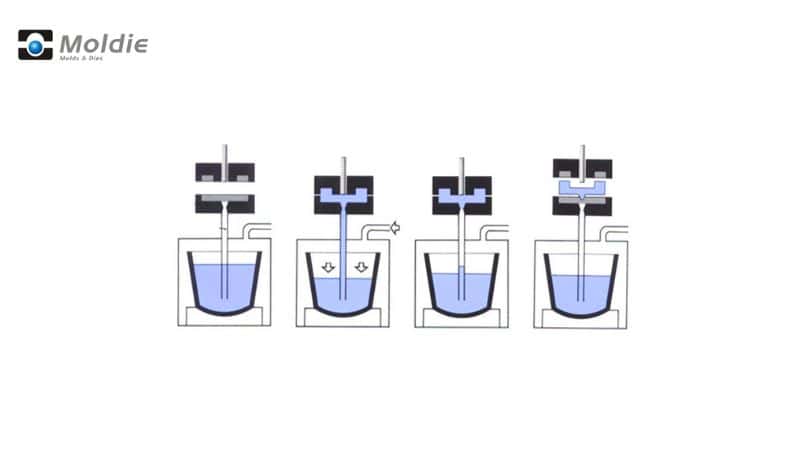
Pri nízkotlakovom liatí (LPDC) sa roztavený kov tlakom vytláča smerom nahor do dutiny formy. Pod formou sa nachádza tlaková pec s roztaveným kovom. Po zvýšení tlaku (zvyčajne 0.2-1.0 bar) kov stúpa prívodnou rúrkou do formy.
Kov plní formu pomaly a rovnomerne, takže vzniká menej chýb než pri iných metódach odlievania. Po stuhnutí kovu sa tlak uvoľní a nepoužitý kov stečie späť do pece.
História a vývoj
Nízkotlakové liatie sa rozšírilo v polovici 20. storočia, keď výrobcovia hľadali efektívnejšie metódy odlievania. Jeho raný vývoj výrazne podporil automobilový priemysel, ktorý hľadal spôsoby výroby ľahších a pevnejších komponentov.
Proces si získal obľubu v 50. a 60. rokoch 20. storočia, keď automobilky začali používať túto metódu na výrobu kolies a súčastí motorov.
Postupom času sa vďaka zlepšeniu systémov regulácie tlaku, návrhu foriem a kovových zliatin stal proces spoľahlivejším a univerzálnejším. Počítačové modelovanie dnes pomáha optimalizovať plnenie a chladenie formy.
Zariadenia a stroje
Nízkotlakové liatie si vyžaduje špecializované vybavenie na dosiahnutie kvalitných výsledkov.
Konštrukcia a materiály formy
Formy na nízkotlakové liatie sa zvyčajne vyrábajú z nástrojovej ocele H13, ktorá vyniká tepelnou odolnosťou a trvácnosťou. Majú zložité chladiace kanály navrhnuté na riadenie rýchlosti tuhnutia a predchádzanie chybám, ako sú pórovitosť a zmršťovanie.
Konštrukcia formy zvyčajne zahŕňa:
- Viacero dutín na zvýšenie výrobnej kapacity
- Starostlivo umiestnené odvzdušňovacie otvory na únik zachytených plynov
- Vyhadzovacie kolíky na plynulé vybratie súčiastky
Formy musia odolávať opakovaným cyklom zahrievania a chladenia bez praskania.
Niektorí výrobcovia dnes využívajú 3D tlač na výrobu foriem s konformnými chladiacimi kanálmi kopírujúcimi obrysy súčiastky. Tým sa zlepšuje účinnosť chladenia a skracuje čas cyklu.
Pece a systémy na udržiavanie teploty
Systém pece je základom každej prevádzky nízkotlakového liatia. Zvyčajne sa používajú odporové elektrické pece, ktoré presne regulujú teplotu roztaveného kovu.
Väčšina moderných systémov zahŕňa:
- Udržiavacie pece s kapacitou 300-2000 kg
- Systémy regulácie teploty (presnosť ±5°C)
- Tlakové komory na vytláčanie kovu do formy
Pec sa s formou spája stúpacou rúrkou, zvyčajne z keramických materiálov odolných voči vysokým teplotám. Rúrka dopravuje roztavený kov z pece do dutiny formy.
Niektoré systémy dnes obsahujú dve komory – jednu na tavenie a druhú na udržiavanie teploty. To umožňuje lepšiu kontrolu kvality kovu a zároveň plynulú výrobu.
Riadiace a monitorovacie systémy
Moderné stroje na nízkotlakové liatie majú sofistikované riadiace systémy, ktoré monitorujú všetky aspekty procesu.
Medzi kľúčové funkcie riadenia patria:
- Programovateľné tlakové profily (zvyčajne 0.2-1.0 bar)
- Monitorovanie teploty v reálnom čase na viacerých miestach
- Automatické systémy mazania foriem
- Riadenie časovania cyklu
Väčšina strojov používa systémy PLC (programovateľný logický automat) s dotykovým rozhraním. Umožňujú uložiť a znovu vyvolať nastavenia pre rôzne súčiastky.
Niektoré pokročilé systémy dokonca využívajú AI na optimalizáciu parametrov podľa predchádzajúcich výrobných cyklov.
Parametre a optimalizácia procesu
Úspešné nízkotlakové liatie závisí od starostlivej kontroly niekoľkých kľúčových premenných procesu. Správna kombinácia tlaku, teploty a spôsobu plnenia priamo ovplyvňuje kvalitu odliatkov aj efektívnosť výroby.
Regulácia tlaku
Typický rozsah tlaku pri tomto procese je 0.3 až 1.5 bar, čo je veľmi nízka hodnota v porovnaní s inými metódami odlievania.
Proces zvyčajne zahŕňa viacero tlakových fáz:
- Tlak pri zdvíhaní: Počiatočný tlak, ktorý vytlačí roztavený kov nahor.
- Čas zdvíhania: Trvanie pôsobenia počiatočného tlaku.
- Plniaci tlak: Tlak pôsobiaci počas plnenia formy.
- Čas plnenia: Čas, počas ktorého sa udržiava plniaci tlak.
Tieto parametre treba starostlivo upraviť podľa geometrie konkrétnej súčiastky. Príliš nízky tlak môže spôsobiť neúplné vyplnenie, zatiaľ čo nadmerný tlak môže vyvolať turbulenciu a zachytenie plynov.
Riadenie teploty
Regulácia teploty ovplyvňuje tekutosť kovu aj priebeh tuhnutia odliatkov. Treba sledovať niekoľko teplotných zón:
Teplota roztaveného kovu sa musí udržiavať v úzkom rozsahu vhodnom pre konkrétnu zliatinu.
Teplota formy sa reguluje pomocou vykurovacích a chladiacich kanálov. Nerovnomerná teplota formy môže spôsobiť chyby, ako sú studené spoje alebo predčasné tuhnutie.
Rýchlosť chladenia ovplyvňuje mikroštruktúru a mechanické vlastnosti hotového výrobku. Zvyčajne sa reguluje vhodným umiestnením chladiacich kanálov a prietokom chladiacej kvapaliny.
Techniky plnenia formy
Spôsob, akým kov vteká do formy, výrazne ovplyvňuje kvalitu odliatku. Riadené a plynulé plnenie znižuje turbulenciu aj zachytávanie plynov.
Regulácia rýchlosti plnenia sa dosahuje presným pôsobením tlaku. Ideálna rýchlosť plnenia závisí od zložitosti súčiastky. Tenké časti zvyčajne treba plniť rýchlejšie, aby kov predčasne nestuhol.
Návrh vtokovej sústavy spolupracuje s tlakovými parametrami a usmerňuje tok kovu.
Materiály používané pri nízkotlakovom liatí
Hliníkové zliatiny
Hliník je najbežnejším kovom používaným pri nízkotlakovom liatí.
Obľúbené hliníkové zliatiny A356 a A357 ponúkajú pri odlievaní vynikajúcu tekutosť a po stuhnutí dobrú pevnosť.
Jednou z výhod hliníka je jeho recyklovateľnosť, vďaka ktorej je v porovnaní s niektorými alternatívami šetrnejší k životnému prostrediu.
Horčíkové zliatiny
Horčíkové zliatiny sú ešte ľahšie než hliník, preto sú čoraz obľúbenejšie v odvetviach, kde je zníženie hmotnosti zásadné. Sú približne o 33% ľahšie než hliník a o 75% ľahšie než oceľ.
Medzi bežné horčíkové zliatiny na nízkotlakové liatie patria AZ91D a AM60B. Ponúkajú vynikajúci pomer pevnosti k hmotnosti a dobrú odlievateľnosť pri nízkotlakovom procese.
Horčík má výborné vlastnosti z hľadiska tlmenia vibrácií, preto sa často používa v krytoch elektroniky a elektrického náradia.
Zliatiny medi
Meď prináša do nízkotlakového liatia jedinečné vlastnosti vrátane vynikajúcej elektrickej a tepelnej vodivosti.
Medzi bežne používané zliatiny medi patrí bronz a rôzne druhy mosadze, ktoré sa používajú pri vodoinštalačných armatúrach, lodnom vybavení a elektrických konektoroch. Vďaka prirodzeným antimikrobiálnym vlastnostiam sú užitočné aj pri výrobe zdravotníckych zariadení.
Výhody a obmedzenia LPDC
Kvalita a presnosť
Nízkotlakové liatie vytvára súčiastky s vynikajúcou pevnosťou a mechanickými vlastnosťami. Pomalé, riadené plnenie znižuje turbulenciu a zachytávanie vzduchu, takže v porovnaní s vysokotlakovým liatím vzniká menej chýb a problémov s pórovitosťou.
LPDC dosahuje kvalitnejší povrch, čo môže obmedziť potrebu dodatočných povrchových úprav. Vo výrobnej linke sa tým šetrí čas aj zdroje.
Proces umožňuje presnejšie riadiť tok kovu a dosahovať konzistentnejšiu kvalitu súčiastok v jednotlivých výrobných sériách. Nízkotlakovým liatím možno dosiahnuť užšie tolerancie a vyššiu rozmerovú presnosť.
Pri LPDC možno použiť pieskové jadrá a vytvárať zložitejšie vnútorné geometrie, ktoré by sa vysokotlakovými metódami vyrábali ťažko alebo vôbec.
Ekonomická efektívnosť
Náklady na zariadenia pre nízkotlakové liatie sú vo všeobecnosti nižšie než pri vysokotlakových alternatívach. Vďaka tomu je dostupnejšie pri rozbehu alebo rozširovaní prevádzky s obmedzeným rozpočtom.
Formy LPDC zvyčajne vydržia dlhšie, pretože sú vystavené menšiemu opotrebovaniu a tepelnému namáhaniu než vysokotlakové formy. Predlžuje sa tým životnosť nástrojov a zvyšuje návratnosť investície.
V porovnaní s vysokotlakovými metódami býva spotreba energie pri LPDC nižšia, čo môže časom znížiť prevádzkové náklady.
Obmedzenia materiálu a konštrukcie
LPDC je univerzálne, no jeho cykly sú pomalšie než pri vysokotlakových metódach.
Navyše nemusí byť ideálne pre všetky materiály.
Tento proces má aj obmedzenia z hľadiska veľkosti. Pri veľmi veľkých komponentoch môžu byť potrebné iné výrobné metódy alebo špecializované zariadenia.
LPDC má obmedzenia aj pri hrúbke steny. Veľmi tenkostenné konštrukcie môžu byť náročné, pretože vyžadujú vyššie tlaky dostupné pri HPDC.
Často kladené otázky
Na čo sa používa LPDC?
- Automobilový priemysel: Kolesá, hlavy valcov, bloky motorov, komponenty zavesenia.
- Letectvo a kozmonautika: Lopatky turbín, konštrukčné diely, ľahké zliatinové komponenty.
- Priemyselné stroje: Telesá čerpadiel, telesá ventilov, hydraulické komponenty.
- Elektrické zariadenia a elektronika: Chladiče, kryty motorov, vodivé súčiastky.
- Spotrebný tovar: Kuchynský riad, súčiastky spotrebičov, dekoratívne kovanie.
- Doprava: Železničné komponenty, diely lodných motorov.
- Obnoviteľná energia: Diely veterných turbín, rámy solárnych panelov.
- Súčiastky so zložitou geometriou: Tenkostenné a vysokopevnostné komponenty s presnými toleranciami.
Môžete vysvetliť rozdiely medzi nízkotlakovým a vysokotlakovým tlakovým liatím?
Pri vysokotlakovom tlakovom liatí sa používajú oveľa vyššie tlaky (70-700 bar) než pri nízkotlakovom liatí (0.2-0.7 bar). Pri vysokotlakovom procese sa kov vstrekuje vodorovne vysokou rýchlosťou.
Pri nízkotlakovom liatí sa forma plní šetrnejšie smerom nahor, čím sa znižuje turbulencia a zachytávanie vzduchu. Vysokotlakové tlakové liatie má kratšie cykly, ale vyššie riziko chýb spôsobených pórovitosťou.
Ako sa nízkotlakové liatie líši od gravitačného z hľadiska výroby a kvality?
Nízkotlakové liatie poskytuje lepšiu kontrolu toku kovu než gravitačné liatie. Výsledkom je konzistentnejšia kvalita súčiastok a lepšie plnenie zložitých tvarov.
Gravitačné liatie sa pri plnení formy spolieha výhradne na gravitáciu, čo obmedzuje zložitosť vyrábaných súčiastok. Nízkotlakové metódy dokážu vyplniť tenšie časti a zložitejšie tvary.







