
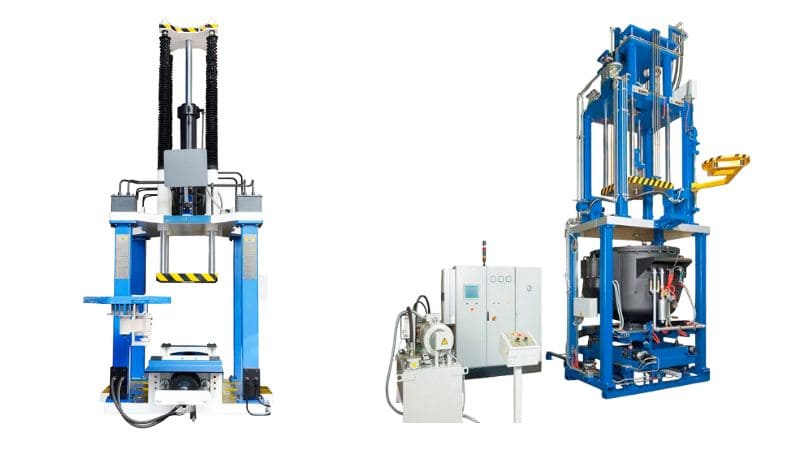
Düşük basınçlı döküme Genel Bakış
Düşük basınçlı döküm sıvı metalle kalıpları kontrollü basınçla doldurarak yüksek kaliteli parçalar üreten bir metal şekillendirme yöntemidir. Geleneksel döküm tekniklerine kıyasla kalite ve hassasiyet avantajları sunar.
Tanım ve İlkeler
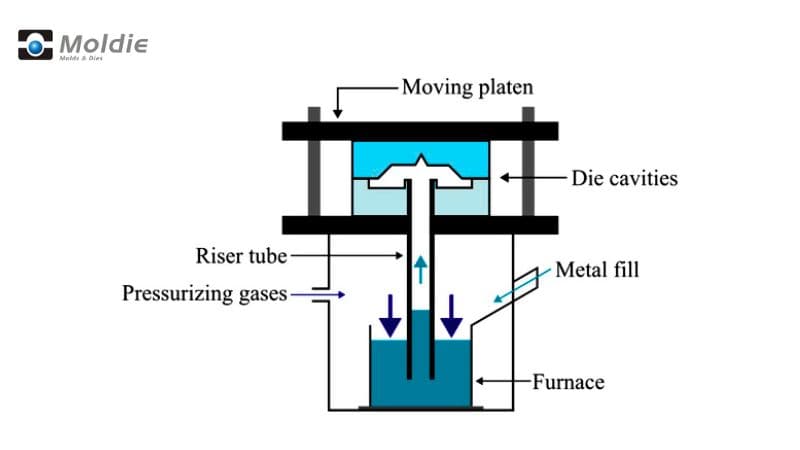
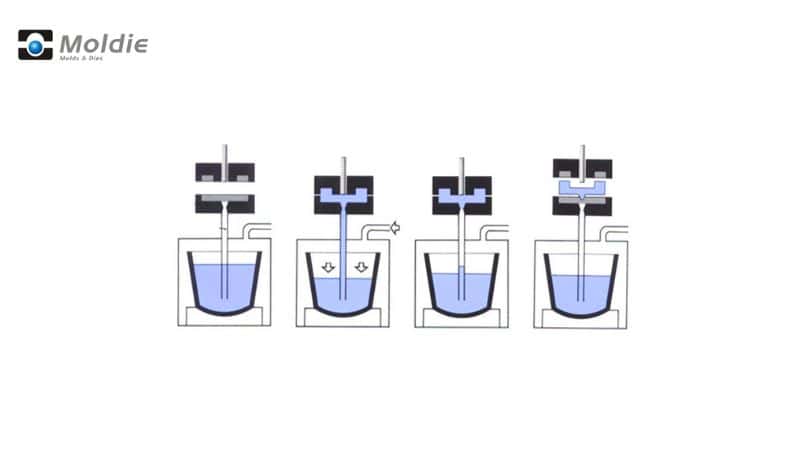
Düşük basınçlı döküm (LPDC), sıvı metali yukarı doğru kalıp boşluğuna itmek için basınç kullanır. Bu süreçte sıvı metal içeren basınçlı fırın kalıbın altında bulunur. Basınç arttığında (genellikle 0.2-1.0 bar) metal bir besleme borusundan yukarı çıkarak kalıba dolar.
Metal kalıbı yavaş ve eşit biçimde doldurur; böylece diğer döküm yöntemlerine göre daha az kusur oluşur. Metal katılaştıktan sonra basınç bırakılır ve kullanılmayan metal fırına geri akar.
Tarihçe ve Gelişim
Üreticiler daha verimli döküm yöntemleri ararken düşük basınçlı döküm 20. yüzyılın ortalarında ortaya çıktı. Daha hafif ve güçlü bileşenler üretmek isteyen otomotiv sektörü, yöntemin ilk gelişimine büyük katkı sağladı.
Otomotiv üreticileri 1950’li ve 1960’lı yıllarda tekerleklerde ve motor parçalarında kullanmaya başlayınca süreç popülerlik kazandı.
Zaman içinde basınç kontrol sistemleri, kalıp tasarımları ve metal alaşımlarındaki gelişmeler yöntemi daha güvenilir ve çok yönlü hâle getirdi. Bilgisayar modellemesi artık kalıbın dolumunu ve soğumasını optimize etmeye yardımcı oluyor.
Ekipman ve Makineler
Düşük basınçlı döküm, kaliteli sonuçlar elde etmek için özel ekipman gerektirir.
Kalıp Yapısı ve Malzemeleri
Düşük basınçlı döküm kalıpları, mükemmel ısı direnci ve dayanıklılığı nedeniyle genellikle H13 takım çeliğinden yapılır. Bu kalıplar katılaşma hızını kontrol etmek üzere tasarlanmış karmaşık soğutma kanallarına sahiptir; bu kanallar gözeneklilik ve çekinti gibi kusurları önlemeye yardımcı olur.
Kalıp tasarımları genellikle şunları içerir:
- Daha yüksek üretim hızı için birden fazla boşluk
- Sıkışan gazları tahliye etmek için dikkatle konumlandırılmış havalandırma kanalları
- Parçanın düzgün çıkarılması için itici pimler
Kalıplar çatlamadan tekrarlanan ısıtma ve soğutma çevrimlerine dayanmalıdır.
Bazı üreticiler artık 3D baskı kullanarak parçanın konturlarını izleyen uyumlu soğutma kanallarına sahip kalıplar oluşturuyor. Bu, soğutma verimliliğini artırır ve çevrim sürelerini kısaltır.
Fırınlar ve Bekletme Sistemleri
Fırın sistemi, her düşük basınçlı döküm operasyonunun merkezidir. Sıvı metalin sıcaklığını hassas biçimde kontrol eden elektrik dirençli fırınlar yaygın olarak kullanılır.
Modern sistemlerin çoğunda şunlar bulunur:
- 300-2000 kg kapasiteli bekletme fırınları
- Sıcaklık kontrol sistemleri (±5°C hassasiyet)
- Metali kalıba doğru yukarı iten basınçlı hazneler
Fırın, genellikle yüksek sıcaklıklara dayanıklı seramik malzemelerden yapılan bir besleme borusuyla kalıba bağlanır. Bu boru sıvı metali fırından kalıp boşluğuna taşır.
Bazı sistemlerde artık biri eritme, diğeri bekletme için kullanılan çift hazne bulunur. Bu düzenek üretim akışını korurken metal kalitesi üzerinde daha iyi kontrol sağlar.
Kontrol ve İzleme Sistemleri
Modern düşük basınçlı döküm makinelerinde sürecin her yönünü izleyen gelişmiş kontrol sistemleri bulunur.
Başlıca kontrol özellikleri:
- Programlanabilir basınç profilleri (genellikle 0.2-1.0 bar)
- Birden fazla noktada gerçek zamanlı sıcaklık izleme
- Otomatik kalıp yağlama sistemleri
- Çevrim zamanlaması kontrolleri
Çoğu makine dokunmatik ekran arayüzüne sahip PLC (Programlanabilir Mantık Denetleyicisi) sistemleri kullanır. Bu sistemler farklı parçalar için ayarları saklayıp yeniden çağırmanızı sağlar.
Bazı gelişmiş sistemler önceki üretim serilerinden alınan verilere göre parametreleri optimize etmek için yapay zekâ da kullanır.
Proses Parametreleri ve Optimizasyon
Düşük basınçlı dökümün başarısı birkaç temel proses değişkeninin dikkatle kontrol edilmesine bağlıdır. Basınç, sıcaklık ve dolum tekniklerinin doğru bileşimi nihai dökümlerinizin kalitesini ve üretim verimliliğini doğrudan etkiler.
Basınç Kontrolü ve Düzenlemesi
Bu süreçte kullanılan tipik basınç aralığı 0.3 ile 1.5 bar arasındadır; bu, diğer döküm yöntemlerine kıyasla çok düşüktür.
Süreç genellikle birkaç basınç aşaması içerir:
- Yükseltme basıncı: Sıvı metali yukarı çıkarmak için uygulanan ilk basınç
- Yükseltme süresi: İlk basınç uygulamasının süresi
- Dolum basıncı: Kalıp doldurulurken uygulanan basınç
- Dolum süresi: Dolum basıncının korunduğu süre
Bu parametreler parçanızın özel geometrisine göre dikkatle ayarlanmalıdır. Basıncın çok düşük olması eksik doluma, fazla basınç ise türbülans ve gaz sıkışmasına neden olabilir.
Sıcaklık Yönetimi
Sıcaklık kontrolü dökümlerinizde hem metal akışkanlığını hem de katılaşma biçimini etkiler. Birkaç sıcaklık bölgesini izlemeniz gerekir:
Sıvı metal sıcaklığı alaşımınıza uygun dar bir aralıkta tutulmalıdır.
Kalıp sıcaklığı ısıtma/soğutma kanalları aracılığıyla kontrol edilmelidir. Eşit olmayan kalıp sıcaklıkları soğuk birleşme veya erken katılaşma gibi kusurlara yol açabilir.
Soğuma hızı nihai ürününüzün mikro yapısını ve mekanik özelliklerini etkiler; genellikle stratejik soğutma kanalı yerleşimi ve soğutucu akış hızlarıyla düzenlenir.
Kalıp Doldurma Teknikleri
Metal akışının kalıba nasıl girdiği döküm kalitesini önemli ölçüde etkiler. Kontrollü ve düzgün dolum türbülansı ve gaz sıkışmasını azaltır.
Dolum hızı kontrolü basıncın hassas uygulanmasıyla sağlanır. İdeal dolum hızı parçanın karmaşıklığına bağlıdır. Erken katılaşmayı önlemek için daha ince kesitlerin genellikle daha hızlı doldurulması gerekir.
Giriş tasarımı metal akışını yönlendirmek için basınç parametreleriyle birlikte çalışır.
Düşük basınçlı dökümde Kullanılan Malzemeler
Alüminyum Alaşımları
Alüminyum düşük basınçlı dökümde en yaygın kullanılan metaldir.
Yaygın alüminyum alaşımları arasında döküm sırasında mükemmel akışkanlık ve katılaştıktan sonra iyi dayanım sağlayan A356 ve A357 bulunur.
Alüminyumun avantajlarından biri geri dönüştürülebilirliğidir; bu, onu bazı seçeneklere göre daha çevreci kılar.
Magnezyum Alaşımları
Magnezyum alaşımları alüminyumdan da hafiftir; bu nedenle ağırlık tasarrufunun kritik olduğu sektörlerde giderek daha popüler hâle gelir. Bu alaşımlar alüminyumdan yaklaşık 33%, çelikten ise 75% daha hafiftir.
Düşük basınçlı dökümde kullanılan yaygın magnezyum alaşımları AZ91D ve AM60B’dir. Düşük basınçlı süreçte mükemmel dayanım/ağırlık oranları ve iyi dökülebilirlik sunarlar.
Magnezyum titreşimi mükemmel biçimde sönümlediğinden elektronik muhafazalar ve elektrikli alet kasaları gibi uygulamalarda kullanılır.
Bakır Alaşımları
Bakır alaşımları düşük basınçlı döküme olağanüstü elektriksel ve ısıl iletkenlik dâhil benzersiz özellikler kazandırır.
Yaygın bakır alaşımları arasında tesisat armatürlerinde, denizcilik donanımlarında ve elektrik konektörlerinde kullanılan bronz ve pirinç türleri bulunur. Doğal antimikrobiyal özellikleri onları tıbbi ekipman uygulamalarında da değerli kılar.
LPDC’nin Avantajları ve Sınırlamaları
Kalite ve Hassasiyet
Düşük basınçlı döküm mükemmel dayanım değerlerine ve mekanik özelliklere sahip parçalar üretir. Yavaş ve kontrollü dolum süreci türbülansı ve hava sıkışmasını azaltarak yüksek basınçlı yöntemlere kıyasla daha az kusur ve gözeneklilik sorunu oluşturur.
LPDC daha iyi yüzey kalitesi sunar; bu da ilave yüzey işlemi ihtiyacınızı azaltabilir. Üretim hattınızda zaman ve kaynak tasarrufu sağlar.
Süreç metal akışı üzerinde daha hassas kontrol sağlayarak üretim serileri boyunca parça kalitesini tutarlı kılar. Düşük basınçlı dökümle daha dar toleranslar ve daha iyi boyutsal hassasiyet elde edilebilir.
LPDC’de kum maçalar kullanılabilir; böylece yüksek basınçlı yöntemlerle elde edilmesi zor veya imkânsız olan daha karmaşık iç geometriler üretilebilir.
Ekonomik Verimlilik
Düşük basınçlı döküm ekipmanlarının maliyeti genellikle yüksek basınçlı seçeneklerden düşüktür. Bu nedenle işe yeni başlayan veya sınırlı bütçeyle kapasitesini genişleten işletmeler için daha erişilebilirdir.
LPDC kalıpları yüksek basınçlı kalıplara göre daha az aşınma ve ısıl gerilime maruz kaldığından genellikle daha uzun ömürlüdür. Bu, takım ömrünü uzatır ve yatırım getirisini artırır.
LPDC’de enerji tüketimi yüksek basınçlı yöntemlere kıyasla çoğu zaman daha düşüktür ve zaman içinde işletme maliyetlerini azaltabilir.
Malzeme ve Tasarım Kısıtları
Çok yönlü olmasına rağmen LPDC’nin döküm çevrimleri yüksek basınçlı yöntemlerden daha yavaştır.
Ayrıca bu süreç tüm malzemeler için ideal olmayabilir.
LPDC’de boyut kısıtları vardır. Çok büyük bileşenler alternatif imalat yöntemleri veya özel ekipman gerektirebilir.
LPDC’nin et kalınlığı açısından da sınırları vardır. HPDC’deki daha yüksek basınçları gerektiren son derece ince duvarlı tasarımlar zorluk yaratabilir.
Sıkça Sorulan Sorular
LPDC’nin uygulamaları nelerdir?
- Otomotiv: Tekerlekler, silindir kapakları, motor blokları, süspansiyon bileşenleri.
- Havacılık ve uzay: Türbin kanatları, yapısal parçalar, hafif alaşımlı bileşenler.
- Endüstriyel makineler: Pompa muhafazaları, valf gövdeleri, hidrolik bileşenler.
- Elektrik/Elektronik: Isı emiciler, motor muhafazaları, iletken parçalar.
- Tüketim ürünleri: Pişirme kapları, cihaz parçaları, dekoratif armatürler.
- Ulaşım: Demiryolu bileşenleri, deniz motoru parçaları.
- Yenilenebilir enerji: Rüzgâr türbini parçaları, güneş paneli çerçeveleri.
- Karmaşık geometrili parçalar: Hassas toleranslı, ince duvarlı ve yüksek dayanımlı bileşenler.
Düşük basınçlı ve yüksek basınçlı döküm arasındaki farkları açıklayabilir misiniz?
Yüksek basınçlı dökümde çok daha yüksek basınç (70-700 bar) kullanılır; düşük basınçlı dökümde ise (0.2-0.7 bar) basınç uygulanır. Yüksek basınç yöntemi metali yatay yönde ve yüksek hızda enjekte eder.
Düşük basınçta daha yumuşak, dikey bir dolum uygulanır; bu türbülansı ve hava sıkışmasını azaltır. Yüksek basınçlı döküm daha kısa çevrim sürelerine sahiptir ancak gözeneklilik kusuru riski daha fazladır.
Üretim ve kalite bakımından düşük basınçlı döküm yerçekimli kalıp dökümüyle nasıl karşılaştırılır?
Düşük basınçlı döküm, metal akışı üzerinde yerçekimli kalıp dökümünden daha iyi kontrol sağlar. Daha tutarlı parça kalitesi ve karmaşık biçimlerin daha iyi dolmasını elde edersiniz.
Yerçekimli kalıp dökümü kalıbı doldurmak için yalnızca yerçekimine dayanır; bu da üretilebilecek parçaların karmaşıklığını sınırlar. Düşük basınçlı yöntemler daha ince kesitleri ve daha girift tasarımları doldurabilir.







