
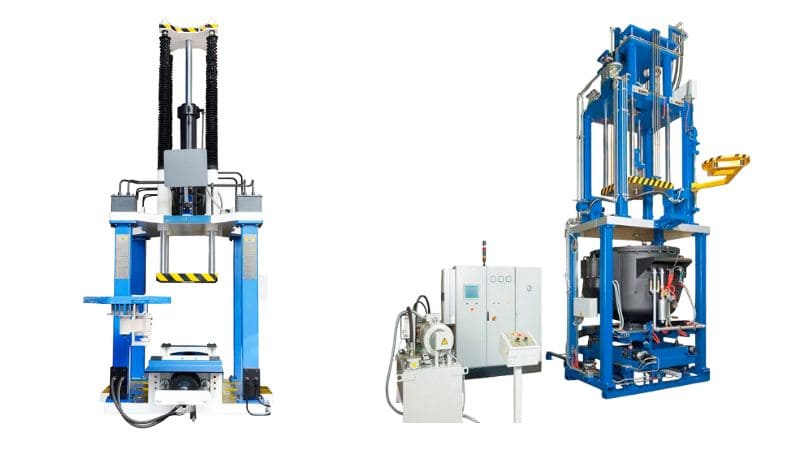
Přehled nízkotlakého tlakového lití
Nízkotlaké tlakové lití je proces tváření kovů, při němž řízený tlak plní formy roztaveným kovem a umožňuje vyrábět kvalitní díly. Ve srovnání s tradičními metodami odlévání nabízí výhody z hlediska kvality a přesnosti.
Definice a principy
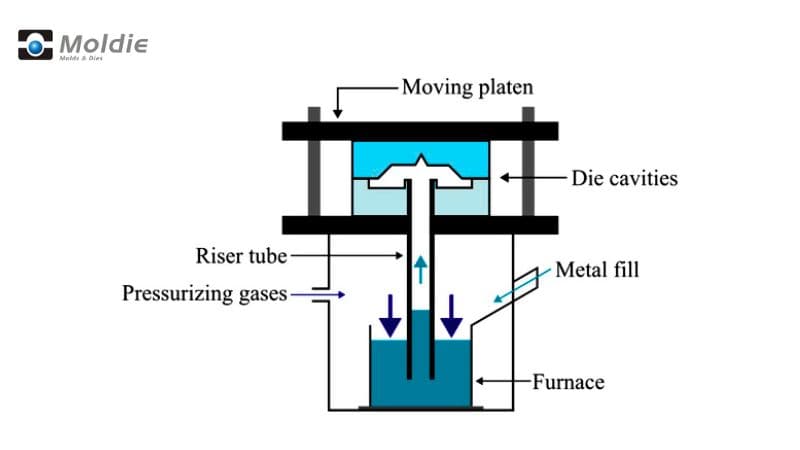
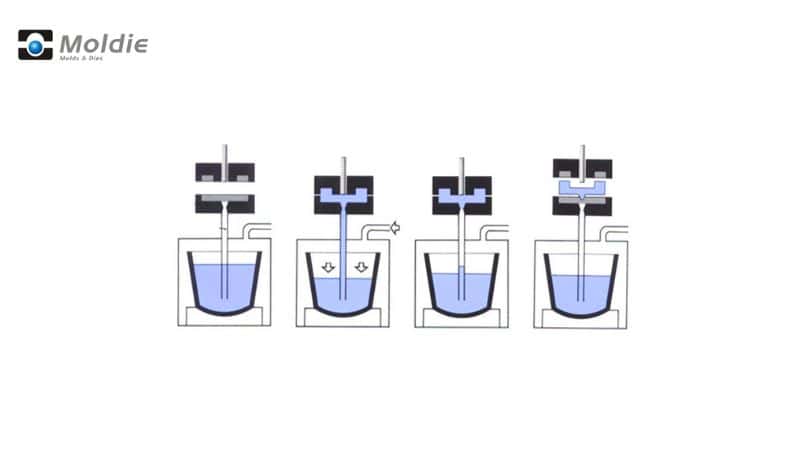
Nízkotlaké tlakové lití (LPDC) využívá tlak k vytlačení roztaveného kovu vzhůru do dutiny formy. Pec s roztaveným kovem pod tlakem se nachází pod formou. Při zvýšení tlaku (obvykle 0,2–1,0 bar) je kov vytlačen přívodní trubicí nahoru do formy.
Kov plní formu pomalu a rovnoměrně, takže vzniká méně vad než u jiných metod lití. Po ztuhnutí kovu se tlak uvolní a nespotřebovaný kov steče zpět do pece.
Historie a vývoj
Nízkotlaké tlakové lití se objevilo v polovině 20. století, když výrobci hledali účinnější metody odlévání. Jeho počáteční vývoj výrazně podpořil automobilový průmysl, který hledal způsoby výroby lehčích a pevnějších součástí.
Proces se rozšířil v 50. a 60. letech 20. století, kdy jej automobilky začaly používat pro kola a součásti motorů.
Postupné zdokonalování systémů řízení tlaku, konstrukce forem a kovových slitin zvýšilo spolehlivost a všestrannost procesu. Počítačové modelování dnes pomáhá optimalizovat plnění a chlazení formy.
Zařízení a stroje
Kvalitní výsledky nízkotlakého tlakového lití vyžadují specializované zařízení.
Konstrukce a materiály forem
Formy pro nízkotlaké lití se obvykle vyrábějí z nástrojové oceli H13, která výborně odolává teplu a je trvanlivá. Mají složité chladicí kanály, které řídí rychlost tuhnutí a pomáhají předcházet vadám, jako jsou pórovitost a smršťování.
Konstrukce forem obvykle zahrnuje:
- Více dutin pro vyšší výrobní výkon
- Pečlivě rozmístěné odvzdušňovací kanály pro únik zachycených plynů
- Vyhazovací kolíky pro hladké vyjmutí dílu
Formy musí odolávat opakovaným cyklům zahřívání a chlazení bez praskání.
Někteří výrobci nyní využívají 3D tisk k výrobě forem s konformními chladicími kanály, které kopírují obrysy dílu. Zvyšuje se tak účinnost chlazení a zkracuje výrobní cyklus.
Pece a udržovací systémy
Pecní systém je jádrem každého provozu nízkotlakého tlakového lití. Obvykle se používají elektrické odporové pece, které přesně řídí teplotu roztaveného kovu.
Většina moderních systémů zahrnuje:
- Udržovací pece s kapacitou 300–2000 kg
- Systémy řízení teploty (přesnost ±5 °C)
- Tlakové komory, které vytlačují kov vzhůru do formy
Pec je s formou spojena stoupací trubicí, obvykle z keramického materiálu odolného vůči vysokým teplotám. Trubicí se roztavený kov přivádí z pece do dutiny formy.
Některé systémy mají dvě komory – jednu tavicí a jednu udržovací. Umožňují tak lépe řídit kvalitu kovu a zároveň zachovat plynulou výrobu.
Řídicí a monitorovací systémy
Moderní stroje pro nízkotlaké tlakové lití mají sofistikované řídicí systémy, které sledují všechny aspekty procesu.
Mezi klíčové řídicí funkce patří:
- Programovatelné tlakové profily (obvykle 0,2–1,0 bar)
- Monitorování teploty v reálném čase na více místech
- Automatizované systémy mazání formy
- Řízení načasování cyklu
Většina strojů používá systémy PLC (programovatelný logický automat) s dotykovým rozhraním. Umožňují ukládat a načítat nastavení pro různé díly.
Některé pokročilé systémy dokonce využívají AI k optimalizaci parametrů na základě předchozích výrobních sérií.
Parametry a optimalizace procesu
Úspěšné nízkotlaké tlakové lití závisí na pečlivé kontrole několika klíčových proměnných procesu. Správná kombinace tlaku, teploty a způsobu plnění přímo ovlivňuje kvalitu výsledných odlitků i efektivitu výroby.
Řízení a regulace tlaku
Typický tlak v tomto procesu se pohybuje mezi 0,3 a 1,5 bar, což je ve srovnání s jinými metodami odlévání velmi málo.
Proces obvykle zahrnuje několik tlakových fází:
- Výtlačný tlak: počáteční tlak, který vytlačí roztavený kov vzhůru
- Doba výtlaku: jak dlouho působí počáteční tlak
- Plnicí tlak: tlak působící při plnění formy
- Doba plnění: jak dlouho se udržuje plnicí tlak
Tyto parametry je třeba pečlivě upravit podle konkrétní geometrie dílu. Příliš nízký tlak může způsobit neúplné plnění, zatímco příliš vysoký tlak může vyvolat turbulence a zachycení plynů.
Řízení teploty
Řízení teploty ovlivňuje tekutost kovu i způsob tuhnutí odlitků. Je třeba sledovat několik teplotních zón:
Teplota roztaveného kovu se musí udržovat v úzkém rozmezí vhodném pro danou slitinu.
Teplotu formy je třeba řídit pomocí ohřívacích a chladicích kanálů. Nerovnoměrná teplota formy může způsobit vady, například studené spoje nebo předčasné tuhnutí.
Rychlost chlazení ovlivňuje mikrostrukturu a mechanické vlastnosti hotového výrobku. Obvykle se řídí promyšleným rozmístěním chladicích kanálů a průtokem chladicí kapaliny.
Techniky plnění formy
Způsob, jakým kov proudí do formy, výrazně ovlivňuje kvalitu odlitku. Řízené a plynulé plnění omezuje turbulence a zachycení plynů.
Řízení rychlosti plnění se dosahuje přesným působením tlaku. Ideální rychlost závisí na složitosti dílu. Tenké části obvykle vyžadují rychlejší plnění, aby kov předčasně neztuhl.
Návrh vtokové soustavy spolupracuje s tlakovými parametry a usměrňuje tok kovu.
Materiály pro nízkotlaké tlakové lití
Hliníkové slitiny
Hliník je nejběžnějším kovem používaným při nízkotlakém tlakovém lití.
Mezi oblíbené hliníkové slitiny patří A356 a A357, které mají při lití výbornou tekutost a po ztuhnutí dobrou pevnost.
Jednou z výhod hliníku je jeho recyklovatelnost, díky níž je oproti některým alternativám šetrnější k životnímu prostředí.
Hořčíkové slitiny
Hořčíkové slitiny jsou ještě lehčí než hliník, a proto jsou stále oblíbenější v odvětvích, kde je zásadní snížení hmotnosti. Tyto slitiny jsou přibližně o 33 % lehčí než hliník a o 75 % lehčí než ocel.
Mezi běžné hořčíkové slitiny pro nízkotlaké tlakové lití patří AZ91D a AM60B. Nabízejí výborný poměr pevnosti a hmotnosti a dobrou slévatelnost při nízkotlakém procesu.
Díky dobrým vibračním vlastnostem se hořčík obvykle používá například pro kryty elektroniky a elektrického nářadí.
Slitiny mědi
Slitiny mědi přinášejí nízkotlakému tlakovému lití jedinečné vlastnosti, například mimořádnou elektrickou a tepelnou vodivost.
Mezi běžně používané slitiny mědi patří různé druhy bronzu a mosazi, které se používají u instalatérských armatur, lodního kování a elektrických konektorů. Díky přirozeným antimikrobiálním vlastnostem jsou cenné také pro zdravotnická zařízení.
Výhody a omezení LPDC
Kvalita a přesnost
Nízkotlaké tlakové lití vytváří díly s vynikající pevností a mechanickými vlastnostmi. Pomalé a řízené plnění omezuje turbulence i zachycení vzduchu, takže vzniká méně vad a problémů s pórovitostí než při vysokotlakém lití.
LPDC poskytuje kvalitnější povrch, a proto může omezit potřebu dalších dokončovacích operací. To šetří čas i zdroje na výrobní lince.
Proces umožňuje přesnější řízení toku kovu, což zajišťuje jednotnější kvalitu dílů napříč výrobními sériemi. Nízkotlakým tlakovým litím lze dosáhnout užších tolerancí a lepší rozměrové přesnosti.
Při LPDC lze použít písková jádra a vytvářet složitější vnitřní geometrii, kterou by bylo při vysokotlakých metodách obtížné nebo nemožné vyrobit.
Ekonomická efektivita
Náklady na zařízení pro nízkotlaké tlakové lití jsou obecně nižší než u vysokotlakých alternativ, takže je dostupnější při zahájení nebo rozšiřování provozu s omezeným rozpočtem.
Formy LPDC obvykle vydrží déle, protože jsou méně vystaveny opotřebení a tepelnému namáhání než vysokotlaké formy. Prodlužuje se tím životnost nástroje a zvyšuje návratnost investice.
Spotřeba energie bývá u LPDC oproti vysokotlakým metodám nižší, což může časem snížit provozní náklady.
Omezení materiálu a konstrukce
LPDC je všestranné, ale jeho licí cykly jsou pomalejší než u vysokotlakých metod.
Tento proces navíc nemusí být ideální pro všechny materiály.
LPDC má omezení velikosti. Velmi velké součásti mohou vyžadovat alternativní výrobní metody nebo specializované vybavení.
LPDC má také omezení tloušťky. U mimořádně tenkostěnných konstrukcí mohou nastat potíže, protože vyžadují vyšší tlaky dostupné při HPDC.
Často kladené otázky
Kde se LPDC používá?
- Automobilový průmysl: kola, hlavy válců, bloky motorů, součásti zavěšení.
- Letecký průmysl: lopatky turbín, konstrukční díly, součásti z lehkých slitin.
- Průmyslové stroje: skříně čerpadel, tělesa ventilů, hydraulické součásti.
- Elektrotechnika/elektronika: chladiče, kryty motorů, vodivé součásti.
- Spotřební zboží: kuchyňské nádobí, součásti spotřebičů, dekorativní armatury.
- Doprava: železniční součásti, díly lodních motorů.
- Obnovitelná energie: součásti větrných turbín, rámy solárních panelů.
- Díly se složitou geometrií: tenkostěnné a vysoce pevné součásti s přesnými tolerancemi.
Jaký je rozdíl mezi nízkotlakým a vysokotlakým tlakovým litím?
Vysokotlaké tlakové lití používá mnohem vyšší tlak (70–700 bar) než nízkotlaké lití (0,2–0,7 bar). Při vysokotlaké metodě se kov vstřikuje vodorovně vysokou rychlostí.
Nízkotlaké lití plní formu šetrněji a svisle, čímž omezuje turbulence a zachycení vzduchu. Vysokotlaké tlakové lití má kratší cykly, ale vyšší riziko vad způsobených pórovitostí.
Jak si nízkotlaké tlakové lití vede oproti gravitačnímu lití z hlediska výroby a kvality?
Nízkotlaké tlakové lití umožňuje lépe řídit tok kovu než gravitační lití. Výsledkem je jednotnější kvalita dílů a lepší vyplnění složitých tvarů.
Gravitační lití využívá k plnění formy pouze gravitaci, což omezuje složitost vyráběných dílů. Nízkotlaké metody dokážou vyplnit tenčí části a propracovanější tvary.







