
Dla inżynierów i menedżerów ds. zaopatrzenia oceniających proces odlewania do form metalowych w przypadku produkcji części w seriach średnio- i wielkoseryjnych, odlewanie grawitacyjne stanowi praktyczne rozwiązanie pośrednie. Zapewnia ono równowagę między kosztami oprzyrządowania, dokładnością wymiarową, jakością powierzchni a integralnością strukturalną elementu.
W tym wpisie na blogu omówimy proces i materiały stosowane w odlewaniu grawitacyjnym, a co ważniejsze – jego zalety, ograniczenia oraz czynniki wpływające na koszty.
Spis treści
[Kliknij poniższy tytuł, aby przejść do wybranej części wpisu.]
- Proces odlewania grawitacyjnego
- Materiały
- Zalety i ograniczenia
- Zastosowania i produkty
- Kalkulacja kosztów
- Wybór partnera produkcyjnego oferującego kompleksową obsługę
Jak przebiega proces odlewania grawitacyjnego
Proces odlewania grawitacyjnego składa się z określonej sekwencji kroków, a decyzje podejmowane na każdym etapie mają bezpośredni wpływ na jakość odlewu, dokładność wymiarową oraz zakres wymaganej obróbki wykończeniowej.
Przygotowanie i pokrywanie formy
Przed przystąpieniem do jakichkolwiek działań formę podgrzewa się do kontrolowanej temperatury – zazwyczaj w zakresie od 150 do 300 stopni Celsjusza, w zależności od rodzaju stopu.
Podgrzewanie eliminuje tzw. zimne miejsca wewnątrz wnęki formy, które w przeciwnym razie mogłyby spowodować przedwczesne krzepnięcie metalu i niedokładne wypełnienie formy.
Po podgrzaniu na powierzchnie wnęki nanosi się powłokę ogniotrwałą lub środek antyadhezyjny (ułatwiający wyjmowanie odlewu). Powłoka ta pełni dwie funkcje:
- Ułatwia czyste oddzielenie gotowego odlewu bez uszkodzenia jego powierzchni
- Chroni stal formy przed erozją spowodowaną wielokrotnym kontaktem z płynnym metalem
Grubość i rodzaj powłoki wpływają zarówno na jakość wykończenia powierzchni, jak i na szybkość wymiany ciepła podczas krzepnięcia.
Na tym etapie ustala się również system odpowietrzania. Niewielkie kanały odpowietrzające, umieszczone na linii podziału formy oraz w miejscach narażonych na uwięzienie powietrza, umożliwiają jego ujście w miarę wypełniania gniazda formy metalem.
Wlewanie płynnego metalu przez układ kanałów doprowadzających
Płynny metal jest następnie wlewany z kadzi do układu kanałów doprowadzających, który kieruje go do gniazda formy poprzez układ wlewowy.
Geometria kanałów i wlewów decyduje o prędkości przepływu, kierunku wypełniania oraz stopniu turbulencji metalu podczas jego wpływania do gniazda formy.
W konstrukcji formy często uwzględnia się nadlewy, które dostarczają płynny metal do odlewu w miarę jego kurczenia się podczas krzepnięcia, zapobiegając powstawaniu jam skurczowych w miejscach o dużych przekrojach.
Krzepnięcie, chłodzenie i wyjmowanie odlewu
Po wypełnieniu gniazda formy metal zaczyna krzepnąć. Proces chłodzenia rozpoczyna się przy ściankach formy, gdzie wymiana ciepła zachodzi najszybciej, i postępuje w kierunku wnętrza odlewu.
Czas chłodzenia zależy od grubości ścianek, rodzaju stopu oraz temperatury formy; gdy odlew dostatecznie stwardnieje, forma zostaje otwarta, a element wypchnięty z gniazda przez wypychacze, bez ryzyka odkształcenia wciąż ciepłego odlewu.
Usuwanie nadlewek, obróbka CNC i obróbka wykończeniowa
W pierwszej kolejności usuwa się nadlewki (wypływki) powstałe na linii podziału formy. Następnie odlewy mogą zostać poddane obróbce CNC w celu uzyskania elementów o ścisłych tolerancjach wymiarowych – takich jak otwory, otwory gwintowane czy powierzchnie współpracujące – których nie da się uzyskać wyłącznie w procesie odlewania. Etapy wykańczania powierzchni – takie jak śrutowanie, malowanie proszkowe, anodowanie czy lakierowanie – są realizowane w zależności od wymagań dotyczących końcowego zastosowania elementu.
Odlewanie grawitacyjne do form metalowych: materiały, stopy i właściwości elementów
Wybór stopu w procesie odlewania grawitacyjnego do form metalowych nie jest kwestią drugorzędną. Dobór materiału odlewniczego wpływa na płynność podczas wypełniania formy, przebieg krzepnięcia, właściwości mechaniczne, jakość powierzchni oraz możliwość poddania elementu obróbce cieplnej po odlaniu.
Odlewanie grawitacyjne aluminium: zastosowania konstrukcyjne i termiczne
Odlewanie grawitacyjne aluminium jest jedną z najpowszechniejszych technik odlewania grawitacyjnego ze względu na praktyczne zalety tego materiału: małą gęstość, dobrą płynność, odpowiednią przewodność cieplną oraz wysokie właściwości mechaniczne uzyskiwane po odlaniu.
Stopy te dobrze reagują również na obróbkę cieplną, co czyni je przydatnymi w zastosowaniach konstrukcyjnych oraz w układach napędowych.
Do powszechnie stosowanych w odlewaniu grawitacyjnym stopów aluminium należą:
W przypadku wielu z tych stopów możliwa jest obróbka cieplna – konkretnie cykl T6 obejmujący przesycanie i sztuczne starzenie – co znacząco zwiększa granicę plastyczności i twardość w porównaniu do stanu po odlaniu.
Gatunki cynku i stopów Zamak do elementów precyzyjnych
Stopy cynku, w tym rodzina Zamak, charakteryzują się niską temperaturą topnienia i doskonałą lejnością, co pozwala na precyzyjne wypełnianie drobnych detali. Zamak 3 to najpopularniejszy gatunek, oferujący korzystny balans między wytrzymałością, ciągliwością a stabilnością wymiarową.
Odlewy z cynku pozwalają na zachowanie ścisłych tolerancji i uzyskanie gładkiej, naturalnej powierzchni, co ogranicza zakres obróbki wykończeniowej w przypadku elementów dekoracyjnych i precyzyjnych. Dzięki przewodności elektrycznej i łatwości nakładania powłok galwanicznych materiały te znajdują również zastosowanie w elektronice oraz obudowach złączy.
Pewnym minusem jest gęstość. Cynk jest znacznie cięższy od aluminium, co ogranicza jego wykorzystanie w zastosowaniach, w których kluczowa jest niska masa.
Stopy magnezu do zastosowań specjalnych
Stopy magnezu, takie jak AZ91D oraz AM60B charakteryzują się najniższą gęstością spośród konstrukcyjnych materiałów odlewniczych. AM50 zapewnia dobre właściwości pochłaniania energii, co jest istotne w przypadku elementów samochodowych kluczowych dla bezpieczeństwa podczas kolizji.
W sytuacjach, gdy redukcja masy jest bezwzględnym wymogiem, odlewanie grawitacyjne magnezu pozwala uzyskać stosunek wytrzymałości do masy nieosiągalny dla aluminium.
Zalety, ograniczenia i jakość wyrobów
Odlewanie grawitacyjne do form metalowych (kokilowe) wnosi do procesu produkcyjnego unikalne zalety, ale wiąże się również z pewnymi ograniczeniami. Zrozumienie tych zależności – zwłaszcza w zakresie kosztów oprzyrządowania, wielkości produkcji oraz jakości odlewów – decyduje o tym, czy decyzja zakupowa będzie trafna, czy kosztowna.
Dlaczego formy wielokrotnego użytku poprawiają powtarzalność
Odlewanie grawitacyjne do form metalowych to proces wykorzystujący formy trwałe; ta sama stalowa forma służy do wykonania tysięcy odlewów. Geometria wnęki formy pozostaje niezmienna, co gwarantuje stałą dokładność wymiarową i jakość powierzchni – od pierwszego aż po dziesięciotysięczny odlew.
Formy wielokrotnego użytku umożliwiają również stopniową optymalizację ich konstrukcji. Rozmieszczenie kanałów chłodzących, geometria wlewu oraz system odpowietrzania mogą zostać zoptymalizowane na podstawie wyników kontroli pierwszej sztuki (FAI), co pozwala zwiększyć uzysk bez konieczności budowy oprzyrządowania od podstaw.
Kolejną zaletą strukturalną jest niska porowatość gazowa. Ponieważ wypełnianie grawitacyjne przebiega wolniej i przy mniejszej turbulencji niż wtrysk wysokociśnieniowy, metal wpływa do wnęki formy, porywając mniej powietrza. Kontrolowane, kierunkowe krzepnięcie zapewnia uzyskanie bardziej zwartej mikrostruktury, co sprzyja obróbce cieplnej i poprawia wytrzymałość zmęczeniową podczas eksploatacji.
Ograniczenia procesu
Największą barierą wejścia są koszty oprzyrządowania. Formy do odlewania grawitacyjnego wykonuje się ze stali narzędziowej metodą obróbki mechanicznej, przez co są one droższe w produkcji niż modele stosowane w odlewnictwie piaskowym. W przypadku produkcji niskoseryjnej koszt oprzyrządowania w przeliczeniu na sztukę pozostaje wysoki, a proces traci swoją opłacalność.
Konstrukcja formy do odlewania grawitacyjnego ogranicza również złożoność geometryczną detali. Występowanie podcięć i wnęk o skomplikowanych kształtach wymaga zastosowania rdzeni piaskowych lub ruchomych segmentów formy, co podnosi koszty i wydłuża czas cyklu. Elementy z głębokimi kanałami wewnętrznymi lub o bardzo złożonej geometrii mogą być lepiej dostosowane do metody odlewania precyzyjnego (metodą wytapianych modeli) lub odlewania niskociśnieniowego.
Tempo produkcji jest również niższe niż w przypadku wysokociśnieniowego odlewania ciśnieniowego. Wypełnianie grawitacyjne trwa dłużej niż wtrysk ciśnieniowy, co ogranicza wydajność w przeliczeniu na zmianę roboczą.
Kluczowe czynniki kontroli jakości
Dokładność wymiarowa w procesie odlewania grawitacyjnego do form metalowych zależy od jakości stali, z której wykonano formę, stabilnej kontroli temperatury formy oraz powtarzalności procesu zalewania. Odchylenia w którymkolwiek z tych obszarów prowadzą do zmian wymiarowych w trakcie serii produkcyjnej.
Wewnętrzna kontrola jakości – w szczególności badania rentgenowskie wykrywające pustki skurczowe oraz weryfikacja kluczowych wymiarów za pomocą maszyn współrzędnościowych (CMM) – powinna stanowić standardowy element procesu każdego dostawcy. Raporty z pełnej kontroli wymiarowej, sporządzane po próbach oprzyrządowania, pozwalają potwierdzić zgodność wytwarzanych elementów ze specyfikacją przed rozpoczęciem produkcji seryjnej.
Na jakość powierzchni bezpośredni wpływ mają stan powłoki formy oraz temperatura samej formy. W miarę zużywania się powłoki lub wahań temperatury formy jakość powierzchni ulega pogorszeniu. Praktycznymi środkami zapobiegawczymi są tu regularne przeglądy konserwacyjne oraz monitorowanie procesu.
Typowe wyroby z odlewania grawitacyjnego
Zastosowania odlewania grawitacyjnego obejmują szeroką gamę typów i rozmiarów części oraz różnorodne wymagania dotyczące stopów. Wspólną cechą tych wyrobów jest konieczność zapewnienia wysokiej dokładności wymiarowej, integralności mechanicznej oraz jakości powierzchni ograniczającej koszty obróbki wykończeniowej.
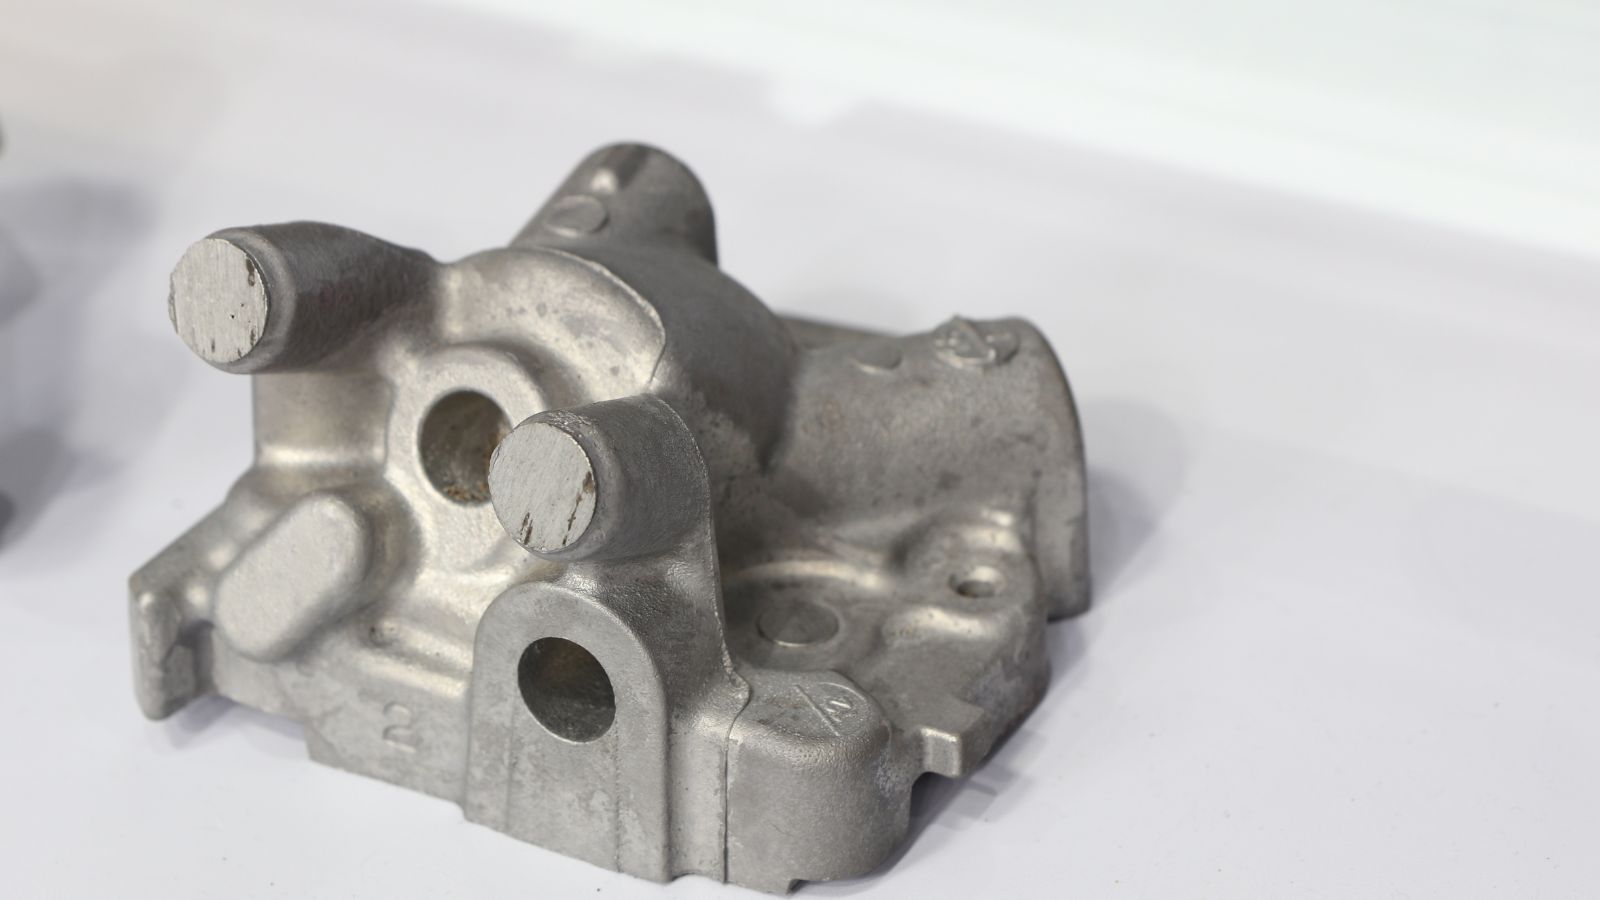
Części samochodowe i elementy układów napędowych
Odlewanie grawitacyjne jest powszechnie stosowane w branży motoryzacyjnej ze względu na możliwość wytwarzania elementów aluminiowych o wysokiej integralności strukturalnej, odpornych na ekstremalne obciążenia termiczne i mechaniczne. Stosuje się je głównie do produkcji:
- Głowic cylindrów
- Bloków silnika
- Tłoków
- Obudów skrzyń biegów
- Elementów zawieszenia
- Zacisków hamulcowych
Elementów elektroniki, oświetlenia i układów termicznych
Grawitacyjne odlewanie aluminium w formach metalowych (kokilach) jest preferowaną metodą produkcji elementów elektroniki, oświetlenia i układów odprowadzania ciepła ze względu na doskonałą przewodność cieplną aluminium oraz możliwość uzyskania stabilnych wymiarowo, gotowych do użycia obudów. Oto przykłady:
- Obudowy urządzeń elektronicznych
- Radiatory
- Obudowy lamp LED
- Obudowy (podzespoły konstrukcyjne) dla elektroniki telekomunikacyjnej i przemysłowej
Części do urządzeń przemysłowych i systemów przepływowych
Grawitacyjne odlewanie kokilowe jest powszechnie stosowane w produkcji części do urządzeń przemysłowych i systemów przepływowych, zwłaszcza tam, gdzie kluczowe dla działania układu są: szczelność, odporność na korozję oraz złożona geometria wewnętrzna. Do produktów wytwarzanych tą metodą należą:
- Korpusy zaworów
- Obudowy pomp
- Kolektory
Obliczanie kosztów grawitacyjnego odlewania kokilowego
Koszt grawitacyjnego odlewania kokilowego stanowi sumę nakładów na oprzyrządowanie, kosztu produkcji jednostkowej, kosztów kontroli jakości oraz kosztów dalszej obróbki i wykończenia – wszystko to w przeliczeniu na wielkość produkcji. Zrozumienie poszczególnych składników kosztów pozwala menedżerom ds. zakupów i inżynierom na skuteczniejsze negocjacje oraz uniknięcie niespodzianek po zainwestowaniu w oprzyrządowanie.
-
Koszt oprzyrządowania to największy wydatek początkowy, na który w największym stopniu wpływa złożoność części. Prosta, dwuczęściowa forma do wspornika kosztuje znacznie mniej niż forma wielogniazdowa z rdzeniami piaskowymi, przeznaczona do odlewu korpusu zaworu lub głowicy cylindra. Na koszt ten wpływają: gatunek stali narzędziowej, rozmiar formy, liczba gniazd oraz czas obróbki.
-
Koszt produkcji pojedynczej części Zależy od czasu cyklu, ceny stopu, wskaźnika braków oraz kosztów robocizny. Koszt stopu ulega wahaniom w zależności od sytuacji na rynkach surowcowych i ma bezpośredni wpływ na cenę ciężkich lub grubościennych odlewów. Wskaźnik braków zależy od jakości projektu formy, kontroli procesu oraz stanu technicznego formy w miarę jej eksploatacji.
-
Koszt obróbki CNC Rośnie wraz z liczbą elementów wymagających wysokiej precyzji wykonania, samymi wymaganymi tolerancjami oraz złożonością oprzyrządowania mocującego. Części wymagające wielu etapów obróbki lub precyzyjnych powierzchni bazowych wiążą się z wyższymi kosztami wykończenia.
-
Koszt wykończenia powierzchni Różni się w zależności od rodzaju procesu, powierzchni pokrycia oraz wielkości partii. Malowanie proszkowe, anodowanie, malowanie tradycyjne i podobne zabiegi zwiększają nakład czasu i pracy, zależnie od wymagań końcowych stawianych danej części.
-
Koszt kontroli jakości zależy od zakresu kontroli pierwszego detalu, kontroli międzyoperacyjnych oraz kontroli końcowej. Badania rentgenowskie, pomiary na maszynach współrzędnościowych (CMM) i raporty wymiarowe zwiększają koszty, ale pomagają ograniczyć ryzyko związane z jakością przed rozpoczęciem produkcji seryjnej.
Kiedy partner oferujący kompleksową obsługę produkcji wnosi dodatkową wartość
Dla nabywców typu OEM i ODM współpracujących z wieloma dostawcami, skupienie w jednym miejscu procesów takich jak projektowanie form, odlewanie, obróbka mechaniczna, kontrola jakości i wykończenie powierzchni pozwala ograniczyć nakłady pracy związane z koordynacją oraz skrócić czas realizacji zamówień. Ułatwia to również komunikację, ponieważ za cały proces – od opracowania oprzyrządowania po dostawę gotowych wyrobów – odpowiada jeden zespół.
Dostawca dysponujący własnym zapleczem do symulacji przepływu materiału w formie może zidentyfikować problemy z wypełnieniem jeszcze przed wykonaniem oprzyrządowania, co pozwala uniknąć kosztownych modyfikacji formy po kontroli pierwszego detalu. Jeśli ten sam dostawca posiada również możliwości przeprowadzania kontroli CMM i badań rentgenowskich oraz oferuje obróbkę CNC i wykończenie powierzchni we własnym zakresie, może dostarczyć raporty wymiarowe i analizy jakości wewnętrznej znacznie szybciej niż w przypadku korzystania z usług zewnętrznych laboratoriów.
Główną zaletą producenta oferującego kompleksową obsługę w zakresie form i odlewów ciśnieniowych nie jest jedynie niższy koszt jednostkowy. To także większa ciągłość prac inżynieryjnych, jasny podział odpowiedzialności oraz szybsze rozwiązywanie problemów pojawiających się w trakcie produkcji.







