
中量から大量の部品を ダイカスト で製造する方法を検討するエンジニアや調達担当者にとって、重力ダイカストは実用的な中間選択肢です。金型投資、寸法精度、表面仕上げ、部品の健全性のバランスが取れています。
この記事では、重力ダイカストの工程と材料に加え、その利点、制約、コスト要因を詳しく解説します。
目次
[以下のタイトルをクリックすると、該当箇所へ移動します。]
重力ダイカストの工程
重力鋳造は決められた手順に沿って進み、各段階の判断が鋳造品の品質、寸法精度、後加工の要件に直接影響します。
金型の準備と金型コーティング
鋳造を始める前に、合金に応じて通常150~300°Cの制御された温度まで金型を予熱します。
予熱によってキャビティ内の低温部をなくし、早期凝固や充填不良を防ぎます。
予熱後、キャビティ表面に耐火コーティングまたは離型剤を塗布します。このコーティングには次の2つの役割があります。
- 表面を傷つけずに完成した鋳造品をきれいに離型する
- 溶融金属との繰り返し接触による金型鋼の侵食を防ぐ
コーティングの厚さと種類は、表面仕上げと凝固中の熱伝達速度の両方に影響します。
この段階でベントも設置します。金型のパーティングラインや空気が滞留しやすい箇所に設ける小さなベントから、金属がキャビティを満たす際に押し出された空気が排出されます。
ランナーシステムを通じた溶融金属の注湯
溶融金属を取鍋からランナーシステムに注ぎ、湯道を通して金型キャビティへ導きます。
ランナーとゲートの形状によって、流速、充填方向、金属がキャビティに流入するときの乱流の程度が決まります。
凝固中に鋳造品が収縮するのに合わせて溶融金属を補給するため、金型設計に押湯を組み込むことがあります。厚肉部に引け巣ができるのを防ぎます。
凝固、冷却、取り出し
キャビティが満たされると、金属の凝固が始まります。熱の移動が最も速い金型壁面から冷却が進み、内部へ広がります。
冷却時間は肉厚、合金、金型温度によって変わります。鋳造品が十分に凝固したら金型を開き、まだ温かい鋳造品を変形させないよう、エジェクタピンでキャビティから押し出します。
トリミング、CNC加工、後処理
まずパーティングラインのバリを除去します。その後、金型だけでは加工できない穴、ねじ穴、嵌合面など、厳しい公差が求められる形状をCNC加工することがあります。
部品の最終用途に応じて、ショットブラスト、粉体塗装、陽極酸化処理、塗装などの表面仕上げを施します。
重力ダイカストの材料・合金と部品性能
重力ダイカストでは、合金の選定は二次的な判断ではありません。材料の選択は、充填時の流動性、凝固挙動、機械的特性、表面仕上げ、鋳造後に熱処理できるかどうかに影響します。
構造・熱用途向けアルミニウム重力ダイカスト
アルミニウム重力鋳造が広く使われるのには、実用上の理由があります。密度が低く、流動性が良好で、熱伝導性も適度に高く、鋳造後の機械的特性にも優れています。
熱処理への反応も良好なため、構造部品やパワートレイン用途に適しています。
重力ダイカストで一般的に使われるアルミニウム合金は次のとおりです。
T6処理とは、溶体化熱処理の後に人工時効を行う熱処理サイクルです。これらの合金の一部に適用でき、鋳放し状態と比べて降伏強度と硬度を大幅に高めます。
精密部品向け亜鉛合金とZamakの各種グレード
Zamak系を含む亜鉛合金は融点が低く、流動性にも優れているため、細部まで正確に充填できます。 Zamak 3 は最も一般的なグレードで、強度、延性、寸法安定性のバランスに優れています。
亜鉛鋳造品は厳しい公差を維持し、自然な表面仕上げも滑らかなため、装飾金具や精密金具の後加工を減らせます。電気伝導性とめっきのしやすさから、電子機器やコネクターの筐体にも適しています。
一方で、密度には課題があります。亜鉛はアルミニウムよりかなり重いため、重量が重視される用途には制約があります。
特殊要件向けマグネシウム合金
マグネシウム合金には、 AZ91D や AM60B などがあり、構造用鋳造材料のなかで最も密度が低い材料です。 AM50 は衝突時の性能が求められる自動車部品で、優れたエネルギー吸収性を発揮します。
大幅な軽量化が必須の場合、マグネシウム重力鋳造はアルミニウムでは実現できない比強度を提供します。
メリット、制約、品質への影響
重力ダイカストは独自の利点を生産計画にもたらす一方、制約もあります。特に 金型費用、生産量、鋳造品質に関するトレードオフを正しく理解することが、適切な調達判断と高額な失敗を分けます。
再利用可能な金型が再現性を高める理由
重力ダイカストは永久金型鋳造法であり、同じ鋼製金型で数千回の注湯を行います。キャビティ形状が変わらないため、最初の鋳造品から1万個目まで、寸法精度と表面仕上げを一貫して維持できます。
金型を再利用できることで、時間をかけて金型設計を最適化できます。初品検査(FAI)のデータに基づいて冷却回路、ゲート形状、ベントを改善し、金型を一から作り直すことなく歩留まりを向上できます。
ガス気孔が少ないことも構造上の利点です。重力充填は高圧射出より遅く乱流も少ないため、金属の充填時に空気が巻き込まれにくくなります。凝固方向を制御すると、より緻密な金属組織が得られ、熱処理への適性と使用時の疲労性能が向上します。
工程の限界
金型投資が参入における最大の障壁です。重力ダイカスト用金型は工具鋼から機械加工で製作するため、砂型鋳造の模型より費用がかかります。少量生産では部品当たりの金型費用が高く、経済的な利点が失われます。
重力鋳造用の金型設計には、形状の複雑さにも制約があります。アンダーカットや逆向きの形状には砂中子や折りたたみ式の金型部品が必要となり、コストとサイクル時間が増加します。深い内部流路や非常に複雑な形状の部品には、 精密鋳造 または 低圧ダイカストが適している場合があります。
生産速度も高圧ダイカストより遅くなります。重力充填は圧力射出より時間がかかるため、1シフト当たりの生産数が限られます。
特に重要な品質管理要因
重力ダイカストの寸法精度は、金型鋼の品質、安定した金型温度管理、注湯の安定性に左右されます。いずれかにばらつきがあると、生産中に寸法が変動します。
内部品質検査では、引け巣を検出するX線検査と、重要寸法を確認する三次元測定機(CMM)による検証を、サプライヤーの標準工程に含める必要があります。金型試作後の全寸法検査レポートを確認すると、量産開始前に部品が仕様どおり製造されているかを確かめられます。
表面仕上げは金型コーティングの状態と金型温度に直接影響されます。コーティングが摩耗したり金型温度がずれたりすると、表面品質が低下します。定期保守と工程監視が、こうした問題を防ぐ実践的な管理方法です。
重力ダイカストの代表的な製品
重力ダイカストは、多様な種類、サイズ、合金要件の部品に使われます。共通するのは、寸法精度と機械的健全性を確保し、後加工コストを抑える表面品質が必要なことです。
自動車・パワートレイン部品
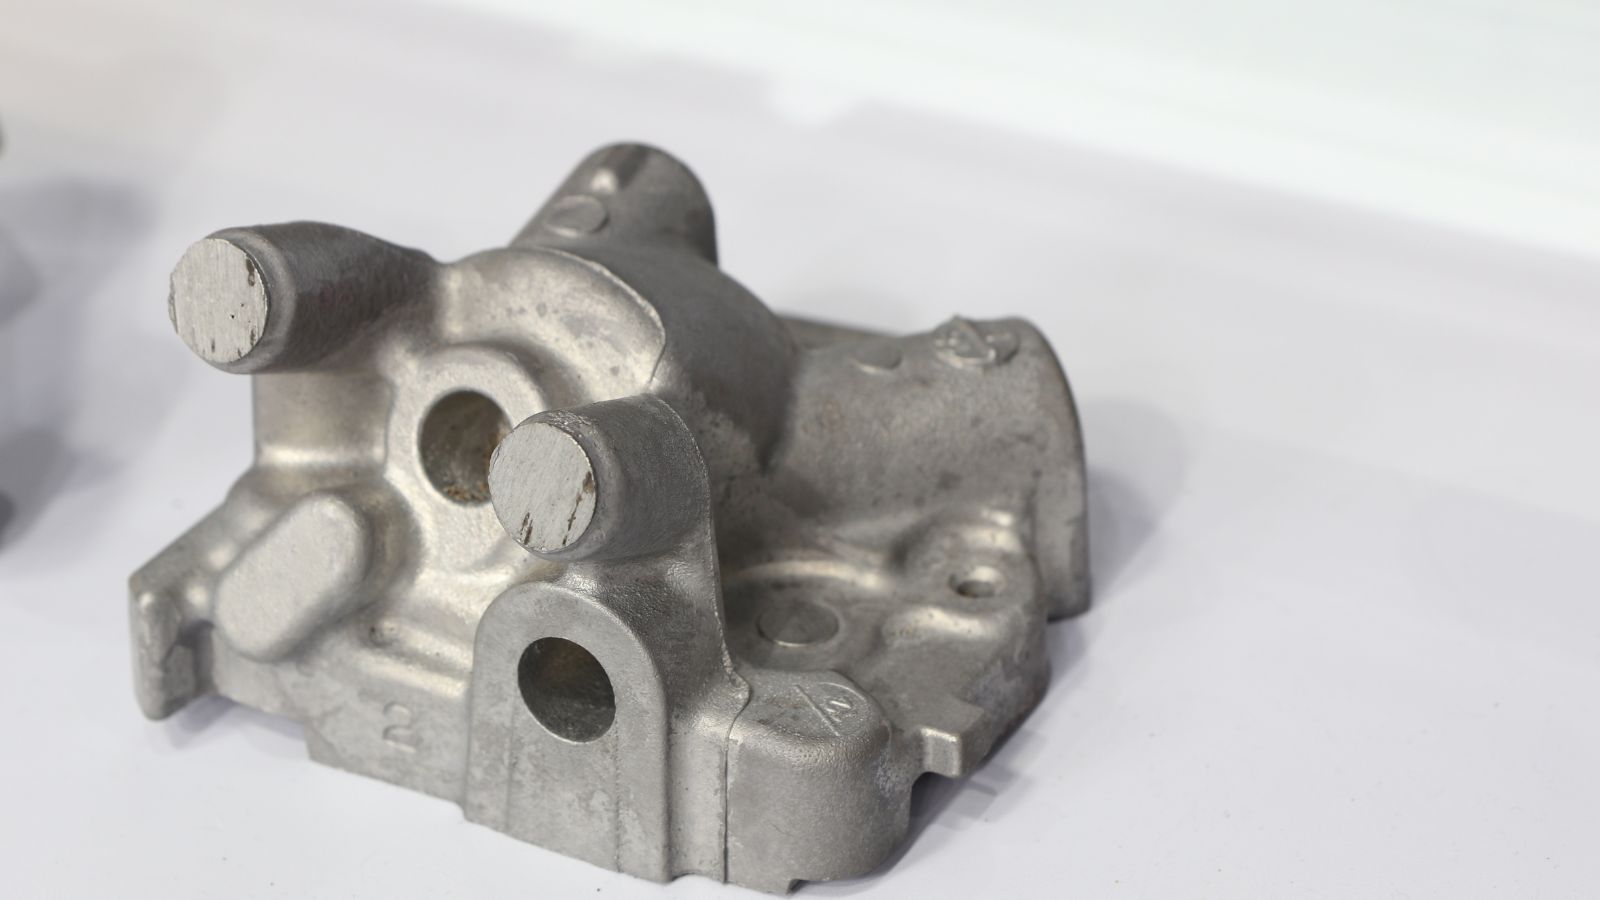
重力ダイカストは、 自動車分野 で広く使われています。高い健全性を備え、極端な熱負荷や機械的負荷に耐えるアルミニウム部品を製造できます。主な用途は次のとおりです。
- シリンダーヘッド
- エンジンブロック
- ピストン
- ギアボックスハウジング
- サスペンション部品
- ブレーキキャリパー
電子機器・照明・熱関連部品
アルミニウムは熱伝導性に優れ、重力ダイカストでは寸法安定性の高い完成状態の筐体を製造できるため、電子機器、照明、熱管理部品に適しています。主な例は次のとおりです。
- 電子機器の筐体
- ヒートシンク
- LED照明の筐体
- 通信機器・産業用電子機器のシャシー
産業機器・流体制御部品
重力ダイカストは産業機器や流体制御部品にも広く採用されています。特に、システム性能を左右する耐圧性、耐食性、複雑な内部形状が重要な用途に適しています。製品例は次のとおりです。
- バルブボディ
- ポンプハウジング
- マニホールド
重力ダイカストのコスト計算
重力ダイカストのコストは、金型投資、部品当たりの生産コスト、検査費用、後工程の仕上げ・機械加工費を合計し、生産数量で配分して算出します。各コスト要因を理解すると、調達担当者やエンジニアはより有利に交渉でき、金型発注後の想定外の費用を防げます。
-
金型投資 は最大の初期費用であり、部品の複雑さによる影響も大きく受けます。ブラケット用の単純な2ピース金型は、バルブボディやシリンダーヘッド用の砂中子付き多キャビティ金型より大幅に安価です。金型鋼のグレード、金型サイズ、キャビティ数、加工時間が費用を左右します。
-
部品当たりの生産コスト は、サイクル時間、合金価格、スクラップ率、人件費によって決まります。合金価格は商品市況に応じて変動し、重量のある鋳造品や厚肉部品の価格に直接影響します。スクラップ率は金型設計の品質、工程管理、金型の経時状態によって変わります。
-
CNC加工費 は、厳しい公差が求められる形状の数、公差要件、治具の複雑さに応じて増加します。複数の加工工程や精密な位置決め面が必要な部品は仕上げ費用が高くなります。
-
表面仕上げ費 は、処理方法、対象面積、ロットサイズによって異なります。粉体塗装、陽極酸化処理、塗装などは、部品の最終要件に応じて作業時間と人件費が加わります。
-
検査費 は、初品検査、工程内検査、最終検査の範囲に応じて変わります。X線検査、CMMによる検証、寸法検査レポートには費用がかかりますが、量産前の品質リスク低減に役立ちます。
一貫製造パートナーがもたらす価値
複数のサプライヤーと取引するOEM・ODM企業にとって、金型設計、鋳造、機械加工、検査、仕上げを一社に集約すると、調整作業を減らし、納期を短縮できます。金型開発から最終納品まで一つのチームが全工程を担うため、コミュニケーションも円滑になります。
社内で金型流動解析を行うサプライヤーなら、金型発注前に充填の問題を特定し、初品検査後の高額な金型変更を防げます。さらに、CMMやX線検査、社内CNC加工と仕上げの設備を備えていれば、外部検査機関に依存する場合より、寸法検査や内部品質のレポートを迅速に提供できます。
一貫対応の 金型・ダイカスト部品メーカー がもたらす価値は、単に部品単価を下げることだけではありません。設計・製造の連続性を高め、責任の所在を明確にし、生産中の問題解決を速められます。







