
鉄道網の近代化に伴い、鉄道業界は「軽量設計」「極めて高い耐久性」「費用対効果」を大規模生産において両立させる部品の調達という困難な課題に直面しています。 精密な金型に溶融アルミニウムや亜鉛を注入するダイカスト(鋳造)技術は、複雑な形状や厳しい寸法公差が求められる鉄道部品を、最小限の二次加工で製造することで、この課題を解決します。
現代の鉄道用途にダイカストが適している理由
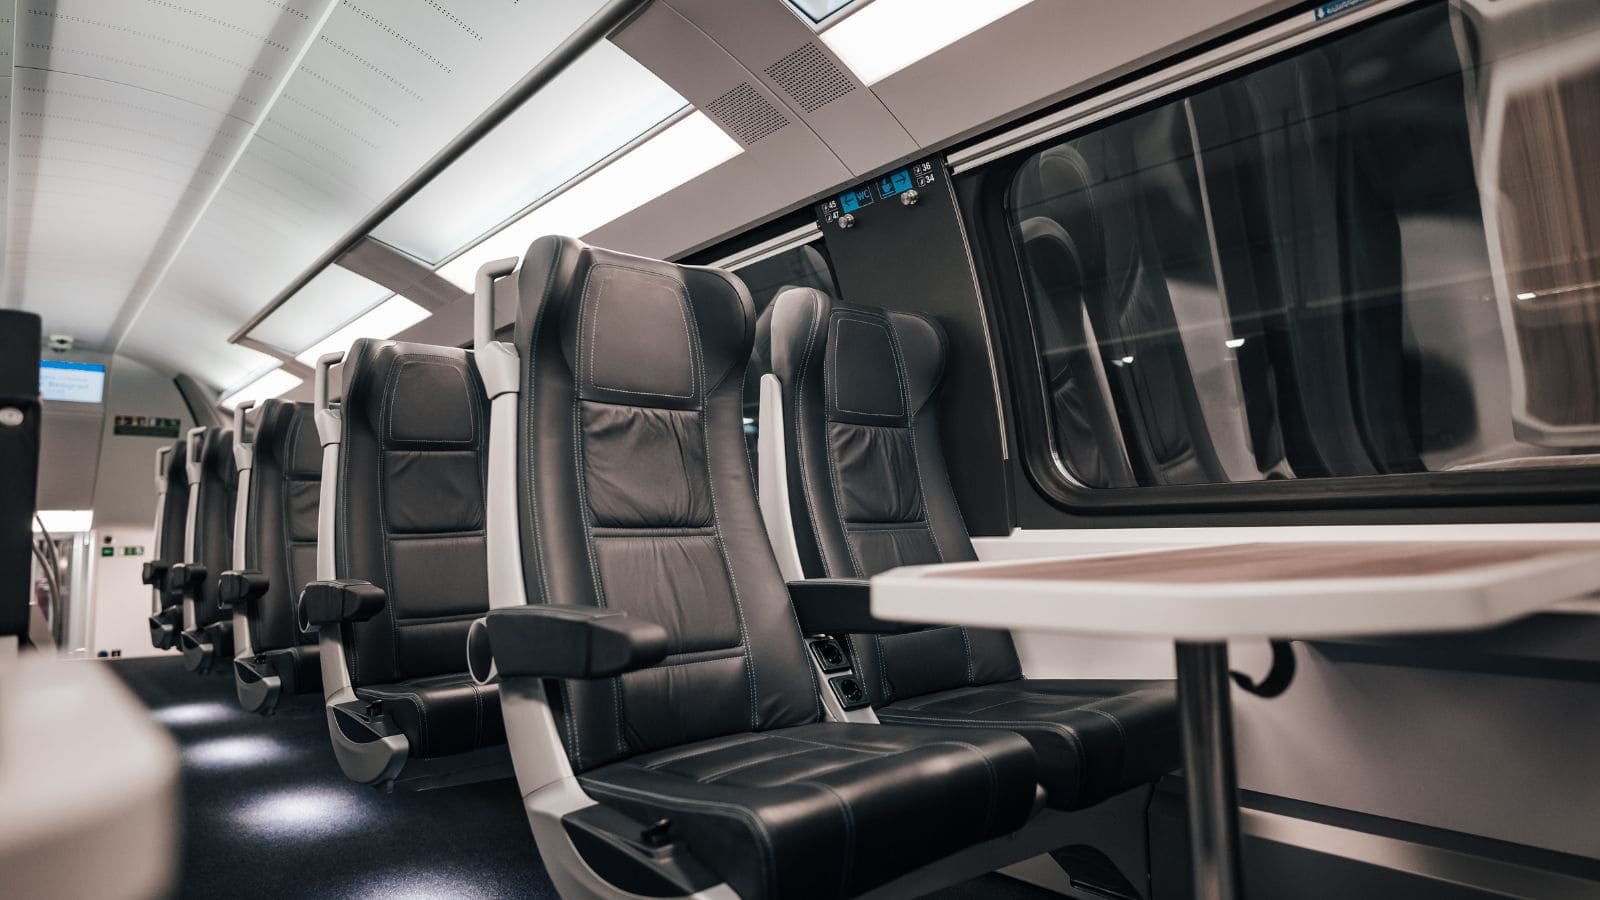
現代の鉄道業界では、軽量化、長寿命化、そして寸法精度のバランスが取れた部品が求められています。 鋼材を組み合わせて製造する「鋼製組立品(ファブリケーション)」は少量生産には適していますが、生産数が数百個を超えると、ダイカストの方が優れた選択肢となります。 ダイカストは、以下の点を通じて鉄道機器開発における重要な優先事項に対応します。
- 大幅な軽量化: アルミニウム・ダイカスト製品は、同等の鋼製組立品と比較して重量が60~75%軽量です。 この軽量化は、加速や制動時のエネルギー消費の低減や、列車のライフサイクル全体を通じた線路インフラの摩耗低減に直結します。
- 耐振動性および耐疲労性: ダイカストの急速凝固プロセスにより、微細な結晶粒を持つ金属組織が形成されます。 適切な合金の選定や熱処理と組み合わせることで、鉄道の運行環境に特有の絶え間ない振動、熱サイクル、中程度の衝撃荷重に対して優れた耐性を発揮します。
- 高精度と部品の統合: ダイカストは、内部リブ、ボス、薄肉部といった複雑な形状を単一の工程で成形できます。 これにより、1個目から1万個目まで安定した形状精度を確保できるほか、治具を多用する溶接工程を排除し、二次的な仕上げ加工の必要性を低減します。
- 大量生産時の総コスト低減: 部品の形状を鋳造時に直接形成し、金型から取り出した時点で高品質な表面仕上げを実現することで、このプロセスは組み立て工程を大幅に削減し、大量生産におけるユニットあたりのコストを低減します。
鉄道向けダイカストの主要プロセス
鉄道関連のあらゆる用途を単一の鋳造プロセスでカバーすることはできません。 最適な選択は、部品の形状、求められる機械的特性、生産量、予算によって決まります。 以下に、主要なダイカストプロセスと、それ以外のプロセスが インベストメント鋳造 や砂型鋳造の方が適している場合について解説します。
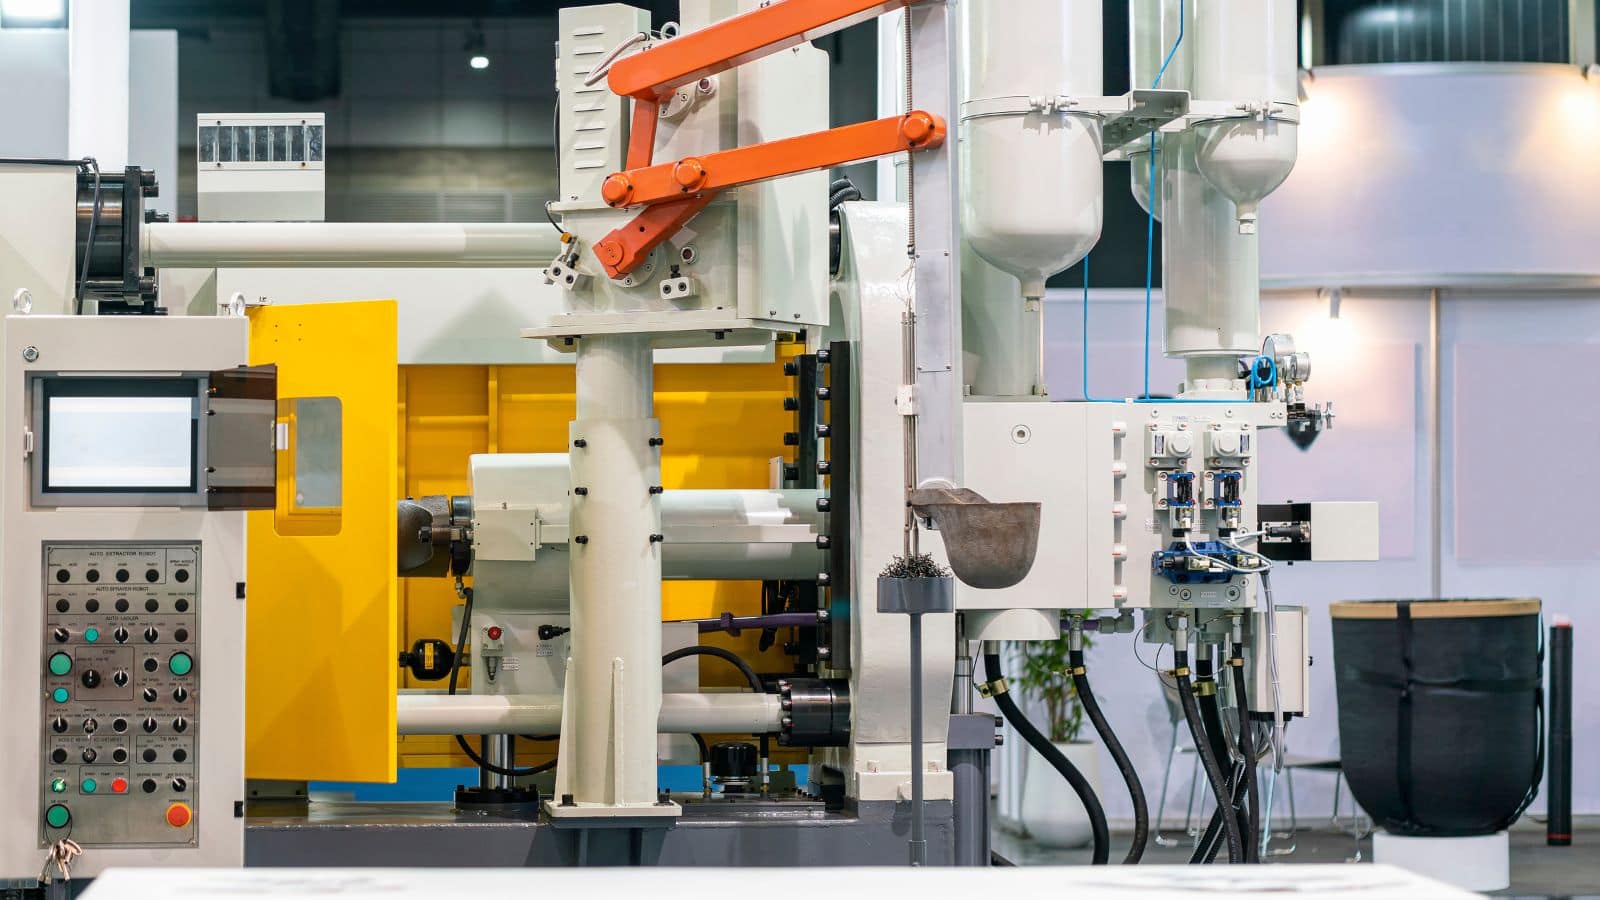
圧力ダイカストと大量生産
圧力ダイカスト(高圧ダイカスト:HPDCとも呼ばれる)は、通常1 500~25 000 psiの圧力で溶融金属を鋼製金型に圧入する工法です。 サイクルタイムは短く、中小型部品であれば1分未満で完了することも珍しくありません。次のような場合に最適な金属鋳造プロセスです:
- 数千から数万個の同一部品が必要な場合
- 薄肉形状(アルミニウムの場合、最小1.5 mm)が必要な場合
- 厳しい公差が求められ、後加工を最小限に抑えたい場合
- 内装用金具など、外観品質(表面仕上げ)が重要な場合
鉄道分野で一般的に用いられるのは、シートベース、アームレスト用ブラケット、照明ハウジング、電気コネクタシェルなどです。気孔(ポロシティ)が 主な制約です。内部にガスが残留すると機械的特性が低下する可能性があります。そのため、追加の工程管理を行わない限り、HPDC(高圧ダイカスト)は安全性が極めて重要な構造部品には適しません。
構造部品および中量生産品向けの重力ダイカスト
重力ダイカスト(パーマネントモールド鋳造とも呼ばれます)では、高圧ではなく重力によって再利用可能な金型を充填します。充填速度は遅いものの、鋳物はHPDC部品に比べて気孔が少なく、機械的特性に優れる傾向があります。このプロセスは、次の特性が求められる鉄道部品の中量生産に適しています:
- より高い強度と延性
- 中程度の形状複雑性
- 一般的なHPDCの範囲より厚い肉厚
台車用のブラケット、モーターハウジング、構造サブアセンブリなどが一般的な用途です。 金型費用 は圧力ダイカストより低く、数百個程度の生産量でも重力ダイカストを実用的な選択肢にします。
より高い健全性が求められる部品向けの真空ダイカスト
真空ダイカスト 射出前に金型キャビティ内の空気を排出します。 これにより、ガスによる気孔(ポロシティ)の発生が抑えられ、密度と機械的特性が向上したダイカスト製品が得られます。鉄道部品において、厳しい安全性や疲労強度への要求を満たしつつ、ダイカスト工法による生産性も確保する必要がある場合、真空ダイカストがその両立を可能にします。 代表的な用途としては、気孔に起因する破損が許容されない構造用ブラケットやサスペンション関連部品などが挙げられます。通常の高圧ダイカスト(HPDC)と比較して、金型費や加工費が高くなるという点はトレードオフとなります。 しかし、部品の使用環境がそれを必要とする場合には、採用する価値があります。
ロストワックス鋳造や砂型鋳造が適している場合
すべての鉄道部品がダイカストに適しているわけではありません。 簡単な比較は以下の通りです:
| 項目 | ダイカスト | インベストメント鋳造 | 砂型鋳造 |
|---|---|---|---|
| 最適な生産量 | 1 000個以上 | 10~5 000個 | 1~500個 |
| 形状の複雑さ | 高い | 非常に高い | 中程度 |
| 表面仕上げ | 良好~極めて良好 | 極めて良好 | 中程度 |
| 合金の選択肢 | 主にAl、Zn、Mg | 幅広い(鋼、ステンレス、超合金) | 非常に幅広い |
| 金型コスト | 高い | 中程度 | 低い |
鉄道システムの材料と性能基準
鉄道用鋳造部品の性能限界は、材料の選定によって決まります。 合金は、機械的負荷、環境への曝露、およびライフサイクルコストの要件を同時に満たす必要があります。
鉄道用途でアルミ鋳造が選ばれる理由
特にアルミニウム合金、 A356やA380は、鉄道部品のダイカストにおいて主流となっています。その理由は以下の通りです。
- 低密度 (鋼鉄の約3分の1)であり、大幅な軽量化が可能
- 優れた耐食性 多くの鉄道環境下において、厚いコーティングを施さなくても耐食性を発揮
- 熱伝導性 電気機器の筐体やモーターハウジングにおける熱管理に貢献
- 優れた鋳造性 薄肉かつ複雑な形状の成形に適している
より高い強度を必要とする部品には、A356-T6(熱処理済み)が適しており、良好な延性を維持しつつ200 MPaを超える降伏強度を実現します。
強度、耐食性、耐摩耗性に関する考慮事項
鉄道部品は、湿気、凍結防止剤(塩分)の飛散、振動、温度変化にさらされます。 材料および表面処理の選定においては、以下の点に対処する必要があります。
- 耐食性:アルマイト処理やクロムフリー化成処理により、アルミニウム本来の酸化皮膜による保護機能を強化できます。
- 耐摩耗性:摺動や回転を伴う接触部では、硬質アルマイト処理を施した表面や、アルミ鋳造品に埋め込んだ鋼製インサートが摩耗への耐性を発揮します。
- 疲労寿命:真空ダイカストや重力鋳造による部品は、気孔率が低いため、繰り返し荷重がかかる条件下では標準的なHPDC(高圧ダイカスト)部品よりも優れた性能を発揮します。
ラッチ、レバー、コネクタハウジングといった小型部品において、より高い硬度や耐摩耗性が求められる場合には、亜鉛合金(ザマック系)も選択肢の一つとなります。
リサイクル性とライフサイクルアセスメント
アルミニウムは完全にリサイクル可能であり、再生アルミニウムの製造に必要なエネルギーは、一次地金の製造に必要なエネルギーの約5%に過ぎません。 これは、輸送機関や貨物輸送事業者がますます重視するようになっているLCA(ライフサイクルアセスメント)の算出において、重要な要素となります。スクラップ(廃棄物)を最小限に抑え、再生原料を使用するダイカストプロセスは、鉄道部品の「内包炭素(エンボディド・カーボン)」を大幅に低減できます。 サプライヤーを評価する際は、再生材の含有率やエネルギー調達に関するデータの提示を求めてください。 これらの数値は、車両群(フリート)レベルのサステナビリティ報告に直接反映されるものです。
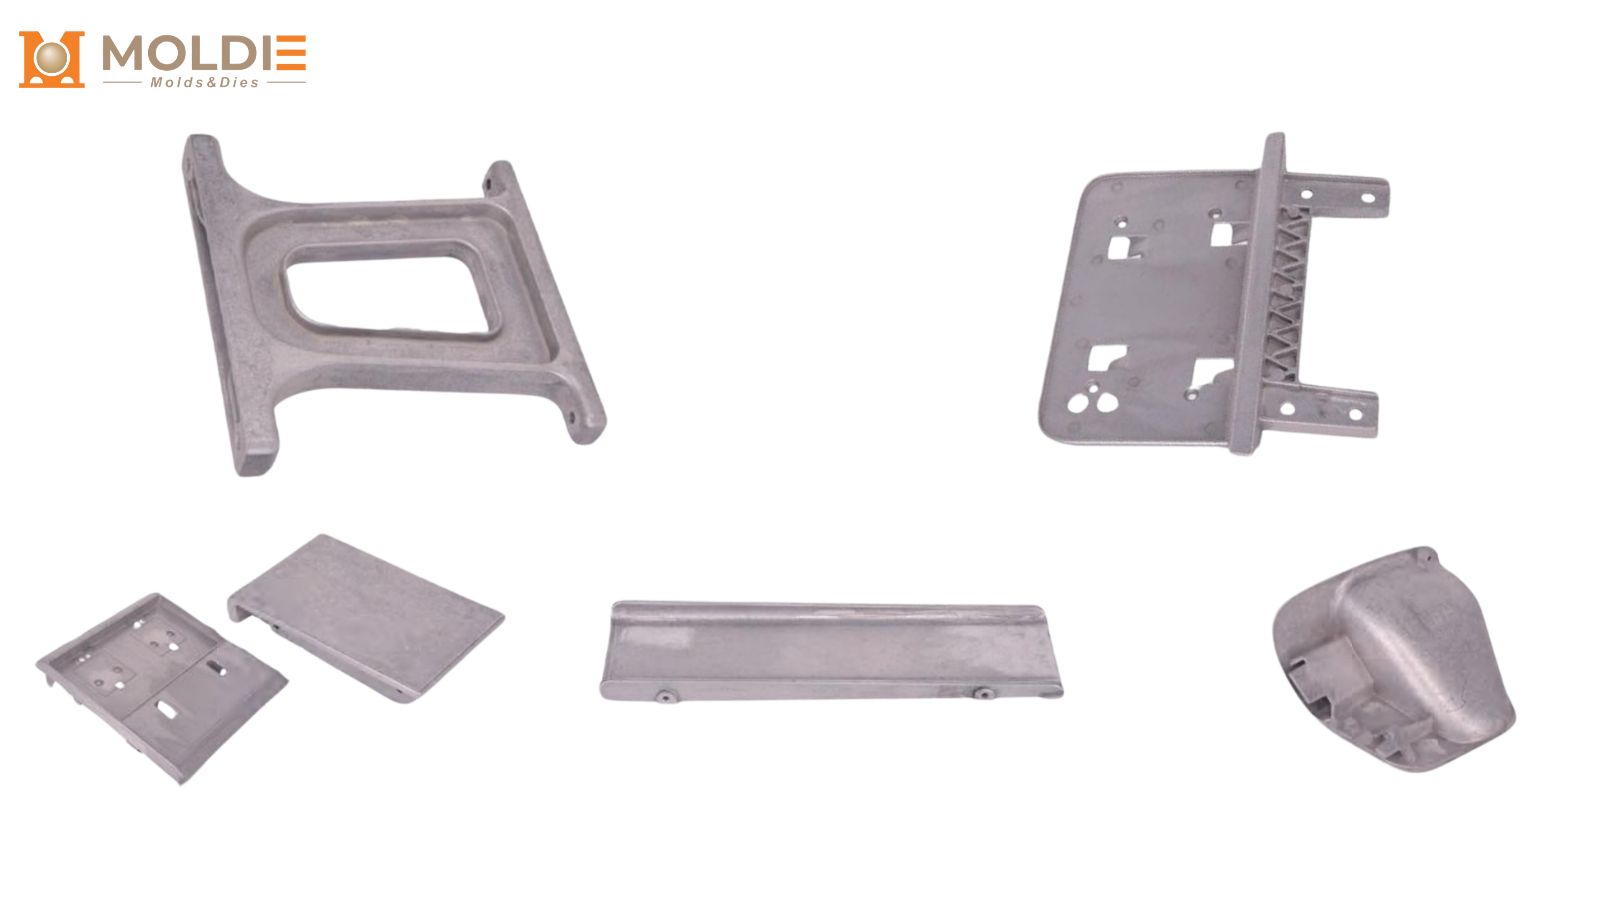
鉄道分野向けに製造される代表的な部品
ダイカストおよび関連する金属鋳造プロセスは、多岐にわたる鉄道機器の製造に適用されています。 以下に示す部品は、その中でも特に一般的なカテゴリーの例です。
台車枠、床下部品、および連結器緩衝装置(ドラフトギア)
台車枠全体のような大型の構造部品は、そのサイズや負荷要件から、一般的に鋼やダクタイル鋳鉄を用いた砂型鋳造で製造されます。 一方、より小型の台車構成部品、クロスメンバー・ブラケット、ドラフトギア・ハウジングなどは、軽量化によるメリットが大きい場合、アルミニウムを用いた重力金型鋳造や真空ダイカストで製造されることがあります。このカテゴリーの主要部品には以下が含まれます:
- 側枠(サイドフレーム)取付ブラケット
- ボルスタ・サブアセンブリ
- ドラフトギア・ポケット・ライナー
- ばね座(スプリングシート)リテーナー
これらの鉄道用鋳造部品は、数百万回に及ぶ負荷サイクルに耐えうる疲労寿命と寸法安定性が極めて重要となります。
座席ベース、ハウジング、および内装用金具
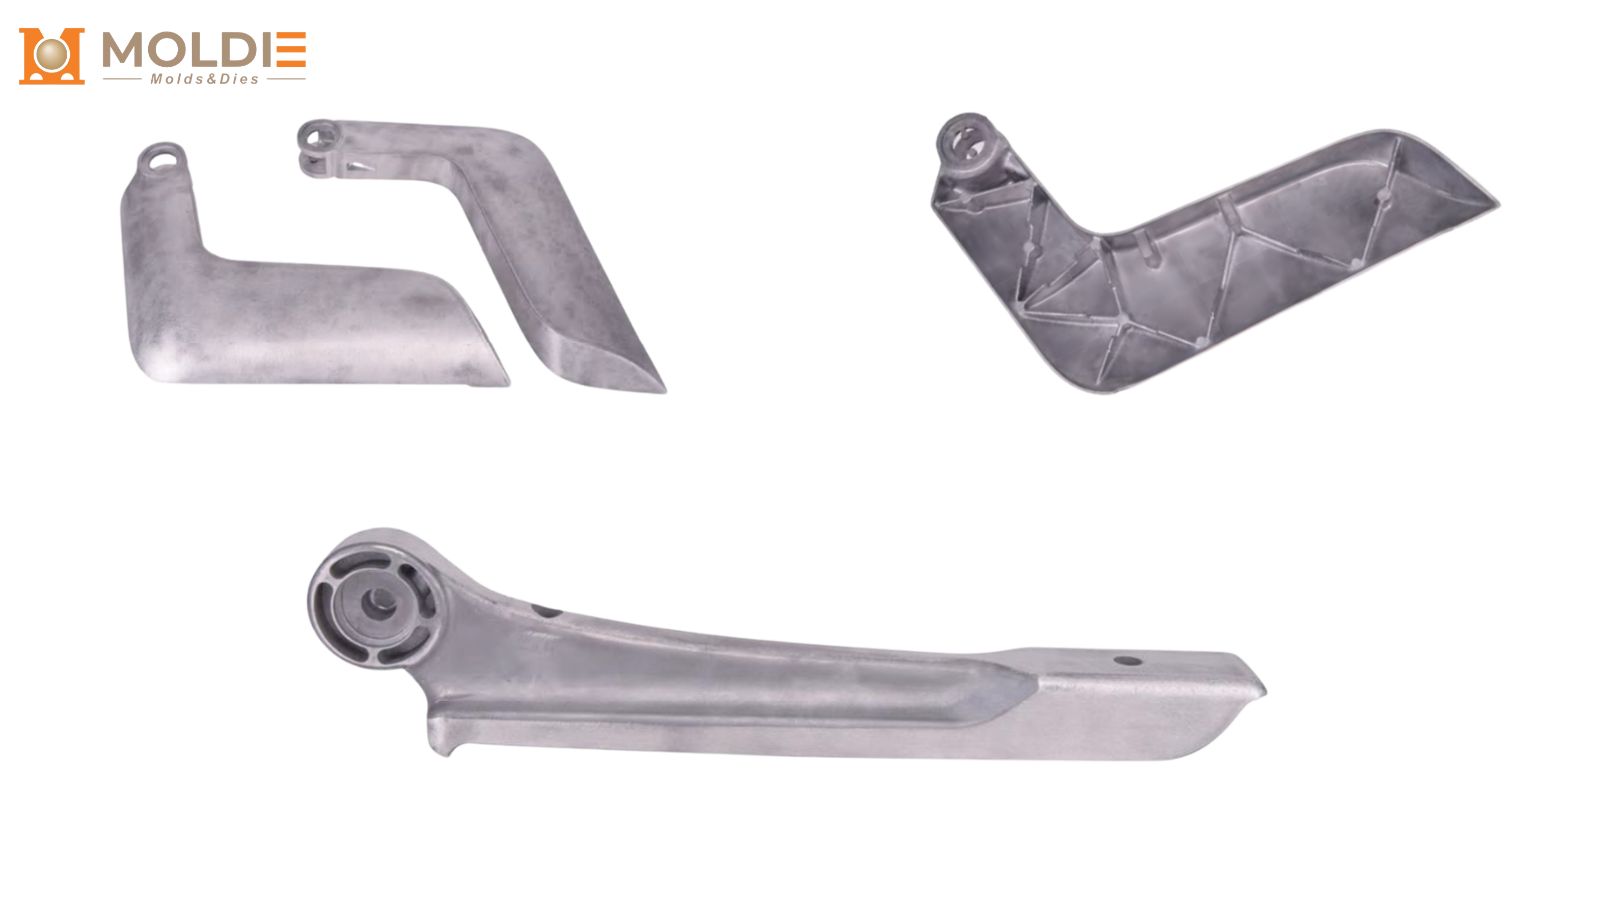
鉄道車両の客室インテリアでは、以下の部品にアルミニウムの圧力ダイカスト(HPDC)が多用されています:
- 座席フレームベースおよび肘掛け支持部
- 頭上荷物棚用ブラケット
- ドア開閉機構用ハウジング
- 空調(HVAC)ダクト接続部およびグリル
単一の車両群(フリート)向けに数千個もの同一部品を製造する場合、HPDC(高圧ダイカスト)は費用対効果の高い選択肢となります。 表面の仕上がりが滑らかであるため、塗装や粉体塗装の前に行う二次仕上げ工程を削減できます。
電気コネクタおよび機器用ハウジング
鉄道の電気システムには、振動、湿気、電磁干渉から精密な電子機器を保護するハウジングが求められます。 アルミおよび亜鉛ダイカスト製エンクロージャーの特長:
- EMI(電磁干渉)シールドに有効な均一な肉厚
- 一体成形された取り付け用ボスおよびケーブル配線用構造
- パワーエレクトロニクス機器に求められる優れた放熱性
コネクタ、ジャンクションボックス、リレーハウジング、信号増幅器用エンクロージャーなどが主な用途です。 ダイカスト工程による高い寸法精度により、大規模な追加工なしで確実なガスケットシール性を確保します。
鉄道プロジェクトでMoldiecastingと提携するメリット
- 包括的な鋳造オプション: 生産量、強度、気孔率(ポロシティ)に関するお客様の特定の要件に合わせて、高圧ダイカスト(HPDC)、重力鋳造、真空ダイカストを提供します。
- 軽量素材: 高性能アルミニウム(A356、A380)および亜鉛合金に関する専門知識を活かし、構造的完全性を損なうことなく車両の軽量化を実現します。
- 一貫した製造体制: 初期段階のDFM(製造容易性を考慮した設計)や専用金型の製作から、精密CNC加工、表面処理に至るまで、グローバルなサプライチェーンを通じて、すぐに組み立て可能な部品をお届けします。
- 鉄道グレードの品質保証: 社内でのX線/CTスキャン、超音波探傷、CMM(三次元測定機)による寸法検査を実施し、厳格な鉄道規格への適合を保証します。
鉄道用コンポーネントの最適化を始めませんか? [お問い合わせ ダイカスト エンジニアリングチームへ] プロジェクトのご相談、DFM(製造容易性設計)に関するフィードバック、または個別見積もりのご依頼はこちらから。







