
S modernizací železničních sítí čelí železniční průmysl náročné výzvě: jak zajistit díly, které při velkosériové výrobě kombinují nízkou hmotnost, extrémní odolnost a hospodárnost. Tlakové lití – proces vstřikování roztaveného hliníku nebo zinku do přesných ocelových forem – toto řeší výrobou složitých železničních komponentů s úzkými tolerancemi a minimální potřebou následného obrábění.
Proč je tlakové lití vhodné pro moderní železniční aplikace
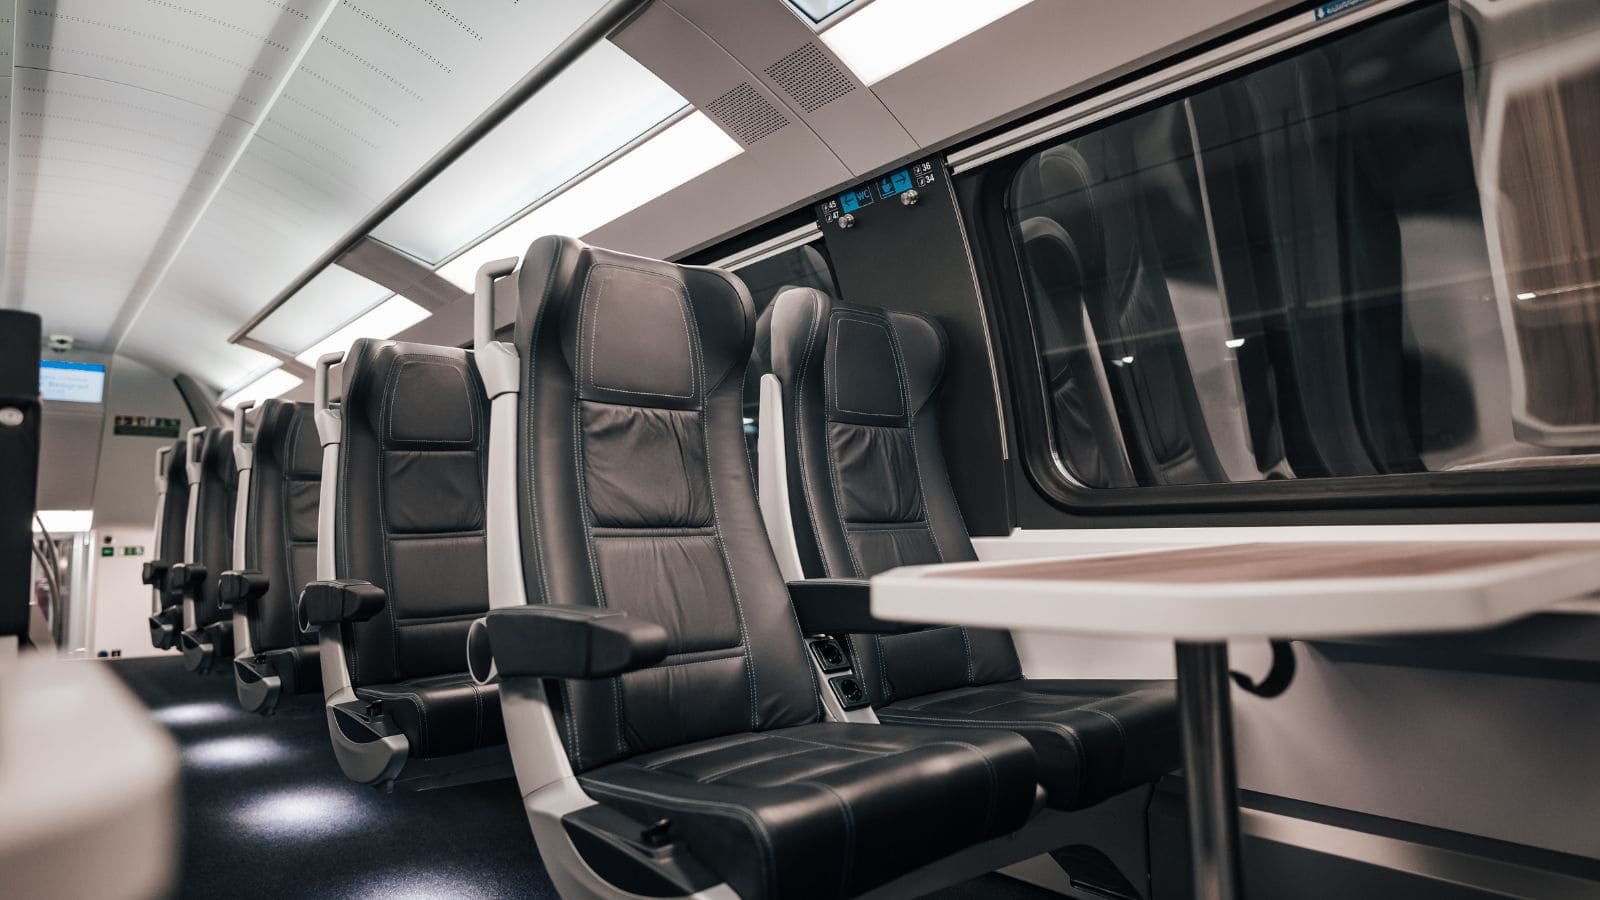
Moderní železniční průmysl vyžaduje komponenty, které vyvažují snížení hmotnosti, dlouhou životnost a rozměrovou přesnost. Zatímco svařované ocelové sestavy jsou vhodné pro malosériovou výrobu, tlakové lití představuje lepší volbu, jakmile objemy produkce překročí několik set kusů. Přímo tak naplňuje klíčové priority programů výroby železniční techniky díky:
- Výraznému snížení hmotnosti: Hliníkové odlitky váží o 60 až 75 % méně než srovnatelné ocelové svařence. Toto snížení hmotnosti se přímo promítá do nižší spotřeby energie (při zrychlování a brzdění) a menšího opotřebení železniční infrastruktury během životního cyklu vlaku.
- Odolnosti vůči vibracím a únavě materiálu: Proces rychlého tuhnutí při tlakovém lití vytváří jemnozrnnou mikrostrukturu. V kombinaci s výběrem specifických slitin a tepelným zpracováním tyto díly vynikají odolností vůči neustálým vibracím, tepelným cyklům a mírnému rázovému zatížení, které jsou pro železniční prostředí typické.
- Přesnost a sloučení více dílů do jednoho: Tlakové lití umožňuje vytvořit složité tvary – například vnitřní žebra, výstupky a tenké stěny – v rámci jediné operace. Tím je zajištěna geometrická stálost od prvního až po desetitisící kus, odpadá nutnost náročného svařování ve fixačních přípravcích a snižuje se potřeba následného dokončovacího obrábění.
- Nižší celkové náklady při velkosériové výrobě: Díky tomu, že se konstrukční prvky vytvářejí přímo při lití a povrch je kvalitní již po vyjmutí z formy, dochází k výraznému snížení počtu montážních kroků a poklesu nákladů na kus u velkých sérií.
Hlavní procesy lití využívané v železničním průmyslu
Žádný jednotlivý proces lití není vhodný pro všechny aplikace v železniční dopravě. Optimální volba závisí na geometrii dílu, požadovaných mechanických vlastnostech, objemu výroby a rozpočtu. Níže uvádíme přehled hlavních procesů tlakového lití a situací, kdy přesné lití (metodou vytavitelného modelu) nebo lití do písku mohou představovat vhodnější řešení.
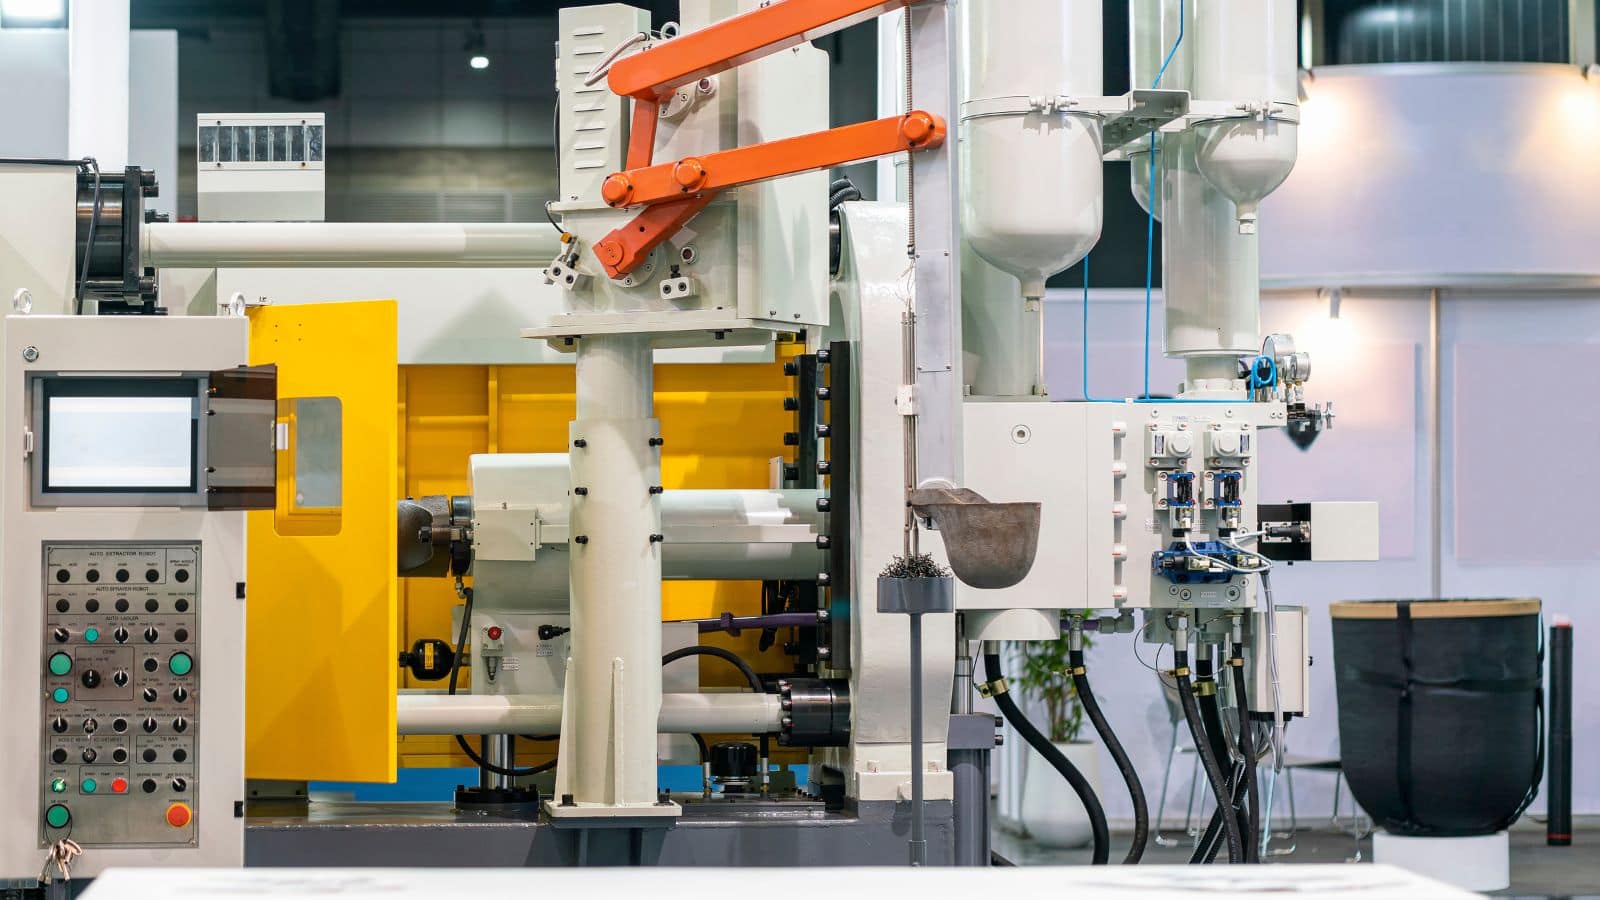
Tlakové lití a velkosériová výroba
Tlakové lití, označované také jako vysokotlaké lití (HPDC), spočívá ve vtlačování roztaveného kovu do ocelové formy pod tlakem, který se obvykle pohybuje v rozmezí 1 500 až 25 000 psi. Doba cyklu je krátká; u malých a středně velkých dílů často nepřesahuje jednu minutu.
Tento proces odlévání kovů je pro vás ideální volbou, pokud potřebujete:
- Tisíce nebo desetitisíce identických dílů
- Tenké stěny (již od 1,5 mm u hliníku)
- Přísné tolerance s minimální potřebou následného obrábění
- Kvalitní povrchovou úpravu pro viditelné prvky interiéru
Mezi běžné aplikace v železniční dopravě patří základny sedadel, držáky područek, kryty osvětlení a pouzdra elektrických konektorů. Hlavním omezením je pórovitost: uzavřený plyn může snížit mechanické vlastnosti, což činí metodu HPDC (vysokotlaké lití) méně vhodnou pro konstrukční díly kritické z hlediska bezpečnosti, pokud nejsou zavedeny dodatečné kontrolní mechanismy procesu.
Gravitační lití do kokil pro konstrukční díly a střední objemy výroby
Gravitační lití do kokil (někdy označované jako lití do trvalých forem) využívá k plnění opakovaně použitelné kovové formy gravitaci namísto vysokého tlaku. Rychlost plnění je nižší, ale výsledné odlitky mají obvykle nižší pórovitost a lepší mechanické vlastnosti než díly vyrobené metodou HPDC.
Tento proces je vhodný pro železniční komponenty vyráběné ve středních sériích, které vyžadují:
- Vyšší pevnost a tažnost
- Střední geometrickou složitost
- Tloušťku stěn přesahující běžné limity metody HPDC
Mezi časté aplikace patří držáky, skříně motorů a konstrukční podsestavy podvozků. Náklady na nástroje jsou nižší než u vysokotlakého lití, díky čemuž je gravitační lití do kokil praktické i při výrobě v řádu stovek kusů.
Vakuové tlakové lití pro součásti s vyšší celistvostí
Vakuové tlakové lití před vstřikováním odsává vzduch z dutiny formy. Tím se snižuje plynová poréznost a vznikají odlitky s vyšší hustotou a lepšími mechanickými vlastnostmi.
Pokud musí součást pro železnici splňovat přísné požadavky na bezpečnost či odolnost proti únavě materiálu, a přitom vyžaduje produktivitu procesu tlakového lití, představuje vakuové tlakové lití ideální řešení. Mezi typické aplikace patří konstrukční držáky a součásti systému odpružení, u nichž je selhání způsobené porézností nepřípustné.
Nevýhodou jsou vyšší náklady na nástroje a samotný proces ve srovnání se standardním tlakovým litím (HPDC). Tento postup je však opodstatněný, pokud to vyžadují provozní podmínky dané součásti.
Kdy je lepší volbou přesné lití (metodou vytavitelného modelu) nebo lití do písku
Ne každá železniční součást je vhodná pro výrobu tlakovým litím do formy. Zde je stručné srovnání:
| Parametr | Tlakové lití | Přesné lití (metodou vytavitelného modelu) | Lití do písku |
|---|---|---|---|
| Optimální objem výroby | Více než 1 000 kusů | 10–5 000 kusů | 1–500 kusů |
| Geometrická složitost | Vysoká | Velmi vysoká | Střední |
| Kvalita povrchu | Dobrá až vynikající | Vynikající | Střední |
| Flexibilita výběru slitin | Především Al, Zn, Mg | Široká (ocel, nerezová ocel, superslitiny) | Velmi široká |
| Náklady na nástroje | Vysoké | Střední | Nízké |
Materiály a výkonnostní kritéria železničních systémů
Výběr materiálu určuje výkonnostní limity jakéhokoli odlitku pro železnici. Slitina musí současně splňovat požadavky na mechanické namáhání, odolnost vůči vlivům prostředí a ekonomickou efektivitu v průběhu životního cyklu.
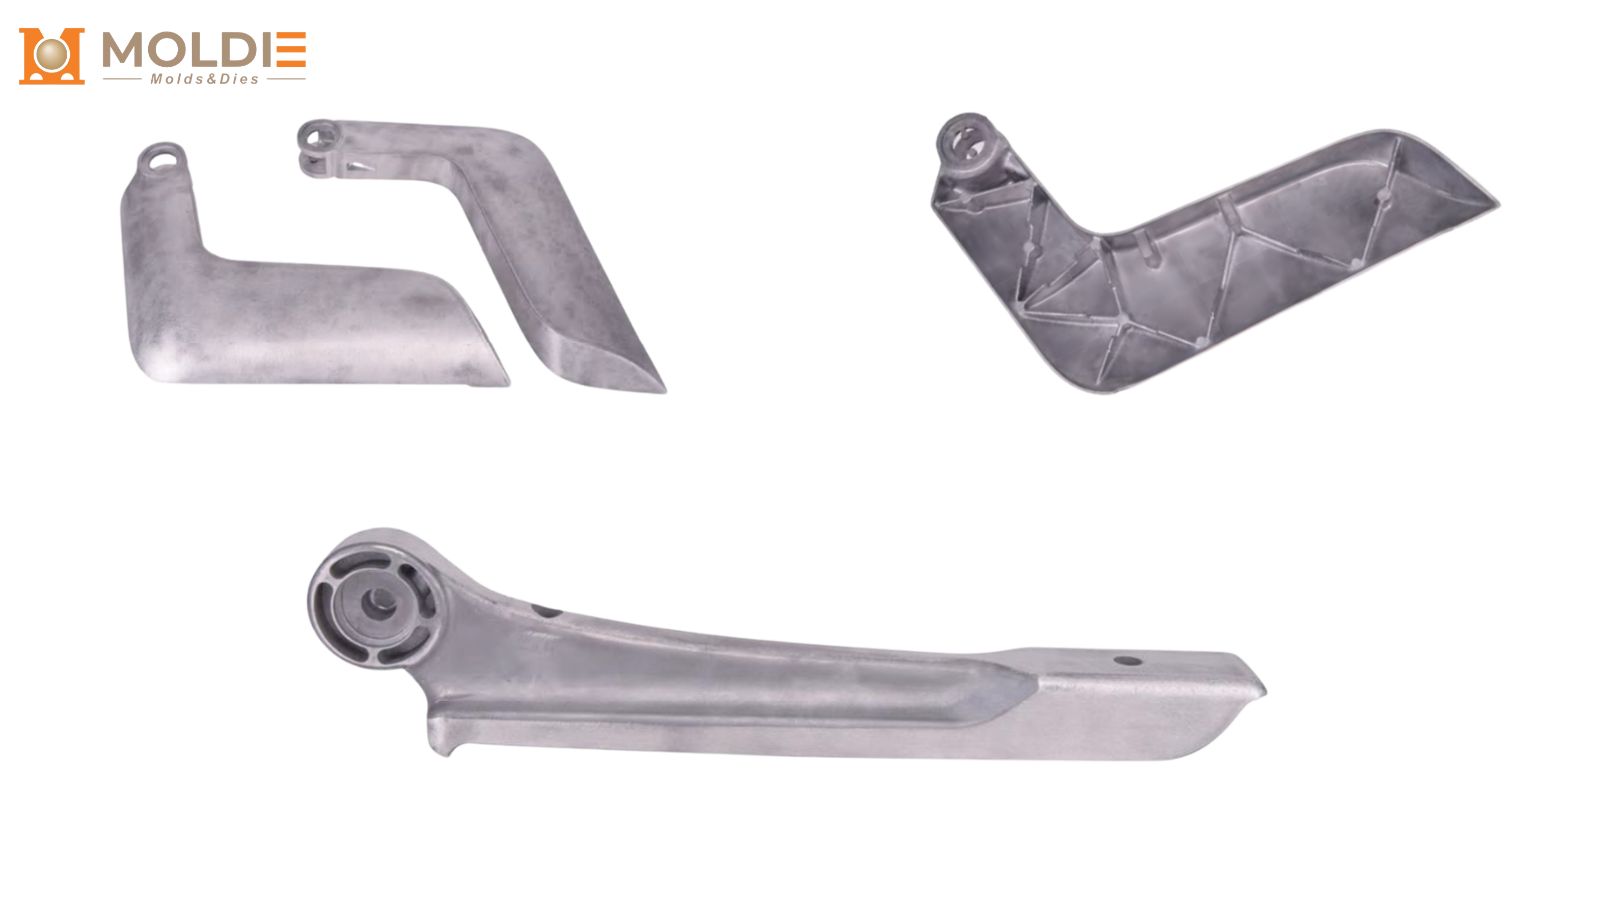
Proč hliníkové odlitky dominují v železničních aplikacích
Hliníkové slitiny, zejména A356 a A380, dominují v oblasti tlakového lití železničních komponentů z několika důvodů:
- Nízká hustota (přibližně třetina hustoty oceli) umožňující výraznou úsporu hmotnosti
- Dobrá odolnost proti korozi bez nutnosti silných ochranných vrstev ve většině železničních provozních podmínek
- Tepelná vodivost která pomáhá odvádět teplo z elektrických skříní a krytů motorů
- Vynikající slévatelnost umožňující výrobu tenkostěnných a složitých tvarů
U dílů vyžadujících vyšší pevnost poskytuje slitina A356-T6 (tepelně zpracovaná) mez kluzu nad 200 MPa při zachování dobré tažnosti.
Hlediska pevnosti, koroze a odolnosti proti opotřebení
Železniční komponenty jsou vystaveny vlhkosti, působení posypové soli, vibracím a teplotním výkyvům. Strategie výběru materiálu a povrchové úpravy by měla zohledňovat:
- Odolnost proti korozi: Eloxování nebo konverzní vrstvy bez obsahu chromátů posilují přirozenou ochranu hliníku tvořenou vrstvou oxidu.
- Odolnost proti opotřebení: U dílů vystavených kluznému nebo rotačnímu kontaktu odolávají abrazi povrchy s tvrdou anodizací nebo ocelové vložky integrované do hliníkového odlitku.
- Únavová životnost: Díly vyrobené vakuovým tlakovým litím nebo litím do kokily (gravitačním litím), které vykazují nižší pórovitost, dosahují při cyklickém namáhání lepších výsledků než standardní díly z vysokotlakého lití (HPDC).
Slitiny zinku (řada Zamak) představují další možnost, pokud je u menších součástí – jako jsou západky, páky či pouzdra konektorů – vyžadována vyšší tvrdost a odolnost proti opotřebení.
Recyklovatelnost a posouzení životního cyklu
Hliník je plně recyklovatelný a k výrobě z recyklovaného hliníku je zapotřebí přibližně 5 % energie nutné pro výrobu primárního kovu. To je významný faktor pro výpočty posouzení životního cyklu (LCA), které stále častěji vyžadují dopravní podniky a provozovatelé nákladní dopravy.
Proces tlakového lití, který minimalizuje množství odpadu a využívá recyklované vstupní suroviny, může výrazně snížit uhlíkovou stopu železničních komponentů. Při výběru dodavatelů si vyžádejte údaje o podílu recyklovaného materiálu a zdrojích energie. Tyto hodnoty přímo vstupují do výkazů udržitelnosti na úrovni vozového parku.
Typické komponenty vyráběné pro železniční sektor
Tlakové lití a související procesy odlévání kovů pokrývají širokou škálu železničního vybavení. Níže uvedené komponenty představují nejčastější kategorie.
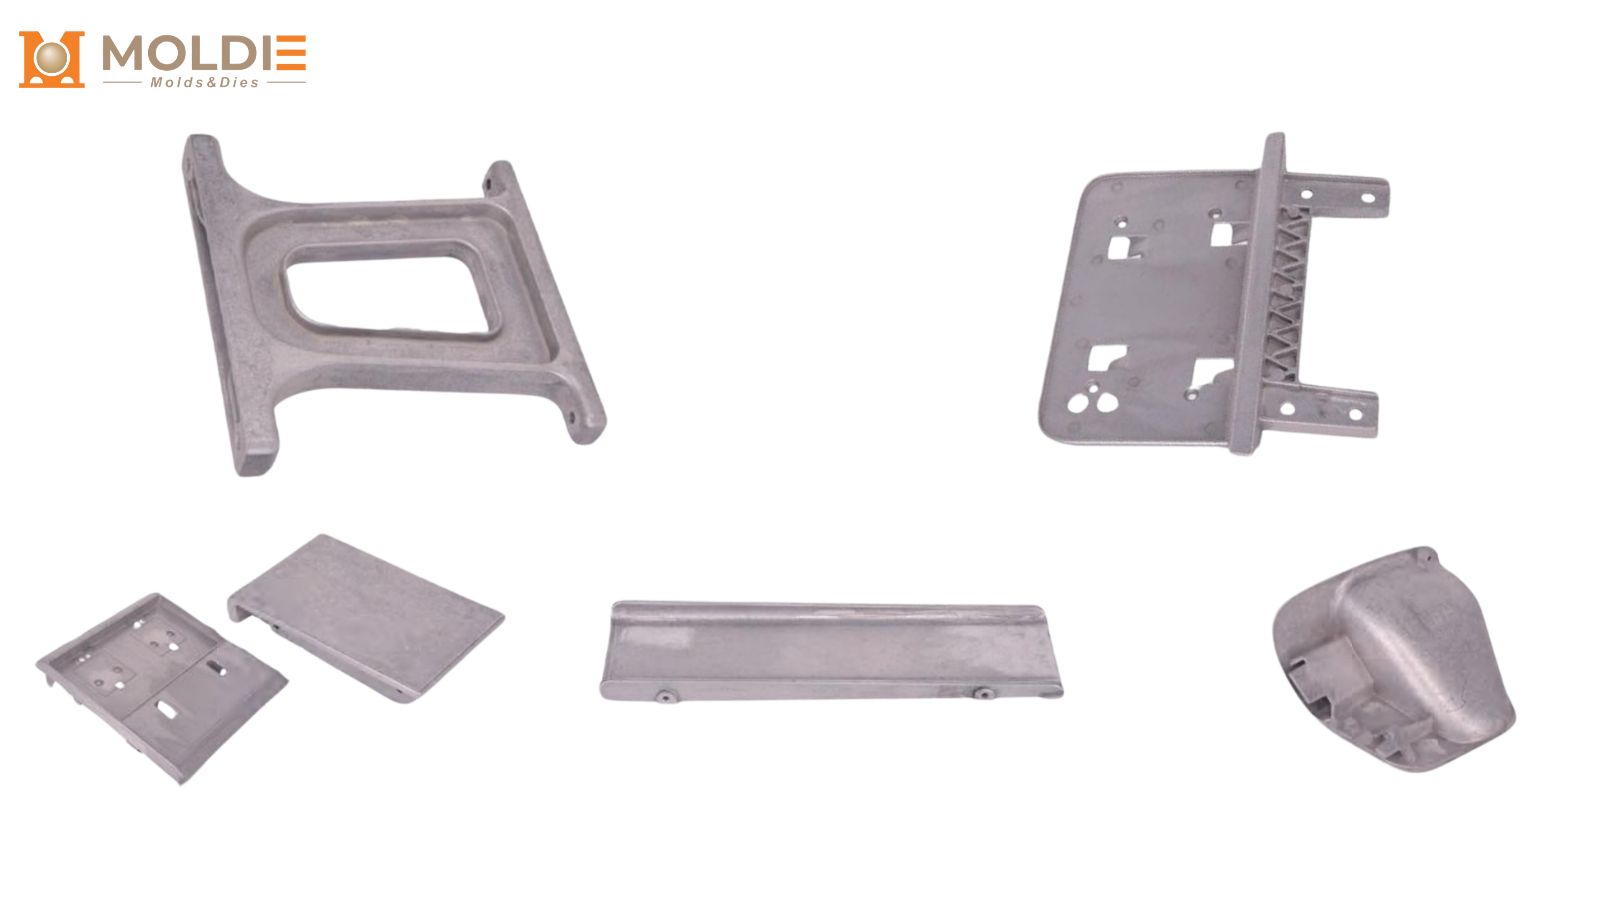
Rámy podvozků, díly spodního rámu a součásti tažného a narážecího ústrojí
Velké konstrukční díly, jako jsou kompletní rámy podvozků, se vzhledem k požadavkům na rozměry a nosnost obvykle odlévají do písku z oceli nebo tvárné litiny. Menší díly podvozků, držáky příčníků a skříně tažného a narážecího ústrojí lze vyrábět gravitačním litím do kokily nebo vakuovým tlakovým litím z hliníku, pokud je to opodstatněno úsporou hmotnosti.
Mezi klíčové díly v této kategorii patří:
- Montážní konzoly bočních rámů
- Sestavy příčníků podvozku
- Vložky do pouzder tažného a narážecího ústrojí
- Zajišťovací prvky sedel pružin
U těchto železničních odlitků je nutné klást velký důraz na únavovou životnost a rozměrovou stálost při milionech zatěžovacích cyklů.
Základny sedadel, kryty a prvky vybavení interiéru
Interiéry osobních železničních vozů ve značné míře využívají hliníkové odlitky zhotovené tlakovým litím pro:
- Základny rámů sedadel a podpěry loketních opěrek
- Konzoly stropních nosičů zavazadel
- Skříně mechanismů dveří
- Spojky a mřížky vzduchotechnického potrubí (HVAC)
Objemy výroby pro flotilu vozů mohou dosahovat tisíců identických dílů, což činí z tlakového lití (HPDC) nákladově efektivní volbu. Hladký povrch odlitků snižuje potřebu následných úprav před lakováním nebo práškovým nástřikem.
Elektrické konektory a kryty zařízení
Elektrické systémy železničních vozidel vyžadují kryty, které chrání citlivou elektroniku před vibracemi, vlhkostí a elektromagnetickým rušením. Kryty z tlakově litých hliníkových a zinkových slitin zajišťují:
- Stejnoměrnou tloušťku stěn pro stínění proti elektromagnetickému rušení (EMI)
- Integrované montážní výstupky a prvky pro vedení kabeláže
- Dobrý odvod tepla pro výkonovou elektroniku
Mezi běžné aplikace patří konektory, svorkovnicové skříně, kryty relé a pouzdra zesilovačů signálu. Přísné tolerance dosažené procesem tlakového lití zaručují spolehlivé utěsnění bez nutnosti rozsáhlého obrábění.
Proč spolupracovat se společností Moldiecasting na vašich železničních projektech?
- Komplexní možnosti odlévání: Nabízíme vysokotlaké (HPDC), gravitační a vakuové lití, abychom vyhověli vašim specifickým požadavkům na objem výroby, pevnost a pórovitost.
- Lehké materiály: Odborné znalosti v oblasti vysoce výkonných hliníkových (A356, A380) a zinkových slitin pro snížení hmotnosti vozidla bez kompromisů v oblasti strukturální integrity.
- Kompletní výrobní proces: Od počáteční analýzy DFM (Design for Manufacturability) a výroby nástrojů na míru až po přesné CNC obrábění a povrchové úpravy – dodáváme díly připravené k montáži s využitím globálního dodavatelského řetězce.
- Zajištění kvality pro železniční průmysl: Zaručujeme shodu s přísnými železničními normami pomocí interního rentgenového/CT skenování, ultrazvukového testování a rozměrových kontrol na souřadnicových měřicích strojích (CMM).
Jste připraveni optimalizovat své železniční komponenty? [Kontaktujte společnost Moldiecasting a náš technický tým ještě dnes] – prodiskutujte svůj projekt, získejte zpětnou vazbu k návrhu (DFM) nebo si vyžádejte cenovou nabídku na míru.







