
Pour les ingénieurs et responsables des achats qui évaluent le moulage sous pression de pièces en volumes moyens à élevés, le moulage en coquille par gravité représente une solution intermédiaire pratique. Il équilibre l’investissement en outillage, la précision dimensionnelle, l’état de surface et l’intégrité des pièces.
Dans cet article, nous présentons le procédé et les matériaux du moulage en coquille par gravité, ainsi que ses avantages, ses limites et ses facteurs de coût.
Sommaire
[Cliquez sur le titre ci-dessous pour accéder à cette section.]
- Procédé de moulage en coquille par gravité
- Matériaux
- Avantages et limites
- Applications et produits
- Calcul des coûts
- Trouver un partenaire de fabrication intégré
Fonctionnement du moulage en coquille par gravité
Le moulage par gravité suit une séquence d’étapes définie. Les décisions prises à chaque étape influent directement sur la qualité de la pièce, la précision dimensionnelle et les opérations de post-traitement.
Préparation et revêtement de la matrice
Avant toute opération, la matrice est préchauffée à une température contrôlée, généralement comprise entre 150 et 300 degrés Celsius selon l’alliage.
Le préchauffage élimine les zones froides dans l’empreinte qui pourraient provoquer une solidification prématurée et un mauvais remplissage.
Après le préchauffage, un revêtement réfractaire ou un agent de démoulage est appliqué sur les surfaces de l’empreinte. Ce revêtement a deux fonctions :
- Faciliter le démoulage de la pièce sans endommager sa surface
- Protéger l’acier de la matrice contre l’érosion causée par les contacts répétés avec le métal en fusion
L’épaisseur et le type de revêtement influent à la fois sur l’état de surface et sur la vitesse de transfert thermique pendant la solidification.
Les évents sont également mis en place à cette étape. De petits évents positionnés sur le plan de joint et dans les zones susceptibles d’emprisonner de l’air permettent à celui-ci de s’échapper à mesure que le métal remplit l’empreinte.
Coulée du métal en fusion dans le système de canaux
Le métal en fusion est ensuite versé à la louche dans le système de canaux, qui l’achemine jusqu’à l’empreinte de la matrice par le système d’alimentation.
La géométrie des canaux et des attaques détermine le débit, le sens de remplissage et le niveau de turbulence du métal lorsqu’il entre dans l’empreinte.
Des masselottes sont souvent intégrées à la conception de la matrice pour alimenter la pièce en métal liquide pendant le retrait lié à la solidification et empêcher la formation de retassures dans les sections épaisses.
Solidification, refroidissement et éjection
Une fois l’empreinte remplie, le métal commence à se solidifier. Le refroidissement débute aux parois de la matrice, où le transfert thermique est le plus rapide, puis progresse vers l’intérieur.
Le temps de refroidissement varie selon l’épaisseur des parois, l’alliage et la température de la matrice. Lorsque la pièce est suffisamment solidifiée, la matrice s’ouvre et des broches d’éjection la poussent hors de l’empreinte sans déformer la pièce encore chaude.
Ébavurage, usinage CNC et post-traitement
Les bavures au niveau du plan de joint sont d’abord éliminées. Les pièces peuvent ensuite être usinées en CNC afin d’obtenir des caractéristiques exigeant des tolérances serrées, telles que des alésages, des trous filetés ou des surfaces d’accouplement impossibles à réaliser avec la seule matrice.
Les opérations de finition, notamment le grenaillage, le revêtement par poudre, l’anodisation ou la peinture, sont ensuite choisies en fonction de l’utilisation finale de la pièce.
Matériaux, alliages et performances des pièces moulées par gravité
Le choix de l’alliage n’est pas secondaire dans le moulage en coquille par gravité. Le matériau choisi influe sur la fluidité pendant le remplissage, le comportement à la solidification, les propriétés mécaniques, l’état de surface et la possibilité de traiter thermiquement la pièce après moulage.
Moulage par gravité de l’aluminium pour des applications structurelles et thermiques
Le moulage par gravité de l’aluminium est l’une des techniques les plus courantes, pour des raisons pratiques : faible densité, bonne fluidité, conductivité thermique convenable et bonnes propriétés mécaniques après moulage.
Ces alliages répondent également bien au traitement thermique, ce qui les rend utiles pour les applications structurelles et les groupes motopropulseurs.
Parmi les alliages d’aluminium couramment utilisés pour le moulage en coquille par gravité, on trouve :
Un traitement thermique, notamment le cycle T6 associant un traitement de mise en solution et un vieillissement artificiel, est possible pour plusieurs de ces alliages. Il augmente considérablement la limite d’élasticité et la dureté par rapport à l’état brut de moulage.
Zinc et nuances de Zamak pour les composants de précision
Les alliages de zinc, notamment la famille Zamak, ont un point de fusion bas et une excellente fluidité, ce qui leur permet de remplir avec précision les détails fins. Le Zamak 3 est la nuance la plus courante ; elle offre un bon équilibre entre résistance, ductilité et stabilité dimensionnelle.
Les pièces moulées en zinc respectent des tolérances serrées et présentent naturellement une surface lisse, ce qui réduit le post-traitement des éléments décoratifs et de quincaillerie de précision. Leur conductivité électrique et leur facilité de placage les rendent également utiles dans les composants électroniques et les boîtiers de connecteurs.
Le compromis concerne la densité : le zinc est nettement plus lourd que l’aluminium, ce qui limite son emploi dans les applications sensibles au poids.
Alliages de magnésium pour les besoins spécifiques
Les alliages de magnésium tels que le AZ91D et le AM60B présentent la densité la plus faible parmi les matériaux structurels de fonderie. L’alliage AM50 offre une bonne absorption d’énergie pour les pièces automobiles concernées par les collisions.
Lorsque la réduction du poids est une exigence impérative, le moulage par gravité du magnésium offre un rapport résistance/poids que l’aluminium ne peut égaler.
Avantages, limites et résultats qualité
Le moulage en coquille par gravité présente des avantages propres pour un programme de production, mais il a aussi des limites. Comprendre ces compromis, notamment concernant le coût de l’outillage, le volume de production et la qualité du moulage, permet de prendre une décision d’approvisionnement éclairée et d’éviter des dépenses imprévues.
Pourquoi les matrices réutilisables améliorent la répétabilité
Le moulage en coquille par gravité est un procédé utilisant un
Limites du procédé
L’investissement en outillage constitue le principal obstacle à l’entrée. Les matrices de moulage par gravité sont usinées dans de l’acier à outils et coûtent plus cher à fabriquer que les modèles de moulage en sable. Pour les faibles volumes, le coût d’outillage par pièce reste élevé et le procédé perd son avantage économique.
La conception de la matrice limite également la complexité géométrique. Les contre-dépouilles et les formes rentrantes nécessitent des noyaux en sable ou des parties de matrice escamotables, ce qui augmente les coûts et le temps de cycle. Les pièces présentant des canaux internes profonds ou une géométrie extrêmement complexe peuvent mieux convenir au moulage à cire perdue ou au moulage sous pression à basse pression.
Les cadences sont également plus faibles qu’en moulage sous haute pression. Le remplissage par gravité étant plus lent que l’injection sous pression, la production par poste est limitée.
Facteurs essentiels du contrôle qualité
La précision dimensionnelle en moulage par gravité dépend de la qualité de l’acier de la matrice, de la maîtrise constante de sa température et de la régularité de la coulée. Toute variation peut entraîner une dérive dimensionnelle pendant la production.
Les contrôles internes, notamment l’examen radiographique pour détecter les retassures et la vérification des dimensions critiques par machine à mesurer tridimensionnelle (CMM), devraient faire partie du processus standard de chaque fournisseur. Des rapports de contrôle complet après les essais d’outillage confirment que la matrice produit des pièces conformes avant le lancement de la production en série.
L’état de surface dépend directement de l’état du revêtement de la matrice et de sa température. L’usure du revêtement ou une dérive thermique dégrade la qualité de surface. Des calendriers d’entretien réguliers et la surveillance du procédé sont les moyens pratiques de prévenir ces problèmes.
Produits typiques du moulage en coquille par gravité
Le moulage en coquille par gravité couvre un large éventail de types de pièces, de dimensions et d’exigences en matière d’alliages. Ces applications ont en commun le besoin d’une précision dimensionnelle, d’une intégrité mécanique et d’une qualité de surface permettant de limiter les coûts de post-traitement.
Pièces automobiles et de groupes motopropulseurs
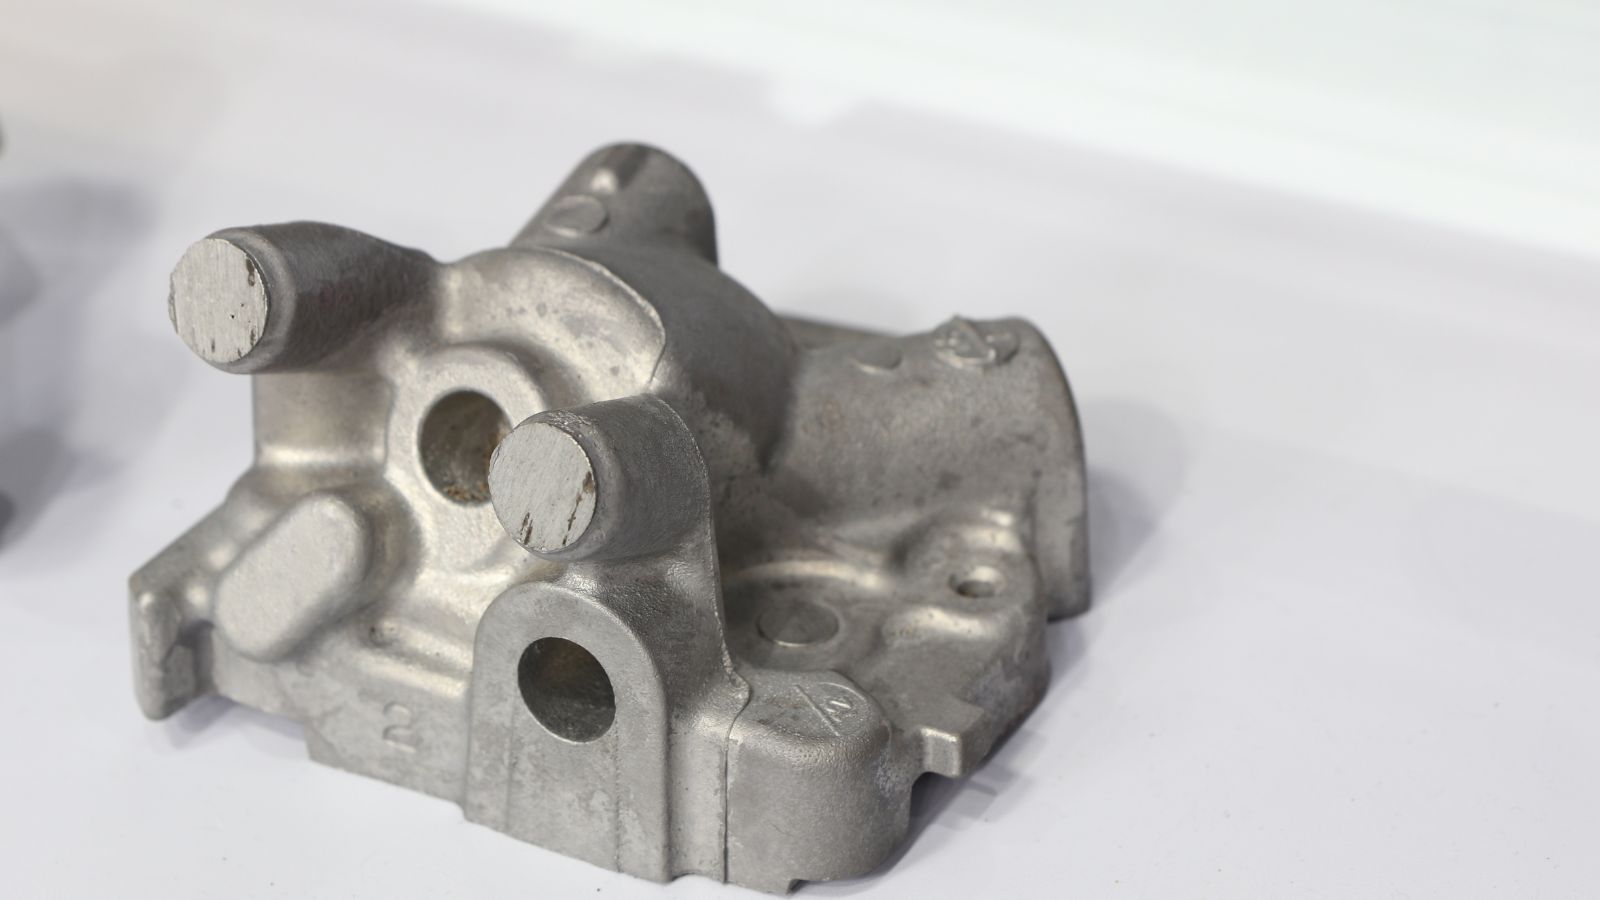
Le moulage en coquille par gravité est largement utilisé dans le secteur automobile pour produire des composants en aluminium à haute intégrité, capables de supporter des charges thermiques et mécaniques extrêmes. Il sert principalement à fabriquer :
- Culasses
- Blocs-moteurs
- Pistons
- Carter de boîte de vitesses
- Composants de suspension
- Étriers de frein
Électronique, éclairage et composants thermiques
Le moulage par gravité de l’aluminium est privilégié pour les composants électroniques, d’éclairage et de gestion thermique grâce à l’excellente conductivité thermique de l’aluminium et à la capacité du procédé à produire des boîtiers stables dimensionnellement et prêts à l’emploi. Exemples :
- Boîtiers électroniques
- Dissipateurs thermiques
- Boîtiers de luminaires LED
- Châssis pour les télécommunications et l’électronique industrielle
Équipements industriels et composants de transport des fluides
Le moulage en coquille par gravité est largement utilisé pour les équipements industriels et les composants de transport des fluides, notamment lorsque l’étanchéité à la pression, la résistance à la corrosion et les géométries internes complexes sont essentielles aux performances du système. Ces pièces comprennent :
- Corps de vanne
- Corps de pompe
- Collecteurs
Calcul du coût du moulage en coquille par gravité
Le coût du moulage en coquille par gravité comprend l’investissement en outillage, le coût de production par pièce, les frais de contrôle, ainsi que les opérations de finition et d’usinage, répartis sur le volume produit. Comprendre chacun de ces facteurs aide les ingénieurs et responsables des achats à mieux négocier et à éviter les surprises après validation de l’outillage.
-
Investissement en outillage représente le coût initial le plus élevé et celui qui dépend le plus de la complexité de la pièce. Une matrice simple en deux parties destinée à une équerre coûte bien moins cher qu’une matrice multicavité avec noyaux en sable pour un corps de vanne ou une culasse. La nuance d’acier, la taille de la matrice, le nombre d’empreintes et le temps d’usinage influent sur le coût.
-
Coût de production par pièce dépend du temps de cycle, du prix de l’alliage, du taux de rebut et de la main-d’œuvre. Le coût de l’alliage varie selon les marchés des matières premières et influe directement sur le prix des pièces lourdes ou à parois épaisses. Le taux de rebut dépend de la qualité de conception du moule, de la maîtrise du procédé et de l’état de la matrice dans le temps.
-
Coût d’usinage CNC augmente avec le nombre de caractéristiques à tolérances serrées, la précision requise et la complexité du bridage. Les pièces nécessitant plusieurs étapes d’usinage ou des surfaces de positionnement de précision coûtent davantage à finir.
-
Coût de finition de surface varie selon le type de procédé, la surface à traiter et la taille du lot. Le revêtement par poudre, l’anodisation, la peinture et les traitements similaires ajoutent du temps et de la main-d’œuvre selon les exigences du produit fini.
-
Coût du contrôle dépend du périmètre du contrôle du premier article, des vérifications en cours de fabrication et du contrôle final. Les examens radiographiques, les mesures CMM et les rapports dimensionnels augmentent les coûts, mais réduisent les risques qualité avant la production en série.
La valeur d’un partenaire de fabrication intégré
Pour les acheteurs OEM et ODM qui travaillent avec plusieurs fournisseurs, regrouper la conception de la matrice, le moulage, l’usinage, le contrôle et la finition sous un même toit peut réduire les efforts de coordination et les délais. La communication s’en trouve également simplifiée, puisqu’une seule équipe est responsable de l’ensemble du processus, du développement de l’outillage à la livraison finale.
Un fournisseur qui réalise des simulations d’écoulement dans le moule en interne peut détecter les problèmes de remplissage avant l’engagement de l’outillage et éviter des modifications coûteuses après le contrôle du premier article. S’il dispose également de moyens de contrôle CMM et radiographique, ainsi que de capacités internes d’usinage CNC et de finition, il peut fournir des rapports dimensionnels et de qualité interne bien plus rapidement qu’une organisation dépendant de laboratoires tiers.
La principale valeur d’un fabricant intégré de moules et de pièces moulées sous pression ne réside pas seulement dans la réduction du coût unitaire. Elle tient aussi à la continuité de l’ingénierie, à une responsabilité clairement définie et à une résolution plus rapide des problèmes de production.







