
Kluczowe wnioski
| Najważniejsze informacje | Odlewanie metodą traconego wosku | Odlewanie ciśnieniowe |
|---|---|---|
| Proces | Wykorzystuje model woskowy pokryty ceramiką; wosk jest wytapiany w celu utworzenia formy. | Płynny metal jest wtłaczany pod wysokim ciśnieniem do stalowej formy wielokrotnego użytku. |
| Materiały | Metale o wysokiej temperaturze topnienia (stal, stal nierdzewna, tytan, superstopy). | Metale nieżelazne (aluminium, cynk, magnez, miedź). |
| Tolerancje | Umiarkowane (od ±0.5 mm do ±0.1 mm). | Ścisłe (od ±0.05 mm do ±0.2 mm). |
| Wykończenie powierzchni | Dobre (Ra 1.6–6.3 μm); może wymagać wykończenia. | Doskonałe (Ra 0.8–3.2 μm); minimalna obróbka końcowa. |
| Koszt | Wyższy koszt jednostkowy przy małych partiach; niższy koszt oprzyrządowania. | Wysoki początkowy koszt formy; niższy koszt jednostkowy przy dużych wolumenach produkcji. |
| Wielkość produkcji | Idealne rozwiązanie dla niskich i średnich nakładów (prototypy, części niestandardowe). | Najlepsze rozwiązanie dla produkcji wielkoseryjnej i masowej. |
| Złożoność części | Bardzo złożone geometrie, skomplikowane detale i elementy wewnętrzne. | Umiarkowana złożoność; możliwe cienkie ścianki i drobne detale. |
| Zastosowania | Lotnictwo, jubilerstwo, implanty medyczne, sztuka. | Części samochodowe, elektronika użytkowa, sprzęt AGD, wyroby metalowe. |
Czym jest odlewanie metodą traconego wosku
Odlewanie metodą traconego wosku to precyzyjna metoda kształtowania metali, pozwalająca uzyskać złożone części o doskonałej jakości powierzchni i dokładności wymiarowej. Historia tej metody sięga tysięcy lat. Około 4500 r. p.n.e. starożytne cywilizacje Chin, Egiptu i Meksyku stosowały jej wczesne odmiany do wytwarzania misternych wyrobów z brązu i biżuterii. Proces nazywano także odlewaniem metodą traconego wosku, ponieważ woskowe modele wytapiano z formy. Podczas rewolucji przemysłowej dentyści zaczęli stosować tę metodę do wykonywania koron i wkładów. W latach 1940. II wojna światowa zwiększyła zapotrzebowanie na precyzyjne części, dzięki czemu odlewanie metodą traconego wosku weszło do powszechnego użytku w przemyśle. Obecnie modelowanie komputerowe i automatyzacja znacznie usprawniły proces. Nowoczesne odlewanie pozwala uzyskać tolerancje nawet ±0.5 mm.
Proces i techniki
Proces odlewania metodą traconego wosku (ang. *investment casting*) rozpoczyna się od wykonania modelu woskowego, będącego dokładną kopią docelowego elementu.
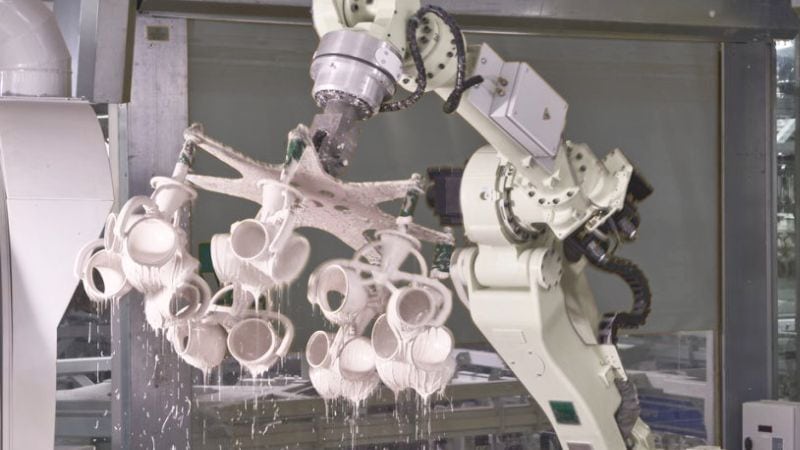
Następnie model mocuje się do tzw. „drzewa” wraz z innymi modelami woskowymi. Tak przygotowany zestaw jest wielokrotnie zanurzany w masie ceramicznej (szlamie) i pokrywany materiałem sypkim (zasypką), aby wytworzyć ceramiczną skorupę.
(„Drzewo” to rozgałęziona konstrukcja, która utrzymuje wiele modeli woskowych razem podczas procesu tworzenia formy).
Po stwardnieniu skorupy umieszcza się ją w piecu w pozycji odwróconej. Wosk topi się i wypływa (stąd nazwa metody: „tracony wosk”), pozostawiając pustą wewnątrz formę ceramiczną.
Przed wlaniem płynnego metalu formę wstępnie podgrzewa się do wysokiej temperatury. Po ostygnięciu skorupę ceramiczną rozbija się, odsłaniając odlane elementy. Ostatnie etapy obejmują odcięcie elementów od „drzewa” oraz przeprowadzenie obróbki wykończeniowej.
Materiały stosowane w odlewaniu metodą traconego wosku
Metoda ta pozwala na stosowanie szerokiej gamy metali i stopów. Do powszechnie używanych materiałów należą:
Stopy żelaza:
- Stale węglowe i niskostopowe
- Stal nierdzewna
- Stale narzędziowe
Stopy metali nieżelaznych:
- Aluminium
- Stopy na bazie miedzi (brąz, mosiądz)
- Stopy na bazie niklu
- Tytan
Materiały tworzące skorupę ceramiczną to zazwyczaj krzemionka, cyrkon oraz krzemiany glinu. Materiały te wytrzymują ekstremalnie wysokie temperatury wymagane do zalewania form płynnym metalem.
Przegląd procesu odlewania ciśnieniowego
Odlewanie ciśnieniowe to popularna metoda kształtowania metali, zapewniająca wysoką wydajność produkcji i doskonałą dokładność wymiarową. Jest szeroko stosowana w branżach wymagających złożonych elementów metalowych o powtarzalnej jakości.
W przeciwieństwie do odlewania metodą traconego wosku, odlewanie ciśnieniowe jest przeznaczone do produkcji wielkoseryjnej. Formy wykonuje się z wytrzymałej stali narzędziowej, zdolnej wytrzymać tysiące cykli odlewniczych.
Maszyny do odlewania ciśnieniowego dzielą się na dwa główne typy: maszyny z komorą gorącą oraz z komorą zimną. (maszyny). Maszyny z komorą gorącą:
- Idealne do metali o niskiej temperaturze topnienia, takich jak cynk i magnez
- Metal topi się bezpośrednio w maszynie
- Krótszy czas cyklu
- Odpowiednie do mniejszych elementów
Maszyny z komorą zimną:
- Lepsze do aluminium, miedzi i innych stopów wymagających wyższych temperatur
- Metal jest topiony oddzielnie i wprowadzany do maszyny
- Umożliwiają produkcję większych elementów
- Częściej stosowane w przemyśle
Powszechnie stosowane stopy
Stopy aluminium są najpopularniejsze dzięki doskonałemu połączeniu lekkości i wytrzymałości.
Stopy cynku zapewniają doskonałe odwzorowanie detali i umożliwiają odlewanie cienkich ścianek.
Stopy magnezu stanowią najlżejszą opcję przy jednoczesnym zachowaniu dobrej wytrzymałości.
Stopy miedzi, takie jak mosiądz i brąz, zapewniają doskonałą wytrzymałość, przewodność elektryczną oraz odporność na korozję, są jednak droższe i trudniejsze w odlewaniu.
Porównanie odlewania metodą traconego modelu i odlewania ciśnieniowego.
Kluczowe różnice
Największa różnica dotyczy form. W odlewaniu ciśnieniowym stosuje się formy metalowe wielokrotnego użytku, podczas gdy odlewanie metodą traconego modelu wymaga nowej formy dla każdego elementu. Sprawia to, że odlewanie ciśnieniowe jest bardziej opłacalne przy produkcji wielkoseryjnej, natomiast metoda traconego modelu lepiej sprawdza się w przypadku elementów złożonych lub o skomplikowanych detalach.
Jakość i precyzja
Odlewanie metodą traconego modelu zazwyczaj zapewnia lepszą jakość powierzchni i pozwala na zachowanie bardziej rygorystycznych tolerancji wymiarowych. Metoda ta umożliwia uzyskanie detali o wymiarach rzędu 0.1 mm. Proces ten pozwala na realizację bardziej złożonych geometrii oraz elementów wewnętrznych, których wykonanie metodą odlewania ciśnieniowego mogłoby być niemożliwe.
Odlewanie ciśnieniowe zapewnia dobrą dokładność wymiarową, jednak może wiązać się z ograniczeniami w przypadku niektórych złożonych kształtów.
Szybkość i wielkość produkcji
Odlewanie metodą traconego wosku jest znacznie bardziej czasochłonne. Każdy element wymaga wykonania nowego modelu woskowego i formy ceramicznej, co wydłuża proces produkcji o kilka dni. W przypadku małych serii, liczących poniżej 100 sztuk, może to nie mieć większego znaczenia.
Jeśli projekt wymaga wyprodukowania więcej niż 10,000 sztuk, znacznie bardziej opłacalną metodą staje się odlewanie ciśnieniowe.
Zalety i ograniczenia
Zalety i wady odlewania metodą traconego wosku
Zalety:
- Doskonała metoda dla złożonych konstrukcji o skomplikowanych detalach i cienkich ściankach
- Wysoka dokładność wymiarowa (0.005 cal po calu)
- Wysoka jakość powierzchni wymagająca minimalnej obróbki wykończeniowej
- Szeroki wybór materiałów w tym stali, stali nierdzewnej i stopów specjalnych
- Odpowiednia dla małych serii produkcyjnych przy niższych kosztach oprzyrządowania
Ograniczenia:
- Wyższy koszt jednostkowy w porównaniu do odlewania ciśnieniowego
- Wolniejsze tempo produkcji ze względu na wieloetapowy proces
- Ograniczenia wielkości (zazwyczaj mniejsze elementy)
- Proces pracochłonny wymagający wykwalifikowanych specjalistów
- Dłuższy czas realizacji od projektu do gotowego elementu
Zalety i wady odlewania ciśnieniowego
Zalety:
- Bardzo szybkie tempo produkcji przy produkcji wielkoseryjnej
- Niski koszt jednostkowy po przygotowaniu oprzyrządowania
- Wysoka powtarzalność wymiarowa w przypadku dużych serii produkcyjnych
- Doskonałe rozwiązanie dla elementów cienkościennych (o grubości nawet 0.5 mm)
- Gładka powierzchnia z dobrym odwzorowaniem detali
Ograniczenia:
- Wysokie początkowe koszty oprzyrządowania które należy zamortyzować
- Ograniczenie do metali nieżelaznych takich jak aluminium, cynk i magnez
- Ryzyko wystąpienia porowatości w elementach o większej grubości ścianek
- Rozwiązanie nieoptymalne dla małych serii produkcyjnych ze względu na koszty przygotowawcze
- Mniej odpowiednie dla części wymagających dużej wytrzymałości
Często zadawane pytania
Jakie czynniki decydują o wyborze między odlewaniem metodą traconego wosku a odlewaniem w formach piaskowych?
Odlewanie metodą traconego wosku pozwala uzyskać lepszą jakość powierzchni i wyższą dokładność wymiarową niż odlewanie w formach piaskowych. Jeśli element wymaga precyzji lub estetycznego wyglądu, metoda traconego wosku jest korzystniejszym wyborem.
Odlewanie w formach piaskowych jest zazwyczaj tańsze w przypadku bardzo dużych elementów, dla których metoda traconego wosku byłaby niepraktyczna. Ograniczenia wymiarowe związane z metodą traconego wosku sprawiają, że odlewanie w formach piaskowych lepiej sprawdza się przy większych komponentach.
Koszty oprzyrządowania w przypadku odlewania w formach piaskowych są niższe niż przy metodzie traconego wosku czy odlewaniu ciśnieniowym, co czyni tę metodę dobrym rozwiązaniem dla prototypów lub pojedynczych elementów, gdy kluczowym czynnikiem są koszty.







