
Idei principale
| Puncte-cheie | Turnare cu model fuzibil | Turnare sub presiune |
|---|---|---|
| Proces | Utilizează un model din ceară acoperit cu ceramică; ceara este topită pentru a crea forma. | Metalul topit este împins la presiune ridicată într-o matriță reutilizabilă din oțel. |
| Materiale | Metale cu punct de topire ridicat (oțel, oțel inoxidabil, titan, superaliaje). | Metale neferoase (aluminiu, zinc, magneziu, cupru). |
| Toleranțe | Moderate (±0.5 mm până la ±0.1 mm). | Strânse (±0.05 mm până la ±0.2 mm). |
| Finisaj de suprafață | Bun (Ra 1.6–6.3 μm); poate necesita finisare. | Excelent (Ra 0.8–3.2 μm); prelucrări ulterioare minime. |
| Cost | Cost mai mare pe unitate pentru seriile mici; cost mai redus al sculelor. | Cost inițial ridicat al matriței; cost mai mic pe unitate pentru volume mari. |
| Volum de producție | Ideală pentru volume mici și medii (prototipuri, piese personalizate). | Cea mai potrivită pentru volume mari de producție de serie. |
| Complexitatea piesei | Geometrii foarte complexe, detalii elaborate și caracteristici interne. | Complexitate moderată; sunt posibile pereți subțiri și detalii fine. |
| Aplicații | Industria aerospațială, bijuterii, implanturi medicale, artă. | Piese auto, electronice de larg consum, aparate electrocasnice, feronerie. |
Ce este turnarea cu model fuzibil?
Turnarea cu model fuzibil este o metodă de formare precisă a metalelor, care produce piese complexe cu finisaj de suprafață excelent și precizie dimensională ridicată.
Această metodă datează de mii de ani. Civilizațiile antice din China, Egipt și Mexic foloseau forme timpurii ale tehnicii pentru a crea obiecte complexe din bronz și bijuterii în jurul anului 4500 BCE.
Procesul era numit și „turnarea cu ceară pierdută”, deoarece utiliza modele din ceară care erau topite și îndepărtate.
În timpul Revoluției Industriale, dentiștii au adoptat metoda pentru fabricarea coroanelor și incrustațiilor.
În anii 1940, al Doilea Război Mondial a creat o cerere ridicată pentru piese de precizie, aducând turnarea cu model fuzibil în fabricația de masă.
În prezent, modelarea computerizată și echipamentele automatizate au îmbunătățit considerabil procesul. Turnarea modernă cu model fuzibil poate produce piese cu toleranțe de până la ±0.5 mm.
Proces și tehnici
Turnarea cu model fuzibil începe prin realizarea unui model din ceară, copie exactă a piesei dorite.
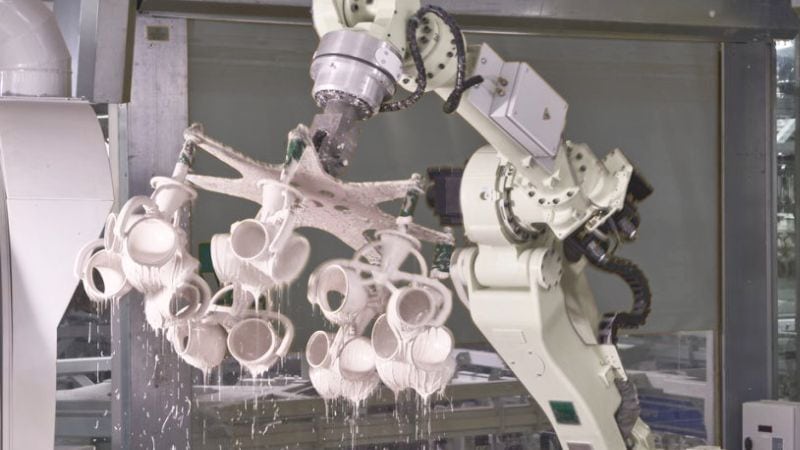
Apoi, modelul este atașat unui „ciorchine” împreună cu alte modele din ceară. Ansamblul este scufundat repetat în suspensie ceramică și acoperit cu material refractar pentru a forma o carcasă.
(„Ciorchinele” este o structură ramificată care ține împreună mai multe modele din ceară în timpul fabricării formei.)
După întărirea carcasei, aceasta este introdusă cu susul în jos într-un cuptor. Ceara se topește și se scurge (de aici denumirea de „ceară pierdută”), lăsând o formă ceramică goală în interior.
Forma este preîncălzită la temperaturi ridicate înainte de turnarea metalului topit. După răcire, carcasa ceramică este spartă pentru a scoate la iveală piesele turnate. Etapele finale includ tăierea pieselor din ciorchine și efectuarea operațiilor de finisare.
Materiale utilizate la turnarea cu model fuzibil
Turnarea cu model fuzibil este compatibilă cu o gamă largă de metale și aliaje. Materialele uzuale includ:
Aliaje feroase:
- Oțeluri carbon și slab aliate
- Oțel inoxidabil
- Oțeluri pentru scule
Aliaje neferoase:
- Aluminiu
- Aliaje pe bază de cupru (bronz, alamă)
- Aliaje pe bază de nichel
- Titan
Materialele carcasei ceramice sunt de regulă compuse din silice, zircon și silicați de aluminiu. Aceste materiale rezistă la temperaturile extrem de ridicate necesare turnării metalelor topite.
Prezentare generală a turnării sub presiune
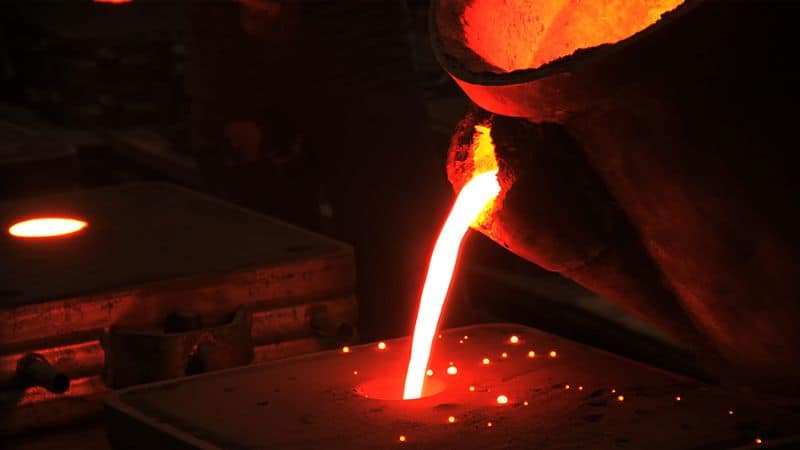
Turnarea sub presiune este un proces popular de formare a metalelor, care oferă viteze mari de producție și precizie dimensională excelentă. Este utilizată pe scară largă în industriile care au nevoie de piese metalice complexe, cu o calitate constantă.
Spre deosebire de turnarea cu model fuzibil, turnarea sub presiune este concepută pentru producția în volume mari. Matrițele sunt fabricate din oțel durabil pentru scule, capabil să reziste la mii de cicluri de turnare.
Mașinile de turnare sub presiune sunt de două tipuri principale: cu cameră caldă și cu cameră rece mașini.
Mașini cu cameră caldă:
- Ideale pentru metale cu punct de topire scăzut, precum zincul și magneziul
- Metalul se topește direct în mașină
- Cicluri mai rapide
- Potrivite pentru piese mai mici
Mașini cu cameră rece:
- Mai potrivite pentru aluminiu, cupru și alte aliaje cu temperatură de topire mai ridicată
- Metalul este topit separat și introdus în mașină
- Pot prelucra piese mai mari
- Utilizate mai frecvent în aplicații industriale
Aliaje utilizate frecvent
Aliajele de aluminiu sunt cele mai populare datorită combinației excelente dintre greutatea redusă și rezistență.
Aliajele de zinc oferă reproducerea excelentă a detaliilor și posibilitatea turnării cu pereți subțiri.
Aliajele de magneziu oferă cea mai ușoară opțiune, păstrând în același timp o rezistență bună.
Aliajele de cupru precum alama și bronzul oferă rezistență, conductivitate electrică și rezistență la coroziune superioare, dar sunt mai scumpe și mai dificil de turnat.
Compararea turnării cu model fuzibil și a turnării sub presiune
Diferențe-cheie
Cea mai importantă diferență ține de forme. Turnarea sub presiune utilizează matrițe metalice reutilizabile, în timp ce turnarea cu model fuzibil necesită o formă nouă pentru fiecare piesă. Astfel, turnarea sub presiune este mai economică pentru seriile mari, iar turnarea cu model fuzibil este mai potrivită pentru piesele complexe sau cu detalii fine.
Calitate și precizie
De regulă, turnarea cu model fuzibil oferă finisaje de suprafață mai bune și toleranțe mai stricte. Prin această metodă se pot obține detalii de până la 0.1mm. Procesul permite geometrii mai complexe și caracteristici interne care ar putea fi imposibil de realizat prin turnare sub presiune.
Turnarea sub presiune asigură o precizie dimensională bună, dar poate avea limitări pentru anumite forme complexe.
Viteza și volumul producției
Turnarea cu model fuzibil durează considerabil mai mult. Pentru fiecare piesă trebuie creat un nou model din ceară și o nouă carcasă ceramică, ceea ce adaugă zile la calendarul de producție. Pentru seriile mici, sub 100 de piese, acest lucru poate să nu conteze prea mult.
Dacă proiectul necesită peste 10.000 de piese, turnarea sub presiune devine mult mai rentabilă.
Avantaje și limitări
Avantajele și dezavantajele turnării cu model fuzibil
Avantaje:
- Excelentă pentru proiecte complexe cu detalii elaborate și pereți subțiri
- Precizie dimensională ridicată (0.005 inch per inch)
- Finisaj de suprafață superior care necesită prelucrări ulterioare minime
- Selecție largă de materiale inclusiv oțeluri, oțeluri inoxidabile și aliaje speciale
- Potrivită pentru serii mici cu costuri mai mici ale sculelor
Limitări:
- Cost mai ridicat pe unitate față de turnarea sub presiune
- Ritm de producție mai lent din cauza etapelor multiple ale procesului
- Limitări de dimensiune (de regulă, piese mai mici)
- Proces intensiv în manoperă care necesită tehnicieni calificați
- Termene de execuție mai lungi de la proiectare până la piesa finită
Avantajele și dezavantajele turnării sub presiune
Avantaje:
- Ritm de producție foarte rapid pentru fabricația în volume mari
- Cost redus pe unitate după realizarea sculelor
- Constanță dimensională bună în seriile mari de producție
- Excelentă pentru piese cu pereți subțiri (de numai 0.5mm)
- Finisaj de suprafață neted cu reproducere bună a detaliilor
Limitări:
- Costuri inițiale ridicate pentru scule care trebuie amortizate
- Limitată la metale neferoase precum aluminiul, zincul și magneziul
- Risc de porozitate în secțiunile mai groase
- Mai puțin potrivită pentru serii mici din cauza costurilor de configurare
- Mai puțin adecvată pentru piesele care necesită rezistență ridicată
Întrebări frecvente
Care sunt factorii-cheie care influențează alegerea dintre turnarea cu model fuzibil și turnarea în nisip?
Turnarea cu model fuzibil oferă finisaje de suprafață mai bune și toleranțe mai stricte decât turnarea în nisip. Dacă piesa necesită precizie sau un aspect bun, turnarea cu model fuzibil are avantajul.
Turnarea în nisip este de regulă mai ieftină pentru piesele foarte mari, pentru care turnarea cu model fuzibil ar fi nepractică. Limitările dimensionale ale turnării cu model fuzibil fac ca turnarea în nisip să fie mai potrivită pentru componentele mari.
Costurile sculelor pentru turnarea în nisip sunt mai mici decât pentru turnarea cu model fuzibil și turnarea sub presiune, ceea ce o face potrivită pentru prototipuri sau piese unicat atunci când costul este criteriul principal.







