
Basınçlı döküm, erimiş metalin yüksek basınç altında projeye özel bir çelik kalıba zorla basıldığı bir metal döküm işlemidir. Pürüzsüz yüzeylere ve sıkı toleranslara sahip hassas, karmaşık parçalar üretir; bu nedenle tekrarlanabilir ve yüksek hacimli üretimde yaygın olarak kullanılır.
Çoğu basınçlı döküm parçası; alüminyum, çinko ve magnezyum gibi demir dışı metallerden üretilir. Uygulamada belirleyici faktör genellikle sadece alaşım değil; binlerce çevrim boyunca dolum, hava tahliyesi, soğutma ve parça çıkarma işlemlerini kontrol eden kalıp sistemidir.
Yeni bir basınçlı döküm projesi planlıyorsanız işe kalıptan başlayın: ayırma hattı stratejisi, yolluk ve hava tahliye tasarımı ile ısıl denge. Bu kararlar; gözeneklilik riskini, çapak oluşumunu, boyutsal sapmaları ve uzun vadeli kararlılığı büyük ölçüde belirler.
Neden Basınçlı Döküm? (ve Kalıp Neden Önemlidir?)
Basınçlı döküm; yüksek hacimli üretimde performans, tutarlılık ve maliyet açısından güçlü bir denge sunduğu için yaygın olarak tercih edilir.
- Yüksek hassasiyet: Sıkı toleranslar, talaşlı imalat ihtiyacını azaltabilir.
- Hızlı üretim: Kısa çevrim süreleri, yüksek hacimli üretim süreçlerine uygundur.
- İnce cidarlı parça üretimi: Karmaşık geometrilere sahip hafif tasarımlara olanak tanır.
- Pürüzsüz yüzey kalitesi: Uygun yüzey hazırlığının ardından genellikle kaplama işlemine uygundur.
- Yüksek hacimde düşük birim maliyet: Kalıp maliyeti, çok sayıda parçaya yayılarak amorti edilir.
Ancak bu avantajlar, yalnızca kalıp doğru tasarlandığında ve üretildiğinde tutarlı bir şekilde elde edilir. Kalıp kalitesi ve tasarım tercihleri (yolluk sistemi, hava tahliyesi, soğutma, parça çıkarma); çevrim süresini, hurda oranını ve döküm parçasının basınca dayanıklılık, kaynaklanabilirlik veya sonraki işlem aşamalarına uygunluk gibi özelliklerini önemli ölçüde etkiler.
Bir kalıp projesi mi planlıyorsunuz? Kalıp fizibilitesi değerlendirmesi ve kalıp tasarımı incelemesi için teknik çiziminizi, basınçlı döküm kalıbı üretim hizmetimizüzerinden bize iletin.
Basınçlı Döküm Süreci: Her Çevrimde Neler Olur?
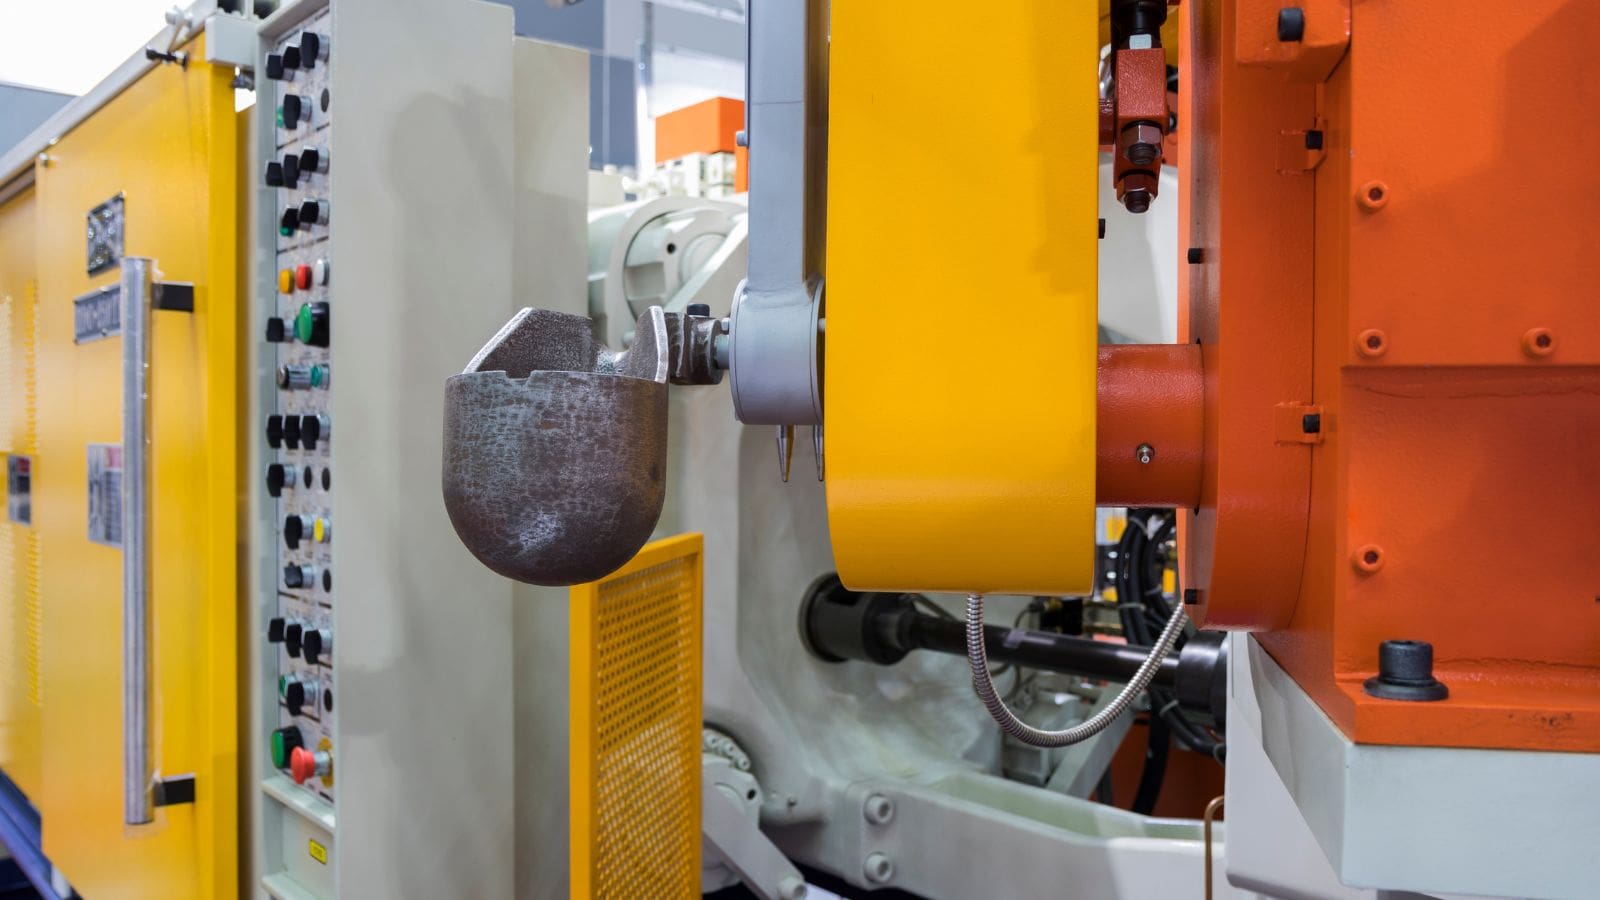
Genel hatlarıyla bir basınçlı döküm çevrimi; kalıp hazırlama, enjeksiyon/dolum, katılaşma, kalıptan çıkarma ve çapak alma aşamalarını içerir. Üretimde en önemli ayrıntılar, kalıbın metal akışını, hava tahliyesinive ısı uzaklaştırmayınasıl kontrol ettiğidir; çünkü bunlar tekrarlanabilirliği belirler.
- Kalıp hazırlama: Kalıp kapatılır ve kenetlenir; gerektiğinde yağlayıcı/kalıp ayırıcı uygulanır.
- Dolum (enjeksiyon): Erimiş alaşım, yolluk ve giriş sistemi aracılığıyla kalıp boşluğuna girer.
- Katılaşma ve soğuma: Soğutma kanalları ve ısıl denge, büzülme davranışını ve boyutsal kararlılığı belirler.
- Kalıptan çıkarma: İtici sistem döküm parçasını serbest bırakır; itici yerleşimi, iz oluşumunu ve deformasyon riskini etkiler.
- Çapak alma ve son işlem: Yolluklar, taşma hazneleri ve çapaklar uzaklaştırılır; ardından talaşlı imalat ve yüzey bitirme işlemleri yapılabilir.
Hatalar her çevrimde tekrarlandığı için, sağlam bir kalıp hassasiyeti ve proses kontrolü istikrarlı bir seri üretim için şarttır.
Basınçlı Döküm Türleri: Sıcak Kamara ve Soğuk Kamara
En yaygın iki yüksek basınçlı döküm makinesi konfigürasyonu, sıcak kamara ve soğuk kamaradır. Çoğu durumda, hangisinin kullanılacağını büyük ölçüde alaşım belirler.
| Tür | Tipik kullanım | Önemli notlar |
|---|---|---|
| Sıcak kamara basınçlı döküm | Düşük erime noktasına sahip alaşımlar (genellikle çinko; bazı magnezyum türleri) için yaygındır | Hızlı çevrim süreleri; kalıp ve makine bileşenleri, erimiş metal ortamına dayanıklı olmalıdır. |
| Soğuk kamara basınçlı döküm | Yüksek erime noktasına sahip alaşımlar (genellikle alüminyum) için yaygındır | Erimiş metal bir dolum haznesine (shot sleeve) kepçeyle aktarılır; genellikle sıcak kamaraya kıyasla daha yavaştır ancak alüminyum üretim süreçleri için uygundur. |
Sıcak veya soğuk kamara fark etmeksizin, tutarlı dolum ve istikrarlı üretim kalitesini sağlayan unsur kalıp tasarımıdır (yolluklar, hava tahliye kanalları, soğutma, parça çıkarma).
Başlıca Basınçlı Döküm Yöntemleri: HPDC, Vakumlu Varyantlar, LPDC ve Yerçekimi Dökümü
“Basınçlı döküm” (die casting) ifadesi genellikle şu yöntem için kullanılır: yüksek basınçlı döküm (HPDC), ancak alıcılar, dahili kalite ihtiyaçlarına ve sonraki üretim aşamalarının gerekliliklerine bağlı olarak düşük basınçlı veya yerçekimi dökümü alternatiflerini de değerlendirebilirler.
Yüksek Basınçlı Döküm (HPDC)
Yüksek basınçlı döküm alüminyum, çinko ve magnezyum parçaların yüksek tekrarlanabilirlikle üretilmesi için kullanılan en yaygın ticari yöntemdir. Kalıp dolumu hızlı ve türbülanslı olabildiğinden; gözenekliliği azaltmak ve boyutsal kararlılığı sağlamak adına uygun hava tahliyesi, taşma (overflow) tasarımı ve termal kontrol büyük önem taşır.
Vakum Destekli Döküm (HPDC Varyantı)
Vakumlu döküm enjeksiyon öncesinde veya sırasında kalıp boşluğundaki havayı tahliye eder. Bu işlem, gaz sıkışmasını ve gözenekliliği azaltarak; basınç sızdırmazlığı, kaynak işlemi veya zorlu yüzey bitirme gerektiren uygulamalarda iç kaliteyi artırır. Vakum uyumluluğu, öncelikle bir kalıp tasarımı konusudur; sızdırmazlık stratejisi, hava tahliye yolları ve valf/port yerleşimleri kalıp tasarımında planlanmalıdır.
Alçak Basınçlı Döküm (LPDC)
Alçak basınçlı döküm düşük gaz basıncıyla sağlanan kontrollü bir dolum yöntemi kullanır. Özellikle belirli yapısal gereksinimler veya ısıl işlem ihtiyaçları söz konusu olduğunda ve maksimum hızdan ziyade iç yapı bütünlüğü önceliklendirildiğinde tercih edilir.
Yerçekimi Dökümü (Kalıcı Kalıp)
Yerçekimi etkili kalıcı kalıp dökümü (satın alma görüşmelerinde sıklıkla “basınçlı döküm” kategorisinde ele alınsa da) kalıbı enjeksiyon basıncı yerine yerçekimi kuvvetiyle doldurur. Daha düşük üretim hacimlerinde veya ısıl işlem gereksinimleri ile iç kalite hedeflerinin süreç seçimini etkilediği durumlarda değerlendirilebilir. Yöntem seçimi; büyük ölçüde parça geometrisine, alaşıma ve performans gereksinimlerine bağlıdır.
Basınçlı Döküm Kalıpları: Kalıbın İçeriği
Basınçlı döküm kalıbı; parçayı şekillendiren ve metalin akışını, hava tahliyesini, soğumasını ve kalıptan çıkarılmasını kontrol eden eksiksiz bir sistemdir. Tipik kalıp sistemleri şunları içerir:
- Maça ve kavite (ekler) parça geometrisini oluşturan
- Yolluk ve giriş sistemi erimiş metali kaviteye ileten
- Hava tahliye kanalları ve taşma hazneleri havayı tahliye etmek ve oksitleri/safsızlıkları tutmak için
- Soğutma kanalları kalıp sıcaklığını ve çevrim süresini yönetmek için
- İtici sistemi döküm parçasını güvenilir bir şekilde çıkarmak için
- Sürgüler/kaldırıcılar (ters açılar veya yan özellikler gerektirdiğinde)
Moldie’de kalıp tasarımı ve üretimi; tutarlı sonuçlar elde etmek amacıyla yolluk, soğutma ve itme işlemlerini optimize etmek için kullanılan CNC işleme, EDM, hassas ölçüm ve simülasyon araçlarıyla desteklenebilir. Yeteneklerimiz hakkında daha fazla bilgiyi basınçlı döküm kalıpları sayfasında bulabilirsiniz.
Temel Kalıp Tasarımı Seçimleri (ve Kaliteyi Nasıl Etkiledikleri)
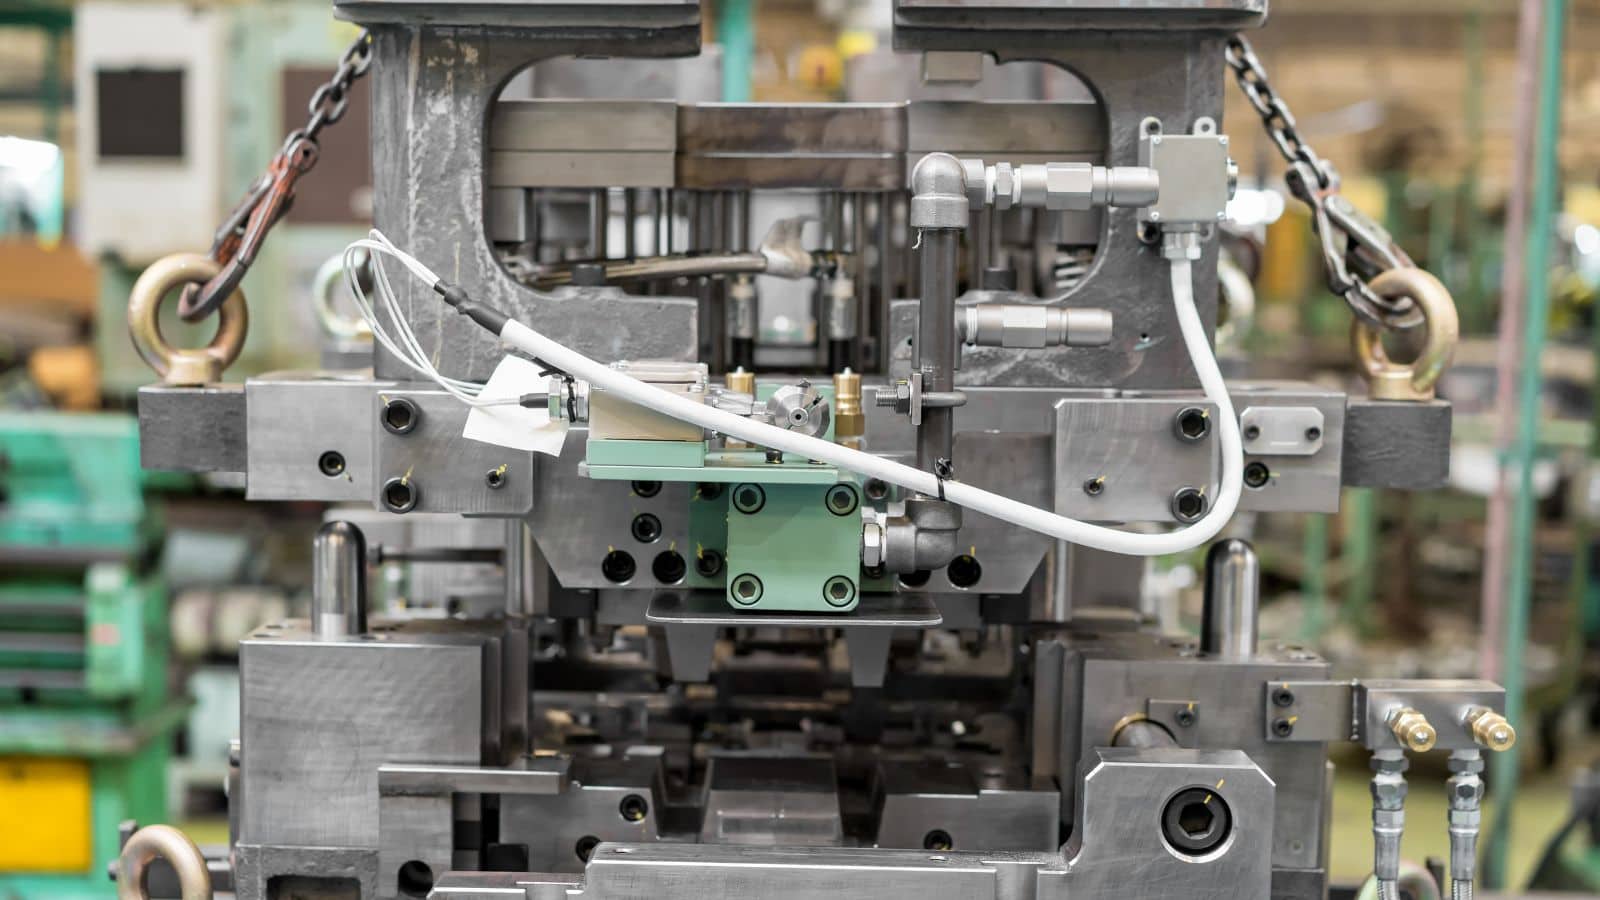
Kalıp Ayrım Hattı Stratejisi
Ayrım hattı seçimi; çapak oluşumu riskini, yüzey estetiğini, işleme referans stratejisini ve itici izlerinin nasıl görüneceğini etkiler. Doğru ayrım hattı kararları, ikincil işlem ihtiyacını azaltabilir ve uzun süreli üretimlerde kararlılığı artırabilir.
Yolluklar, Girişler ve Dolum Dengesi
Yolluk ve giriş tasarımı, kalıp boşluğunun nasıl dolacağını belirler. Dengeli dolum; soğuk birleşme (cold shut) ve eksik dolum riskini azaltır, ayrıca türbülans kaynaklı gözenekliliği de düşürebilir. Giriş konumu, estetik kaliteyi ve işlem sonrası gereksinimleri de etkiler.
Havalandırma, Taşma Cepleri ve Vakum Hazırlığı
Hava tahliyesi, gözeneklilik ve yüzey kusurlarının arkasındaki en yaygın temel nedenlerden biridir. Uygun havalandırma kanalları ve taşma cebi yerleşimi, hapsolmuş gazların ve kirleticilerin uzaklaştırılmasına yardımcı olur. Vakum destekli döküm gerekiyorsa, kalıp en başından itibaren sızdırmazlık ve vakum portu yerleşimi dikkate alınarak tasarlanmalıdır.
Soğutma ve Isıl Denge
Soğutma tasarımı; katılaşma süresini, büzülme davranışını, çarpılma riskini ve çevrim süresini kontrol eder. Isıl dengesi sağlanmış bir kalıp, uzun süreli üretimlerde boyutsal sapmaların azaltılmasına yardımcı olur.
Parça Çıkarma Düzeni
İtici pimlerin yerleşimi ve sırası; özellikle ince cidarlı veya estetik yüzeylerde, parçanın kalıptan çıkma kararlılığını, itici izlerini ve deformasyon riskini etkiler.
Malzeme Seçimi (Kalıp Üzerindeki Etkiler Dahil)
Malzeme seçimi; kalıp ömrünü, çevrim süresini, maliyeti ve nihai parça performansını etkiler. Ayrıca akış, hava tahliyesi ve ısı uzaklaştırma açısından kalıbın nasıl tasarlanması gerektiğini de belirler.
Alüminyum Basınçlı Döküm Alaşımları
Alüminyum; mukavemet, ağırlık tasarrufu ve korozyon direnci açısından sunduğu güçlü kombinasyon nedeniyle yaygın olarak kullanılır. Yüksek erime sıcaklığı nedeniyle, çoğu alüminyum döküm projesinde soğuk hazneli makineler tercih edilir.
- A380 / ADC12: İyi dökülebilirlik özelliklerine sahip genel amaçlı alaşımlar.
- A360: Genellikle daha iyi korozyon direnci ve süneklik gerektiğinde tercih edilir.
- A383: Genellikle ince cidarlı ve karmaşık parçalar için kullanılır.
Projeniz alüminyum esaslıysa, alüminyum basınçlı döküm parçaları konusundaki yetkinliklerimize göz atın.
Çinko Basınçlı Döküm Alaşımları
Çinko basınçlı döküm İnce detaylara ve mükemmel yüzey kalitesine sahip küçük parçalar için yaygın olarak kullanılır. Kalıp doğru tasarlandığında ve bakımı düzgün yapıldığında, çinko döküm süreçleri genellikle hızlı çevrim süreleri ve uzun kalıp ömrü avantajı sağlar.
Magnezyum Basınçlı Döküm Alaşımları
Magnezyum, yaygın kullanılan yapısal basınçlı döküm metalleri arasında en hafif olanıdır ve genellikle ağırlık azaltmanın öncelikli olduğu durumlarda tercih edilir.
Hakkında daha fazla bilgi edinin: magnezyum basınçlı döküm parçalarımız ve yeteneklerimiz.
Kalite Kontrol, Yaygın Hatalar ve İkincil İşlemler
Basınçlı dökümde kalite kontrol hayati önem taşır; çünkü hatalar bir çevrimden diğerine tekrarlanabilir. Yaygın sorunlar arasında gözeneklilik, soğuk birleşme (cold shut), çapaklanma ve boyutsal sapma yer alır.
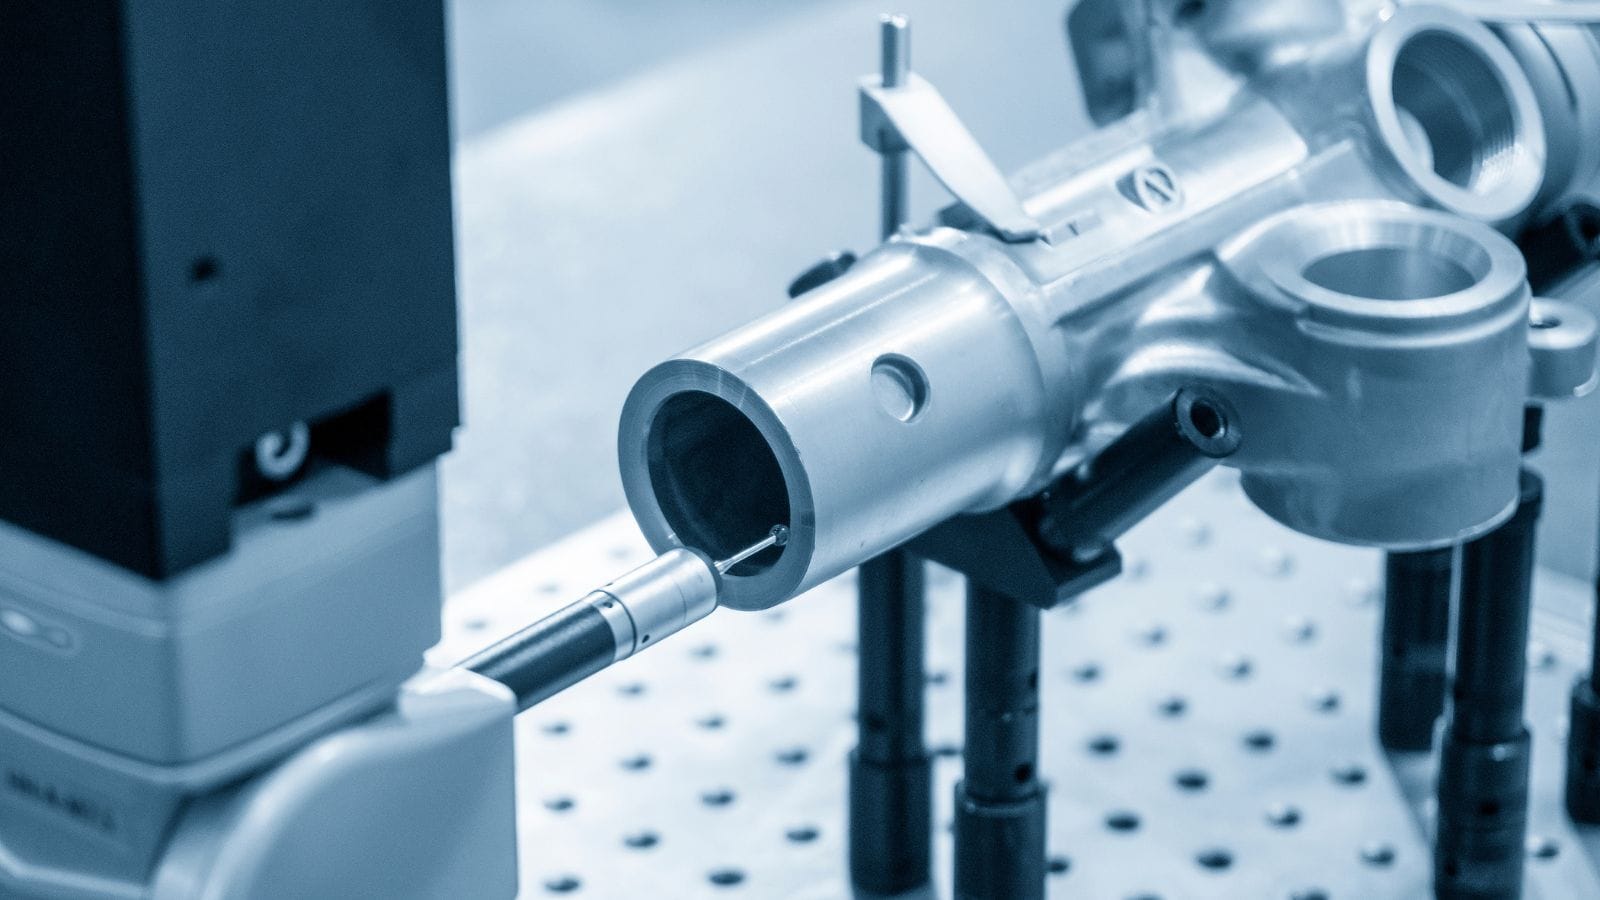
Yaygın Hatalar ve Tipik Temel Nedenler
- Gözeneklilik: Genellikle hava sıkışması, yetersiz hava tahliyesi/taşma haznesi veya kararsız proses parametreleri ile ilişkilidir.
- Soğuk birleşme / eksik dolum: Genellikle dolum dengesi, giriş (gate) tasarımı, sıcaklık veya enjeksiyon profili sorunları ile ilişkilidir.
- Çapaklanma: Genellikle kalıp ayırma hattı uyumu, kilitleme kuvveti, aşınma veya kalıp deformasyonu/termal dengesizlik ile ilişkilidir.
- Boyutsal sapma: Genellikle kalıp sıcaklığı değişimi, aşınma veya tutarsız proses kontrolü ile ilişkilidir.
Muayene Yöntemleri
CMM (Koordinat Ölçme Makinesi) incelemesi kritik boyutları kontrol ederken, X-ışını incelemesi iç gözenekliliğin tespit edilmesine yardımcı olur. 3D tarama ayrıca ilk numune karşılaştırması ve kalıp doğrulama işlemleri için de yararlıdır.
Son İşlem ve Talaşlı İmalat
Birçok basınçlı döküm parçası, nihai kullanımdan önce ikincil işlemlere ihtiyaç duyar. CNC talaşlı imalat ve yüzey bitirme işlemleri tolerans, görünüm ve korozyon gereksinimlerinin karşılanmasına yardımcı olur.
Maliyet: Basınçlı Döküm Ne Zaman Mantıklıdır? (Kalıp Odaklı Bakış Açısı)
Üretim hacmi, kalıp maliyetini çok sayıda parçaya yayacak kadar yüksek olduğunda basınçlı döküm uygun maliyetli bir yöntemdir. Başlangıçtaki kalıp yatırımı daha basit süreçlere kıyasla daha yüksektir; ancak çevrim süresi ve hurda oranı kontrol altında tutulduğunda, yüksek hacimli üretimde birim maliyet çok daha düşük olabilir.
Temel Kalıp Maliyet Unsurları
- Parça karmaşıklığı (derin özellikler, ince cidarlar, estetik gereksinimler)
- Sürgüler/İtici bloklar (lifterlar) (ters açılar ve yan hareketli mekanizmalar kalıp karmaşıklığını artırır)
- Yolluk/havalandırma/vakum gereksinimleri
- Soğutma karmaşıklığı ve ısıl denge gereksinimleri
- Beklenen üretim hacmi ve dayanıklılık hedefleri (kalıp ömrü planlaması)
Basınçlı Döküm Kalıbı Üreticisine Sorulması Gerekenler
- Yolluk, soğutma ve parça çıkarma (gerekirse simülasyon dahil) konularında kalıp tasarımı optimizasyonunu destekleyecek misiniz?
- Kalıbı nasıl doğrulayacaksınız (deneme planı, kontrol yaklaşımı ve kararlılık kontrolleri)?
- Tek noktadan çözüm kapsamında talaşlı imalat ve yüzey bitirme gibi sonraki aşama ihtiyaçlarını da karşılayabiliyor musunuz?
Kalıp yaklaşımı ve maliyeti hakkında tahmini bilgi almak isterseniz, Moldie ile basınçlı döküm kalıbı üretim hizmetimiz üzerinden iletişime geçin; teknik resminizi, alaşım tercihinizi ve beklenen yıllık üretim miktarınızı paylaşın.
SSS
Basınçlı dökümde asıl önemli olan makine midir yoksa kalıp mı?
Her ikisi de önemlidir ancak tekrarlanabilir kalitenin sağlanmasında genellikle en belirleyici unsur kalıptır. Yolluk, hava tahliyesi, soğutma ve parça çıkarma ile ilgili kararlar; binlerce çevrim boyunca kalıp boşluğunun nasıl dolacağını, havanın nasıl tahliye edileceğini ve ısının nasıl uzaklaştırılacağını belirler.
Sıcak hazneli (hot chamber) ve soğuk hazneli (cold chamber) sistemler: Hangisini seçmeliyim?
Çoğu durumda seçimi büyük ölçüde alaşım belirler. Sıcak hazneli sistemler düşük erime noktasına sahip alaşımlar (genellikle çinko) için yaygınken, soğuk hazneli sistemler yüksek erime noktasına sahip alaşımlar (genellikle alüminyum) için tercih edilir. Nihai seçim; parça geometrisi, kalite gereksinimleri ve üretim hedefleri doğrultusunda teyit edilmelidir.
Basınçlı dökümde gözeneklilik (porozite) nasıl azaltılır?
Gözenekliliğin azaltılması genellikle daha iyi hava tahliyesi ve taşma (overflow) tasarımı, kararlı enjeksiyon profili ve sıcaklık değerleri ve bazı durumlarda vakum destekli döküm yöntemlerini içerir. Bu iyileştirmelerin birçoğu kalıp tasarım aşamasında başlar.
Basınçlı döküm ne zaman maliyet açısından avantajlıdır?
Üretim hacmi kalıp maliyetini amorti edecek düzeyde yüksek olduğunda ve tekrarlanabilirlik sayesinde ikincil işlemler ile hurda oranı azaldığında, basınçlı döküm daha cazip bir seçenek haline gelir. Doğru başa baş noktası; geometriye, alaşıma, kalite gereksinimlerine ve çevrim süresi hedeflerine bağlıdır.
Basınçlı döküm parçalar talaşlı imalat ve yüzey işlemi gerektirir mi?
Birçoğu gerektirir. Talaşlı imalat genellikle kritik geçme yüzeyleri, diş açma ve sızdırmazlık yüzeyleri için kullanılırken; yüzey işlemleri, görünüm ve korozyon gereksinimlerinin karşılanmasına yardımcı olur. yüzey işleme seçeneklerimize ve tipik işlem sonrası ihtiyaçlara göz atın.
Moldie, alüminyum, çinko ve magnezyum için basınçlı döküm kalıpları konusunda destek sağlayabilir mi?
Evet. Moldie; alüminyum, çinko ve magnezyum alaşımları için basınçlı döküm kalıpları üretimi konusunda uzmanlaşmıştır ve parça tasarımı/prototiplemeden kalıp üretimine ve sonraki üretim aşaması desteğine kadar tüm süreçte hizmet verebilir. basınçlı döküm kalıpları hizmet sayfamızdaki ayrıntıları inceleyin.







