
Maça pimleri, basınçlı döküm kalıp takımının içindeki küçük bileşenlerdir. Parçanın işlevini tanımlayan delikleri, yuvaları ve iç boşlukları oluştururlar; bunların geometrisi, malzemesi ve yerleşimi; dolum davranışını, parça çıkarma güvenilirliğini, boyutsal doğruluğuve her üretim serisinde kalıp ömrünü etkiler.
Bu blog yazısı; maça pimi tasarımının alaşım seçimi, soğutma stratejisi, arıza modları ve kontrol iş akışlarıyla nasıl bağlantılı olduğunu ele alarak, tasarım ve üretim ekiplerine yüksek hacimli üretim koşullarında başarılı olacak kalıp kararları için pratik bir referans sunacaktır.
Basınçlı Döküm Kalıplarında Maça Pimlerinin İşlevi
Maça pimleri, yalnızca kalıp boşluğu (kovuk) ile oluşturulamayan iç parça geometrisini şekillendirir. Alüminyum kalıplarda ve diğer basınçlı döküm takımlarında; pimlerin yerleşimi, boyutu ve destek koşulları, ilgili özelliklerin temiz ve tutarlı bir şekilde mi çıkacağını yoksa sürekli bir hurda ve duruş süresi kaynağına mı dönüşeceğini belirler.
Pimler İç Yapıları Nasıl Oluşturur?
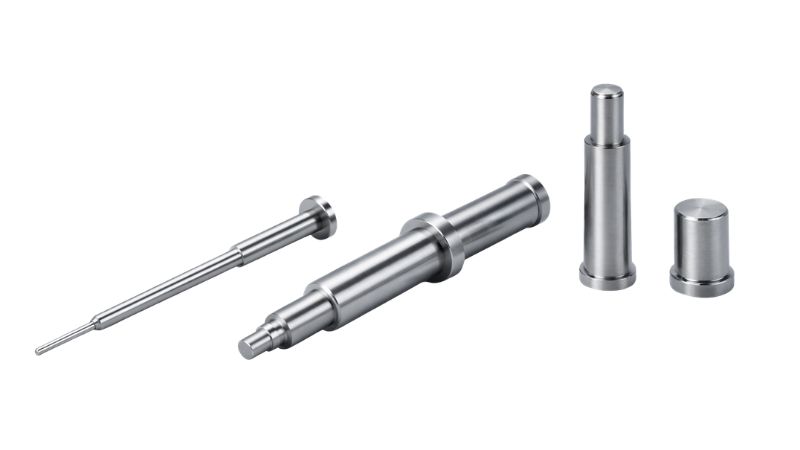
Çekirdek pimi (core pin), kalıp içine yerleştirilen ve enjeksiyon sırasında erimiş metalin yerini alarak geride bir delik, çıkıntı (boss), kanal veya boşluklu kısım bırakan, ayrı ve değiştirilebilir bir parçadır. Bu yöntem, kalıp yüzeyine doğrudan işlenmesi imkansız olan dişli delikler veya derin kör delikler gibi geometrilerin oluşturulmasını sağlar. Derin yapıların doğrudan kalıp bloğuna işlenmesi zor olduğundan ve aşınma ya da kırılma durumunda değiştirilebilir pimler bakım maliyetlerini önemli ölçüde düşürdüğünden, ayrı çekirdek pimleri kullanılır.
Parça Çıkarma İşlemiyle Etkileşim
Çekirdek pimleri; kalıbın sabit veya hareketli yarısına sabitlenebilir, kızaklara monte edilebilir ya da hidrolik olarak hareket ettirilebilir. Parça çıkarma işlemi sırasında pimler parçadan sorunsuz bir şekilde ayrılmalıdır. Çekirdek pimi ile yakınında çalışan itici pim arasındaki hizasızlık; sıkışmaya, döküm yüzeyinde iz oluşmasına veya yanal yük altında pimin eğilmesine yol açar.
Çekirdek Pimi Performansını Şekillendiren Tasarım Faktörleri
Pim tasarımı, sadece çap ve uzunluk seçiminden ibaret değildir. Geometri, alaşım ve ısıl davranış birbiriyle etkileşim halindedir; bunlardan birindeki hata, ilk bakışta süreç kaynaklıymış gibi görünen ancak kökeni kalıp teknik resmine dayanan sorunlara yol açar.
Geometri ve L/D Oranı
Uzunluk/Çap (L/D) oranı, en önemli geometrik kısıtlamadır. Uzun ve ince pimler enjeksiyon basıncı altında esner; yüksek L/D oranlarında ise bu esneme, kalıcı eğilmeye veya ani kırılmaya dönüşür. Pratik bir kural olarak, 6:1’in üzerindeki L/D oranlarında; kılavuz burçlar, artırılmış pim çapı veya azaltılmış dolum hızı gibi ek destek stratejileri gereklidir.
Kalıptan Çıkarma Açısı (Draft), Hava Tahliyesi ve Dolum Davranışı
Bir maça pimindeki kalıptan çıkarma açısı (genellikle 0,5 ila 1,0 derece), parça çıkarma kuvvetini azaltır ve dökümün kalıptan ayrılmasını sağlar. Metalin bir pim etrafındaki akışı, iki akış cephesinin birleştiği noktada bir kaynak izi (birleşme hattı) oluşturur; kalıp akış analizi çelik işlenmeye başlanmadan önce kaynak izi konumunun kabul edilebilir olup olmadığını doğrulayabilir. Pim özelliklerinin yakınında hava tahliyesi sağlanması, hapsolan havanın gözeneklilik oluşturmasını önler; kalıp tasarımında bilinçli bir şekilde konumlandırılan küçük tahliye kanalları bu işlevi görebilir kalıp tasarımı.
Alaşım Bazlı Düzenlemeler
Alüminyum yüksek hız ve sıcaklıkta enjekte edilir; bu da daha yüksek sertliğe, erozyona dayanıklı kaplamalara ve dahili soğutma sistemine sahip pimlerin kullanılmasını gerektirir. Çinko daha düşük sıcaklıklarda işlenir, bu da termal şoku azaltır; ancak metale yapışma (kaynama/yapışma) eğilimi, pim yüzey kalitesini kritik hale getirir. Magnezyum alaşımları daha hafiftir ancak yüksek sıcaklıklarda işlenir; ince cidarlı parçalar genellikle dar pimler gerektirir, bu da L/D (uzunluk/çap) oranlarını yükseltir ve destek tasarımını hayati önem taşır hale getirir.
Malzeme, Sertlik ve Yüzey Mühendisliği Seçimleri
Çelik seçimi, ısıl işlem ve yüzey kaplaması; pimin ne kadar süreyle performans göstereceğini ve kalıba yapışma (soldering) ya da erozyonun tekrarlayan bir sorun haline gelip gelmeyeceğini belirler. Malzeme tedarikçileri, malzeme seçiminin takım ömrünü ne ölçüde etkilediğini gösteren özel yapılandırma bilgileri yayınlamaktadır.
Takım Çelikleri ve Isı Direnci
H13 takım çeliği Maça pimleri için en yaygın kullanılan malzemedir; alüminyum ve çinko uygulamalarına son derece uygun olan sıcak sertlik, termal yorulma direnci ve tokluk özelliklerinin dengeli bir kombinasyonunu sunar. Hedeflenen sertlik değerleri genellikle 44 ila 52 HRC aralığındadır. Isıl işlemin homojenliği, en az hedeflenen sertlik değeri kadar önemlidir; tutarsız bir sertleştirme işlemi, pimi arızalara karşı savunmasız bırakır.
Soğutma ve Özel Tasarımlar
Standart dolu maça pimleri, ardışık baskılar sırasında ısı biriktirerek kalıba yapışma riskini artırır. Soğutmalı maça pimleri, su veya yağ dolaşımı sağlamak için dahili bir boru ya da açılmış bir kanal kullanır; bu da zorlu uygulamalarda pim ömrünü uzatır. Berilyum bakır ek parçalar kullanan özel pimler, su soğutma kanallarının ulaşamadığı bölgelerde ısı transferini iyileştirir.
Kaplamalar ve Yüzey İşlemleri
PVD kaplamalar (CrN, TiAlN, AlCrN) yüzey sertliğini artırır, sürtünmeyi azaltır ve kalıba yapışma ile erozyona karşı bir bariyer oluşturur. Nitrürleme işlemi, aşınma direncini artıran sertleştirilmiş bir difüzyon katmanı kazandırır; bu yöntem çinko ve orta düzey alüminyum uygulamalarında iyi performans gösterir.
Yaygın Arıza Türleri ve Önleyici Bakım
Pimlerin nasıl ve neden arızalandığını anlamak, mühendislik ve bakım ekiplerinin üretimi istikrarlı tutacak programlar ve süreç kontrolleri oluşturmasına olanak tanır.
Kırılma, Erozyon ve Termal Yorulma
Pim kırılması, eğilme gerilimi çekme mukavemetini aştığında meydana gelir. Bu durum genellikle kötü hizalama nedeniyle daha da şiddetlenir; kılavuz sütunlar aşındıkça pim hizası kayar ve enjeksiyon basıncını pim gövdesi üzerinde yanal bir yüke dönüştürür. Bu faktörlerin birleşimi, bir kalıbın bakımının yapılamaz hale gelmesine yol açabilir üretim hacimlerinde. Ayrıca, erozyon yüksek hızlı metal akışının pim yüzeyini aşındırmasıyla oluşurken; termal yorulma, tekrarlanan hızlı ısınma ve soğuma döngüleri sonucunda ısı çatlaklarına (kılcal çatlaklara) neden olur.
Önleyici Bakım Planlaması
Reaktif bakım maliyetlidir. Her planlı kalıp kontrolünde pim durumunun izlenmesi —tutma sıkılığı, yüzey durumuve doğrusallık ölçümleri— ekibe, arıza meydana gelmeden önce planlı değişim aralıklarını belirlemek için gereken verileri sağlar.
Kontrol, Toleranslar ve Kalite Kontrol
Maça pimleri (core pins) ile oluşturulan döküm özelliklerinin boyutsal kontrolü, hem pimin durumunun hem de oluşturduğu geometrinin doğruluğunun teyit edilmesini gerektirir.
Boyutsal Kontroller
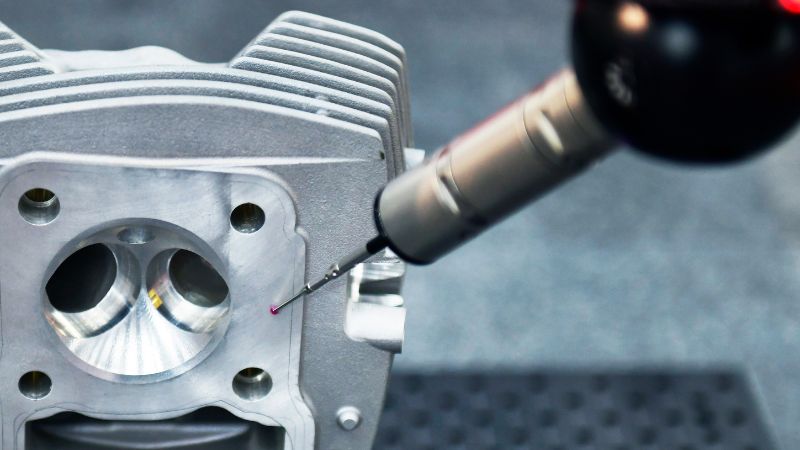
Maça pimi çapı, yuvarlaklığı ve uzunluğu düzenli olarak doğrulanmalıdır. Aşınmış bir pim, oluşan delik çapının müşteri tarafından belirtilen tolerans aralığının dışına çıkmasına neden olabilir. İlk numune kontrolü üretim onayından önce, kalibre edilmiş mastarlar veya CMM verileri kullanılarak pimle oluşturulan özelliklerin parça teknik resmiyle uyumluluğunu doğrulamalıdır.
İleri Doğrulama (CMM ve X-Ray)
Koordinat ölçüm makineleri (CMM), delik konumunu ve çapını doğrular. X-ray incelemesi, özellikle bir pim yapısına bitişik duvar kesitlerindeki büzülme gözenekliliğini (shrinkage porosity) tespit etmekte faydalıdır. Bir tedarikçinin kalıpçılık kapasitesini değerlendirmek; ilk boyutsal inceleme, ilk baskı (first-shot) değerlendirmesi ve süreç yeterlilik çalışmasını içeren uygun bir kalıp doğrulama sürecini gerektirir. Bu belgelenmiş uygunluk kanıtı, istikrarlı bir üretim için bir program gerekliliğidir.
Moldie ile Kalıpçılık Süreçlerinizi Optimize Edin
Üretim yaparken karmaşık geometriler veya girift iç yapılara sahip parçalar, standart çözümlere güvenmek genellikle erken aşınma ve yıpranmaya ve maliyetli duruş sürelerineyol açar. Moldie olarak, kapsamlı basınçlı döküm kalıbı tasarımı ve hassas basınçlı döküm kalıbı üretimikonusunda uzmanız.
İster aşırı sıcaklık ve basınca dayanacak şekilde H13 çeliğinden dövülmüş özel maça pimlerine, ister döküm parçanızın yapısal bütünlüğünü sağlamak adına malzeme seçimi konusunda uzman tavsiyesine ihtiyacınız olsun; ekibimiz, yüksek hacimli üretim süreçlerinizi desteklemek üzere yapılandırılmıştır. Mühendislerin dayanıklılığı en üst düzeye çıkarmak ve sıkı boyutsal hassasiyeti korumak amacıyla her bir kalıp elemanını ve boşluğu optimize etmelerine yardımcı oluyoruz.
…için daha iyi kalıplar basınçlı döküm uygulamalarıoluşturmaya hazır mısınız? Çalışma şeklimizi keşfedin veya bir sonraki projenizi optimize etmeye başlamak için bugün bizimle iletişime geçin.
Sıkça Sorulan Soru
Standart maça pimleri yerine ne zaman özel maça pimleri kullanmalısınız?
Kullanın özel maça pimlerini şunlar söz konusu olduğunda: ince duvarlar, karmaşık geometriler, sıkı teknik özellik gereksinimleri veya optimizasyon ihtiyacı şekil ve boyut azaltmak için kusur riskini ve iyileştirmek için boyutsal hassasiyeti.
Çelik maça pimleri için pratik bir L/D (uzunluk/çap) oranı kılavuzu nedir?
Genel bir kural olarak, L/D oranı 6:1’den büyük olduğunda sapma riski keskin bir şekilde artar; bu durumda genellikle ek desteğe, daha büyük bir çapa veya yerel basıncın ve dolum hızının azaltılmasına ihtiyaç duyulur.
Maça pimleri ile itici pim sorunları arasında nasıl bir ilişki vardır?
Eğer bir maça pimi ile itici pim arasında uyumsuzluk varsa, parça itme işlemi sırasında sıkışabilir; bu da izlere, eğilmeye veya hızlanmış aşınmaya yol açarak üretkenliğe ve kalıp ömrüne zarar verebilir.
Maça pimi kaynaklı sorunları erkenden tespit eden kontroller nelerdir?
Pim çapı ve düzlüğünün düzenli kontrolü ile delik boyutu ve konumunun CMM ile doğrulanması faydalıdır; X-ışını incelemesi, basınçlı döküm maça yakınındaki gözenekliliği, sorun sahada ortaya çıkmadan önce tespit edebilir.







