
La achiziționarea serviciilor de turnare sub presiune înaltă a aluminiului, cumpărătorii OEM au nevoie de mai mult decât o prezentare generală a procesului. Întrebările reale sunt dacă HPDC poate respecta țintele de cost, susține volumul anual, livra piese de calitate uniformă și justifica investiția în scule.
Acest ghid se concentrează pe aspectele cele mai importante pentru echipele de inginerie și achiziții, inclusiv aplicațiile potrivite pentru HPDC, avantajele sale, influența alegerii aliajului și utilajelor asupra performanței și informațiile de care furnizorii au nevoie pentru a formula o ofertă corectă.
De ce HPDC este alegerea implicită pentru piesele din aluminiu de volum mare
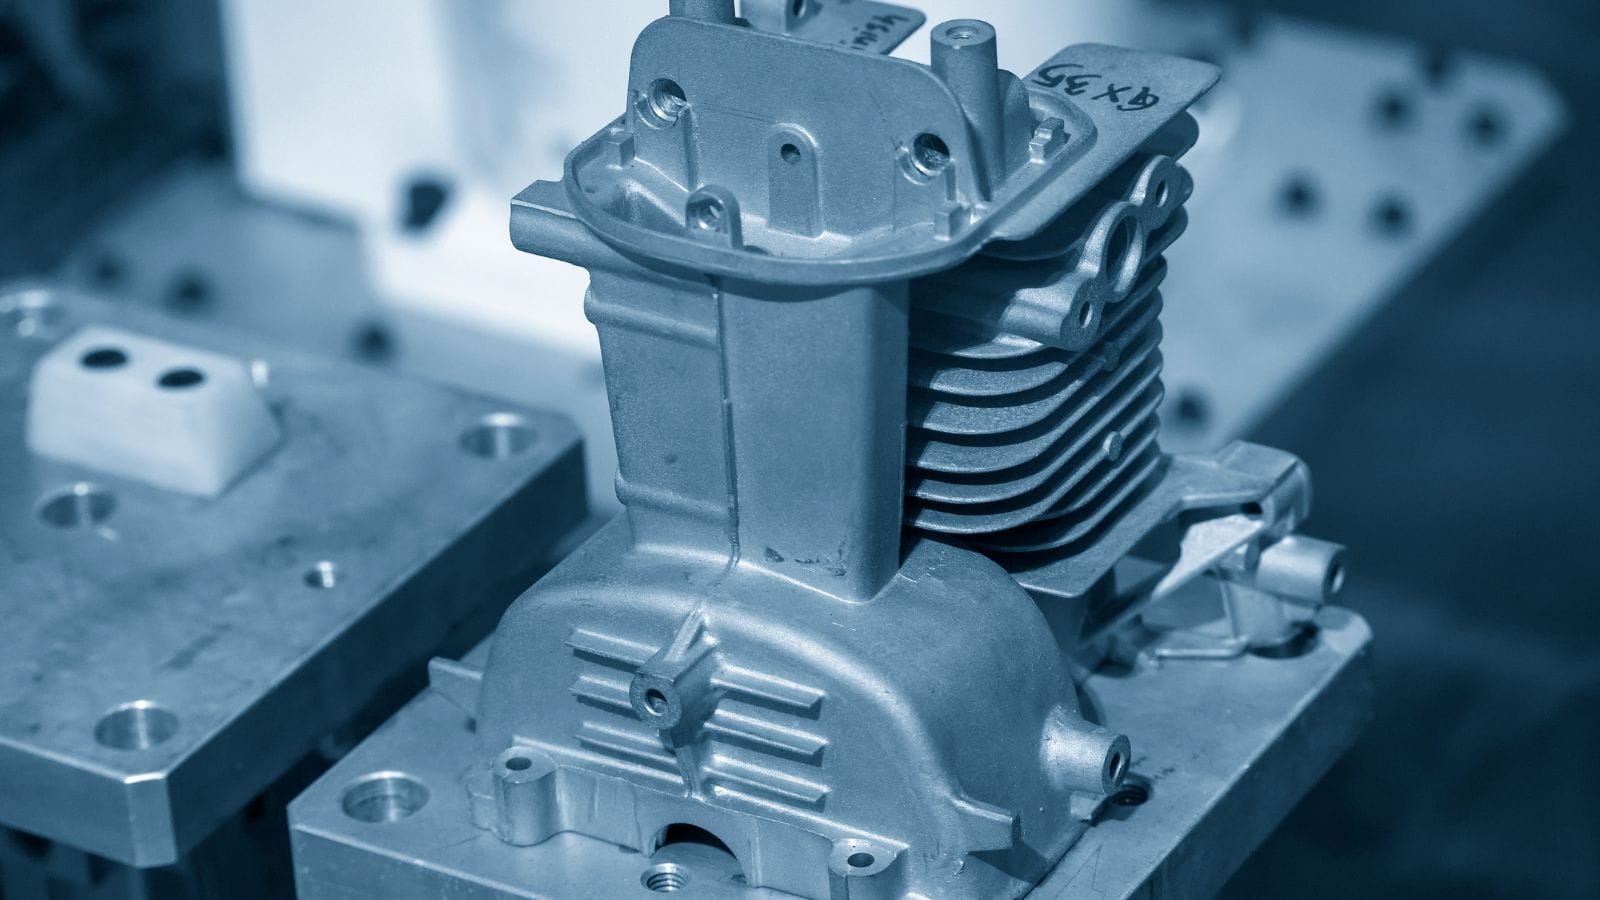
Turnarea sub presiune înaltă presupune forțarea metalului topit într-o cavitate din oțel călit, sub presiune extremă. Deoarece cavitatea se umple cu viteză mare, metalul se solidifică în câteva secunde. Acest ciclu extrem de rapid sporește considerabil capacitatea de producție a turnării sub presiune și o transformă în standardul pentru programele de fabricație cu producție repetabilă și debit ridicat.
Pentru aplicațiile industriale, aluminiul turnat oferă un raport excelent rezistență/greutate, precizie dimensională uniformă și finisaj de suprafață de înaltă calitate.
Economia HPDC devine foarte avantajoasă pentru producția reală de volum mare — de regulă zeci de mii de unități anual. La asemenea cantități, ciclul rapid amortizează repede investiția inițială în scule.
Aplicații ale HPDC din aluminiu în diverse industrii
Deoarece procesul permite geometrii complexe, pereți subțiri și cicluri scurte, turnarea sub presiune înaltă a aluminiului este deosebit de frecventă în sectoarele cu volume mari și cerințe ridicate de uniformitate dimensională.
Aplicații auto pentru turnarea sub presiune a aluminiului
În industria auto, HPDC este utilizată frecvent pentru carcase de transmisie, capace de motor, console, corpuri de pompe, suporturi structurale și diverse componente ușoare de incintă. Orientarea către reducerea greutății vehiculelor și electrificare a sporit importanța turnării aluminiului, mai ales pentru piesele destinate vehiculelor electrice, care necesită atât rezistență, cât și disiparea căldurii.
Piese industriale din aluminiu turnate sub presiune
În echipamente și utilaje industriale, aplicațiile uzuale includ corpuri de supape, componente de compresoare, carcase de cutii de viteze, componente hidraulice și incinte pentru sisteme de control. Aceste piese beneficiază adesea de echilibrul oferit de aluminiu între rezistența la coroziune, prelucrabilitate și reducerea greutății.
Componente HPDC din aluminiu pentru electronică și aplicații electrice
În electronice de consum și aplicații electrice, HPDC din aluminiu este utilizată frecvent pentru radiatoare, carcase de iluminat LED, carcase de motoare, corpuri de conectori și carcase de protecție. Procesul este potrivit pentru piese care necesită conductivitate termică bună, dimensiuni stabile și suprafață curată pentru acoperire sau finisare.
Alte exemple uzuale de produse includ carcase pentru telecomunicații, componente de aparate electrocasnice, carcase de unelte electrice și incinte pentru echipamente medicale. În practică, produsele potrivite combină de regulă complexitate medie sau ridicată cu volume anuale suficiente pentru a justifica scule dedicate.
Avantajele principale ale turnării sub presiune înaltă a aluminiului
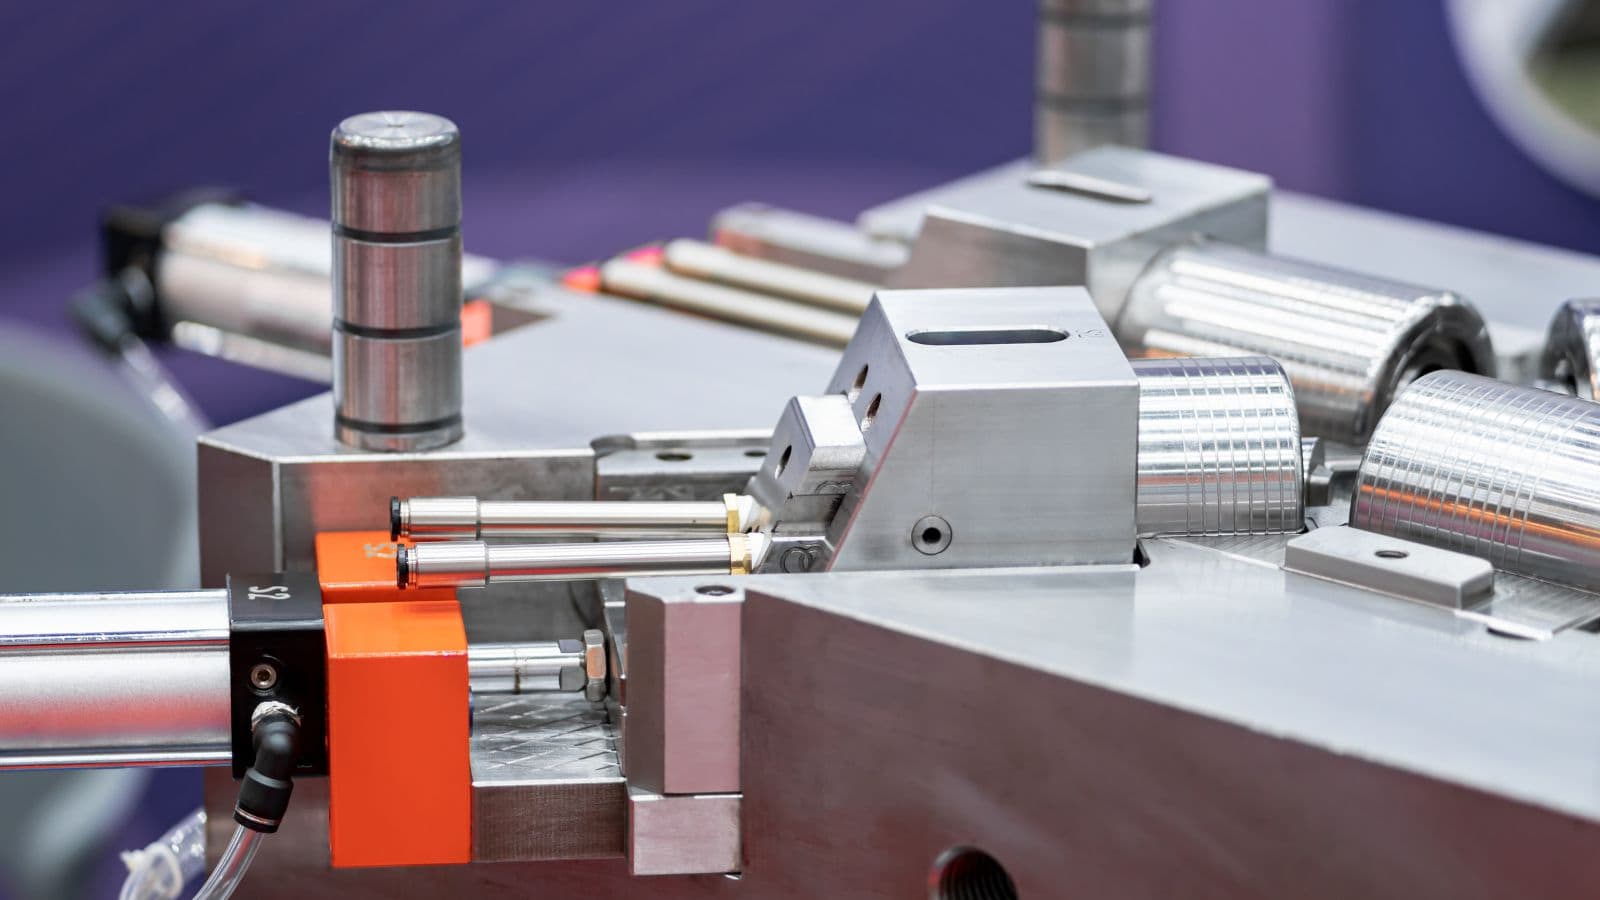
Turnarea sub presiune înaltă a aluminiului oferă mai multe avantaje practice producătorilor OEM și echipelor de achiziții, în special când proiectează pentru programe de fabricație în volum mare:
- Consolidarea pieselor și eficiența proiectării: HPDC poate produce geometrii complexe — inclusiv pereți subțiri, nervuri, bosaje și elemente de montaj — într-o singură piesă turnată. Astfel se reduce semnificativ numărul de componente și se simplifică asamblarea ulterioară.
- Scalabilitate pentru programe pe termen lung: După validarea sculei din oțel, HPDC oferă producție rapidă și repetabilă. Această uniformitate reduce costul per piesă și minimizează riscul lanțului de aprovizionare în seriile mari.
- Performanță structurală la greutate redusă: Aluminiul oferă un raport excelent rezistență/greutate, fiind o alegere esențială pentru aplicațiile auto și industriale care urmăresc reducerea masei totale a sistemului fără a sacrifica durabilitatea.
- Conductivitate termică și electrică excelentă: Aluminiul disipează eficient căldura, ceea ce face din HPDC procesul preferat pentru radiatoare, carcase de motoare și incinte electronice.
- Rezistență intrinsecă la coroziune: Multe aliaje de aluminiu turnate sub presiune rezistă natural la coroziune, asigurând performanțe fiabile în medii de funcționare dificile, fără a necesita întotdeauna acoperiri de protecție grele.
- Reducerea operațiilor secundare: Prin obținerea unor forme aproape finale și finisaje bune în stare turnată, HPDC minimizează necesitatea prelucrării, sudării sau fixării ulterioare extinse.
Turnarea în cameră rece și alegerea aliajelor de aluminiu
Datorită punctului ridicat de topire al aluminiului, majoritatea proceselor de turnare a aluminiului utilizează mașini cu „cameră rece”, diferite de echipamentele pentru metale cu temperatură de topire mai joasă, precum zincul. La evaluarea furnizorilor multi-material, trebuie să verificați dacă sistemele lor sunt optimizate special pentru turnarea aluminiului în cameră rece.
La alegerea aliajului, cumpărătorii ar trebui să evite urmărirea automată a celei mai mari rezistențe la tracțiune din fișa tehnică. Aliajul optim pentru turnarea sub presiune este cel care umple fiabil cavitatea specifică a matriței, se prelucrează predictibil și rezistă mediului de utilizare finală.
Pentru geometrii complexe sau cu pereți subțiri, unde aspectul contează, prioritizați aliajele cunoscute pentru umplere bună și stabilitate dimensională.
În schimb, dacă piesa are rol structural sau funcționează în medii corozive, prioritizați durabilitatea materialului și compatibilitatea cu acoperirile.
Pentru mai multe informații despre aliajele uzuale de aluminiu pentru turnare sub presiune, consultați articolul nostru despre aliajele de aluminiu pentru turnare sub presiune.
Factori-cheie ai calității procesului de turnare
Defectele de fabricație în turnarea sub presiune provin de regulă din variabile controlabile ale procesului, pe care cumpărătorii trebuie să le evalueze. Furnizorii fiabili controlează calitatea prin trei mecanisme principale:
- Dinamica curgerii metalului: Proiectarea strategică a porților, canalelor, aerisirilor și preaplinurilor determină dacă aluminiul umple curat cavitatea sau captează aer și dezvoltă porozitate.
- Controlul precis al injecției: Profilul de injecție al mașinii — inclusiv curbele de viteză și temporizarea intensificării presiunii — trebuie programat cu mare precizie.
- Stabilitate termică: Temperaturile matriței trebuie controlate strict. Deriva termică va provoca deformări dimensionale și rate imprevizibile de defectare, chiar dacă toate celelalte variabile rămân constante.
Când să luați în considerare fabricația alternativă
Deși performantă, HPDC nu este o soluție universală. Dacă volumele anuale sunt mici, costul ridicat al sculelor din oțel va afecta negativ rentabilitatea investiției (ROI); în aceste cazuri, turnarea în nisip sau prelucrarea CNC sunt alegeri comerciale mai bune.
În plus, dacă o componentă necesită etanșeitate extremă la presiune, HPDC poate avea dificultăți din cauza porozității interne. Pentru asemenea cerințe stricte, producătorii OEM ar trebui să analizeze procese alternative precum turnarea cu compresie sau turnarea sub presiune joasă (LPDC).
În general, HPDC este preferată pentru producția de volum mare, geometrii cu pereți subțiri și cicluri rapide, în timp ce LPDC poate fi luată în considerare pentru anumite piese care necesită umplere mai controlată și caracteristici specifice ale calității interne.
Optimizarea cererii de ofertă pentru prețuri corecte
Pentru a evita schimburile interminabile de mesaje și a obține o ofertă exactă, cumpărătorii OEM trebuie să furnizeze de la început date complete. Un pachet fiabil de cerere de ofertă (RFQ) trebuie să includă:
- Fișier STEP 3D cu geometria piesei.
- Desene 2D cu dimensiunile și toleranțele critice pentru calitate (CTQ) evidențiate.
- Proiecții exacte ale volumului anual (esențiale pentru planificarea duratei de viață a sculelor).
- Cerințe specifice de finisare, acoperire sau prelucrare.
- Cerințe pentru testarea scurgerilor sau praguri de presiune.
Furnizarea acestor detalii permite furnizorului să evalueze corect complexitatea piesei, să proiecteze o strategie adecvată de umplere a cavității și să propună scule care vor rezista creșterii producției.
Sunteți gata să extindeți programul de turnare sub presiune a aluminiului?
Asigurarea unei producții fiabile de turnare sub presiune a aluminiului la capacitate ridicată necesită un partener de fabricație cu capacitate dovedită, control strict al calității și echipamente potrivite volumului solicitat.
Din 2008, Moldie furnizează matrițe și produse de turnare sub presiune proiectate cu precizie pentru OEM. Iată de ce echipele de inginerie și achiziții au încredere în noi pentru programele lor de aluminiu în volum mare:
- Capacitate robustă de turnare: Dotare cu 10 mașini de turnare în cameră rece, cu tonaje de la 180T până la 2500T.
- Prelucrare CNC completă: Peste 30 de centre de prelucrare CNC și strunguri interne asigură toleranțe strânse și operații secundare fiabile.
- Finisarea suprafeței la cheie: Tratamente complete după turnare într-un singur loc, inclusiv debavurare, sablare cu nisip, vopsire în câmp electrostatic, galvanizare și vopsire electroforetică.
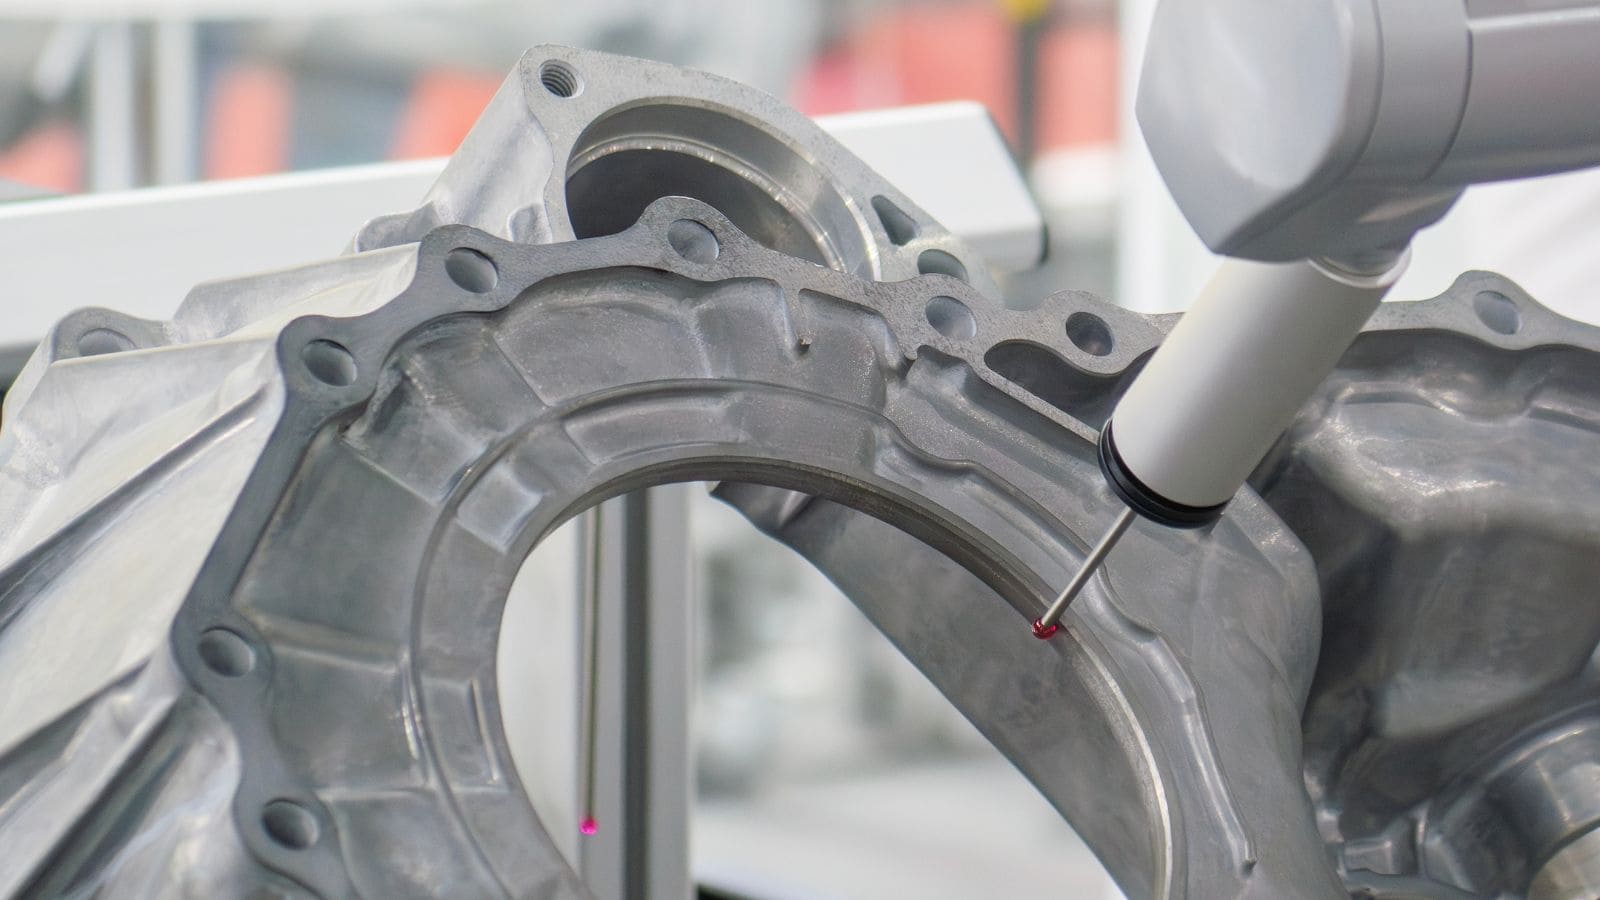
- Testare internă riguroasă: Verificări avansate ale calității cu CMM pentru precizie dimensională, spectrometre pentru compoziția exactă a aliajului și instalații de pulverizare salină pentru testarea coroziunii.
- Inginerie completă, de la un capăt la altul: De la interpretarea desenelor și proiectarea și fabricarea matrițelor până la producția de masă, echipa noastră de ingineri experți asigură integrarea fără probleme a specificațiilor dumneavoastră.
Fie că aveți nevoie de sfaturi de specialitate pentru alegerea aliajului, proiectarea matriței sau o ofertă exactă pentru următorul program, echipa noastră de inginerie este pregătită să vă analizeze proiectul. Vizitați moldiecasting.com astăzi pentru a trimite cererea de ofertă și a începe să fabricați piese mai bune.
Întrebări frecvente (FAQ)
Care este volumul ideal de producție pentru turnarea sub presiune înaltă (HPDC)?
HPDC este concepută special pentru fabricație în volum mare. Deoarece investiția inițială în scule din oțel călit este semnificativă, procesul este recomandat de regulă pentru serii de producție de cel puțin 10.000 de unități anual.
La aceste volume ridicate, ciclul rapid al HPDC amortizează repede costurile sculelor, rezultând un preț foarte economic per piesă. Pentru volume mai mici, procese precum prelucrarea CNC sau turnarea în nisip pot oferi o rentabilitate mai bună a investiției.
Cât durează de obicei o matriță pentru turnarea sub presiune a aluminiului?
Durata de viață a unei matrițe pentru turnare sub presiune depinde în mare măsură de aliajul specific de aluminiu turnat, complexitatea geometriei piesei și modul în care furnizorul gestionează stabilitatea termică în timpul producției.
În medie, o sculă de oțel bine întreținută pentru HPDC din aluminiu poate produce între 50.000 și 100.000 de injecții înainte de a necesita recondiționare majoră sau înlocuire.
Se pot fabrica piese din aluminiu turnate sub presiune complet etanșe la scurgeri?
Da, dar este nevoie de inginerie de precizie. Deoarece HPDC injectează metalul topit la viteze extrem de mari, porozitatea internă minoră (aerul captat) este o caracteristică naturală a procesului.
Totuși, dacă piesa trebuie să asigure etanșare la presiune sau să nu prezinte scurgeri, furnizorii pot obține acest lucru prin optimizarea proiectării porților și aerisirilor, utilizarea turnării sub vid sau aplicarea unei impregnări după turnare pentru etanșarea microporozității. Specificați întotdeauna clar cerințele de etanșeitate/presiune în cererea de ofertă.







