
Производители часто сравнивают литьё в постоянные формы (кокиль) и литьё под давлением когда им нужны прочные, точные металлические детали. Оба процесса используют многоразовые металлические формы, но заполняют эти формы совершенно разными способами. Эта единственная разница влияет на стоимость, скорость, качество поверхности и прочность детали.
литьё под давлением против литьё в постоянные формы (кокиль): Основные различия
Литьё в постоянные формы и литьё под давлением оба используют многоразовую форму, но проектирование пресс-форм и то, как они перемещают расплавленный металл в форму оформляющая полость, сильно различаются.
Механизмы заполнения и обзор процесса
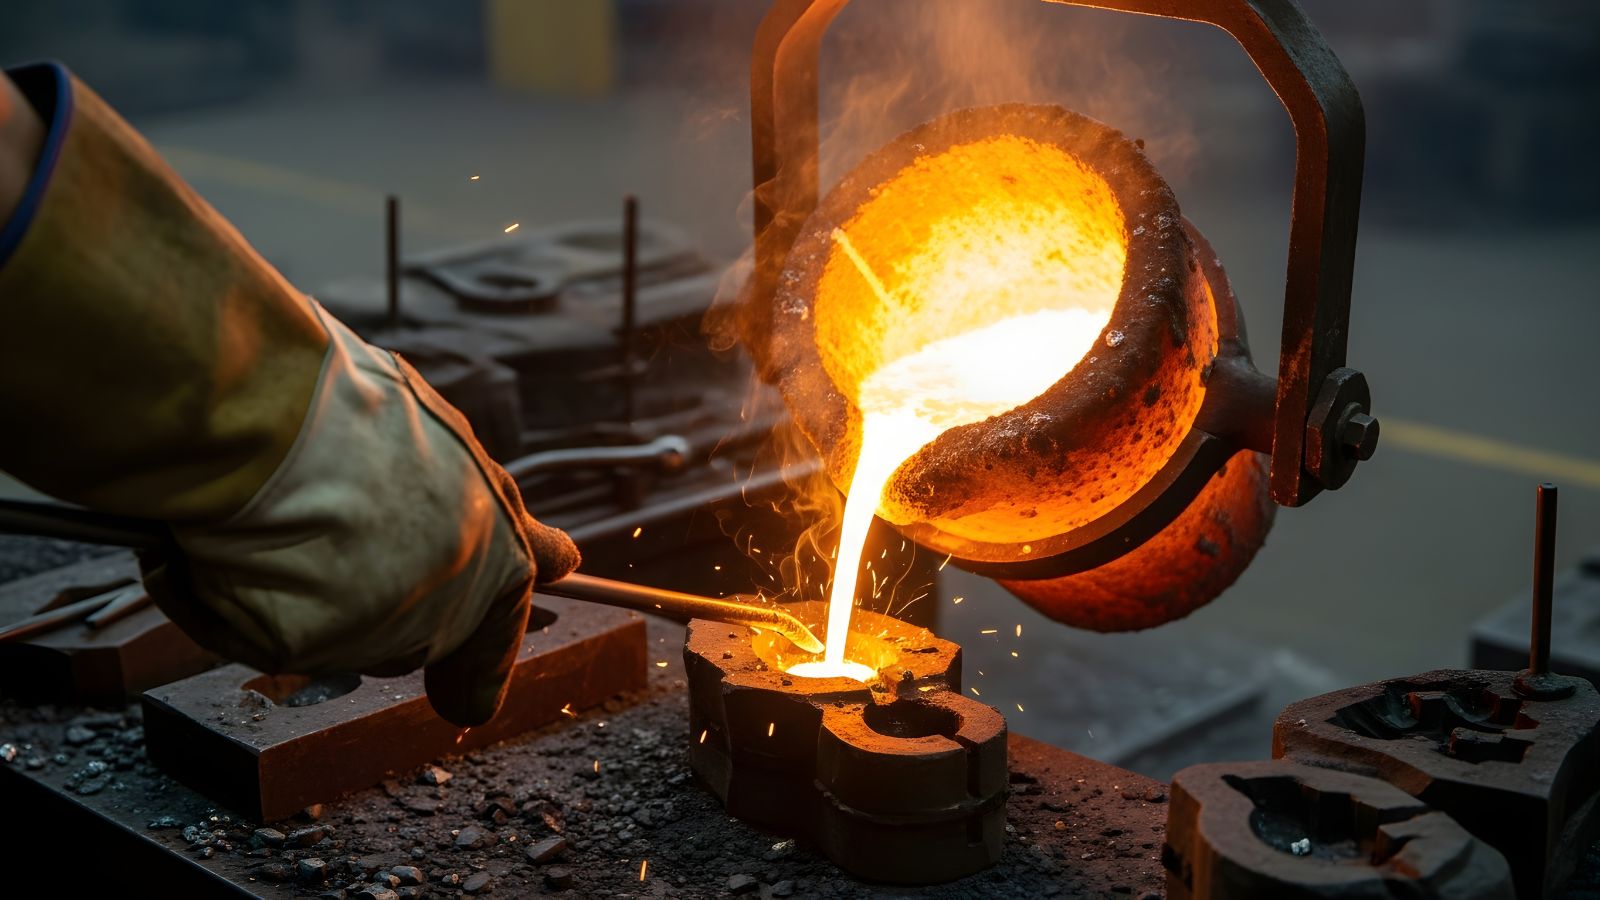
Литейка в постоянные формы использует метод с питанием гравитацией. Операторы заливают расплавленный металл в нагретую постоянную форму, и гравитация втягивает металл в оформляющая полость. После того как металл остынет и затвердеет, рабочие открывают форму и извлекают деталь. Часто производительность варьируется от примерно 5 до 50 отливок в час, в зависимости от размера детали..
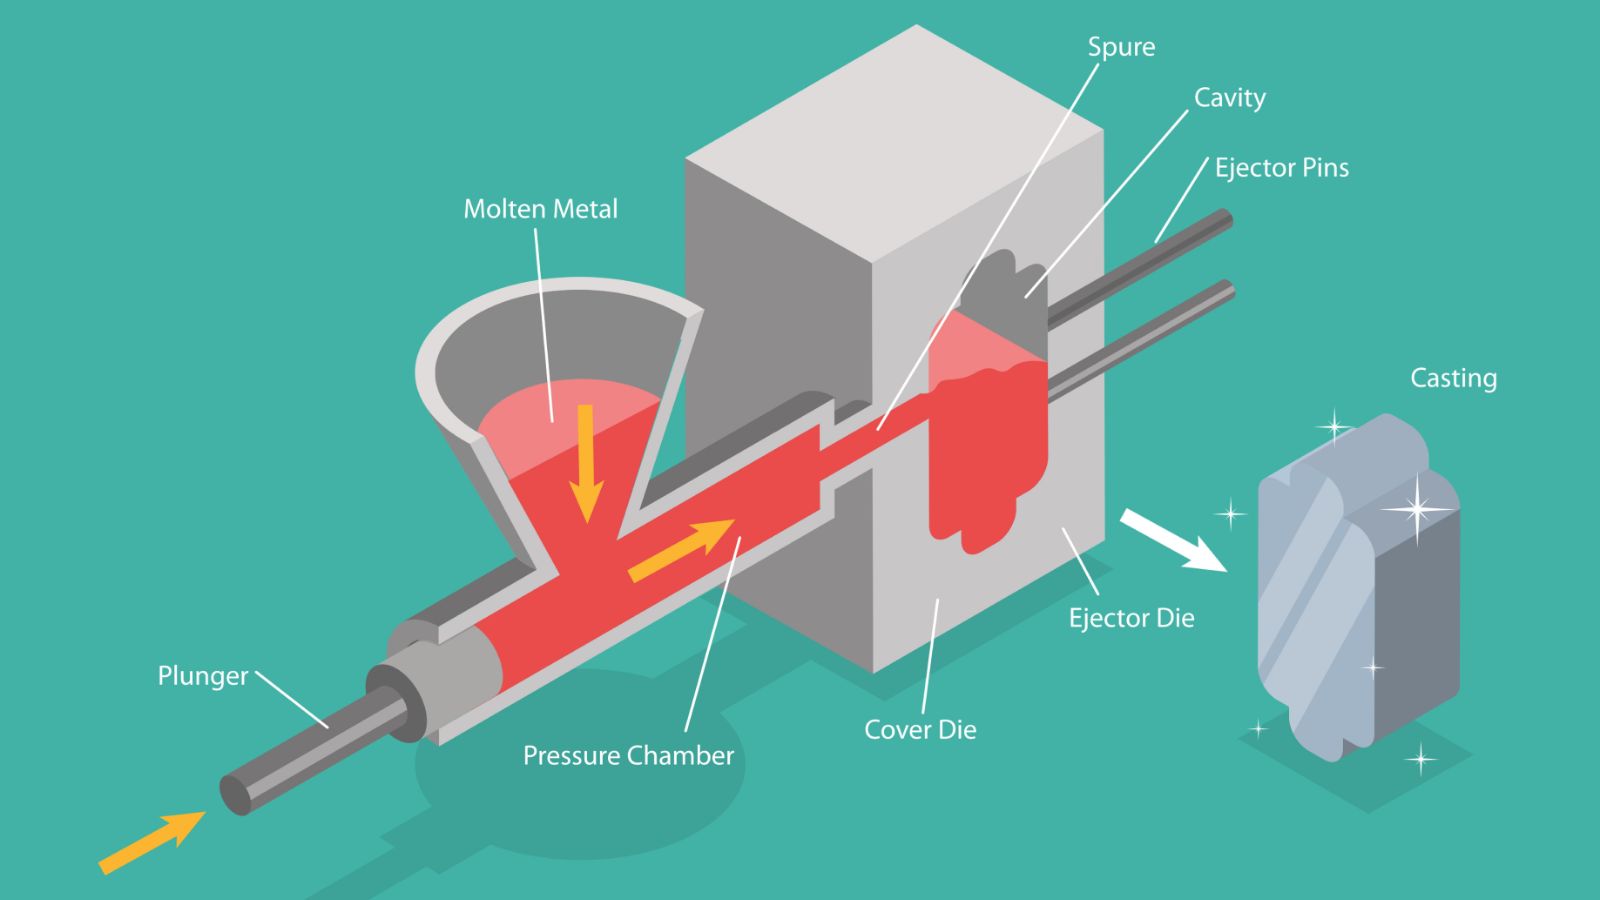
Литейное производство под давлением работает иначе. Оно заставляет расплавленный металл проникать в форму под высоким давлением, часто выше 100 бар, обеспечивая высокую эффективность. Некоторые системы литьё под давлением могут производить до 200 деталей в час, что поддерживает массовое производство..
Оба метода используют металлические формы, но способ, которым они заполняют и циклируют эти формы, закладывает основу для всех остальных различий.
Конструкция многоразовой формы
Оба процесса основаны на использовании многоразовой формы, однако материалы формы и её конструкция различаются.
В литьё в постоянные формы (кокиль) производители часто изготавливают постоянную форму из чугуна, графита или инструментальная сталь. Эти формы должны выдерживать многократный нагрев и охлаждение, но не требуется, чтобы они выдерживали экстремальное давление впрыска. В некоторых случаях также используются песчаные сердечники..
В отличие от этого, литьё под давлением использует штампы из закалённой и термообработанной легированной стали, так как эти штампы должны выдерживать высокое давление впрыска и повторяющиеся усилия зажима. Для механической конструкции штамп часто включает подвижные ползунки и выталкиватели. Эта конструкция позволяет детали литьё под давлением быстро выходить из штампа и поддерживает тонкие стенки и точные допуски..
Оснастка для литьё под давлением обычно стоит дороже, потому что она должна выдерживать большее напряжение и обладать более высокой точностью.
Используемые материалы и сплавы
Выбор материала определяет прочность, вес, коррозионную стойкость и стоимость в обоих процессах. Большинство деталей изготавливаются из цветных металлов, но каждый метод предпочитает определённые сплавы в зависимости от того, как металл заполняет форму и остывает в ней..
Обычные металлы в литьё в постоянные формы (кокиль)
Литейка по постоянным формам часто использует магний, некоторые медные сплавы и алюминиевые сплавы, особенно сплавы A356 и другие марки серии 300. Эти сплавы хорошо текут под действием гравитации и обеспечивают хорошую прочность после термообработки.
В некоторых случаях производители используют чугун в постоянных формах, хотя это встречается реже, чем алюминий. Этот процесс подходит для средних объемов производства и поддерживает детали, которым требуется меньшая внутреняя пористость.
Предпочтительные сплавы для литьё под давлением
Литьё под давлением опирается на сплавы, которые выдерживают высокое давление впрыска. Наиболее распространённым выбором является цинковый сплав, такой как замак, и алюминиевый сплав A380, известный хорошей текучестью и размерной стабильностью. Производители часто используют магниевые сплавы в литьё под давлением тоже, так как они предлагают малый вес и хорошую прочность.
Литье под давлением редко использует железо, так как высокие температуры плавления могут повредить стальные формы и увеличить затраты. Этот процесс лучше всего подходит для низкоплавких, хорошо льюмких цветных металлов..
Для обоих процессов алюминий остается наиболее распространенным выбором в обоих процессах, но цинк, магний, медные сплавы и ограниченные применения железа служат каждому определенным целям проектирования.
качество поверхности и размерная точность
Отделка поверхности и точность размеров часто определяют выбор между литьё в постоянные формы (кокиль) и литьё под давлением. Каждый процесс обеспечивает разные уровни литой качество поверхности, строгие допуски и необходимость вторичной механической обработки.
Допуски и геометрическая точность
Оба метода используют металлические формы, поэтому они производят более гладкий отливочный качество поверхности, чем литьё в песчаные формы. Жесткие стенки формы ограничивают шероховатость поверхности и создают более чистые кромки.
Что касается размерной точности, литьё в постоянные формы (кокиль) может поддерживать хорошие допуски по размерам и обеспечивать хорошее выравнивание по всей плоскость разъёма, но он не уплотняет оформляющая полость с силой. Для сравнения, литьё под давлением достигает высокой размерной точности, потому что давление вдавливает металл в каждую часть оформляющая полость.
Требования к вторичной обработке
Процесс обработки литьё в постоянные формы (кокиль) часто требует легкой механической обработки критических поверхностей. Мастерские могут обрабатывать посадочные места под подшипники, поверхности для прокладок или резьбовые участки, чтобы соответствовать строгим допускам. Однако это обычно все же включает меньше механической обработки по сравнению с литьё в песчаные формы..
Литьё под давлением может минимизировать обработку деталей, не критичных к точности, благодаря высокой точности и гладкой поверхности, и многие детали выходят из формы готовыми к сборке.
Тем не менее, дополнительные элементы, такие как точные отверстия или уплотнительные поверхности, часто требуют вторичной обработки в обоих процессах.
Механические свойства и качество литья
Механические характеристики зависят от того, как металл заполняет форму и охлаждается внутри неё. Прочность, уровень пористости и способность формировать сложные формы влияют на то, как конечная деталь будет работать в реальном использовании.
Структурная прочность и пористость
Литейные формы постоянного типа часто производят детали с хорошей или высокой прочностью. Заполнение с помощью гравитации создаёт равномерный поток металла, а контролируемое охлаждение в металлической форме улучшает структуру зерна. Этот процесс может уменьшить усадочные зазоры по сравнению со многими песочными методами..
Уровни пористости часто умеренные или низкие, но толстые участки всё же могут задерживать газ при плохом отвесе. Надлежащая система впуска и проектирование пресс-форм остаются критически важными.
Давление литьё под давлением использует высокую силу впрыска, часто выше 100 бар. Это давление помогает заполнить тонкие стенки и мелкие детали. Оно также может ограничивать образование пустот на поверхности маленьких деталей..
Однако литьё под давлением может столкнуться проблемы пористости, особенно в более толстых участках. Попавший воздух и быстрое заполнение могут создавать внутренние газовые карманы. Эти карманы могут снижать пластичность и уменьшать несущую способность конструктивных частей.
Сложные геометрические формы и внутренние особенности
Литьё в постоянные формы может создавать сложные геометрические формы при использовании песчаных или металлических сердечников. Метод полупостоянной формы позволяет создавать внутренние полости, каналы и полые секции, которые литьё под давлением может быть трудно сформировать..
Эта гибкость помогает в таких деталях, как корпуса с внутренними каналами. Она также поддерживает более толстые поперечные сечения без экстремального давления.
Литьё под давлением отлично подходит для формирования тонких стенок и чётких деталей. Высокое давление заставляет металл проникать в узкие полости, что поддерживает сложные внешние формы и малые радиусы..
Подвижные сердечники позволяют создавать некоторые внутренние элементы, но очень сложные внутренние полости могут увеличить стоимость оснастки и ограничить возможности проектирования. Инженерам необходимо учитывать сложность формы, проектирование оснастки и ожидаемые механические свойства при выборе между двумя процессами..
Оснастка, объем производства и экономические соображения
Проектирование оснастки, ожидаемый объем производства и время цикла определяют структуру затрат обоих процессов. Литье по постоянным формам и литьё под давлением используют стальные формы, но они различаются в стоимость инструментов, срок службы и масштабы производства больших объемов, которые они поддерживают.
Затраты на инструменты и объемы производства
Постоянное формование использует многоразовые стальные формы, которые заполняются за счет силы тяжести, что позволяет держать затраты на оснастку на умеренном уровне. Хотя эти формы долговечны, они изнашиваются быстрее при термическом циклировании по сравнению с высокоточным инструментом..
Формы, используемые в литьё под давлением, требуют закаленной стали и разработаны для выдерживания высокого давления впрыска, сложных систем охлаждения и автоматических систем выброса. Эта сложность значительно увеличивает первоначальные затраты на оснастку..
Однако эти прочные штампы предназначены для долговечности и могут успешно производить сотни тысяч или даже более миллиона деталей в течение своего срока службы, поэтому литьё под давлением специально ориентирован на массовое производство высокой мощности, такое как автомобильные детали или корпуса потребительской электроники.
Эффективность производства
Литьё в стойкую форму использует силу тяжести или контролируемое низкое давление для заполнения стальной формы. Время цикла стабильное, но медленнее, чем у литьё под давлением, так как заполнение и затвердевание занимают больше времени..
Операторы часто управляют большим количеством ручных операций, таких как предварительный нагрев формы и контроль покрытия. Это ограничивает скорость процесса, особенно для более толстых деталей..
Литейное производство под давлением работает с высокой производственной скоростью. Оно впрыскивает расплавленный металл в форму под высоким давлением, что быстро заполняет тонкие стенки и сокращает время затвердевания. Автоматизированные системы управляют распылением, закрыванием, впрыском, охлаждением и вытеснением..
Выбор подходящего процесса для вашего проекта
Производители должны учитывать объем производства, сложность деталей, бюджеты на оснастку и требования к материалам при выборе метода литья для вашего проекта.
Здесь мы приведем несколько примеров того, как эти процессы применяются в реальном мире:
- Автомобильный: Промышленность полагается на оба метода. Детали с большим объемом и тонкими стенками, такие как корпуса трансмиссий и кронштейны, обычно литьё под давлением. Напротив, детали, требующие высокой прочности конструкции и сниженной пористости, такие как алюминиевые блоки цилиндров и головки цилиндров, часто используют литьё в постоянные формы (кокиль).
- Потребительские товары и электроника: Этот сектор сильно зависит от скорости и точности литьё под давлением. Это основной процесс для производства корпусов устройств, декоративных крышек и конструкционных рам, где требуются строгие допуски для минимизации вторичной обработки.
- Тяжелое оборудование и промышленное: Эти отрасли часто предпочитают литье в постоянные формы (гравитационное литье). Для таких компонентов, как корпуса насосов, корпуса клапанов и прочные кронштейны, долговечность и внутреннее качество имеют гораздо большее значение, чем достижение максимально возможной скорости производства..
Приведите ваш следующий кастинг-проект в Moldie
Выбор идеального метода литья не всегда является простым решением. Если вы не уверены, какой способ обеспечит наилучшее соотношение затрат и выгоды для вашей конкретной детали, Moldie готов помочь.. Свяжитесь с Moldie сегодня обсудить ваши цели в производстве, запросить подробное коммерческое предложение и позволить нашим экспертам помочь вам выбрать идеальное литьевое решение для вашего следующего проекта!







