
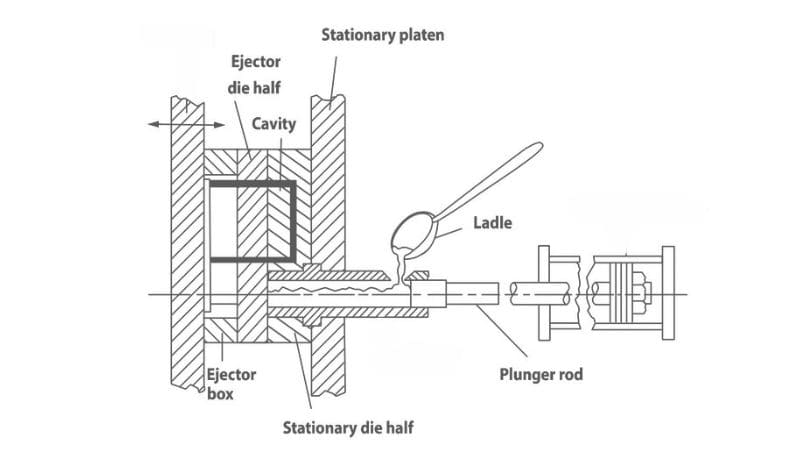
Che cos’è la pressofusione a camera fredda?
Nel settore manifatturiero esistono diversi metodi per trasformare il metallo in componenti. La pressofusione a camera fredda è una soluzione efficace per i metalli con un punto di fusione elevato. La tecnica inietta il metallo fuso nello stampo ad alta pressione.
Componenti di una macchina a camera fredda
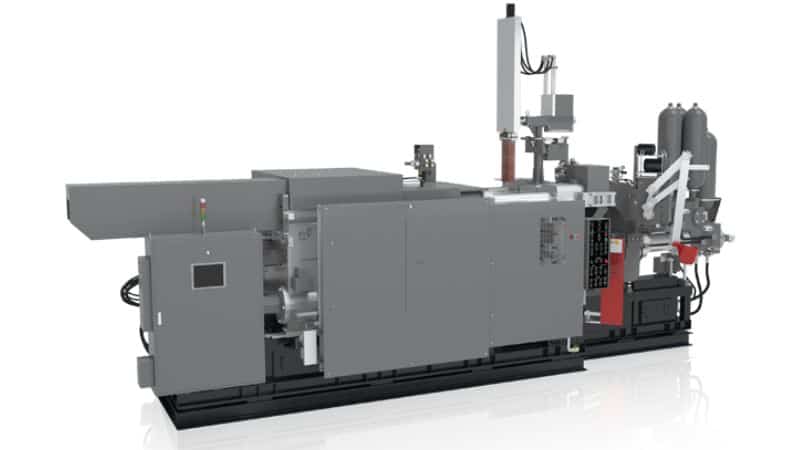
La macchina per pressofusione a camera fredda comprende diversi componenti essenziali che collaborano per produrre in modo efficiente pezzi metallici precisi.
Il sistema di iniezione, in genere un pistone idraulico o meccanico, inietta il metallo fuso nella matrice.
La camera di iniezione assicura un’iniezione controllata riducendo al minimo il contatto del metallo con il sistema. Il gruppo matrice, composto da una metà maschio e una femmina, dà al metallo fuso la forma desiderata. Un robusto meccanismo di chiusura mantiene unite le due metà dello stampo durante l’iniezione ad alta pressione.
Quando il metallo si è solidificato, il sistema di espulsione utilizza perni o piastre espulsori per rimuovere il getto finito senza danneggiarlo.
I canali di raffreddamento integrati nello stampo regolano la temperatura, garantiscono una corretta solidificazione e riducono i tempi ciclo.
Inoltre, il sistema idraulico aziona sia l’iniezione sia il meccanismo di chiusura, fornendo la forza necessaria per un funzionamento fluido ed efficace.
Il processo di produzione nella pressofusione a camera fredda
Il processo di pressofusione a camera fredda inizia con la scelta delle leghe metalliche più adatte; i metalli vengono prima fusi in un forno esterno, così da raggiungere lo stato liquido richiesto senza contaminazioni.
Il metallo fuso viene poi trasferito con cura nella manica di iniezione della macchina a camera fredda. Durante il trasferimento occorre mantenere una temperatura costante per evitare una solidificazione prematura.
La configurazione a camera fredda permette di controllare meglio i metalli con punti di fusione elevati e rende il processo più versatile.
Successivamente, la matrice, preparata con cura e serrata per resistere alle alte pressioni, svolge un ruolo fondamentale nel dare forma al metallo. È composta da due metà lavorate con precisione che formano la cavità e riproducono la geometria desiderata del prodotto finale. Un pistone o uno stantuffo azionato idraulicamente esercita quindi una pressione elevata, spingendo il metallo fuso dalla manica di iniezione nella cavità. L’iniezione ad alta pressione fa penetrare il metallo in ogni dettaglio dello stampo, eliminando le sacche d’aria e garantendo l’integrità strutturale.
Quando la cavità dello stampo è completamente riempita, il metallo inizia a raffreddarsi e solidificarsi rapidamente. Il raffreddamento viene controllato con precisione per ottenere durezza e resistenza ottimali. Dopo un raffreddamento sufficiente, le due metà dello stampo vengono separate e i perni espulsori si attivano per rimuovere con precisione il getto solidificato, senza causare difetti o deformazioni superficiali.
Che cosa sono la forza di chiusura e il tempo ciclo?
Forza di chiusura
La forza di chiusura è la forza applicata dalla macchina per tenere saldamente unite le due metà dello stampo durante l’iniezione del metallo fuso.
Può essere calcolata con la formula:
Forza di chiusura = pressione nella cavità × area proiettata
Dove:
- Cavità Pressione è la pressione esercitata sul metallo fuso durante l’iniezione.
- Proiettata Area è l’area dello stampo perpendicolare alla direzione di iniezione.
Per esempio, se un componente ha un’area proiettata di 120 cm² e richiede una pressione di iniezione di 800 kg/cm², la forza di chiusura necessaria si calcola così:
Forza di chiusura = 800 kg cm2 × 120 cm2 = 96.000 kg, ovvero circa 96 tonnellate
Tempo ciclo
Nella pressofusione a camera fredda, il tempo ciclo è il tempo totale che intercorre tra l’inizio di un ciclo di iniezione e quello successivo. Comprende generalmente chiusura, iniezione, raffreddamento ed espulsione. La durata complessiva può variare sensibilmente, ma in genere è compresa tra 2 secondi e 1 minuto.
Fasi del tempo ciclo
- Tempo di chiusura: tempo necessario per chiudere e bloccare le due metà dello stampo prima dell’iniezione.
- Tempo di iniezione: breve intervallo, solitamente inferiore a 0.1 secondi, durante il quale il metallo fuso viene iniettato nello stampo.
- Tempo di raffreddamento: durata necessaria affinché il metallo fuso solidifichi completamente nello stampo. Dipende dallo spessore delle pareti e dalle proprietà del materiale.
- Tempo di espulsione: tempo necessario per aprire lo stampo ed estrarre il pezzo finito.
Quali sono i vantaggi della pressofusione a camera fredda?
Può lavorare metalli con punti di fusione elevati, come l’alluminio e le leghe di rame, utilizzando un forno esterno che garantisce un migliore controllo della temperatura e impedisce la solidificazione prematura. Questo metodo consente di realizzare forme complesse e precise con finiture superficiali eccellenti: l’iniezione ad alta pressione riempie ogni dettaglio dello stampo senza intrappolare aria.
Inoltre, gli stampi utilizzati nella pressofusione a camera fredda sono più durevoli perché subiscono minori sollecitazioni termiche, con una vita utile più lunga e costi di manutenzione inferiori. Il controllo qualità è più efficace grazie al monitoraggio preciso di temperatura, pressione e velocità di iniezione, che consente di ottenere getti uniformi e privi di difetti. Il processo offre anche maggiore flessibilità, consentendo di produrre componenti più grandi e pesanti per settori come automotive e aerospaziale.
Inoltre, migliora l’efficienza operativa perché il forno esterno semplifica la manutenzione e riduce i tempi di fermo.
Confronto con la pressofusione a camera calda
La pressofusione a camera calda si distingue soprattutto perché la camera è costantemente a contatto con il metallo fuso. È più adatta ai metalli con punti di fusione bassi. In questo processo, una camera collegata alla cavità dello stampo è immersa nel metallo liquido. Un pistone spinge direttamente il metallo fuso nella matrice, senza bisogno di trasferirlo con una siviera.
Ecco le principali differenze:
| Aspetto | Pressofusione a camera calda | Pressofusione a camera fredda |
| Posizione del forno | Integrato nella macchina e collegato direttamente allo stampo | Separato dalla macchina; il metallo fuso viene trasferito nella manica di iniezione |
| Tempo ciclo | Più breve; cicli di produzione rapidi (~15 colate al minuto) | Più lungo a causa del trasferimento manuale del metallo |
| Compatibilità dei metalli | Adatta a leghe con basso punto di fusione (ad es. zinco e magnesio) | Adatta a leghe con alto punto di fusione (ad es. alluminio e rame) |
| Pressione di iniezione | Pressione inferiore (1.000 – 5.000 psi) | Pressione superiore (2.000 – 20.000 psi) |
| Durata dell’utensile/stampo | Maggiore, grazie alle temperature più basse del metallo | Minore, a causa delle temperature più elevate del metallo |
| Volume di produzione | Più efficiente per produzioni in grandi volumi | Più adatta a volumi inferiori o componenti più grandi |
| Complessità del componente | Adatta a componenti piccoli e semplici | Ideale per componenti più grandi e complessi |
| Finitura superficiale | Ottima finitura superficiale e precisione dimensionale | Buona finitura, ma possono servire lavorazioni successive |
| Considerazioni sulla sicurezza | Meno rischi grazie alle temperature inferiori | Richiede maggiori misure di sicurezza per la manipolazione di metalli a temperature elevate |
| Costo iniziale di configurazione | Inferiore grazie alla configurazione più semplice | Superiore per la necessità di attrezzature aggiuntive (forno separato) |
Materiali adatti alla pressofusione a camera fredda
Nella pressofusione a camera fredda, scegliere il materiale corretto è fondamentale perché influisce direttamente sulla resistenza meccanica e sulla capacità dei componenti di sopportare il calore.
Sono disponibili diversi metalli per il progetto. L’alluminio è una scelta di primo piano per leggerezza e resistenza. Altre opzioni includono le leghe di magnesio, ancora più leggere dell’alluminio, e le leghe di rame, note per l’eccellente conducibilità elettrica.
Applicazioni dei componenti pressofusi a camera fredda
La pressofusione a camera fredda consente di realizzare componenti robusti e precisi, utilizzati in vari settori.
Per esempio, il settore automobilistico utilizza questo metodo per blocchi motore e alloggiamenti della trasmissione, mentre nel settore aerospaziale è apprezzato per componenti aerospaziali come parti dei motori e carrelli di atterraggio, dove l’affidabilità è fondamentale.
Collaborare con Moldiecasting
Il nostro team di ingegneri esperti progetta stampi durevoli e a bassa manutenzione. Moldiecasting sa che una progettazione efficace dello stampo è fondamentale per la riuscita della fusione e per garantire prodotti di qualità e precisione elevate.
Avviare un progetto con Moldiecasting è semplice ed efficiente:
- Consulenza iniziale: inviate disegni 2D/3D o campioni dei componenti per creare un progetto dettagliato e conforme alle vostre specifiche.
- Approvazione del progetto: dopo la preparazione del progetto, potrete esaminarlo e approvarlo prima di procedere, verificandone la corrispondenza con le vostre aspettative.
- Progettazione di stampi personalizzati: dopo l’approvazione, Moldie progetta lo stampo su misura con software avanzati CAD/CAM/CAE che consentono di integrare con precisione tutti i requisiti.
Utilizziamo tecnologie avanzate in tutte le fasi di produzione degli stampi. Il nostro sistema di gestione della qualità comprende strumenti di controllo ad alta precisione, come macchine di misura a coordinate e scanner 3D, per garantire che ogni stampo rispetti rigorosi standard qualitativi.
Se vi servono componenti pressofusi, contattateci.
Domande frequenti
Come si confronta la produttività della pressofusione a camera fredda con quella di altri processi?
La pressofusione a camera fredda può avere tempi ciclo più lunghi rispetto a quella a camera calda, a causa delle fasi aggiuntive di trasferimento del metallo fuso e del raffreddamento della camera prima dell’introduzione di altro metallo.
Resta tuttavia molto efficiente per la produzione in grandi volumi e, quando si devono realizzare grandi quantità, spesso supera metodi come la pressofusione per gravità o la fusione in sabbia.







