
Gdy w produkcji potrzebne jest ograniczenie ryzyka nieszczelności, paczenia i pęknięć w odlewaniu ciśnieniowym, tradycyjny proces wysokociśnieniowy bywa niewystarczający. Dlatego specjaliści rozwinęli tę koncepcję i wprowadzili odlewanie ciśnieniowe z użyciem próżni jako sposób na uzyskanie wysokiej jakości części. W artykule omawiamy definicję, działanie i zastosowania tego ważnego rozwiązania w technologii odlewania ciśnieniowego.
Na czym polega odlewanie ciśnieniowe z użyciem próżni?
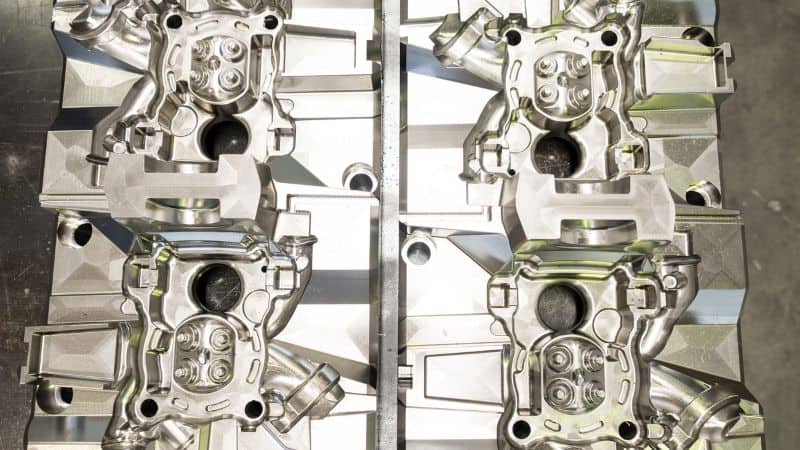
Odlewanie ciśnieniowe z użyciem próżni to odmiana odlewania ciśnieniowego wysokociśnieniowego , w której powietrze i gazy są aktywnie usuwane z gniazda formy przed wtryskiem ciekłego metalu i w jego trakcie. Obniżenie zawartości gazów w gnieździe ogranicza ich uwięzienie i porowatość, zwiększa gęstość oraz poprawia powtarzalność właściwości mechanicznych w porównaniu z tradycyjnym HPDC (odlewanie ciśnieniowe wysokociśnieniowe). Metoda jest niezbędna, gdy odlew ma nadawać się do spawania, obróbki cieplnej (T5/T6) lub musi być szczelny.
Podstawą procesu są szczelna forma, układ pompy próżniowej oraz precyzyjnie zaprojektowane odpowietrzenia i układ wlewowy. Przed dotarciem metalu do gniazda należy osiągnąć wymagany poziom próżni — często poniżej 100 mbar, a w zastosowaniach krytycznych znacznie niższy. W efekcie metal wypełnia formę czyściej i gęściej, z mniejszą turbulencją, mniejszym uwięzieniem powietrza i mniejszym ryzykiem późniejszych problemów.
Odlewanie wspomagane próżnią a układy wysokiej próżni
Układy wspomagane próżnią częściowo opróżniają formę, poprawiając jakość wielu części bez kosztu i złożoności pełnego układu próżniowego. Często wystarczają do odlewów o umiarkowanych wymaganiach, zapewniając mierzalne ograniczenie porowatości i lepsze wypełnianie gniazda.
Układy wysokiej próżni dążą do niemal całkowitego opróżnienia i minimalnej ilości gazu resztkowego. Formy są dokładnie uszczelnione, kanały próżniowe zoptymalizowane, a pompy dobrane tak, aby szybko wytwarzały stabilną próżnię podczas wypełniania.
Różnice względem konwencjonalnego odlewania wysokociśnieniowego
- Porowatość i uwięzienie gazu: Zintegrowany układ próżniowy aktywnie usuwa powietrze z gniazda formy, znacznie ograniczając uwięzienie gazów oraz wewnętrzną porowatość typową dla tradycyjnego HPDC.
- Właściwości mechaniczne: Mniejsza porowatość poprawia i stabilizuje właściwości mechaniczne; zmniejsza zmienność wytrzymałości na rozciąganie, wydłużenia i trwałości zmęczeniowej między partiami.
- Możliwość dalszej obróbki: W przeciwieństwie do porowatych odlewów konwencjonalnych odlewy próżniowe są zwykle wystarczająco zwarte, aby można je było bezpiecznie spawać i poddawać obróbce cieplnej, co poszerza zakres zastosowań.
Różnica praktyczna dotyczy stabilności właściwości. Odlewy próżniowe osiągają zwykle większą wytrzymałość na rozciąganie, wydłużenie i trwałość zmęczeniową, a wyniki są mniej zmienne między partiami.
Jak działa odlewanie ciśnieniowe z użyciem próżni?
Kluczowe wyposażenie, cechy formy i metody uszczelniania
- Maszyna do odlewania ciśnieniowego: maszyna wysokociśnieniowa z szybką regulacją wtrysku i precyzyjną kontrolą prędkości metalu przy wlewie.
- Układ próżniowy: pompy, zawory sterujące, zbiorniki/akumulatory i czujniki zdolne szybko uzyskać wymagany poziom próżni i utrzymać go podczas wypełniania.
- Szczelne formy: wytrzymałe uszczelnienia linii podziału, pierścienie O-ring/uszczelki wokół wypychaczy i suwaków oraz bloki próżniowe kierujące przepływem powietrza.
- Odpowietrzanie i układ wlewowy: kanały próżniowe umieszcza się w obszarach wypełnianych na końcu, aby usunąć powietrze. Wlewy dobiera się i ustawia tak, by zapewnić przepływ laminarny i zapobiec przedwczesnemu krzepnięciu w cienkich przekrojach.
- Oprzyrządowanie pomiarowe: przetworniki ciśnienia (próżnia w gnieździe), termopary (temperatura metalu i formy) oraz czujniki położenia i prędkości tulei wtryskowej i tłoka.
Narzędziowcy często stosują hartowane wkładki stalowe w portach próżniowych, polerowane powierzchnie odpowietrzające i elastomery odporne na ściskanie. Regularna kontrola pierścieni O-ring i zużycia linii podziału jest częścią harmonogramu konserwacji.
Proces krok po kroku
- Przygotowanie porcji metalu: ciekły metal doprowadza się do zadanej temperatury, a tuleję wtryskową napełnia odpowiednią objętością.
- Opróżnienie gniazda: otwiera się obwód próżniowy. Układ opróżnia gniazdo i połączone kanały do zadanego poziomu. W wymagających zastosowaniach opóźnienie przed wtryskiem pozwala ustabilizować ciśnienie.
- Wtrysk i wypełnianie: rozpoczyna się wtrysk. Faza 1 przesuwa metal do wlewu, a faza 2 przyspiesza go do dużej prędkości, szybko wypełniając formę; próżnia nadal działa i usuwa pozostałe gazy wraz z przesuwającym się frontem metalu.
- Dociśnięcie i utrzymanie ciśnienia: po wtrysku utrzymuje się ciśnienie, aby uzupełnić skurcz metalu podczas krzepnięcia. Próżnia działa, aż front metalu zamknie odpowietrzenie.
- Zamknięcie i krzepnięcie: w odpowiednim momencie zamykają się zawory próżniowe, a odlew krzepnie.
- Otwarcie i wypchnięcie: forma otwiera się, uruchamiają się wypychacze i część zostaje usunięta. Następnie oddziela się wypływki i układ wlewowy.
Ten harmonogram wymaga ścisłej koordynacji. Jeśli metal dotrze przed osiągnięciem wymaganego poziomu próżni, uwięzienie gazów gwałtownie wzrośnie. Z kolei opóźnione zamknięcie zaworu może wciągnąć ciekły metal do układu próżniowego.
Kluczowe parametry procesu odlewania próżniowego
- Poziom próżni: aby istotnie ograniczyć porowatość, wielu producentów dąży do wartości <100 mbar. Części o wysokiej integralności często wymagają kilkudziesięciu mbar.
- Czas: wymagany poziom próżni należy osiągnąć, zanim metal dotrze do wlewu, i utrzymywać w krytycznym okresie wypełniania. Opóźnienie rzędu 50–100 ms może mieć znaczenie przy cienkich ściankach.
- Prędkość przy wlewie i czas wypełniania: szybkie, kontrolowane wypełnianie (często 30–60 m/s przy wlewie dla aluminium, zależnie od geometrii) ogranicza utlenianie powierzchni i niedolewy, jednocześnie kontrolując turbulencje.
- Temperatury: temperatura metalu musi zapewniać płynność (np. stopy Al zwykle 660–720°C w zależności od składu), a temperatura formy powinna być stabilna, aby uniknąć przedwczesnego krzepnięcia i przywierania stopu do formy. Powtarzalność jest ważniejsza niż skrajne wartości.
- Smarowanie i warunki pracy tulei: prawidłowe smarowanie tłoka i kontrola temperatury tulei zapobiegają powstawaniu gazów i stabilizują pierwszą fazę wtrysku.
Sterowanie procesem łączy te parametry w powtarzalne okno pracy. Wiele zakładów stosuje układy zamkniętej pętli, które w czasie rzeczywistym dostosowują profil prędkości na podstawie ciśnienia w gnieździe.
Zalety i ograniczenia
Doskonałe właściwości mechaniczne: mniejsza porowatość
Dzięki usunięciu gazów odlewanie próżniowe ogranicza porowatość zarówno powierzchniową, jak i wewnętrzną. Odlewy ciśnieniowe mają większą gęstość, lepszą trwałość zmęczeniową i mniejszy rozrzut wytrzymałości na rozciąganie oraz wydłużenia. Na przykład komponenty aluminiowe odlewane ciśnieniowo wytwarzane przy stabilnej próżni często osiągają wydłużenie odpowiednie do obróbki cieplnej T6, trudne do powtarzalnego uzyskania w konwencjonalnym HPDC.
Lepsza jakość części: czysta, szczelna powierzchnia
Czystszy front wypełniania i mniejsze turbulencje zapewniają gładszą powierzchnię i mniej wad estetycznych. Co ważniejsze, odlewy osiągają szczelność bez impregnacji w wielu konstrukcjach. Ograniczenie porowatości gazowej umożliwia spawanie (MIG/TIG) oraz przewidywalną obróbkę przesycającą i starzenie, bez pęcherzy i odkształceń powodowanych rozszerzaniem gazów.
Ograniczenia odlewania ciśnieniowego z użyciem próżni
Odlewanie próżniowe stosuje się przede wszystkim do aluminium i magnezu, ponieważ wysokie temperatury i reaktywność stopów żelaza zasadniczo wykluczają je z tego procesu.
Z punktu widzenia eksploatacji metoda wymaga znacznych nakładów na sprzęt i utrzymanie. Konieczne są dokładnie uszczelnione formy, niezawodny układ próżniowy i rygorystyczny harmonogram konserwacji, obejmujący zużycie pierścieni O-ring, linii podziału i osady węglowe w zaworach.
Jednak przy produkcji wielkoseryjnej lub częściach o wysokiej integralności inwestycja często się zwraca dzięki większemu uzyskowi, mniejszej liczbie poprawek, możliwości łączenia części i późniejszej obróbce cieplnej.
Zastosowania odlewania ciśnieniowego z użyciem próżni
Zrównoważony rozwój i przyszłe trendy
Większa wydajność i niższe emisje
Odlewanie próżniowe wspiera zrównoważoną produkcję, ponieważ ogranicza liczbę wadliwych części. Mniej złomu oznacza mniej ponownego topienia metalu, co znacznie zmniejsza zużycie energii i powiązane emisje. Ogranicza się również zużycie innych zasobów, takich jak chemikalia do impregnacji. Większość odlewni już odzyskuje złom we własnym zakresie, a większy uzysk zwiększa wydajność tego obiegu.
Zaawansowana technologia i automatyzacja
Technologia zwiększa precyzję procesu. Oprogramowanie symulacyjne modeluje proces odlewania i układ próżniowy, aby dopracować projekt przed rozpoczęciem produkcji. Podczas odlewania cyfrowe bliźniaki i sterowanie w zamkniętej pętli wykorzystują dane z czujników w czasie rzeczywistym, aby każdy wtrysk spełniał założenia. Wspierają to lepsze układy próżniowe, specjalistyczne stopy i większy udział robotów, zapewniając wysoce zautomatyzowany i niezawodny proces zgodny z rygorystycznymi normami.
Podsumowanie
Choć koncepcja odlewania ciśnieniowego z użyciem próżni sięga lat 1970. XX wieku, a być może jeszcze wcześniejszego okresu, nadal jest stosunkowo nową i rozwijającą się metodą w porównaniu z tradycyjnym odlewaniem ciśnieniowym. To jednak najbardziej praktyczny przełom, gdy porowatość, spawalność lub reakcja na obróbkę cieplną są wymaganiami bez wyjątków.
Dzięki odlewaniu próżniowemu początkowe nakłady na formy, sprzęt i szkolenia zwracają się poprzez większy uzysk. Producenci mogą pewniej realizować ambitne wymagania dokładności wymiarowej i projekty konstrukcyjne.
Najczęściej zadawane pytania
Które stopy najbardziej korzystają z odlewania ciśnieniowego z użyciem próżni?
Jak wspomniano, metoda ta może być stosowana do aluminium i magnezu. Szczególnie duże korzyści przynosi jednak w przypadku stopów aluminium. Stopy te są podatne na uwięzienie gazów i porowatość wodorową, co znacznie ogranicza możliwość obróbki cieplnej. Odlewanie próżniowe jest więc szczególnie korzystne dla wysokowytrzymałych stopów aluminium (takich jak A356 lub 360), przeznaczonych do obróbki T5 albo T6, ponieważ usuwa gazy powodujące pęcherze i osłabienie.
Jak koszt odlewania próżniowego wypada w porównaniu z innymi metodami ograniczania porowatości, takimi jak wyciskanie lub odlewanie metali półstałych (SSM)?
Odlewanie próżniowe często wybiera się jako bardziej opłacalne rozwiązanie do produkcji wielkoseryjnej niż wyciskanie lub SSM. Wszystkie te metody ograniczają porowatość, ale wyciskanie wymaga specjalistycznych i często wolniejszych maszyn, a SSM — złożonego materiału wsadowego. Odlewanie próżniowe wykorzystuje standardowe maszyny wysokociśnieniowe z dodatkowym układem, dlatego nadaje się do produkcji milionów części o wysokiej integralności przy konkurencyjnym czasie cyklu.
Czy istnieją złożone kształty nieodpowiednie do odlewania próżniowego?
Tak, metoda ma ograniczenia. Bardzo głębokie i wąskie „kieszenie” mogą sprawiać trudności, ponieważ próżnia może nie usunąć skutecznie powietrza z martwych stref przed ich zamknięciem przez metal. Podobnie wewnętrzne rdzenie tworzące złożone, podzielone gniazda mogą utrudniać rozmieszczenie skutecznych odpowietrzeń próżniowych, pozostawiając odizolowane kieszenie gazu.







