
Basınçlı döküm, erimiş demir dışı metalin yüksek veya düşük basınç altında çelik bir kalıba enjekte edildiği bir üretim sürecidir. Soğuduktan sonra parça, kullanıma veya ilave son işlemlere hazır, nihai şekline çok yakın bir bileşen olarak kalıptan çıkarılır.
Sunduğu temel avantaj oldukça basittir: tutarlı kalite ve minimum atıkla, saniyeler içinde karmaşık metal parçalar üretmek. Üretim seçeneklerini değerlendiren mühendisler ve satın alma ekipleri için, bu hız ve hassasiyet kombinasyonu genellikle belirleyici faktördür.
Bununla birlikte, sürecin bazı dezavantajları da vardır. Kalıp maliyetleri başlangıçta yüksektir ve her alaşım veya parça geometrisi bu yöntem için uygun değildir. Bu kılavuz; basınçlı dökümün projenize uygun olup olmadığını değerlendirmenize yardımcı olmak amacıyla süreç varyasyonlarını, malzeme seçeneklerini, yaygın uygulama alanlarını ve pratik hususları ele almaktadır.
Basınçlı Döküm Nasıl Çalışır?
Basınçlı dökümde, bir döküm makinesine monte edilmiş iki parçalı (biri sabit, diğeri hareketli) bir çelik kalıp kullanılır. Kalıp boşluğu, istenen parça şekline uyacak şekilde işlenir. Erimiş metal basınç altında bu boşluğa basılır, katılaşması için kısa bir süre bekletilir ve ardından kalıptan çıkarılır.
Makinenin iki temel sistemi vardır:
-
Enjeksiyon sistemi – erimiş metali kalıba basar
-
Kilitleme (mengene) sistemi – enjeksiyon sırasında kalıp yarılarını yüksek basınç altında kapalı tutar
Çevrim süreleri kısadır (enjeksiyondan parça çıkarımına kadar genellikle sadece birkaç saniye sürer); bu da süreci orta ve yüksek üretim hacimleri için son derece verimli kılar.
Yüksek Basınçlı Döküm ile Düşük Basınçlı Dökümün Karşılaştırılması
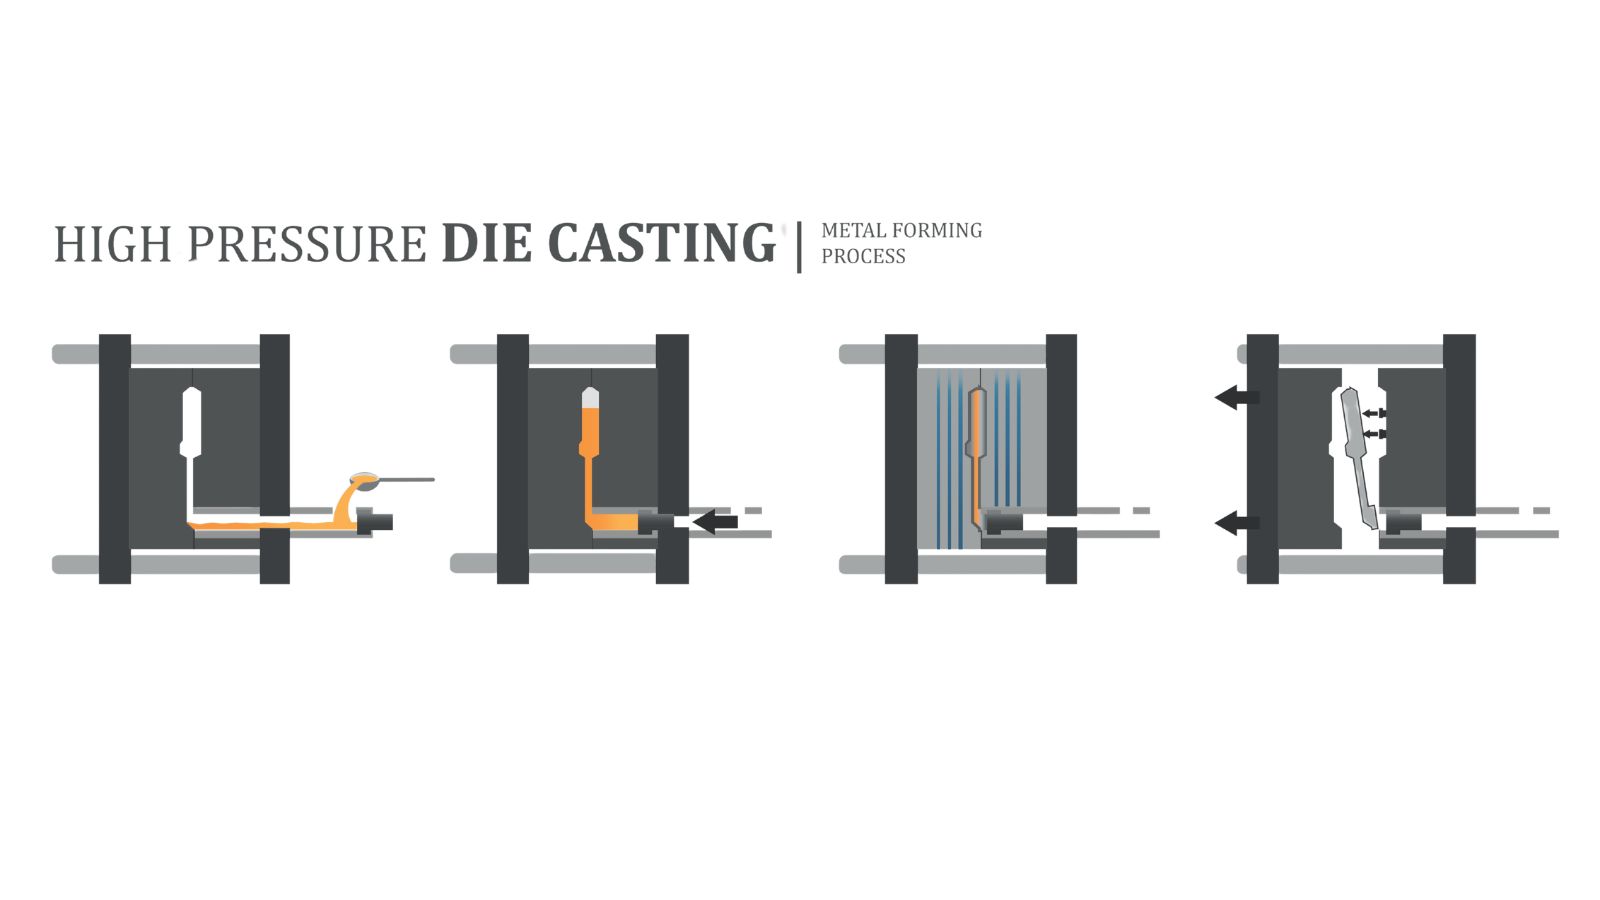
Yüksek basınçlı döküm (HPDC) 1.500–25.400 psi basınç aralığında çalışır ve kalıbı milisaniyeler içinde doldurur. Sıkı toleranslar, pürüzsüz yüzeyler ve hızlı çevrim süreleri sunması, onu yüksek hacimli alüminyum, çinko ve magnezyum parçalar için standart tercih haline getirir. Başlıca dezavantajı, gözenekliliğe yol açabilen hava sıkışması riskidir.
Düşük basınçlı döküm (LPDC) 2–15 psi basınç kullanarak kalıbı daha yavaş ve nazik bir şekilde doldurur. Bu yöntem türbülansı ve gözenekliliği azaltarak daha iyi bir iç yapı bütünlüğüne sahip parçalar üretilmesini sağlar. Çevrim süreleri daha uzun olsa da, genellikle otomotiv jantları gibi yapısal bileşenler için kullanılır.
Sıcak Kamaralı Basınçlı Döküm ile Soğuk Kamaralı Basınçlı Döküm Karşılaştırması
Sıcak ve soğuk kamaralı makineler arasındaki seçim, alaşımın erime noktasına bağlıdır:
-
Sıcak kamara – Enjeksiyon mekanizması erimiş metalin içinde yer alır. Hızlı çevrimler ve minimum oksidasyon sağlar. Çinko, magnezyum ve diğer düşük erime noktalı alaşımlarla çalışır. Alüminyum için uygun değildir çünkü çelik bileşenlere zarar verir (aşındırır).
-
Soğuk kamara – Metal ayrı bir fırında eritilir ve ardından bir kepçe yardımıyla enjeksiyon kovanına aktarılır. Bu sistem; alüminyum, bakır ve diğer yüksek erime noktalı alaşımlar için uygundur. Kepçeyle aktarma işlemi süreci uzatsa da, bu malzemeler için tek pratik yöntemdir.
Alüminyum basınçlı döküm üretiminin büyük kısmı soğuk kamaralı makinelerde gerçekleştirilir.
Basınçlı Döküm Sürecinde Yaygın Malzemeler
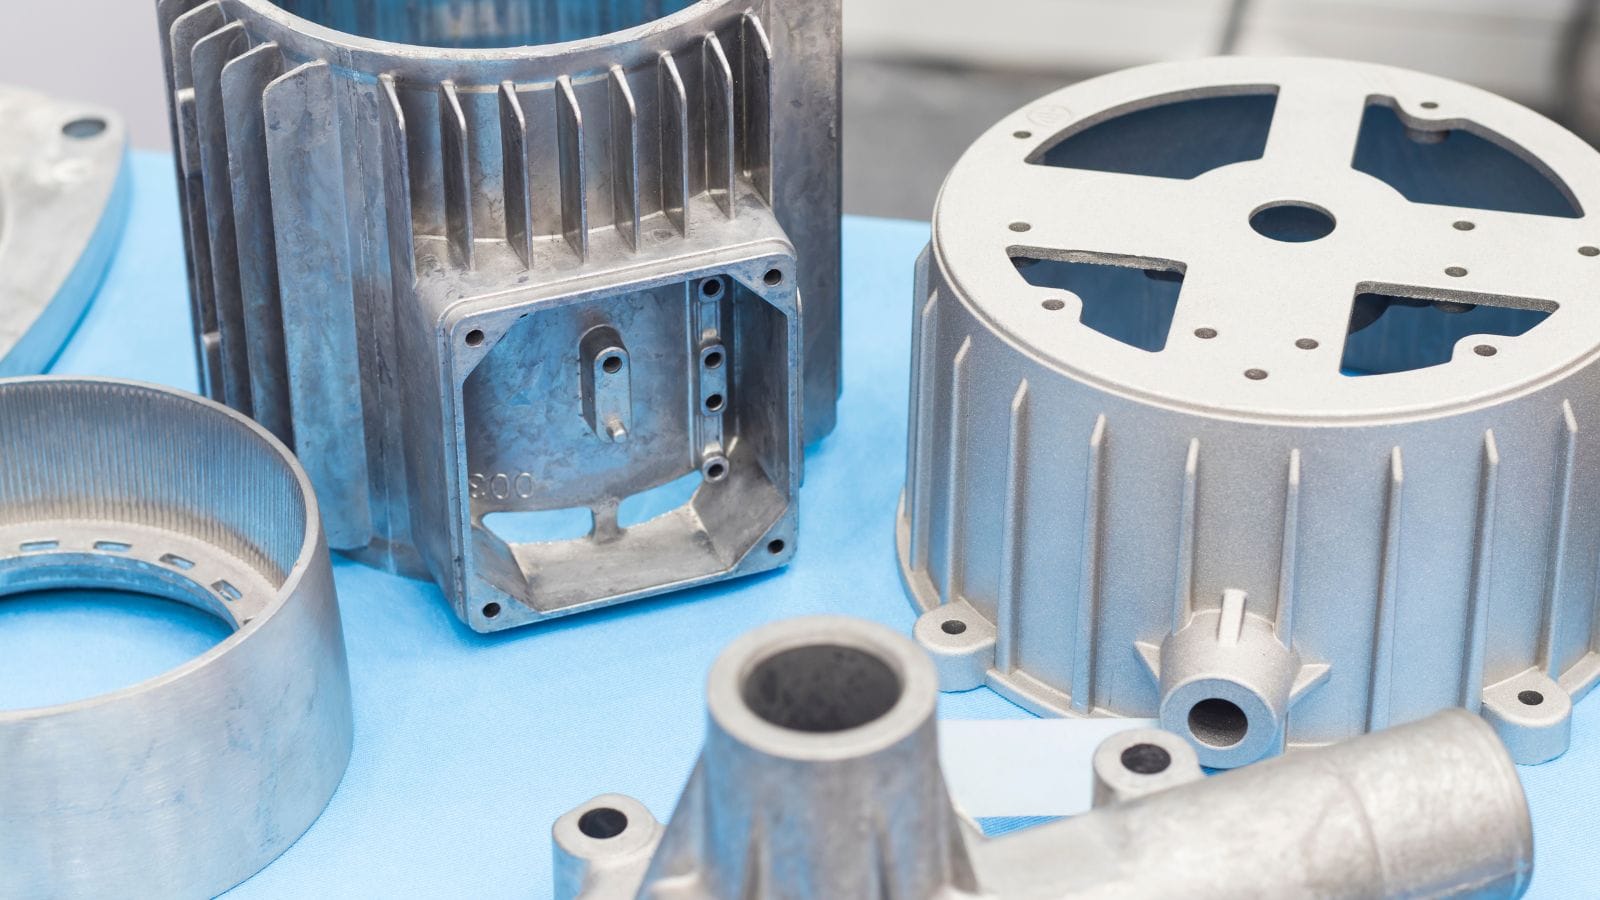
| Farklı Malzemelerle Basınçlı Döküm | Yaygın Alaşım Sınıfları | Temel Özellikler |
|---|---|---|
| Alüminyum basınçlı döküm | A380, ADC12, A360 | Hafif, korozyona dayanıklı, iyi ısı iletkenliği |
| Çinko basınçlı döküm | Zamak 3, Zamak 5 | Mükemmel detay, pürüzsüz yüzey kalitesi, uzun kalıp ömrü |
| Magnezyum basınçlı döküm | AZ91D, AM60 | En yüksek mukavemet/ağırlık oranı, ince cidarlı parçalar için uygun |
Alüminyum basınçlı döküm; mukavemet, dökülebilirlik ve maliyet dengesi nedeniyle en yaygın kullanılan yöntemdir. Çinko, yüzey detayının önem taşıdığı küçük ve karmaşık parçalarda öne çıkarken; magnezyum ise ağırlık azaltmanın birincil öncelik olduğu durumlarda tercih edilir.
Basınçlı Döküm İçin Tipik Uygulamalar
| Sektör | Yaygın Parçalar |
|---|---|
| Otomotiv | Motor blokları, şanzıman muhafazaları, bağlantı braketleri |
| Tüketici elektroniği | Cihaz çerçeveleri, soğutucular, konnektörler |
| Havacılık ve Uzay | Yapısal braketler, muhafazalar |
| Endüstriyel | Pompa gövdeleri, vana gövdeleri, motor muhafazaları |
| Genel | Hırdavat/donanım parçaları, ev aleti bileşenleri, dekoratif parçalar |
Basınçlı Döküm Kalıp Tasarımı ve Temel Esaslar
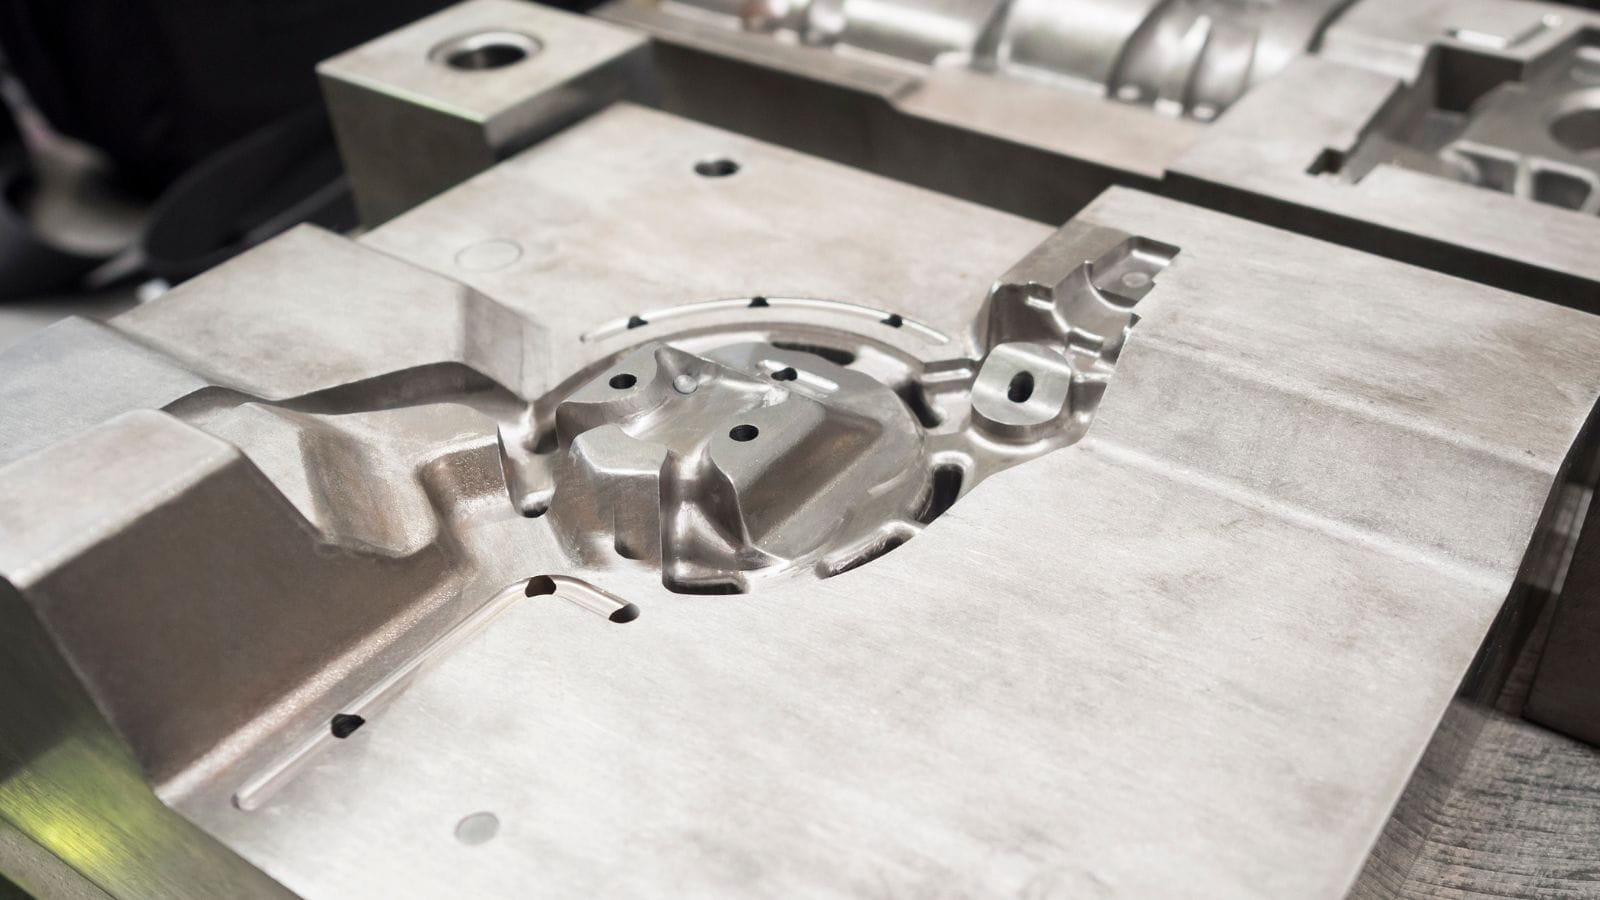
Kalıp (veya döküm kalıbı) genellikle H13 takım çeliğinden işlenerek üretilir. Kaliteyi ve maliyeti etkileyen çeşitli tasarım faktörleri vardır:
-
Et kalınlığı – HPDC (Yüksek Basınçlı Döküm) ile 1–2 mm kadar ince cidarlar üretilebilir. Çekme ve çarpılmayı önlemek için homojen kalınlık önemlidir. Et kalınlığındaki ani değişimler, akış ve soğutma sorunlarına yol açar.
-
Girişler ve yolluklar – Metali kalıp boşluğuna yönlendiren sistemdir. Girişin konumu ve boyutu, dolum hızını ve akış düzenini kontrol eder. Hatalı giriş tasarımı, soğuk birleşme izlerine (cold shut) ve eksik doluma neden olur.
-
Hava tahliyesi (Venting) – Kalıp boşluğundaki hava dışarı atılmalıdır. Uygun hava tahliye kanalları, gaz porozitesini (gözenekliliğini) önler. Akış yolunun sonundaki taşma hazneleri, hapsolmuş havanın büyük kısmını taşıyan ilk metal kütlesini yakalar.
-
Kalıptan çıkarma açıları – Dikey duvarlardaki hafif eğimler, parçanın kalıptan temiz bir şekilde ayrılmasına yardımcı olur.
Kalıp dolum simülasyonu, tasarım aşamasında dolum davranışını öngörmek ve çelik işlenmeye başlanmadan önce sorunları tespit etmek amacıyla kullanılır.
Basınçlı Dökümde Yaygın Hatalar ve Çözümler
| Hata | Neden | Tipik Çözüm |
|---|---|---|
| Gözeneklilik (Porozite) | Hapsolmuş hava veya düzensiz katılaşma | Havalandırmayı iyileştirin, soğuma hızını ayarlayın |
| Soğuk birleşme izleri (Cold shut) | Metal cephelerinin kaynaşmadan birleşmesi | Sıcaklığı artırın, giriş (yolluk) sistemini değiştirin |
| Yetersiz dolum (Misrun) | Kalıp boşluğu dolmadan metalin katılaşması | Döküm sıcaklığını yükseltin, dolum hızını ayarlayın |
| Çapaklanma | Metalin kalıp ayırma hattından sızması | Kilitleme kuvvetini artırın, kalıp hizalamasını kontrol edin |
Hataların çoğu süreç parametrelerinden veya kalıp koşullarından kaynaklanır ve döngüden döngüye tekrarlanma eğilimindedir. Kök nedeni hızlı bir şekilde tespit etmek, hurda oranlarını düşük tutmanın anahtarıdır.
Basınçlı Dökümde Maliyet ve Hacim Ekonomisi
Basınçlı döküm kalıplarının maliyeti, parçanın karmaşıklığına ve göz sayısına bağlı olarak birkaç bin ila on binlerce dolar arasında değişebilir. Bu maliyet, kaç parça ürettiğinizden bağımsız olarak sabittir.
Düşük üretim hacimlerinde, parça başına kalıp maliyeti yüksektir—kum döküm veya yerçekimi dökümü daha ekonomik olabilir.
Yılda 5.000 adedin üzerindeki hacimlerde, HPDC (Yüksek Basınçlı Döküm) rekabetçi hale gelir.
Yılda 50.000 adedin üzerinde, hassas boyutsal gereksinimlere sahip alüminyum ve çinko parçalar için genellikle en düşük maliyetli seçenektir.
Kalıp hazırlandıktan sonra, parça maliyetini belirleyen temel unsur çevrim süresidir. Daha hızlı çevrimler, vardiya başına daha fazla parça üretilmesi anlamına gelir. Çok gözlü kalıplar parça başına maliyeti daha da düşürebilir ancak kalıp karmaşıklığını ve başlangıç maliyetini artırır.
Basınçlı Döküm Tedarikçisine Sorulacak Sorular
Kalıp yatırımına karar vermeden önce şunları sormayı düşünün:
-
Hangi kalıp akış simülasyon araçlarını kullanıyorsunuz ve raporu paylaşacak mısınız?
-
Hangi kalıp çeliği sınıfı belirtildi ve ne kadarlık bir kalıp ömrü garanti ediyorsunuz?
-
İlk numune aşamasında ve üretim sırasında ne tür kontrol ve raporlama hizmetleri sunuyorsunuz?
-
İkincil işlemler (talaşlı imalat, yüzey işleme, montaj) kendi bünyenizde mi yapılıyor yoksa dışarıya mı yaptırılıyor?
-
Tasarım onayından ilk üretim parçalarının çıkışına kadar geçen süre (teslim süresi) nedir?
Kalıp tasarımından bitmiş parçaya kadar tüm süreci yöneten tedarikçiler, genellikle sadece döküm yapıp ikincil işleri dış tedarikçilere devredenlere kıyasla daha iyi bir tutarlılık sunar.
Basınçlı dökümün projenize uygun olup olmadığını görmeye hazır mısınız?
Basınçlı döküm; yüksek hacimli üretimde hız, hassasiyet ve maliyet verimliliği sağlar. Alüminyum, çinko ve magnezyum alaşımlarıyla karmaşık geometrilerin üretilmesine olanak tanır; ancak başlangıçtaki kalıp maliyetleri ve süreç kontrolü, dikkatli bir planlama gerektirir.
Uygulamanız orta ila yüksek hacimli üretim, sıkı toleranslar ve demir dışı malzemeler gerektiriyorsa, bu süreç rakipsizdir.
Teklif talebinizi mühendislik ekibimize iletin. Parça tasarımınızı inceleyecek, doğru alaşım ve süreç yöntemini önerecek ve tahmini bir kalıp maliyeti sunacağız; böylece herhangi bir bütçe ayırmadan önce bilinçli bir karar verebileceksiniz.







