
La pressofusione è un processo produttivo che inietta metallo non ferroso fuso in uno stampo d’acciaio ad alta o bassa pressione. Una volta raffreddato, il componente viene espulso con una forma prossima a quella finale, pronto per l’uso o per ulteriori finiture.
Il vantaggio principale è semplice: componenti metallici complessi in pochi secondi, con qualità uniforme e sprechi minimi. Per gli ingegneri e i team acquisti che valutano le opzioni produttive, questa combinazione di velocità e precisione è spesso il fattore decisivo.
Il processo comporta tuttavia alcuni compromessi. I costi iniziali delle attrezzature sono significativi e non tutte le leghe o geometrie dei componenti sono adatte. Questa guida illustra le varianti del processo, i materiali disponibili, le applicazioni comuni e gli aspetti pratici da considerare per valutare se la pressofusione è adatta al vostro progetto.
Come funziona la pressofusione
La pressofusione utilizza uno stampo d’acciaio in due metà, una fissa e una mobile, montate su una pressa di colata. La cavità dello stampo viene lavorata per riprodurre la forma desiderata del componente. Il metallo fuso viene iniettato nella cavità sotto pressione, mantenuto brevemente per solidificare e poi espulso.
La macchina dispone di due sistemi principali:
-
Sistema di iniezione – spinge il metallo fuso nello stampo
-
Sistema di chiusura – mantiene chiuse le metà dello stampo durante l’iniezione ad alta pressione
I tempi ciclo sono brevi, spesso di pochi secondi dall’iniezione all’espulsione, rendendo il processo altamente produttivo per volumi medi ed elevati.
Pressofusione ad alta pressione e a bassa pressione a confronto
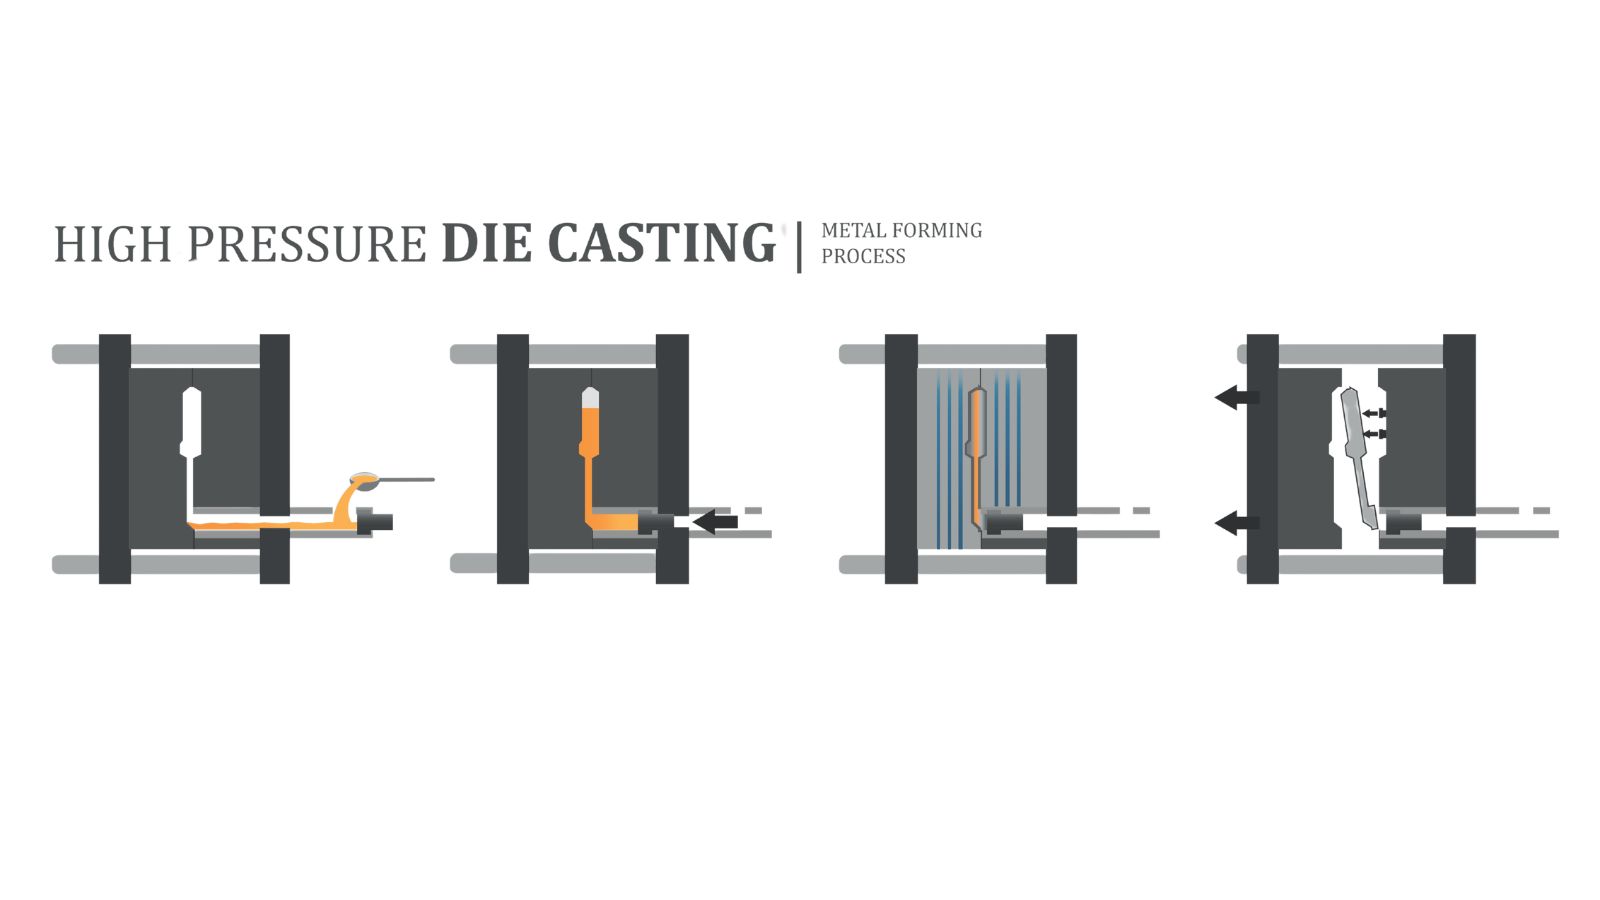
La pressofusione ad alta pressione (HPDC) opera tra 1.500 e 25.400 psi e riempie lo stampo in millisecondi. Offre tolleranze ristrette, superfici lisce e cicli rapidi, ed è la scelta standard per componenti in alluminio, zinco e magnesio prodotti in grandi volumi. Il principale svantaggio è il rischio di aria intrappolata, che può causare porosità.
La pressofusione a bassa pressione (LPDC) utilizza da 2 a 15 psi e riempie lo stampo più lentamente e delicatamente. Ciò riduce turbolenza e porosità e produce componenti con maggiore integrità interna. È spesso utilizzata per componenti strutturali come ruote automobilistiche, anche se i tempi ciclo sono più lunghi.
Pressofusione a camera calda e a camera fredda a confronto
La scelta tra macchine a camera calda e a camera fredda dipende dal punto di fusione della lega:
-
Camera calda – il meccanismo di iniezione è immerso nel metallo fuso. Cicli rapidi e ossidazione minima. Adatta a zinco, magnesio e altre leghe a basso punto di fusione. Non adatta all’alluminio perché attacca i componenti in acciaio.
-
Camera fredda – il metallo viene fuso in un forno separato e poi versato nel manicotto di iniezione. Questa configurazione è adatta ad alluminio, rame e altre leghe ad alto punto di fusione. Il passaggio aggiuntivo di versamento allunga il ciclo, ma è l’unico metodo pratico per questi materiali.
La maggior parte della produzione di pressofusi in alluminio utilizza macchine a camera fredda.
Materiali comuni nei processi di pressofusione
| Pressofusione con materiali diversi | Gradi comuni | Caratteristiche principali |
|---|---|---|
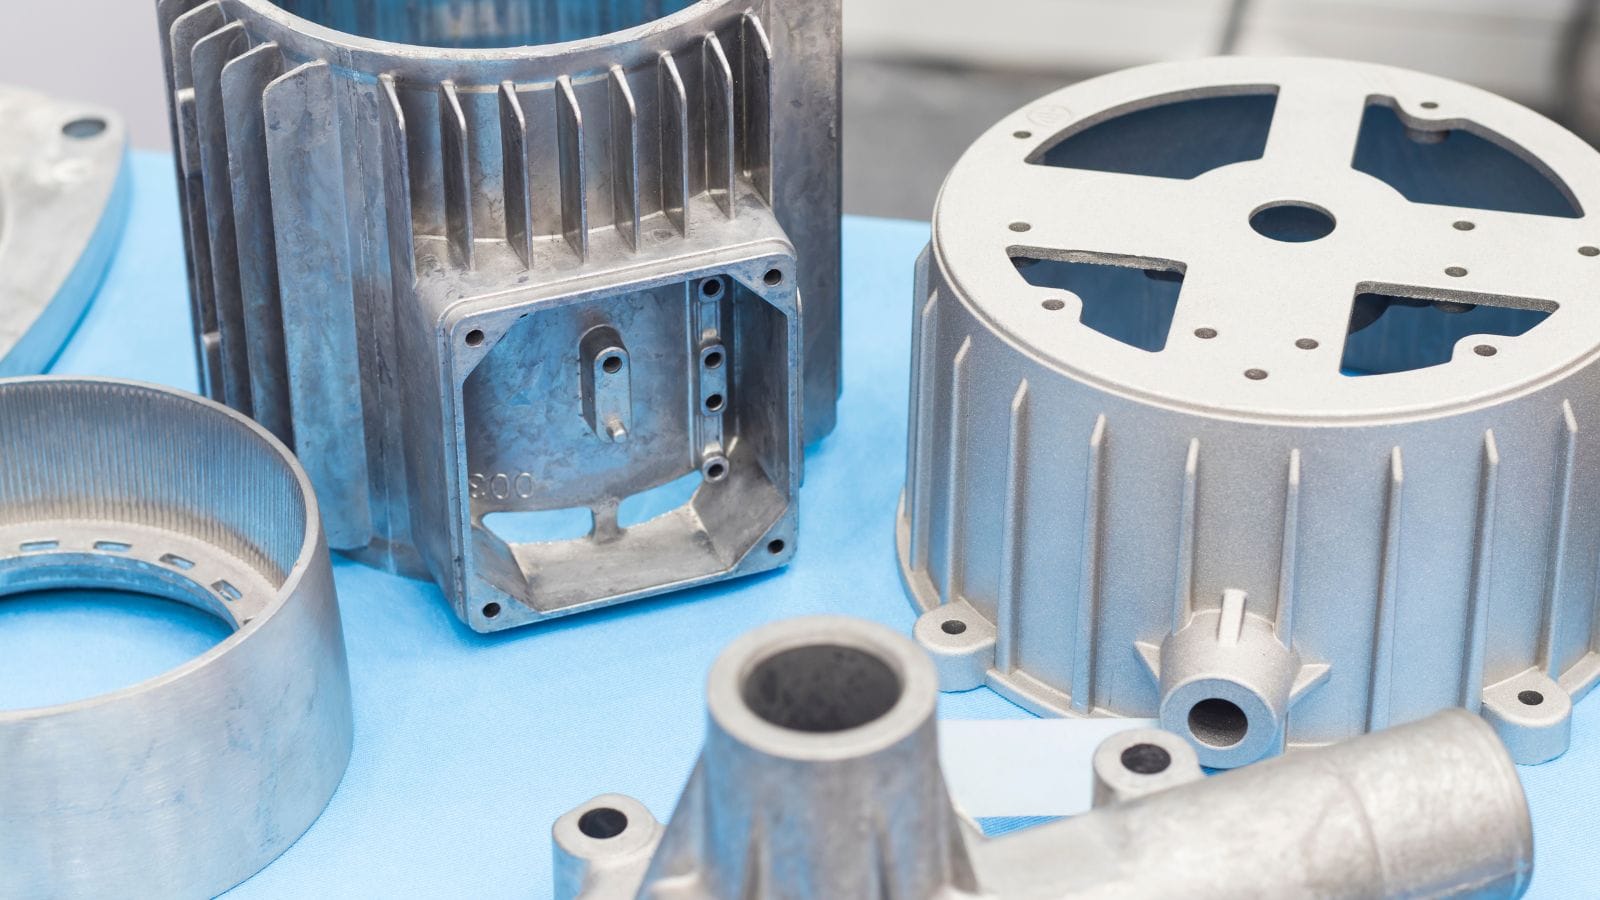
| Pressofusione dell’alluminio | A380, ADC12, A360 | Leggerezza, resistenza alla corrosione, buona conducibilità termica |
| Pressofusione dello zinco | Zamak 3, Zamak 5 | Dettagli eccellenti, finitura liscia, lunga durata dello stampo |
| Pressofusione del magnesio | AZ91D, AM60 | Massimo rapporto resistenza/peso, adatto alle pareti sottili |
La pressofusione dell’alluminio è la tecnica più diffusa grazie all’equilibrio tra resistenza, colabilità e costo. Lo zinco è invece ideale per componenti piccoli e intricati in cui conta il dettaglio superficiale, mentre il magnesio viene scelto quando la riduzione del peso è prioritaria.
Applicazioni tipiche della pressofusione
| Settore | Componenti comuni |
|---|---|
| Automotive | Blocchi motore, alloggiamenti per trasmissioni, staffe |
| Elettronica di consumo | Telai di dispositivi, dissipatori, connettori |
| Aerospaziale | Staffe strutturali, alloggiamenti |
| Industriale | Alloggiamenti per pompe, corpi valvola, alloggiamenti motore |
| Generale | Ferramenta, componenti per elettrodomestici, parti decorative |
Progettazione e principi degli stampi per pressofusione
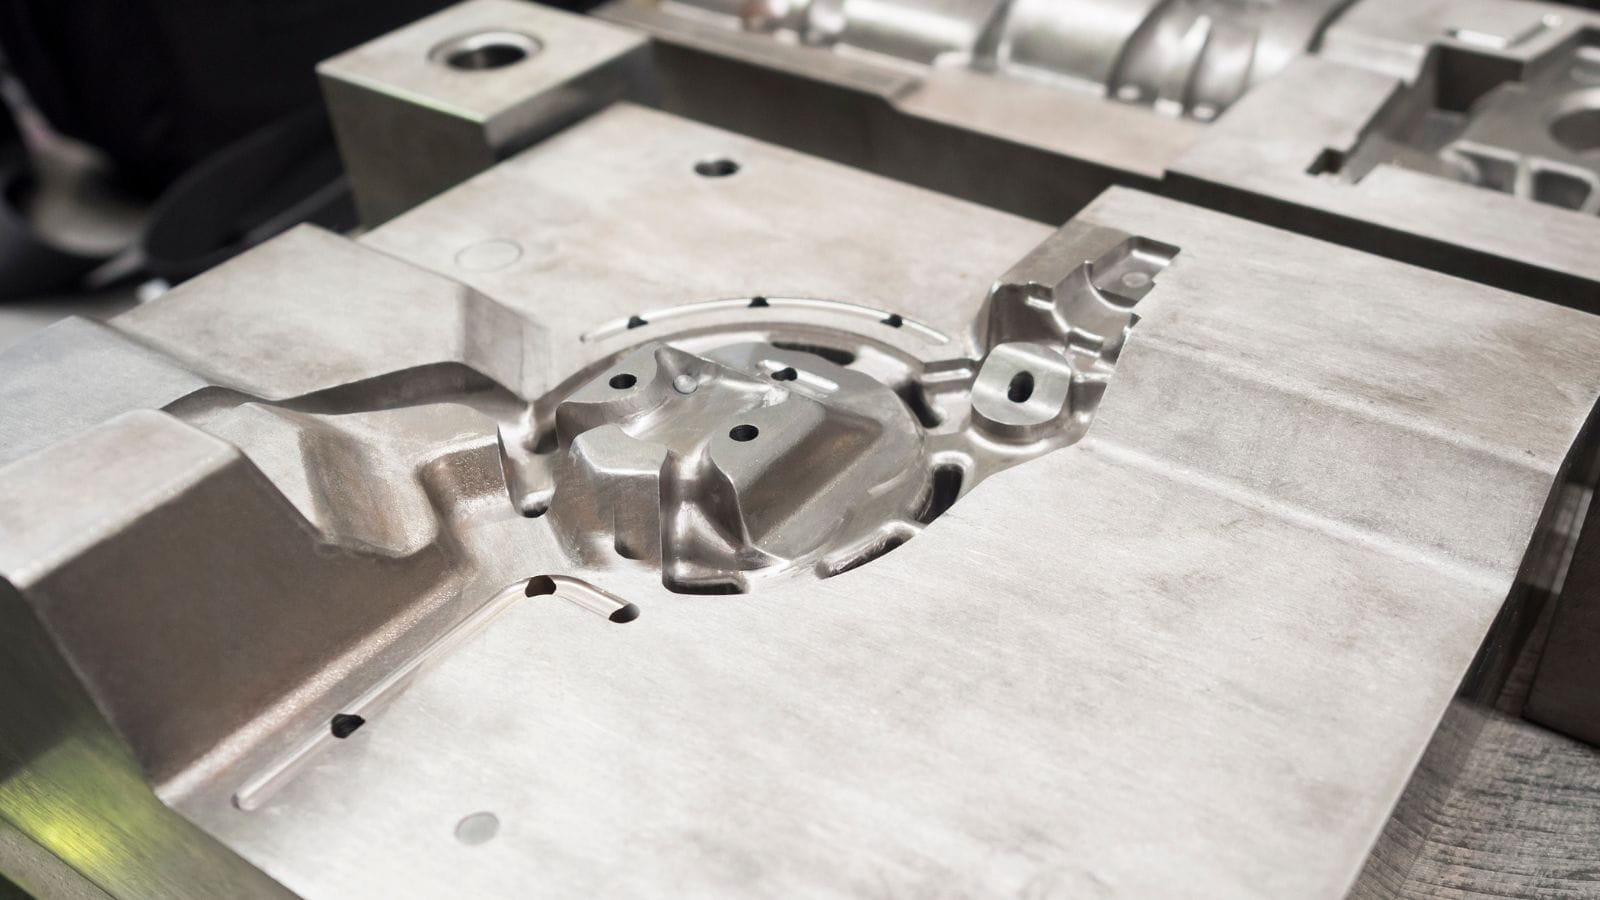
Lo stampo (o matrice) è generalmente lavorato in acciaio per utensili H13. Diversi fattori progettuali influenzano qualità e costo:
-
Spessore delle pareti – La HPDC può realizzare pareti sottili fino a 1–2 mm. Uno spessore uniforme è importante per evitare ritiri e deformazioni. Variazioni brusche dello spessore causano problemi di flusso e raffreddamento.
-
Attacchi e canali di colata – Il sistema che convoglia il metallo nella cavità. Posizione e dimensioni dell’attacco controllano velocità di riempimento e andamento del flusso. Un sistema di colata inadeguato causa giunzioni fredde e riempimenti incompleti.
-
Sfiati – L’aria nella cavità deve poter uscire. Percorsi di sfiato adeguati prevengono la porosità da gas. I pozzetti di sfioro alla fine del percorso di riempimento raccolgono il primo metallo, che trascina la maggior parte dell’aria intrappolata.
-
Angoli di sformo – Leggere inclinazioni sulle pareti verticali aiutano a estrarre il componente dallo stampo senza danni.
La simulazione del flusso del metallo nello stampo viene utilizzata in fase di progettazione per prevedere il riempimento e individuare i problemi prima di tagliare l’acciaio.
Difetti comuni e soluzioni nella pressofusione
| Difetto | Causa | Rimedio tipico |
|---|---|---|
| Porosità | Aria intrappolata o solidificazione non uniforme | Migliorare lo sfiato, regolare la velocità di raffreddamento |
| Giunzioni fredde | I fronti di metallo si incontrano senza fondersi | Aumentare la temperatura, modificare il sistema di colata |
| Mancati riempimenti | Il metallo solidifica prima che la cavità sia piena | Aumentare la temperatura di colata, regolare la velocità di riempimento |
| Bava | Il metallo fuoriesce dalla linea di divisione | Aumentare la forza di chiusura, controllare l’allineamento dello stampo |
La maggior parte dei difetti è riconducibile ai parametri di processo o alle condizioni delle attrezzature e tende a ripetersi a ogni ciclo. Individuare rapidamente la causa principale è fondamentale per mantenere bassi i tassi di scarto.
Costi e volumi nella pressofusione
Le attrezzature per la pressofusione possono costare da alcune migliaia a decine di migliaia di dollari, a seconda della complessità del componente e del numero di impronte. È un costo fisso, indipendente dal numero di pezzi prodotti.
A bassi volumi, il costo delle attrezzature per singolo pezzo è elevato— la colata in sabbia o per gravità può risultare più conveniente.
Con volumi di almeno 5.000 pezzi all’anno, la HPDC diventa competitiva.
Con volumi di almeno 50.000 pezzi all’anno, è solitamente l’opzione meno costosa per componenti in alluminio e zinco con requisiti dimensionali rigorosi.
Una volta realizzate le attrezzature, il tempo ciclo è il principale fattore che determina il costo unitario. Cicli più rapidi consentono di produrre più componenti per turno. Gli stampi multicavità possono ridurre ulteriormente il costo per pezzo, ma aumentano la complessità e l’investimento iniziale.
Domande da porre a un fornitore di pressofusione
Prima di impegnarvi nell’investimento per le attrezzature, valutate queste domande:
-
Quali strumenti di simulazione del flusso del metallo nello stampo utilizzate e potete condividere il rapporto?
-
Quale grado di acciaio per utensili è specificato e quale durata dello stampo garantite?
-
Quali ispezioni e rapporti fornite per il primo articolo e durante la produzione?
-
Le operazioni secondarie (lavorazioni, finitura, assemblaggio) sono svolte internamente o affidate all’esterno?
-
Quali sono i tempi dalla convalida del progetto ai primi componenti di produzione?
I fornitori che gestiscono l’intero processo, dalla progettazione dello stampo ai componenti finiti, offrono generalmente maggiore uniformità rispetto a chi si limita alla colata e affida a terzi le lavorazioni successive.
Pronti a scoprire se la pressofusione è adatta al vostro progetto?
La pressofusione garantisce velocità, precisione ed efficienza dei costi nei volumi elevati. Permette di realizzare geometrie complesse con leghe di alluminio, zinco e magnesio, ma i costi iniziali delle attrezzature e il controllo di processo richiedono una pianificazione attenta.
Se la vostra applicazione richiede volumi medio-alti, tolleranze ristrette e materiali non ferrosi, questo processo è difficile da eguagliare.
Inviate la vostra richiesta di preventivo al nostro team di ingegneria. Esamineremo il progetto del componente, consiglieremo la lega e la variante di processo più adatte e forniremo una stima indicativa dei costi delle attrezzature, così da aiutarvi a decidere con cognizione prima di impegnare il budget.







