
Rotor basınçlı dökümü Rotorun temel bileşenlerini (iletken çubuklar ve uç halkaları) tek bir erimiş metal enjeksiyonuyla şekillendiren özel bir üretim sürecidir. OEM mühendisleri ve tedarik ekipleri tarafından bu yöntem; kararlı iletkenlik, düşük gözeneklilik, iyi denge ve tekrarlanabilir boyutsal doğruluk sağlayan bir teknik olarak değerlendirilir.
Ancak, genel döküm parçaların aksine rotorlar; elektriksel, mekanik ve boyutsal gereklilikleri tek bir bileşende birleştirir; bu da titiz bir gözeneklilik kontrolü, eş merkezlilik ve süreç kararlılığı gerektirir. Bu blog yazısında, rotor basınçlı dökümünün özel gerekliliklerini, bu taleplerin doğru tekniklerle nasıl karşılanacağını ve son olarak basınçlı döküm rotorlar için uygun bir tedarikçinin nasıl bulunacağını ele alacağız.
Rotor Üretimini Farklı Kılan Nedir?
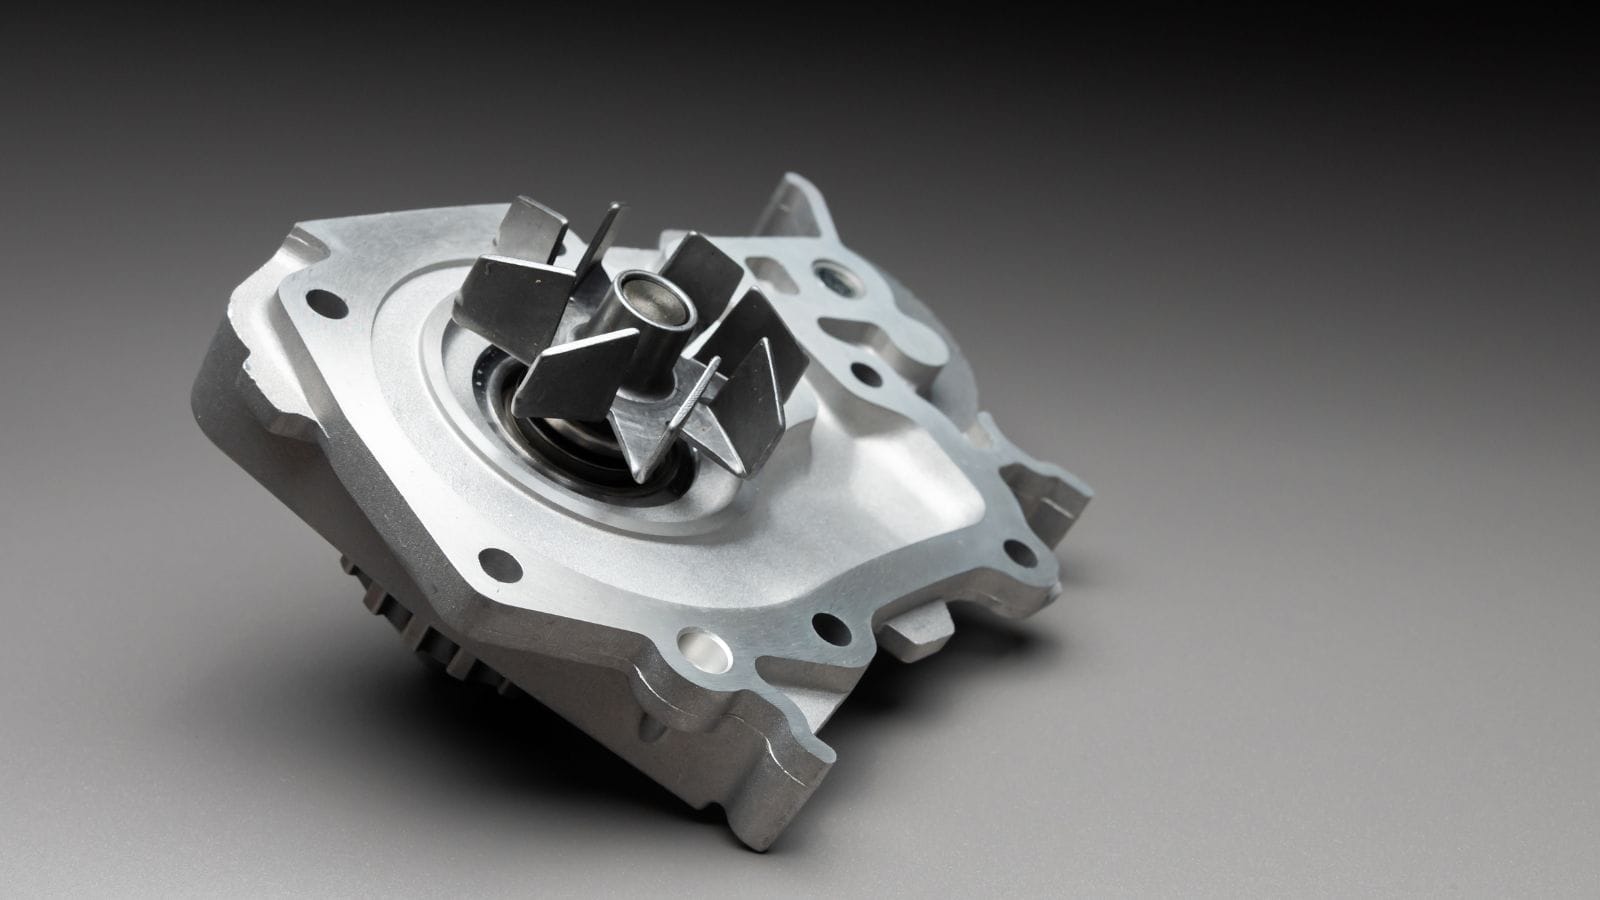
Rotorlar, dış çevrelerinde yuvalar bulunan ince elektrik çeliği laminasyonlarından oluşan bir yığının etrafında inşa edilir. Döküm sırasında erimiş metal bu yuvaları doldurarak iletken çubukları oluşturur ve bunları yığının her iki ucundaki uç halkaları aracılığıyla birbirine bağlar. Bu işlem, çoğu endüksiyon motoru rotorunda kullanılan sincap kafesi yapısını meydana getirir.
Bu geometri nedeniyle, rotor basınçlı dökümü, birçok standart basınçlı döküm uygulamasına kıyasla daha sıkı bir kontrol gerektirir. Süreç; yuvaların tam olarak dolmasını, kararlı uç halkası oluşumunu, düşük iç gözenekliliği ve tutarlı rotor dengesini sağlamalıdır.
Rotor Basınçlı Dökümü İçin Yaygın Malzemeler
Alüminyum; iletkenlik, dökülebilirlik, ağırlık ve üretim verimliliği açısından pratik bir denge sunduğu için rotor basınçlı dökümünde en yaygın kullanılan malzemedir. Birçok endüksiyon motoru uygulaması için standart tercih olmaya devam etmektedir.
Bakır daha yüksek iletkenlik sağlar ve daha yüksek motor verimliliğini destekleyebilir; ancak daha yüksek işlem sıcaklıkları gerektirmesi ve kalıp takımları üzerinde daha fazla gerilime yol açması nedeniyle büyük ölçekte dökülmesi daha zordur.
Çinko, dökülebilirlik ve yüzey kalitesinin önemli olduğu daha küçük ve düşük sıcaklıklı uygulamalarda daha yaygındır.
Magnezyum ise yalnızca ağırlığın kritik önem taşıdığı sınırlı sayıdaki tasarımda karşımıza çıkar.
|
Malzeme
|
Temel Avantaj
|
Temel Kısıt
|
Tipik Kullanım
|
|---|---|---|---|
|
İletkenlik, dökülebilirlik, ağırlık ve maliyet açısından iyi bir denge
|
Bakıra kıyasla daha düşük iletkenlik
|
Çoğu endüksiyon motoru rotor uygulaması
|
|
|
Daha yüksek iletkenlik
|
Daha yüksek işleme sıcaklığı ve daha zorlu kalıplama gereksinimleri
|
Yüksek verimli rotor uygulamaları
|
|
|
İyi dökülebilirlik ve yüzey kalitesi
|
Yüksek sıcaklıkta rotor kullanımı için daha az yaygın
|
Küçük ölçekli veya özel uygulamalar
|
|
|
Hafiflik
|
Rotor uygulamalarında sınırlı kullanım
|
Ağırlık hassasiyeti gerektiren niş tasarımlar
|
Alıcılar için özetlemek gerekirse; rotor malzemesi seçimi; iletkenlik, üretilebilirlik, kalıp ömrü ve maliyet arasında bir denge kurma sürecidir. En iyi seçenek, motor performans hedeflerine ve üretim hacmine bağlıdır.
Rotor Üretiminde Temel Süreç Faktörleri
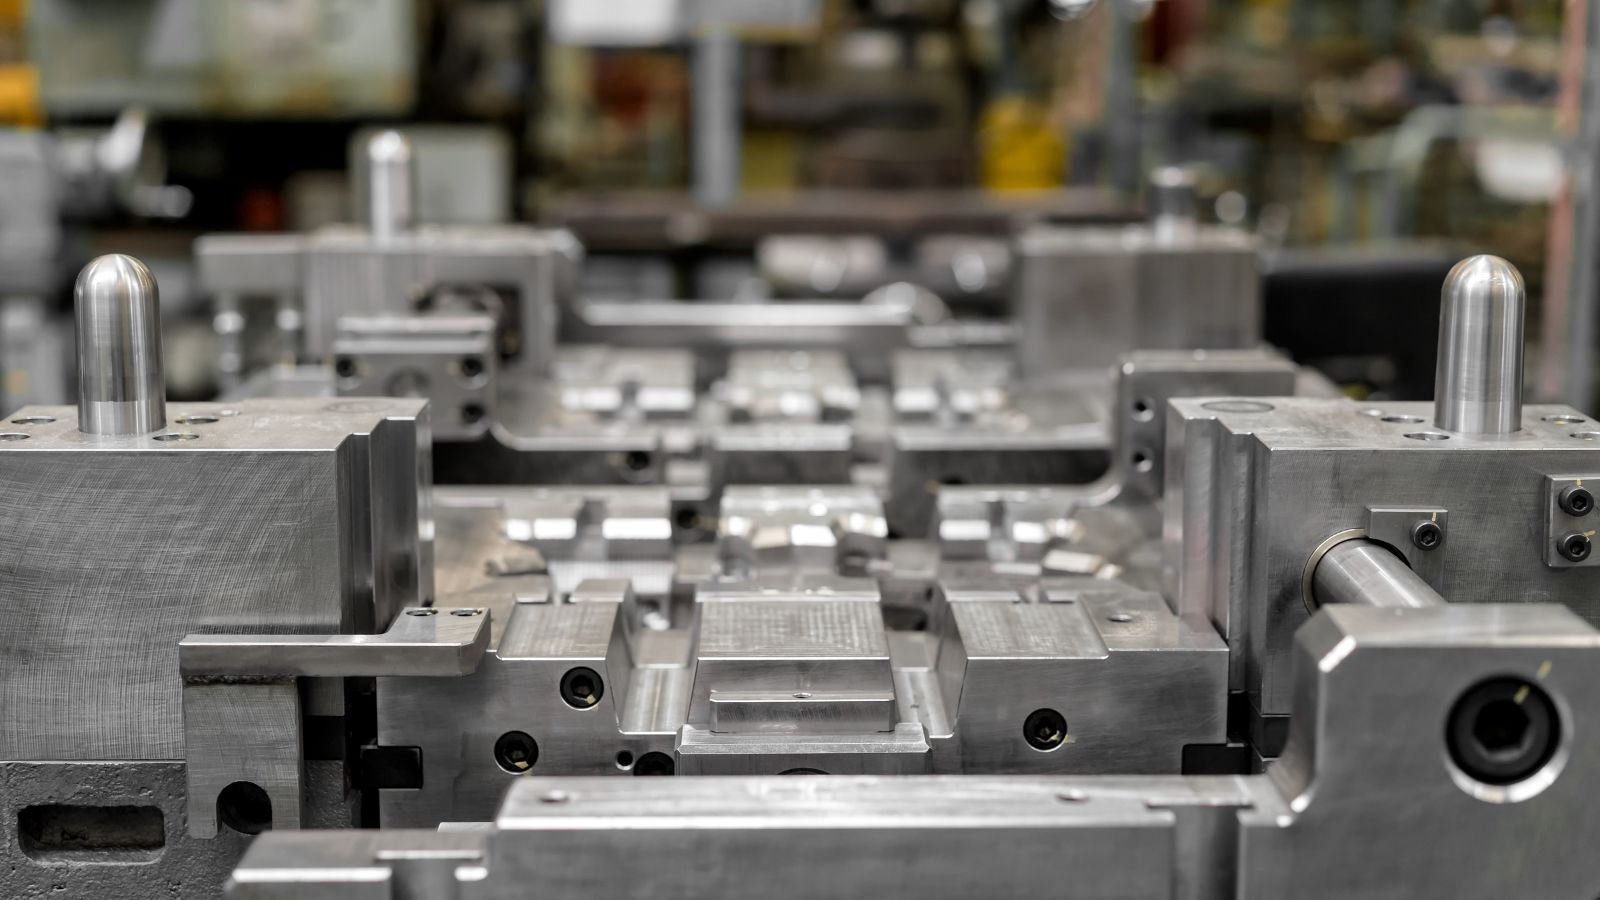
Rotor döküm süreci; kalıp hazırlığı, parça yerleştirme (insert kullanımı) ve kontrollü kurulum aşamalarıyla başlar. Uygun kalıplama hayati önem taşır; çünkü kalıp, laminasyon paketini doğru konumda tutmalı ve rotor yuvaları ile uç halka boşluklarının tamamen dolmasını sağlamalıdır. Süreç, boş bir kalıp boşluğu yerine içine parça yerleştirilmiş bir kalıp düzeni içerdiğinden, rotor üretimi hizalama ve termal kontrol açısından genel basınçlı döküm işlemlerine kıyasla daha hassas bir yapıdadır.
En önemli süreç faktörleri genellikle şunları içerir:
- Yüksek kaliteli basınçlı döküm kalıbı
- Laminasyon paketinin hassas konumlandırılması
- Kararlı kalıp sıcaklığı kontrolü
- Güvenilir yuva dolumu
- Kontrollü uç halka oluşumu
- Sorunsuz ve tekrarlanabilir parça çıkarma
- Erken kontrol döküm sonrası
Birçok rotor üretim programında, dikey makineler laminasyon paketinin yerleşimi ve hizalanmasına yardımcı oldukları için tercih edilir. Daha yüksek üretim kapasiteli hatlarda, çok istasyonlu indeksleme sistemleri gibi otomatik düzenler, tutarlılığı ve üretim hızını artırabilir. Makine yerleşimi ne olursa olsun, başarı; kararlı kalıp sıcaklığına, güvenilir yuva dolumuna ve kontrollü parça çıkarmaya bağlıdır. Hatalı parça çıkarma veya dengesiz dolum; uç halka geometrisini, iç çap eş merkezliliğini ve sonraki aşamalardaki rotor balansını olumsuz etkileyebilir.
Döküm işleminden sonra; talaşlı imalat ve son işlem aşamalarında ilave emek harcanmadan önce görünür kusurları, eksik dolumları veya boyutsal sorunları tespit etmek amacıyla yolluk temizleme ve ilk kontrol işlemleri uygulanır.
Basınçlı Döküm Rotorun İkincil İşlenmesi
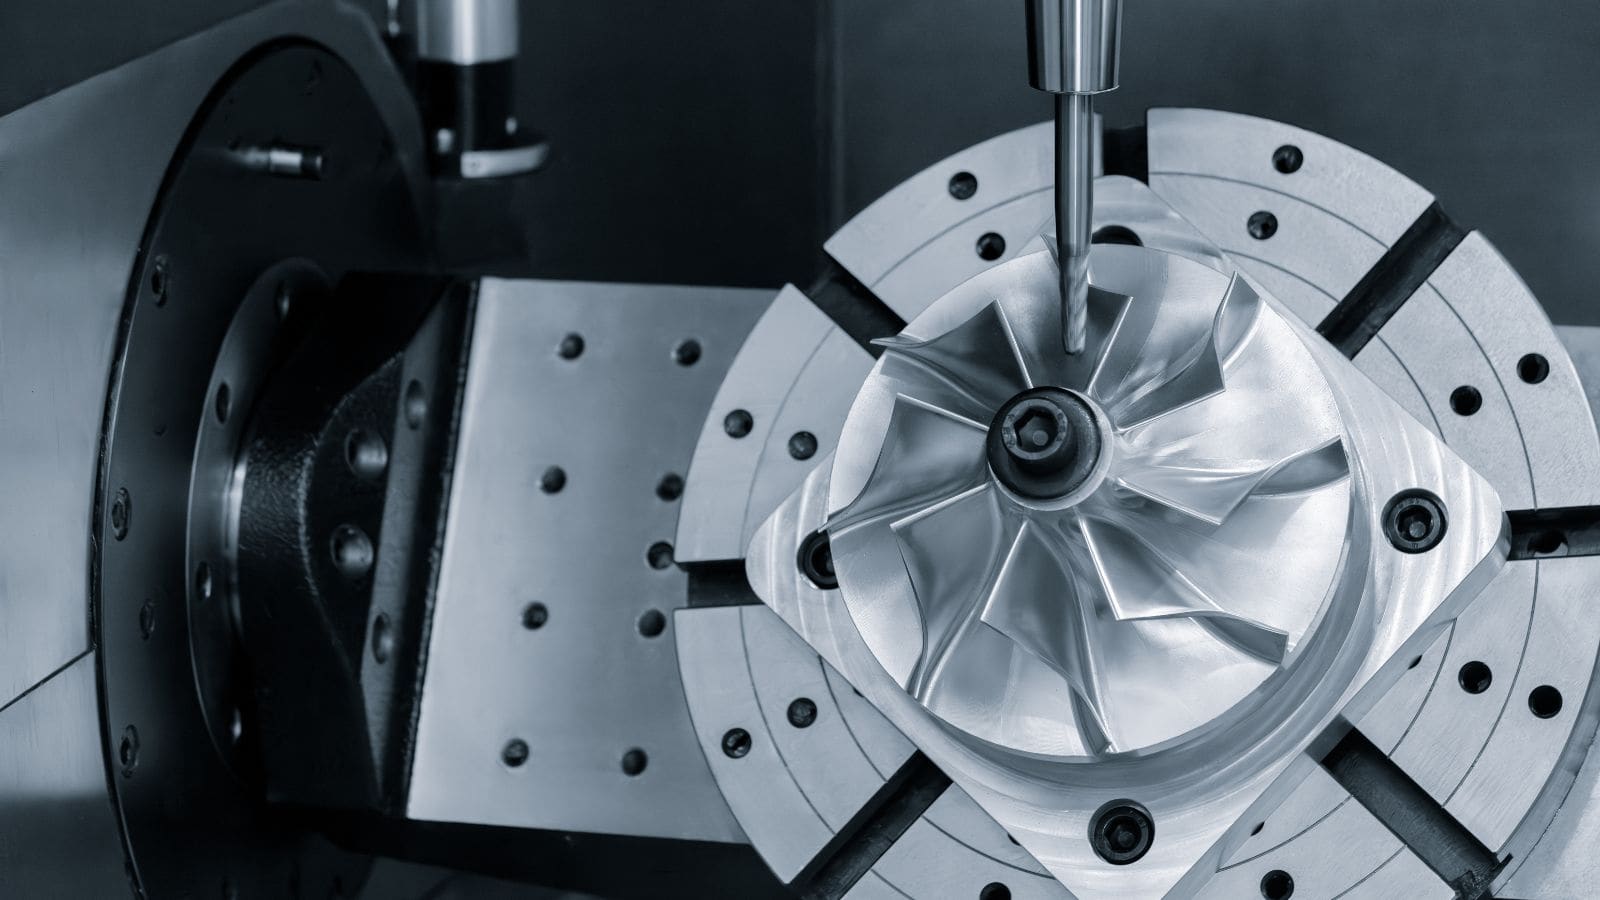
Döküm işlemi başarılı olsa bile, birçok rotorun motor montajından önce ikincil bir işleme tabi tutulması gerekir. Rotor dış çapı, iç delik çapı, uç yüzeyler, eş eksenlilik ve salgı gibi unsurlar, genellikle yalnızca döküm yöntemiyle güvenilir bir şekilde sağlanabilecek olandan daha sıkı bir kontrol gerektirir. İşte bu noktada işleme sonrası işlemler üretim planının önemli bir parçası haline gelir.
Rotor iç çapı ve dış çapının son işlem kalitesi; mil uyumunu, hava boşluğu tutarlılığını, titreşim seviyesini ve montaj verimliliğini doğrudan etkiler. Bazı projelerde ekipler şunları da karşılaştırabilir: CNC talaşlı imalat ile basınçlı döküm Geometrinin ne kadarının dökümle elde edileceğine ve ne kadarının sonradan işleneceğine karar verirken. Motor üreticileri için en önemli husus, kullanılan talaşlı imalat yöntemi değil; tedarikçinin kararlı bir mil montajı, balans işlemi ve nihai entegrasyon için hazır rotorlar sunup sunamadığıdır.
Rotor Performansı Açısından Önemli Kalite Kontrolleri
Rotor basınçlı döküm kalitesi üç alanda değerlendirilmelidir: iç yapı bütünlüğü, boyutsal kontrol ve süreç tutarlılığı. Yüzey görünümü tek başına rotorun doğrulanması için yeterli değildir; çünkü performans risklerinin çoğu iç yapı kaynaklıdır.
X-ışını (röntgen) muayenesi, iletken çubuklar ve uç halkalarındaki gözeneklilik seviyelerini doğrulamak için en önemli yöntemlerden biridir. İç boşluklar elektrik akış yolunu kesebilir, direnci artırabilir ve motor verimliliğini düşürebilir. CMM (Koordinat Ölçme Makinesi) kullanılarak yapılan boyutsal kontroller; iç çap, paket yüksekliği, dış çap ve uç halkası geometrisinin doğrulanmasına yardımcı olur. Malzeme doğrulaması alaşım bileşimini teyit ederken, elektriksel direnç testi iletken bütünlüğünün işlevsel bir kontrolü olarak kullanılabilir.
Tedarik ekipleri için bu kontroller önemlidir; çünkü rotor kusurları genellikle balans işlemi, mil presleme veya nihai motor testleri aşamasına kadar net bir şekilde ortaya çıkmaz. Gözeneklilik kontrolü, boyutsal doğrulama ve kararlı süreç aralıkları konusunda belgelendirme yapabilen bir tedarikçi, uzun vadeli rotor projelerini destekleme konusunda çok daha güçlü bir konumdadır.
Rotor Basınçlı Döküm Tedarikçisi Nasıl Değerlendirilir?
Rotor bileşenleri tedarik ediyorsanız, tedarikçiye sorulacak en iyi sorular sadece fiyatla ilgili olanlar değildir. Ayrıca kalıplama, simülasyon, süreç kontrolü ve şirket içi yetkinlikleri de kapsamalıdırlar.
Satın alma uzmanları bir tedarikçiyi değerlendirirken şunlara dikkat etmelidir:
- Rotor döküm gerekliliklerinin ve üretim zorluklarının net bir şekilde anlaşılması
- Kalıplama ve süreç geliştirmeyi destekleyecek kalıp akış analizi veya simülasyonu
- Gözeneklilik, iletkenlik ve boyutsal tutarlılık üzerinde güçlü kontrol
- Kalıplama, döküm, talaşlı imalat ve muayene konularında entegre yetkinlikler
- Tasarım revizyonları ve kalıp değişiklikleri için hızlı yanıt veren mühendislik desteği
- Tekrarlanan üretimler için belgelenmiş süreçler ve güvenilir kalite sistemleri
Üretim açısından bakıldığında, satın alma uzmanları; kalıplama, döküm, talaşlı imalat, muayene ve takip işlemlerini tek ve koordineli bir iş akışı içinde yönetebilen tedarikçileri tercih etmelidir. Bu tür bir entegrasyon izlenebilirliği artırır, süreçler arası geçiş riskini azaltır ve pilot üretimden seri üretime kadar daha iyi bir tutarlılık sağlar. Daha sıkı gerekliliklere sahip rotor programlarında, sertifikalar ve süreç dokümantasyonu da tedarikçinin hazırlık düzeyinin temel göstergeleridir.
Moldiecasting: Kalıp ve Parçalar İçin Rotor Döküm Uzmanınız
Rotor basınçlı dökümü, endüksiyon motoru rotorlarının seri üretimi için verimli bir çözümdür; ancak başarılı sonuçlar sadece döküm işleminden çok daha fazlasını gerektirir. Güvenilir bir motor performansı elde etmek için iletkenlik, gözeneklilik kontrolü, rotor dengesi, uç halkası bütünlüğü ve talaşlı imalat hassasiyeti gibi unsurların dikkatle yönetilmesi gerekir. Bu nedenle, OEM’ler ve tedarik ekipleri genellikle hem basınçlı döküm süreçlerine hem de rotor bileşenlerinin kendine özgü üretim gerekliliklerine hakim tedarikçileri ararlar.
Kalıplama, döküm, talaşlı imalat ve kalite kontrol süreçlerinde sunduğu entegre destekle Moldie, müşterilerinin rotor projelerini geliştirme aşamasından istikrarlı üretim aşamasına çok daha büyük bir güvenle taşımalarına yardımcı olur. Rotor basınçlı dökümü veya diğer hassas basınçlı döküm parçaları için tedarikçileri değerlendiriyorsanız, Moldie ile iletişime geçin ve uygulama ile üretim ihtiyaçlarınızı görüşün.







