
Basınçlı döküm süreciyle birleştirilen döküm sonrası talaşlı imalat, boyutsal açıdan hassas ve kullanıma hazır parçalar ortaya çıkarır. Ancak asıl üretim zorluğu… döküm veya talaşlı imalatın tek başına ele alınması değil; döngü sürelerinin kısa tutulması, hurda oranının düşük kalması ve parçaların beklenen parametreleri karşılaması için her iki aşamanın da uyum içinde çalışacak şekilde tasarlanmasıdır.
Basınçlı Döküm Sonrasında Neden CNC İşlemlerine İhtiyaç Duyulur?
CNC işlemlerinin eklenmesinin yaygın nedenleri şunlardır:
- Döküm aşamasındaki kapasitenin ötesinde, daha sıkı toleranslar elde etmek
- Hassas delikler, dişler ve sızdırmazlık yüzeyleri oluşturmak
- Kalıp ayırma hattı izlerini gidermek
- Dökümle elde edilemeyen unsurlar
Basınçlı Döküm Süreci için CNC İşlemleri ve Toleranslar
En iyi basınçlı döküm süreci bile, döküm sonrası elde edilebilecek toleranslar ve yüzey kalitesi açısından sınırlara sahiptir. CNC işleme bu açığı kapatarak; kritik unsurları, uyum, işlev ve görünüm açısından gereken hassasiyet seviyelerine taşır.
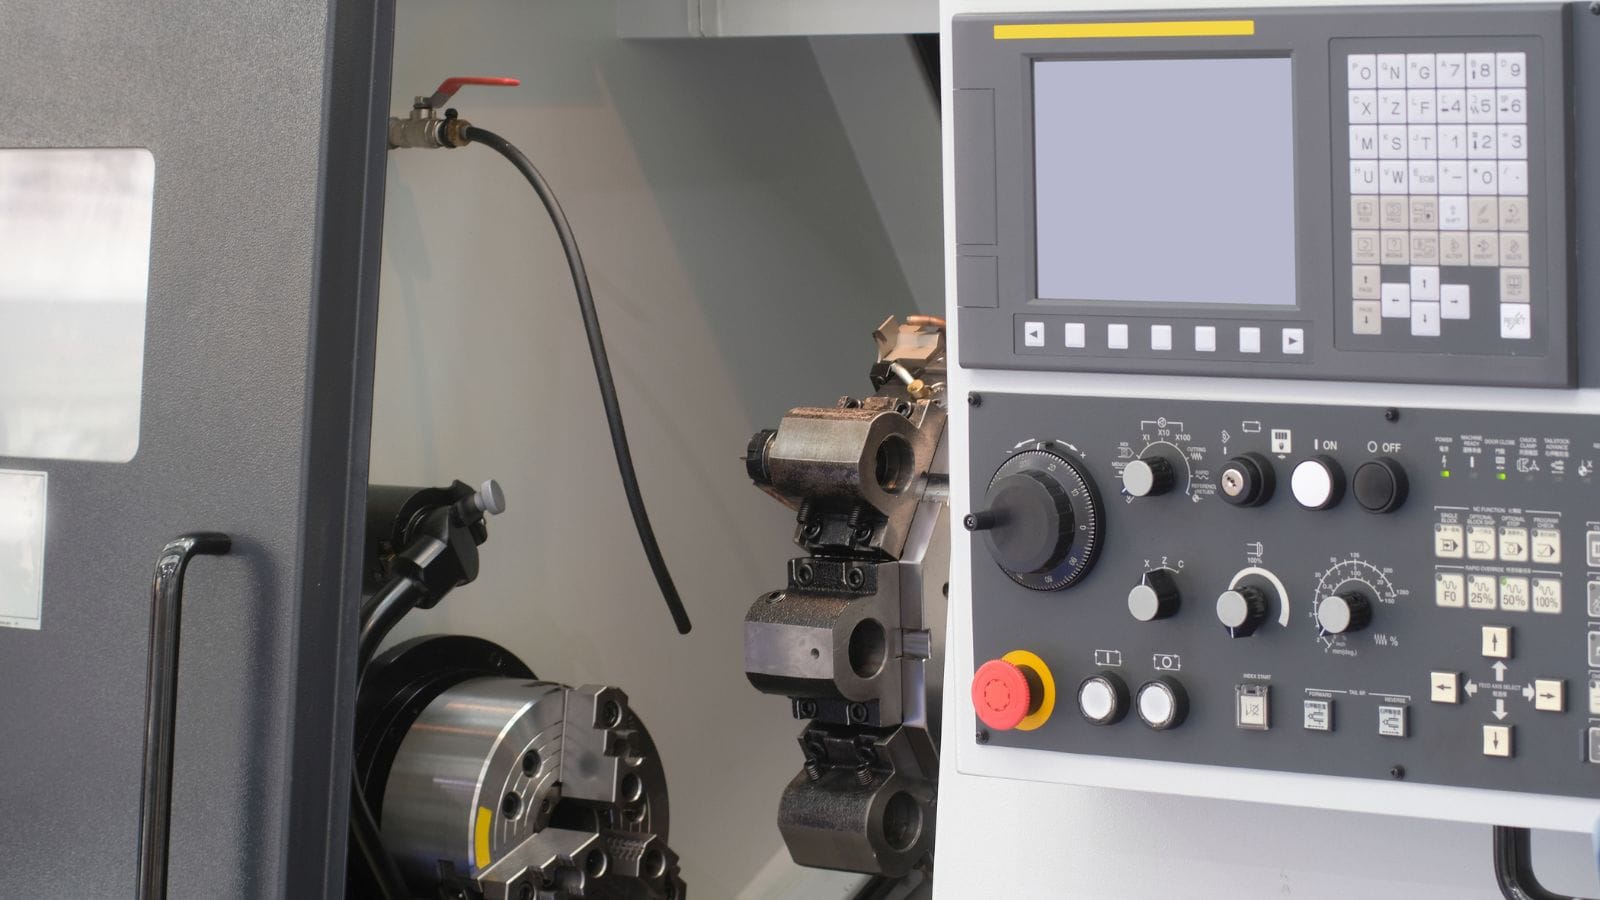
Basınçlı Döküm Parçalar için CNC İşlemleri
Basınçlı döküm parçalara uygulanan en yaygın talaşlı imalat işlemleri şunlardır:
- Frezeleme: Birleşme yüzeylerinin düzleştirilmesi, cep oluşturma ve karmaşık konturların işlenmesi
- Delik delme ve diş açma: Hassas delikler ve dişli özellikler oluşturma
- Torna işlemi: Genellikle torna tezgahına veya döner tablaya sabitlenmiş parçalar üzerinde dairesel özelliklerin işlenmesi
- Çapak alma: Döküm ve işlenmiş yüzeylerdeki keskin kenarların ve kalan çapakların giderilmesi
- Taşlama ve parlatma: İşlevsel veya görsel (estetik) bölgelerde ince yüzey kalitesi elde etme
Döküm Hali Kapasitesi ve İşlenmiş Parça Hassasiyeti Karşılaştırması
Basınçlı döküm, döküm standartlarına göre iyi bir boyutsal doğruluk sağlar ve bu yöntemle üretilen bazı parçalar talaşlı işlem gerektirmez; ancak bu tabloda görüldüğü gibi gerçek sınırlamalar da mevcuttur:
| Parametre | Döküm Hali (Tipik) | CNC İşlem Sonrası |
|---|---|---|
| Lineer tolerans | ±0,1 mm ila ±0,3 mm | ±0,01 mm ila ±0,05 mm |
| Yüzey pürüzlülüğü (Ra) | 1,6 ila 6,3 µm | 0,4 ila 1,6 µm |
| Düzlemsellik | 0,1 ila 0,3 mm sapma, 100 mm boyunca | 0,02 mm veya daha iyi |
| Gerçek konum (delikler) | ±0,2 mm | ±0,05 mm veya daha iyi |
Döküm sonrası toleranslar, NADCA ve ISO 8062 gibi standartlarla tanımlanır. Kalıp ayırma hattını kesen veya hareketli maça içeren özellikler, genellikle daha geniş tolerans aralıklarına sahiptir.
Ayrıca, eloksal gibi yüzey işlemleri özel bir alaşım kimyası gerektirir ve talaşlı imalat sonrası yüzey pürüzlülüğü hedefleri, son işlem yöntemiyle uyumlu olmalıdır.
Talaşlı İmalat Süresini Azaltan Tasarım Kuralları
Akıllı kalıp tasarımı, talaşlı imalat süresini ve maliyetini düşürmenin en etkili yoludur. Kalıp tasarımı aşamasında alınan yolluk sistemi, hava tahliyesi, duvar geometrisi ve referans noktası (datum) yerleşimi ile ilgili kararlar; döküm parçasının kalitesini, tutarlılığını ve işlenebilirliğini doğrudan belirler.
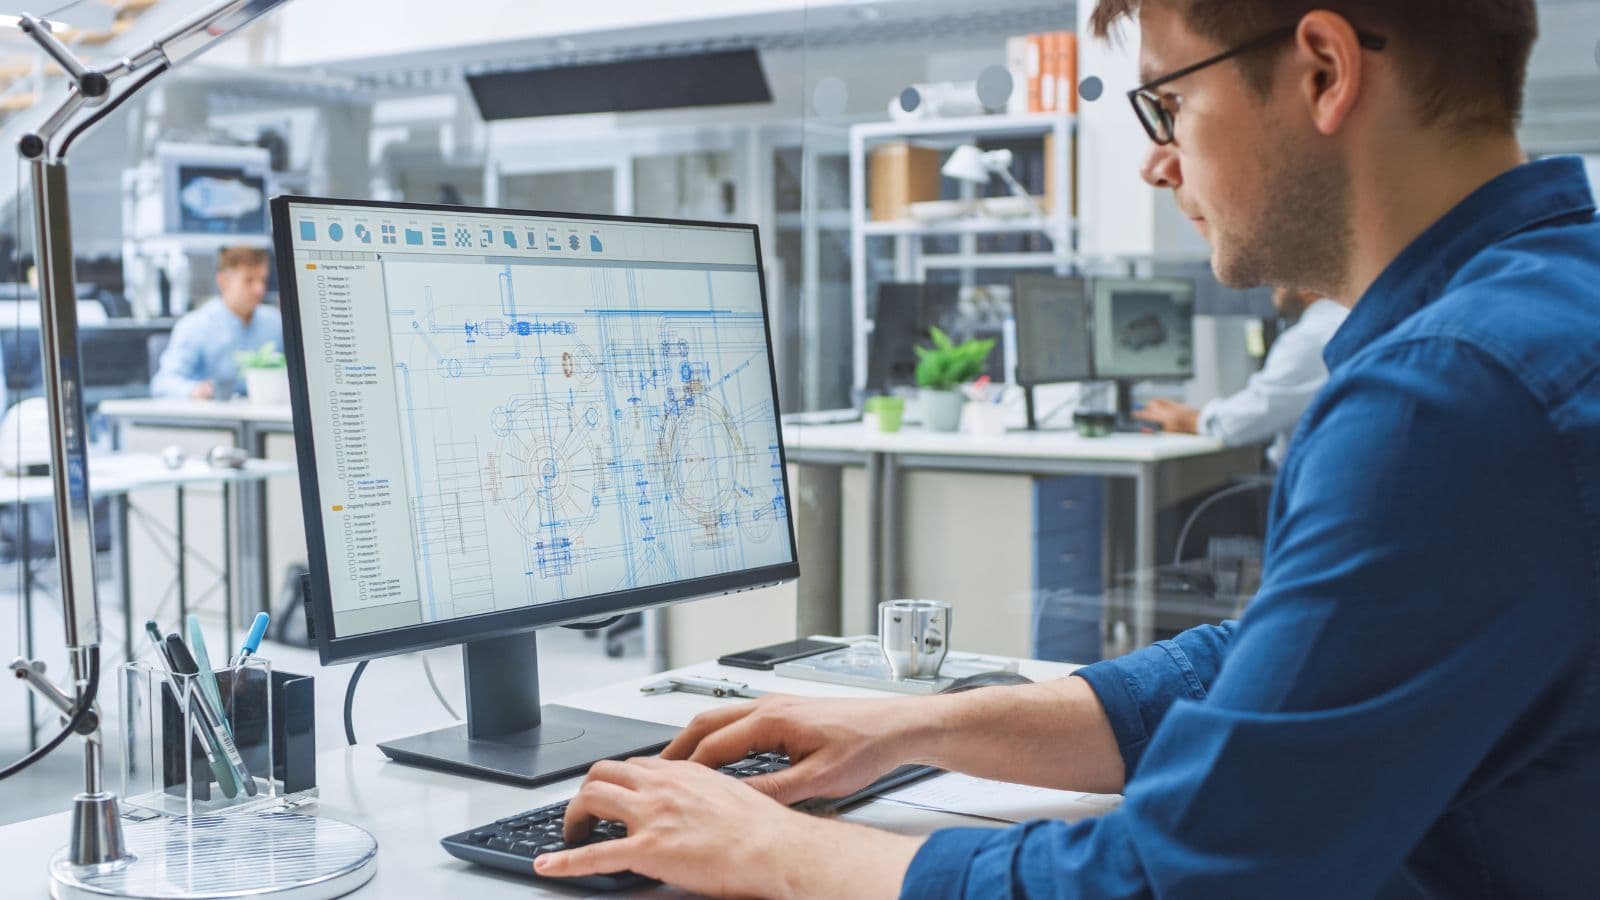
Kalıp Yerleşimi, Yolluk Sistemi ve Hava Tahliyesi Temelleri
Bir basınçlı döküm kalıbı iki yarıdan oluşur: kapak kalıbı (sabit) ve itici kalıbı (hareketli). Bu iki yarının birleştiği yer, çapak konumunu belirleyen ve hangi yüzeylerin talaşlı işlem gerektirdiğini etkileyen kalıp ayırma hattıdır. Dahası, yolluk sistemleri ve hava tahliye kanalları da parça kalitesini büyük ölçüde etkiler; bu da dolaylı olarak talaşlı imalat sürecini etkiler.
Yolluk sistemi; ergimiş metali kalıp boşluğuna yönlendiren ana yolluk (sprue), dağıtıcı kanallar (runners) ve giriş yollarından (gates) oluşur. Giriş yolu konumu ve boyutu; dolum düzenini, hava sıkışması riskini ve bitmiş parça üzerindeki giriş yolu kalıntısının yerini etkiler. Yanlış konumlandırılmış bir giriş yolu; türbülanslı doluma, soğuk birleşme izlerine (cold shuts) ve daha sonra talaşlı işlem gerektiren bölgelerde gözenekliliğe yol açabilir.
Hava tahliyesi (venting), enjeksiyon sırasında sıkışan havanın ve gazların dışarı çıkmasını sağlar. Tahliye kanalları, kalıp ayırma yüzeyine açılan veya dolumun en son gerçekleştiği bölgelere yerleştirilen ince kanallardır. Yetersiz hava tahliyesi, hava sıkışmasına ve gözenekliliğe neden olur; bu durum, özellikle sızdırmazlık yüzeyi oluşturmak için talaşlı işlem gerektiren bölgelerde ciddi sorunlara yol açar.
CAD/CAM/CAE yazılımları ve kalıp akış analizleri (dolum süresi, sıcaklık dağılımı, hava basıncı, büzülme tahmini) dahil olmak üzere gelişmiş kalıp tasarım araçları, mühendislerin çelik işlenmeye başlanmadan önce giriş yolu konumlarını ve hava tahliye yerleşimlerini optimize etmelerine yardımcı olur.
Mukavemet, Akış ve Kalıptan Çıkarma Açısından Parça Geometrisi
Çeşitli tasarım kuralları bir döküm parçasının minimum talaşlı işlemle boyutsal hedefleri karşılayıp karşılayamayacağını doğrudan etkiler:
- Kalıptan çıkarma açıları (Draft angles): Kalıp açılma yönüne paralel tüm yüzeylerin, parçanın temiz bir şekilde çıkarılabilmesi için bir eğime (konikliğe) ihtiyacı vardır. Alüminyum için genellikle en az 1:100 (0,6°) oranında eğim gerekirken, çinko için 1:200 (0,3°) kadar düşük bir oran yeterli olabilir.
- Kavisler (Fillets): Metal akışını iyileştirmek ve gerilme yığılmalarını azaltmak için keskin iç köşeleri kavisli (radyüslü) köşelerle değiştirin. Bu işlem ayrıca kalıbın erken aşınmasını da azaltabilir.
- Takviye kaburgaları (Ribs): Duvar kalınlığını artırmadan yapısal rijitlik sağlayın. Takviye kaburga kalınlığını bitişik duvar kalınlığının yaklaşık %60–80’i seviyesinde tutmak, çökme izlerini (sink marks) önleyebilir.
- Tekdüze duvar kalınlığı: Duvar kalınlığındaki büyük farklılıklar; düzensiz soğumaya, çarpılmaya ve iç gözenekliliğe yol açabilir. En kalın kesit, mümkün olduğunda 13 mm’nin altında tutulmalıdır.
- Montaj çıkıntıları (Boss’lar): Büzülme kaynaklı gözenekliliği azaltmak için montaj çıkıntılarının çevresinde tutarlı bir duvar kalınlığı kullanın.
İşlenecek Özelliklerin ve Referans (Datum) Stratejisinin Planlanması
İşlenecek özellikler, parça boyutuna ve alaşıma bağlı olarak genellikle 0,5 mm ila 1,0 mm arasında değişen yeterli bir talaş payı ile tasarlanmalıdır. Talaş payının çok az olması, kesici takımın dökümden gelen gözeneklere çarpmasına neden olabilir; çok fazla olması ise çevrim süresini uzatır ve takım aşınmasını artırır.
Referans (datum) stratejisi de aynı derecede önemlidir. Referans yüzeyleri, döküm parçasını CNC tezgahına bağlamak için kullanılan referans noktalarıdır. Bu yüzeyler şunları sağlamalıdır:
- Minimum çapak veya bozulma içeren, dökümden çıktığı haliyle (işlenmemiş) yüzeyler
- Kararlı bir üç noktalı (3-2-1) bağlama düzenine olanak tanıyan konumlandırma
- İşleme sırasında konum sapmalarını önlemek için her döküm çevriminde tutarlılık
Referans ve bağlama düzenlerini döküm sonrasında değil de kalıp tasarımı aşamasında planlayan mühendisler, işleme hazırlık sürecinde önemli ölçüde zaman kazanır ve yanlış konumlandırılmış özelliklerden kaynaklanan hurda miktarını azaltır.
Hatalar, Muayene ve Kalite Güvencesi
İyi tasarlanmış bir basınçlı döküm süreci bile, sevkiyat öncesinde doğrulanması gereken parçalar ortaya çıkarır. Döküm ve talaşlı imalat hatalarının her biri kendine özgü riskler barındırır; kapsamlı bir kalite güvence sistemi ise sorunları montaj hattına ulaşmadan önce tespit eder.
Yaygın Döküm ve Talaşlı İmalat Hataları
Basınçlı döküm hataları şunları içerir:
- Gözeneklilik (Porozite): Katılaşma sırasında hapsolan gaz veya büzülme nedeniyle oluşan küçük boşluklar
- Soğuk birleşme izleri (Cold shut): İki akış cephesinin karşılaştığı ancak tam olarak kaynaşmadığı bölgelerde görülen çizgiler
- Çapak: Kalıp ayırma hattı boyunca veya maça pimleri çevresinde oluşan fazla metal
- Yetersiz dolum (Misrun): Yetersiz metal sıcaklığı veya basıncı nedeniyle kalıp boşluğunun tam dolmaması
- Yüzey kabarcıkları: Isıl işlem veya talaşlı imalat sırasında genleşen, yüzey altındaki gaz ceplerinin neden olduğu kabarcıklar
Talaşlı imalat kaynaklı hatalar şunları içerir:
- Takım izleri veya titreşim izleri (chatter) aşınmış veya yanlış ayarlanmış kesicilerden kaynaklanan
- Tolerans dışı özellikler fikstür hataları veya referans noktası kaymasından kaynaklanan
- Açığa çıkan gözeneklilik talaşlı imalatın dökümün yoğun dış kabuk tabakasını kaldırmasıyla oluşan
Gözeneklilik ve Hava Hapsolmasının İkincil İşlemler Üzerindeki Etkisi
Gözeneklilik, döküm kalitesi ile talaşlı imalat sonuçlarını birbirine bağlayan en yaygın hatadır. Basınçlı döküm parçasının genellikle 0,5 mm kalınlığındaki dış yüzey tabakası, kalıp duvarı karşısında hızla katılaştığı için yoğun ve nispeten gözeneksizdir. İç kısım ise gaz gözenekliliği veya büzülme boşlukları içerebilir.
İşleme sırasında bu yoğun yüzey tabakası kaldırıldığında; sızdırmazlık kabiliyetini, yüzey kalitesini ve yapısal bütünlüğü olumsuz etkileyebilecek gözenekler açığa çıkabilir. Bu nedenle, işleme payı, giriş (gate) konumu ve hava tahliye kanalları belirlenirken, işlenecek bölgelerdeki gözeneklilik riski mutlaka göz önünde bulundurulmalıdır.
Kalıp dolum analizleri (özellikle hava basıncı ve büzülme boşluğu simülasyonları), gözenekliliğin nerelerde oluşacağını öngörmeye yardımcı olur; böylece tasarımcılar ilgili özelliği taşıyabilir, hava tahliye kanalları ekleyebilir veya proses parametrelerini ayarlayabilirler.
Üretim Onayı İçin Muayene Yöntemleri
Güvenilir bir kalite sistemi, farklı aşamalarda birden fazla muayene yöntemi kullanır:
- Boyutsal muayene: Koordinat Ölçüm Makineleri (CMM), kritik boyutları parça teknik resmiyle karşılaştırarak doğrular. Yeni kalıplar için ilk numune muayene raporları standart bir uygulamadır.
- X-ışını muayenesi: Tahribatsız muayene yöntemi, parça kesilmeden iç gözenekliliği ve yabancı madde kalıntılarını (inklüzyonları) ortaya çıkarır. Yapısal ve basınç sızdırmazlığı gerektiren dökümler için elzemdir.
- 3D tarama: Döküm veya işleme sonrası yüzeyin tamamını CAD modeliyle karşılaştırır. Çarpılma, kayma ve profil sapmalarının tespit edilmesinde yararlıdır.
- Malzeme testi: Spektrometre analizi, alaşım kimyasını doğrular. Sertlik ve çekme testleri ise mekanik özellikleri teyit eder.
- Görsel muayene: Projektörler ve optik karşılaştırıcılar; yüzey kalitesini, çapak kalıntılarını ve görsel kusurları kontrol eder.
ISO 9001:2015 ve IATF 16949 gibi sertifikalara sahip tedarikçiler; muayene sıklığını, ölçüm ekipmanlarını, düzeltici faaliyet prosedürlerini ve izlenebilirliği tanımlayan dokümante edilmiş kalite planlarını uygular.
Basınçlı Döküm ve Sonrası İşleme: Uygulama Alanları ve Maliyet Unsurları
Basınçlı döküm ve sonrası işleme süreçleri geniş bir pazar yelpazesine hizmet eder; bitmiş bir parçanın toplam maliyeti ise sadece parça başına döküm fiyatından çok daha fazlasına bağlıdır. Akıllı tedarik kararları, uygulamayı doğru alaşım, süreç ve üretim ortağıyla eşleştirmekle başlar.
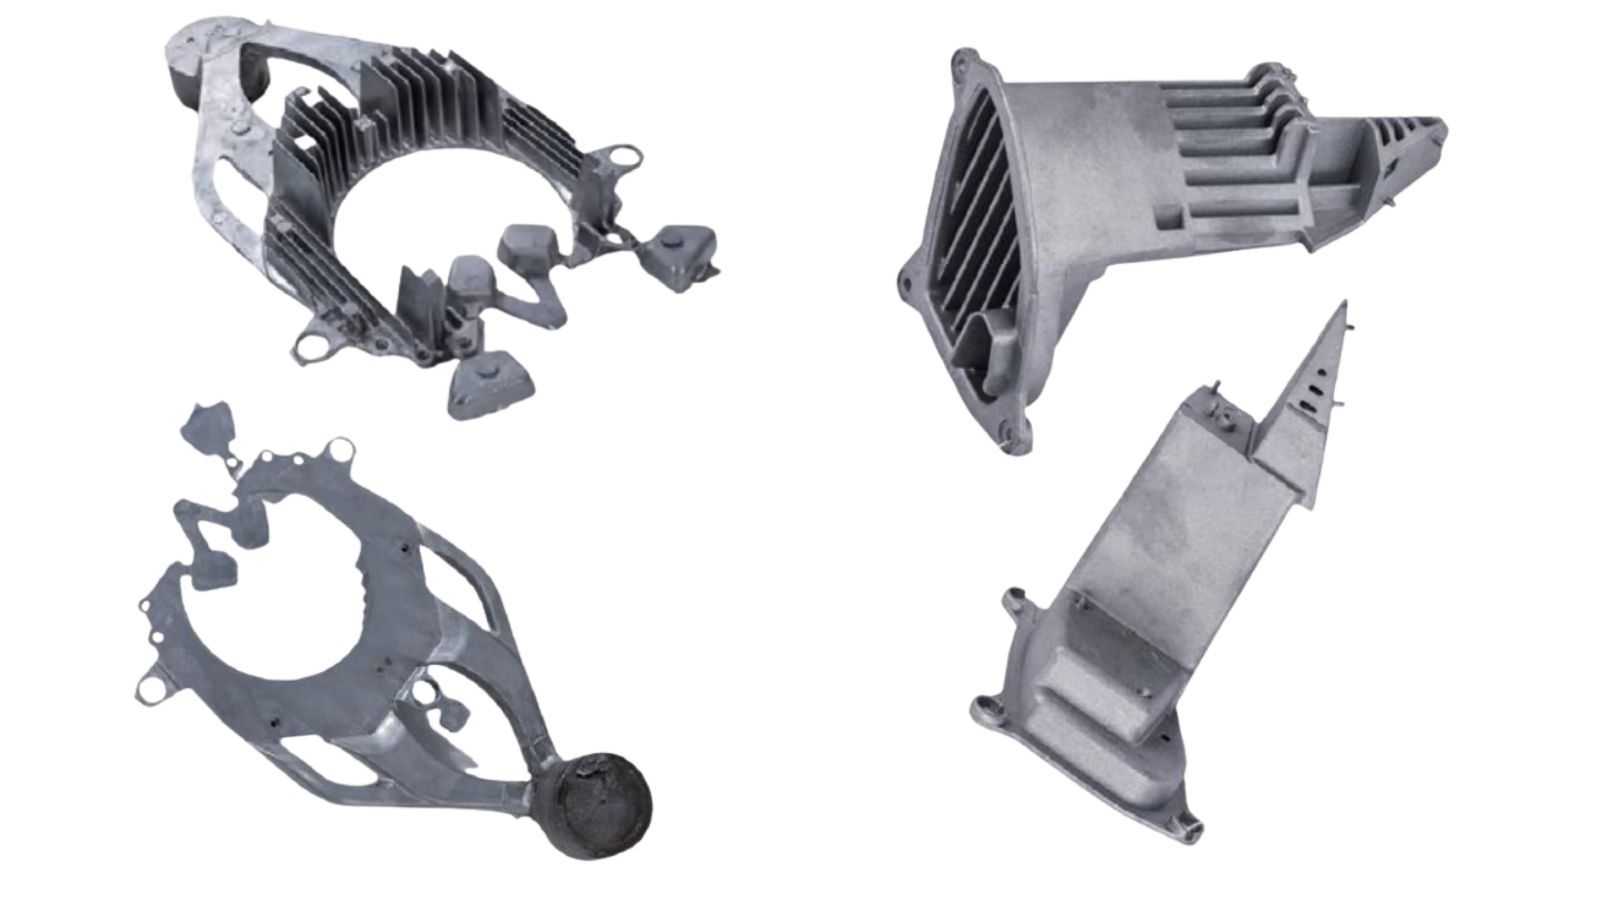
En Uygun Sektörler ve Tipik Parça Türleri
Otomotiv Basınçlı döküm ve işlenmiş parçaların en büyük tüketicisidir. Motor blokları, şanzıman muhafazaları, yapısal braketler ve elektrikli araç (EV) batarya muhafazalarının tamamı; alüminyum veya magnezyum basınçlı döküm ve ardından uygulanan hassas CNC işlemlerine dayanır.
Havacılık ve Uzay Hafif ve yüksek yapısal bütünlüğe sahip parçalar gerektirir. Magnezyum ve alüminyum dökümler sıkı toleranslarla işlenir ve iç yapısal bütünlükleri açısından X-ışını ile kontrol edilir.
Tüketici Elektroniği Cihaz muhafazaları, soğutucular ve konnektör gövdeleri için çinko ve alüminyum basınçlı dökümler kullanır. Son kullanıcıya yönelik ürünlerde yüzey bitiş kalitesi kritik öneme sahiptir.
Endüstriyel ve tıbbi ekipmanlar motor gövdeleri, valf gövdeleri ve muhafazalar gibi büyük üretim serilerinde boyutsal tutarlılık gerektiren parçalar için basınçlı dökümün sunduğu tekrarlanabilirlik avantajından yararlanır.
İşleme Maliyetini Belirleyen Unsurlar
Çevrim süresini büyük ölçüde özellik yoğunluğu ve takım yolu zorluğu belirler. Dişler, hassas delikler, sızdırmazlık yüzeyleri, derin cepler, kesişen delikler ve karmaşık konturlar; takım değişimlerini, daha uzun kesim yollarını ve stabilite sağlamak adına daha yavaş ilerleme hızlarını beraberinde getirir. Sıkı toleranslar; kısıtlı takım erişimi veya uzun erişimli takımların kullanımıyla birleştiğinde maliyetler hızla artar; çünkü titreşim kontrolü genellikle ek yarı finiş veya finiş pasoları gerektirir.
Kurulum sayısı, maliyet artışının en güvenilir göstergesidir. Yapılan her ek bağlama işlemi; parça elleçleme, prob ile ölçüm, referans noktası kayması riski ve çoğu zaman özel bir fikstür gereksinimi ekler. Kesim süresi benzer olsa bile, çoklu kurulumlar üretim hızını düşürür ve tolerans dışı parça olasılığını artırır; bu nedenle efektif işleme maliyeti “çevrim başına maliyet” değil, “uygun parça başına maliyet” haline gelir.
Dökümdeki değişkenlik, gizli işleme maliyetlerine dönüşür. Döküm sonrası durum değişkenlik gösterdiğinde, üreticiler bunu daha fazla prob ölçümü, daha büyük talaş payı varsayımları, daha yavaş parametreler ve bazen manuel düzeltme işlemleriyle telafi ederler. Bu telafi yöntemleri hem süreyi hem de takım aşınmasını artırır; ayrıca, parça başı fiyat tekliflerinde nadiren görülen ancak maliyetli olan yeniden işleme süreçlerinin (revizyon döngülerinin) olasılığını yükseltir.
Üretim kaybı, maliyeti artıran gizli unsurdur. İşleme (talaşlı imalat) sonrasında parçaların; boyutsal uygunsuzluk, sızdırma sorunları veya görsel kusurlar nedeniyle kullanılamaz hale gelmesine yol açan her türlü durum maliyeti artırır; çünkü işleme süreci için gereken zaman ve emek çoktan harcanmıştır.
Maliyet, Kalite ve Teslim Sürelerini Koruyan Tam Hizmet Sağlayıcısı Bir İş Ortağı Seçmek
Basınçlı döküm parçaların işlenmesinde riski azaltmanın en hızlı yolu; kalıplama, döküm, CNC işleme, yüzey bitirme ve kalite kontrol aşamalarını birbiri ardına yapılan kopuk işlemler zinciri olarak değil, tek ve entegre bir süreç olarak ele almaktır. Bu adımların tek bir tam hizmet sağlayıcısı bünyesinde birleştirilmesi; genellikle teslim sürelerini kısaltır, sorumluluk takibini kolaylaştırır ve farklı tedarikçiler arasındaki geçişlerde hasar veya değişkenlik oluşma ihtimalini azaltır.
Eğer “Bunu üretebilirler mi?” aşamasından “Bunu büyük ölçekte ve güvenilir bir şekilde üretebilirler mi?” aşamasına geçmek istiyorsanız, Moldiecasting size yardımcı olabilir: Mühendislik desteği, bünyesinde yer alan işleme ekibi, tanınmış sertifikalar (ISO9001 ve IATF16949) ve kapsamlı son işlem (post-processing) yetenekleri ile geniş bir alaşım ve süreç yelpazesi için bizimle iletişime geçin!







