
A fundição sob pressão é um pilar da fabricação moderna, graças à produção confiável e aos produtos de alta qualidade. Se você pretende usar esse processo de fundição de metais em seu projeto, é essencial entender o processo para escolher o fabricante certo. Este guia foi criado justamente para apresentar:
- Um passo a passo detalhado do processo de fundição sob pressão.
- O que avaliar no fluxo de trabalho de um fabricante.
Fundamentos do processo de fundição sob pressão
A fundição sob pressão é um processo de fabricação que usa alta pressão para moldar metal fundido dentro de um ferramental de aço reutilizável. Isso permite produzir peças com geometrias detalhadas, características complexas e paredes finas, difíceis de obter com outros métodos.
O processo foi desenvolvido especificamente para metais não ferrosos, como alumínio, zinco, magnésio e ligas à base de cobre, por seus pontos de fusão mais baixos.
Do ponto de vista da produção, o principal valor da fundição sob pressão está na repetibilidade e na adequação a aplicações de alto volume. Como as matrizes de aço são rígidas e duráveis, elas mantêm dimensões precisas ao longo de milhares de ciclos. Essa estabilidade garante precisão consistente e acabamentos superficiais lisos em grandes lotes, tornando o processo uma opção preferida para a fabricação em massa, na qual a uniformidade é essencial.
Etapas do processo de fabricação por fundição sob pressão
O processo de fundição sob pressão segue uma sequência clara que controla o fluxo do metal, a pressão e o resfriamento. Cada etapa afeta a qualidade da peça, o tempo de ciclo, o custo do ferramental e os prazos de entrega.
Preparação e fechamento da matriz
O ciclo começa com a preparação da matriz. Os operadores limpam o molde para fundição sob pressão para remover resíduos de metal e detritos da injeção anterior.
Em seguida, aplicam uma camada fina de lubrificante ou agente desmoldante à superfície da cavidade. Esse revestimento ajuda a controlar a temperatura e permite que a peça seja extraída da matriz sem danos.
A máquina de fundição sob pressão fecha as duas metades da matriz com uma força de fechamento medida em tonelagem, mantendo-a vedada durante a injeção.
O projeto preciso do molde também é fundamental nesta etapa. A matriz inclui:
- Um sistema de canais de alimentação bem definido
- Canais equilibrados
- Canais internos de resfriamento
- Espaço para pinos extratores
Injeção do metal fundido
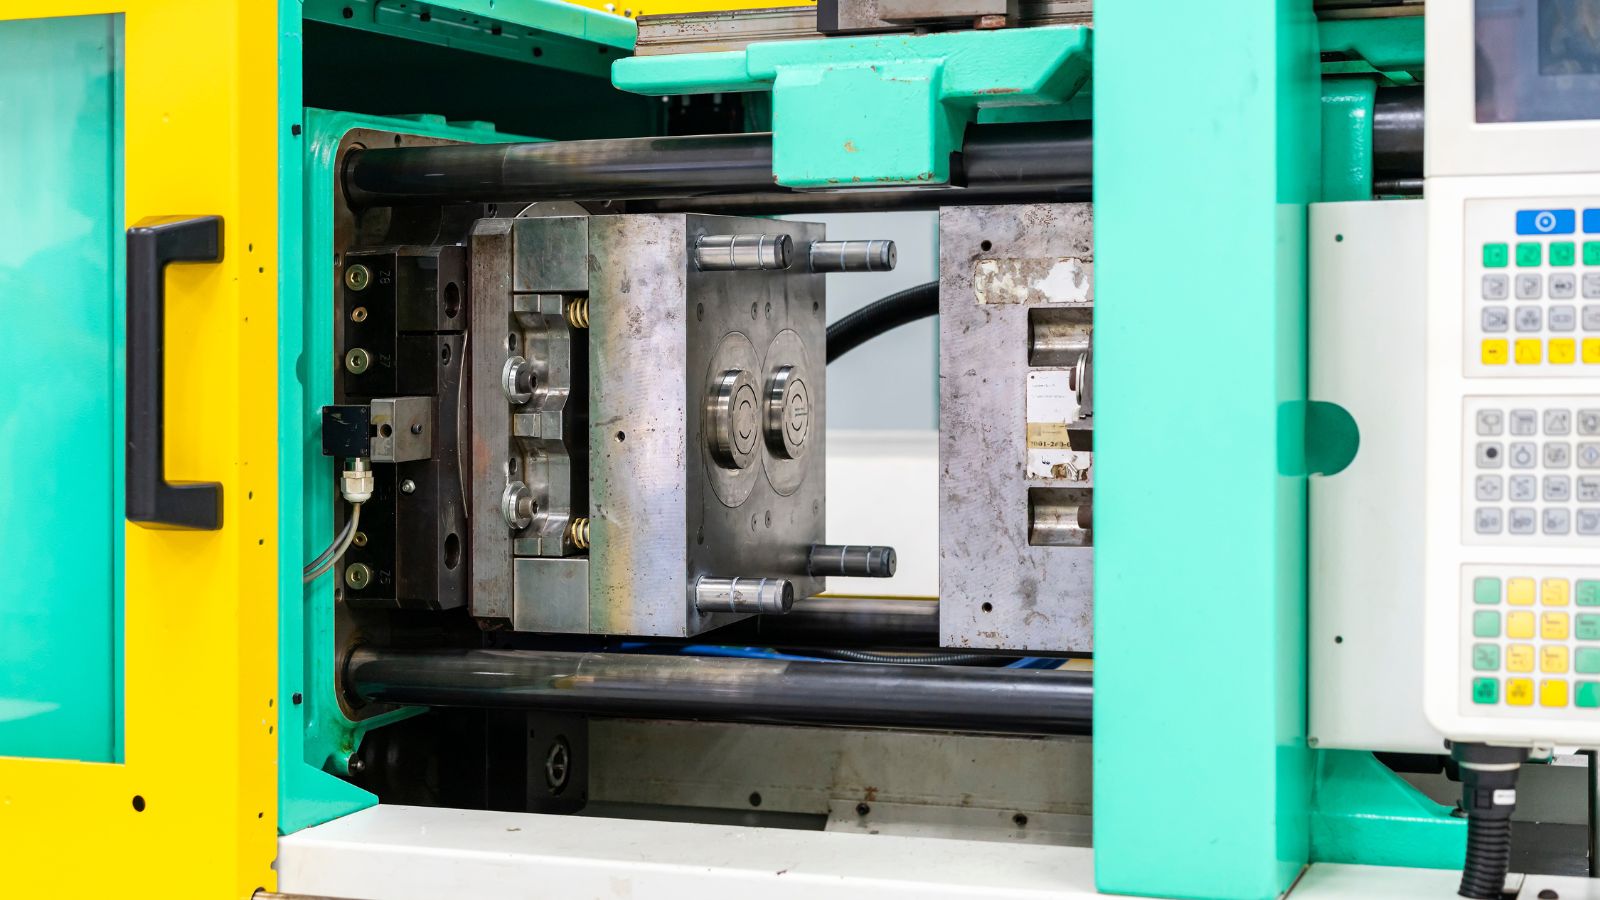
Depois que a matriz é fechada, a máquina injeta o metal fundido na cavidade. É importante observar que diferentes técnicas de fundição sob pressão também influenciam o procedimento de injeção.
Na fundição sob pressão em câmara quente, em que o forno fica dentro da máquina, um pistão submerso força o metal diretamente do forno para a matriz.
Nos sistemas de fundição sob pressão em câmara fria, nos quais o metal é fundido fora da máquina, o material fundido é transportado com uma concha e despejado na câmara de injeção.
Em geral, na injeção um pistão hidráulico empurra o metal pela câmara e para dentro do sistema de canais. O metal passa do canal de entrada para os canais de distribuição e, em seguida, para a cavidade da matriz.
A injeção ocorre em duas fases principais:
- Preenchimento lento para evitar o aprisionamento de ar
- Injeção em alta velocidade para preencher completamente a cavidade
A alta pressão garante que o metal preencha paredes finas e características complexas. A máquina mantém a pressão por um curto período para reduzir a contração.
Resfriamento e solidificação
Após o preenchimento, o metal fundido começa a esfriar e solidificar dentro da matriz. Os canais de resfriamento do molde fazem circular água ou óleo para controlar a temperatura.
O resfriamento uniforme é fundamental. Temperaturas desiguais podem provocar empenamento, tensão interna ou trincas.
A matriz permanece fechada enquanto o metal solidifica sob pressão. Essa pressão ajuda a manter a precisão dimensional e os detalhes da superfície.
O tempo de resfriamento depende de:
- Tipo de liga (alumínio, zinco ou magnésio)
- Espessura da parede
- Temperatura do molde
- Geometria da peça
Os engenheiros buscam reduzir o tempo de resfriamento sem causar deformações. Ciclos mais rápidos aumentam a produtividade, mas uma velocidade excessiva pode reduzir a qualidade da peça ou danificar o molde.
Extração e rebarbação
Depois que a peça solidifica, a matriz se abre ao longo da linha de partição. A máquina aciona os pinos extratores para empurrar a peça fundida para fora da cavidade.
A peça extraída ainda contém material excedente proveniente do sistema de canais. Esse material pode incluir:
- Canais de distribuição
- Canal de entrada
- Poços de transbordamento
- Rebarbas
Os operadores removem o excedente por rebarbação ou corte mecânico. Prensas de rebarbação automatizadas frequentemente aceleram essa etapa na produção de alto volume.
Pós-processamento e acabamento
A maioria das peças fundidas sob pressão exige algum nível de pós-processamento. A quantidade depende da tolerância, do acabamento superficial e da função.
As etapas comuns de acabamento incluem:
- Remoção de rebarbas para eliminar arestas vivas
- Polimento para melhorar a aparência da superfície
- Jateamento para obter textura uniforme
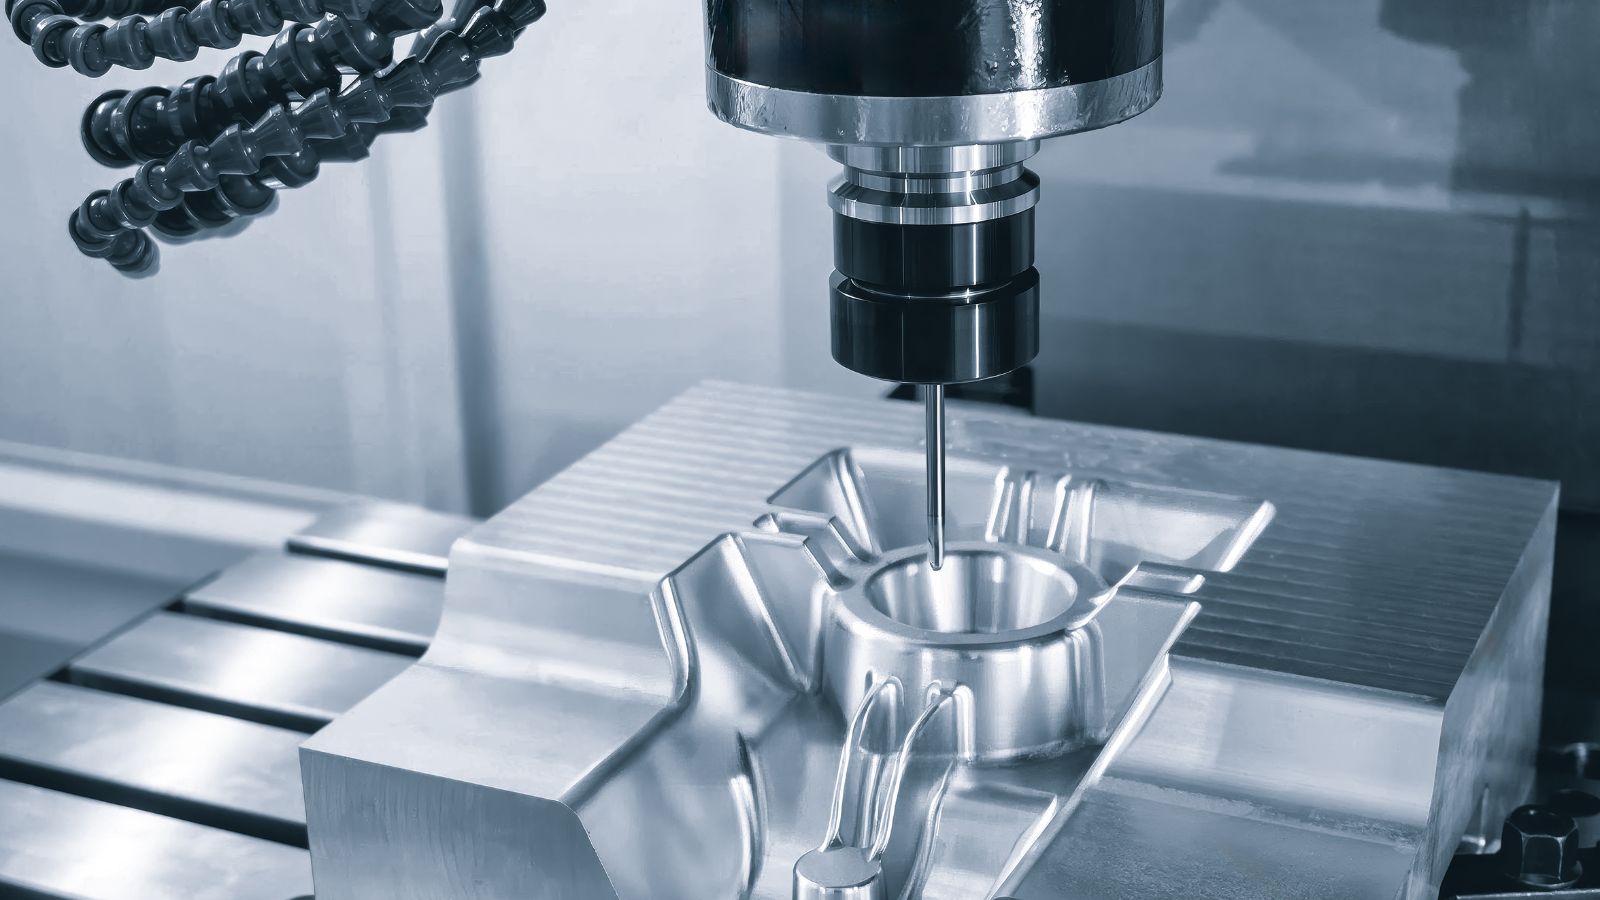
Algumas peças exigem usinagem secundária para atender a tolerâncias rigorosas. As oficinas costumam usar usinagem CNC para furar, abrir roscas ou usinar superfícies críticas.
Essas etapas adicionais aumentam o custo do ferramental e os prazos. No entanto, melhoram o encaixe, o desempenho e a precisão da montagem. Um processo de fundição sob pressão bem projetado deve equilibrar velocidade, custo e qualidade final da peça.
Escolha do fabricante adequado: aplicando os conhecimentos sobre o processo
Entender o funcionamento da fundição sob pressão é a maneira mais eficaz de avaliar possíveis parceiros de fabricação. Agora que abordamos os aspectos técnicos, é hora de usar esse conhecimento para avaliar os fabricantes em quatro aspectos críticos.
Alinhamento dos tipos de fundição sob pressão com o material e as necessidades
Como observado na etapa de injeção, a diferença entre os processos de câmara quente e câmara fria é fundamental.
Para zinco e magnésio (câmara quente) — Se o projeto exige peças pequenas e complexas de zinco ou magnésio, verifique se o fabricante é especializado em máquinas de câmara quente. Essas máquinas oferecem tempos de ciclo mais rápidos (até 1000 injeções por hora), pois o metal é fundido dentro da máquina.
Para alumínio e latão (câmara fria) — Se você precisa da resistência e da resistência térmica do alumínio, sistemas robustos de câmara fria são essenciais. Como o alumínio tem alta afinidade pelo ferro e pode “dissolvê-lo” ou removê-lo para dentro do metal fundido, precisa ser fundido externamente para evitar impurezas.
É necessário garantir que o fabricante utilize o tipo de máquina mais adequado à liga específica para maximizar a eficiência e a integridade da peça. Você pode fazer isso visitando o site da empresa ou enviando uma solicitação de orçamento.
Projeto do molde, produção e controle do processo
Destacamos a importância do projeto do molde na seção “Preparação da matriz”, pois ele é a base de qualquer peça metálica fundida sob pressão.
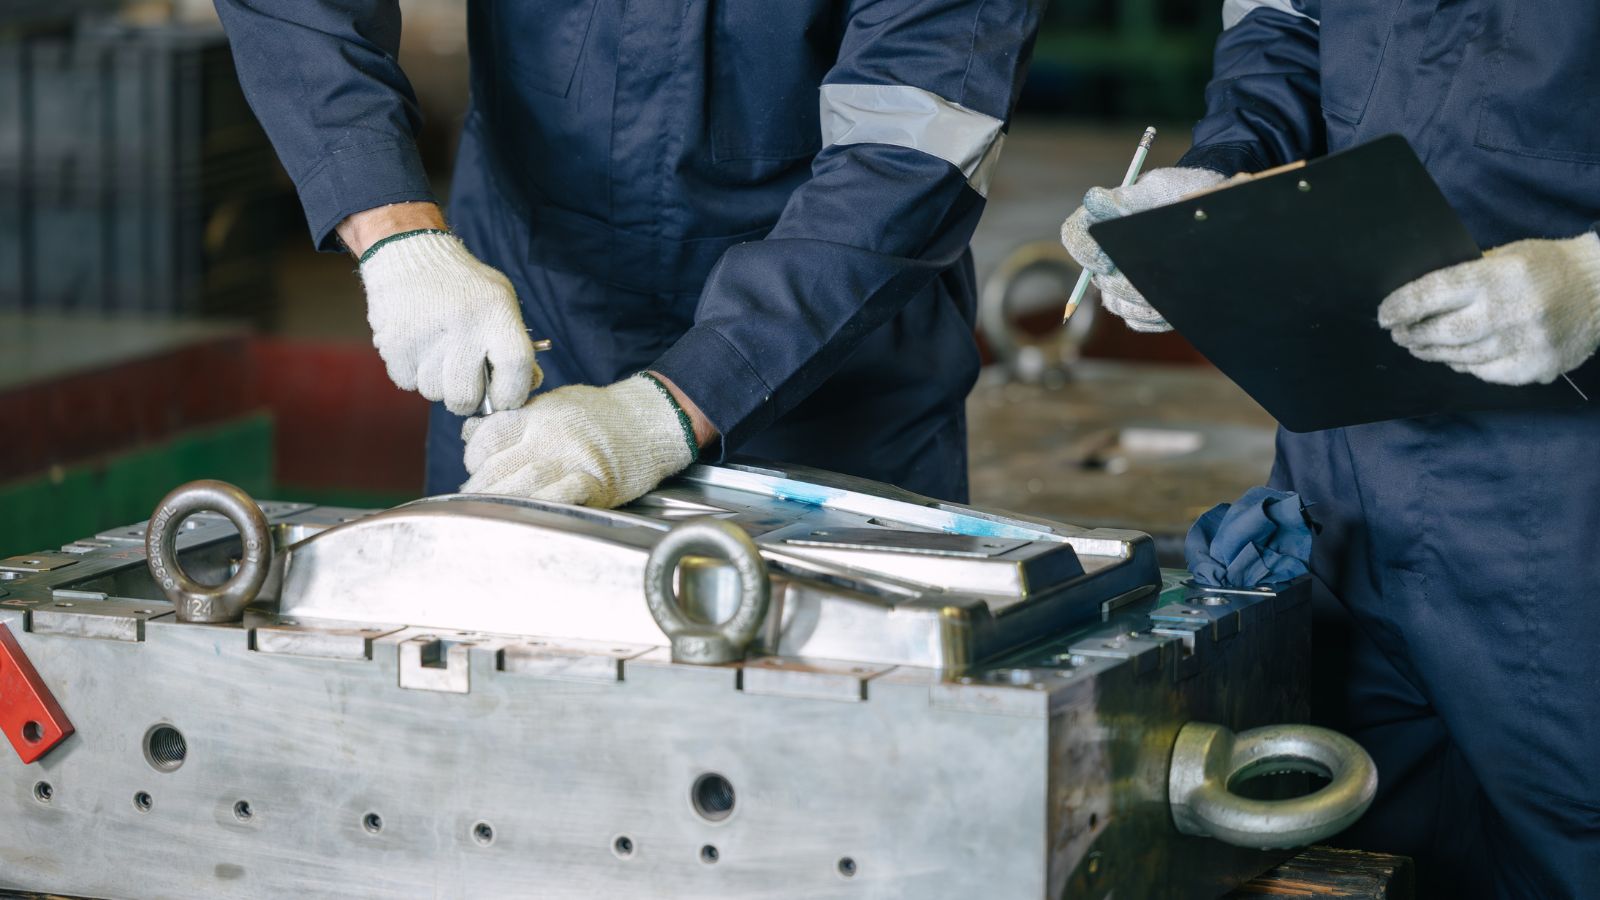
Por isso, ao avaliar fabricantes, pesquise com antecedência a experiência do possível parceiro em projeto de moldes:
- Engenheiros dedicados — A empresa tem uma equipe interna de engenharia para projetar moldes? Consegue fabricá-los por conta própria?
- Projeto com auxílio de tecnologia — Usa softwares como Magmasoft ou Moldflow para simular o fluxo durante a fase de injeção?
- Experiência industrial consolidada — A empresa tem um sistema comprovado de procedimentos para projeto de moldes?
Quanto ao processo de injeção, observe que as medidas de controle da qualidade distinguem fabricantes competentes dos excepcionais. Um parceiro confiável implementa sistemas de monitoramento em tempo real que acompanham, em cada ciclo de injeção, a pressão de injeção, a velocidade do pistão e a temperatura do metal.
Soluções integradas de pós-processamento
As peças fundidas sob pressão raramente estão acabadas no momento da extração. A presença de rebarbas, canais de distribuição e transbordamentos torna obrigatórias as etapas de rebarbação e acabamento.
Para reduzir custos logísticos e prazos, procure um fabricante que execute internamente a cadeia de “pós-processamento”:
- Matrizes de rebarbação ou remoção manual — Em pedidos de alto volume, certifique-se de que o fabricante produza matrizes automatizadas de rebarbação em vez de depender da quebra manual, que não é consistente.
- Capacidade de usinagem — Se a peça exigir tolerâncias rigorosas, como furos roscados ou superfícies de encaixe precisas, um fornecedor com centros próprios de usinagem CNC permite uma transição contínua da fundição ao produto acabado e concentra a responsabilidade pela qualidade total em um único fornecedor.
Escolha hoje o parceiro certo de fundição sob pressão
A fundição sob pressão exige controle preciso da pressão de injeção, do gerenciamento térmico e das operações de acabamento. O fabricante ideal deve oferecer experiência em engenharia para otimizar o projeto para fabricação e, ao mesmo tempo, reduzir custos e prazos.
Na Moldie, aprimoramos o processo de fundição sob pressão ao longo de anos de experiência especializada. Da fabricação de moldes à usinagem CNC, oferecemos soluções completas tanto para componentes de zinco em câmara quente quanto para peças de alumínio em câmara fria.
Pronto para iniciar seu projeto? Entre em contato com a Moldie hoje mesmo para uma análise gratuita do projeto e um orçamento.







