
Turnarea sub presiune este un pilon al producției moderne datorită rezultatelor fiabile și produselor de înaltă calitate. Dacă doriți să folosiți acest proces de turnare a metalelor pentru proiectul dumneavoastră, înțelegerea clară a procesului este esențială pentru alegerea producătorului potrivit. Tocmai de aceea a fost creat acest ghid, care vă oferă:
- O prezentare detaliată, pas cu pas, a procesului de turnare sub presiune.
- Aspecte de analizat în fluxul de lucru al unui producător.
Elementele fundamentale ale procesului de turnare sub presiune
Turnarea sub presiune este un proces de fabricație definit prin utilizarea presiunii ridicate pentru a modela metalul topit într-o sculă reutilizabilă din oțel. Astfel se pot produce piese cu geometrii complicate, caracteristici complexe și pereți subțiri, dificil de obținut prin alte metode.
Procesul este conceput în special pentru metale neferoase, precum aluminiul, zincul, magneziul și aliajele pe bază de cupru, datorită punctelor lor de topire mai scăzute.
Din perspectiva producției, valoarea principală a turnării sub presiune constă în repetabilitate și adecvarea pentru volume mari. Deoarece matrițele din oțel sunt rigide și durabile, ele păstrează dimensiuni precise timp de mii de cicluri. Această stabilitate asigură producția unor loturi mari de piese cu precizie constantă și suprafețe netede, fiind o metodă preferată pentru producția de masă în care uniformitatea este esențială.
Procesul de fabricație prin turnare sub presiune, pas cu pas
Procesul de turnare sub presiune urmează o succesiune clară, care controlează curgerea metalului, presiunea și răcirea. Fiecare etapă influențează calitatea piesei, durata ciclului, costul sculelor și termenele de livrare.
Pregătirea și închiderea matriței
Ciclul începe cu pregătirea matriței. Operatorii curăță matrița de turnare sub presiune pentru a îndepărta resturile de metal și reziduurile de la injecția anterioară.
Apoi pulverizează un strat subțire de lubrifiant sau agent de demulare pe suprafața cavității. Acest strat ajută la controlul temperaturii și permite scoaterea piesei din matriță fără deteriorare.
Mașina de turnare sub presiune închide cele două jumătăți ale matriței cu o forță de închidere măsurată în tone, pentru a menține matrița etanșă în timpul injecției.
Proiectarea precisă a matriței joacă, de asemenea, un rol important în această etapă. Matrița include:
- Un sistem de alimentare bine definit
- Canale de distribuție echilibrate
- Canale interne de răcire
- Spațiu pentru știfturile ejector
Injectarea metalului topit
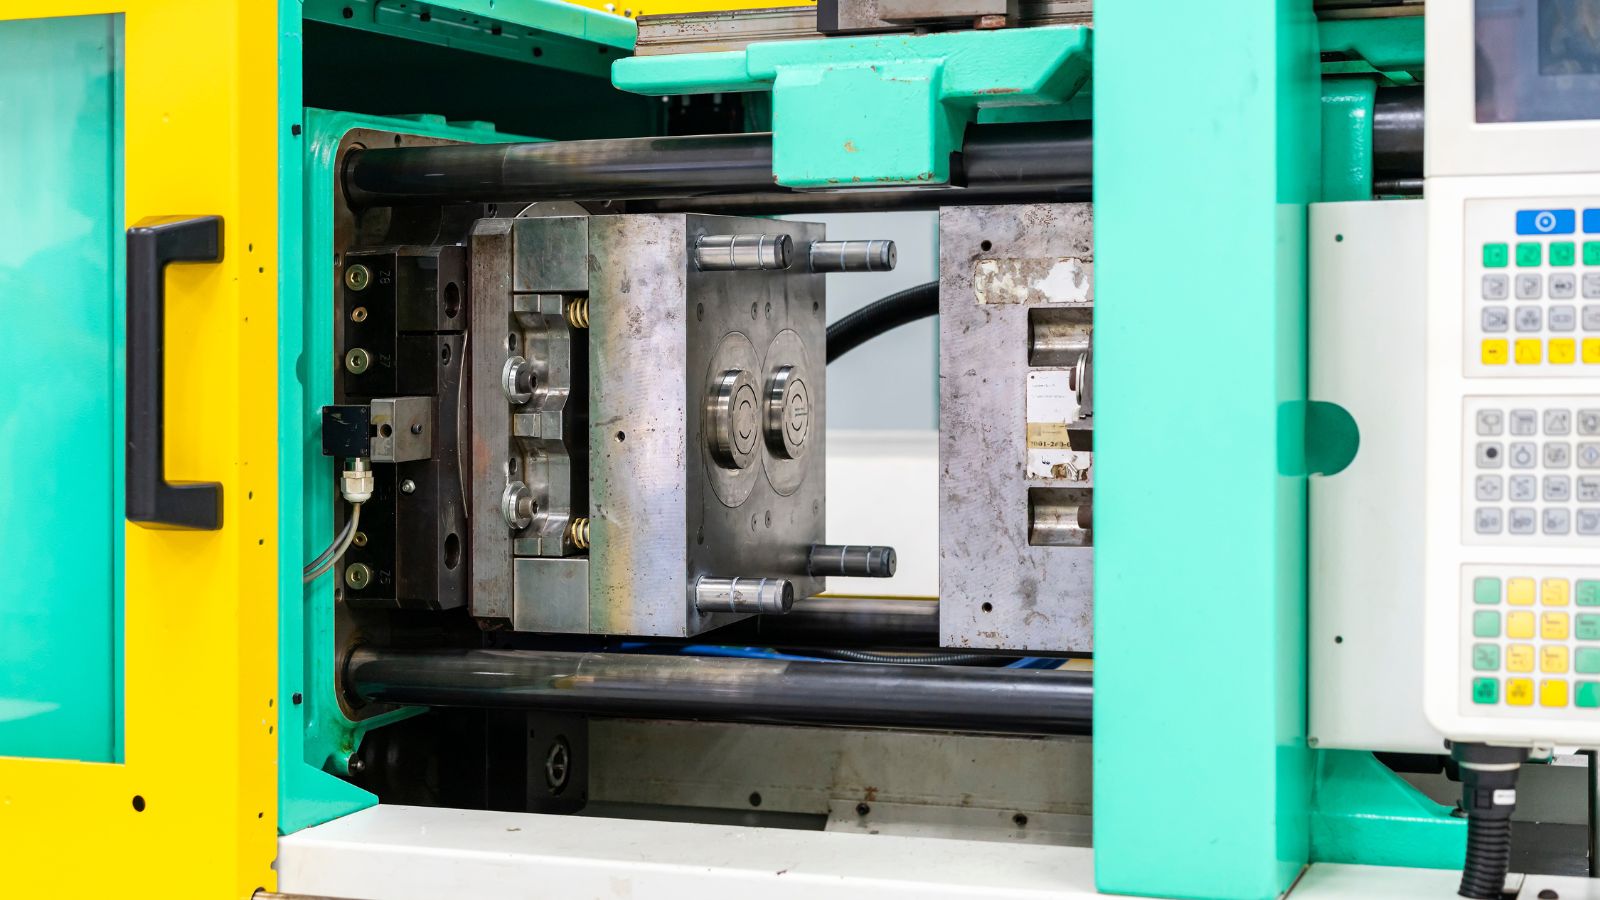
După închiderea matriței, mașina injectează metalul topit în cavitate. Trebuie menționat că diferitele tehnici de turnare sub presiune influențează și procedura de injecție.
În turnarea sub presiune cu cameră caldă, unde cuptorul este amplasat în interiorul mașinii, un piston scufundat împinge metalul direct din cuptor în matriță.
În sistemele cu cameră rece, în care metalul este topit în afara mașinii, materialul topit este transportat cu o lingură și turnat în camera de injecție.
În general, injecția se realizează cu un piston hidraulic care împinge metalul prin camera de injecție și în sistemul de alimentare. Metalul curge din canalul de turnare în canalele de distribuție și apoi în cavitatea matriței.
Injecția are două faze principale:
- Umplere lentă pentru a evita captarea aerului
- Injecție de mare viteză pentru umplerea completă a cavității
Presiunea ridicată asigură umplerea pereților subțiri și a detaliilor complexe. Mașina menține presiunea pentru o perioadă scurtă de menținere, pentru a reduce contracția.
Răcirea și solidificarea
După umplere, metalul topit începe să se răcească și să se solidifice în interiorul matriței. Canalele de răcire din matriță fac să circule apă sau ulei pentru a controla temperatura.
Răcirea uniformă este esențială. O temperatură neuniformă poate provoca deformări, tensiuni interne sau fisuri.
Matrița rămâne închisă în timp ce metalul se solidifică sub presiune. Această presiune ajută la menținerea preciziei dimensionale și a detaliilor suprafeței.
Durata răcirii depinde de:
- Tipul aliajului (aluminiu, zinc, magneziu)
- Grosimea peretelui
- Temperatura matriței
- Geometria piesei
Inginerii urmăresc să scurteze timpul de răcire fără a provoca deformări. Ciclurile mai rapide sporesc productivitatea, însă viteza excesivă poate reduce calitatea piesei sau poate deteriora matrița de turnare sub presiune.
Extragerea și debavurarea
După solidificarea piesei, matrița se deschide de-a lungul planului de separație. Mașina activează știfturile ejector pentru a împinge piesa turnată afară din cavitate.
Piesa extrasă conține încă material în exces provenit din sistemul de alimentare. Acest material poate include:
- Canale de distribuție
- Canalul de turnare
- Puțuri de preaplin
- Bavură
Operatorii îndepărtează acest surplus prin debavurare sau tăiere mecanică. Matrițele automate de debavurare accelerează adesea această etapă în producția de volum mare.
Postprocesare și finisare
Majoritatea pieselor turnate sub presiune necesită un anumit nivel de postprocesare. Amploarea acesteia depinde de toleranță, finisajul suprafeței și funcție.
Etapele obișnuite de finisare includ:
- Debavurarea pentru îndepărtarea muchiilor ascuțite
- Lustruirea pentru îmbunătățirea aspectului suprafeței
- Sablarea cu alice pentru o textură uniformă
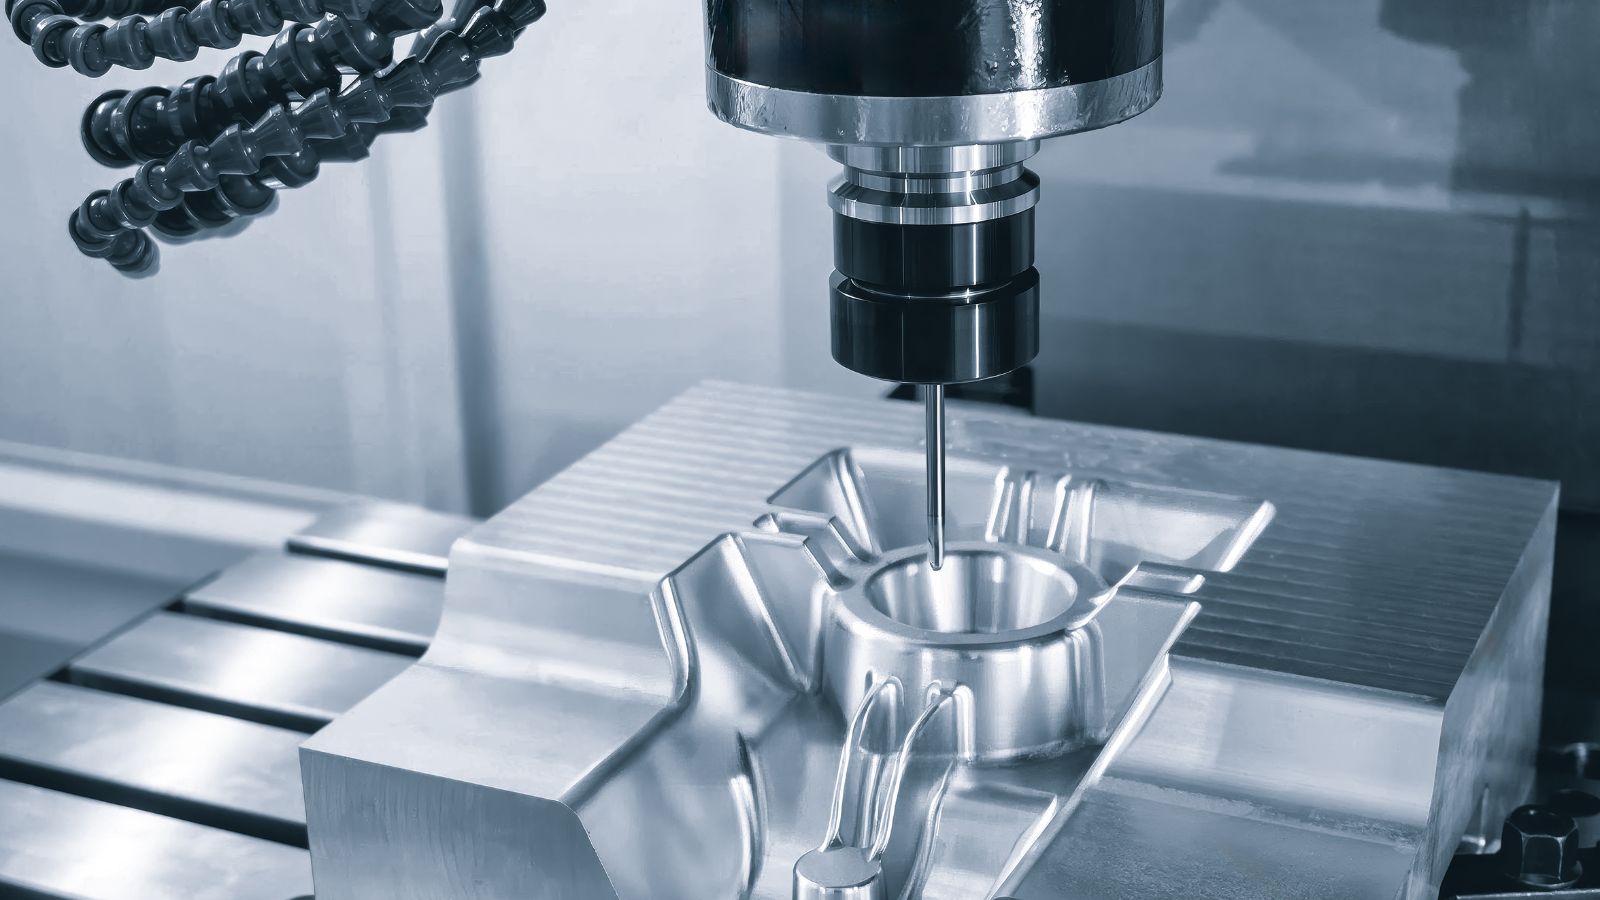
Unele piese necesită prelucrări mecanice secundare pentru a respecta toleranțe stricte. Atelierele folosesc adesea prelucrarea CNC pentru găurire, filetare sau prelucrarea suprafețelor critice.
Aceste operațiuni suplimentare cresc costul sculelor și termenele de livrare. Totuși, îmbunătățesc potrivirea, performanța și precizia asamblării. În mod ideal, un proces de turnare sub presiune bine proiectat trebuie să echilibreze viteza, costul și calitatea finală a piesei.
Alegerea producătorului potrivit: aplicarea cunoștințelor despre proces
Înțelegerea mecanismelor turnării sub presiune este cea mai eficientă metodă de evaluare a potențialilor parteneri de producție. După prezentarea aspectelor tehnice, este momentul să folosim aceste cunoștințe pentru a evalua producătorii pe baza a patru criterii esențiale.
Corelarea tipului de turnare sub presiune cu materialul și cerințele
După cum s-a menționat în etapa de injecție, distincția dintre procesele cu cameră caldă și cele cu cameră rece este fundamentală.
Pentru zinc și magneziu (cameră caldă) – Dacă proiectul dumneavoastră necesită piese mici și complexe din zinc sau magneziu, verificați dacă producătorul este specializat în mașini cu cameră caldă. Acestea oferă cicluri mai rapide (până la 1000 de injecții pe oră), deoarece metalul se topește în interiorul mașinii.
Pentru aluminiu și alamă (cameră rece) – Dacă aveți nevoie de rezistența și rezistența la căldură ale aluminiului, sunt esențiale sistemele robuste cu cameră rece. Deoarece aluminiul are o afinitate ridicată pentru fier și îl poate „dizolva” sau antrena în topitură, metalul trebuie topit în exterior pentru a evita impuritățile.
Asigurați-vă că producătorul folosește tipul de mașină cel mai potrivit aliajului dumneavoastră pentru a maximiza eficiența și integritatea pieselor. Puteți verifica acest lucru vizitând site-urile producătorilor sau solicitând oferte.
Proiectarea matriței, producția și controlul procesului
Am evidențiat importanța proiectării matriței în secțiunea „Pregătirea matriței”, deoarece aceasta este fundamentul oricărei piese metalice turnate sub presiune.
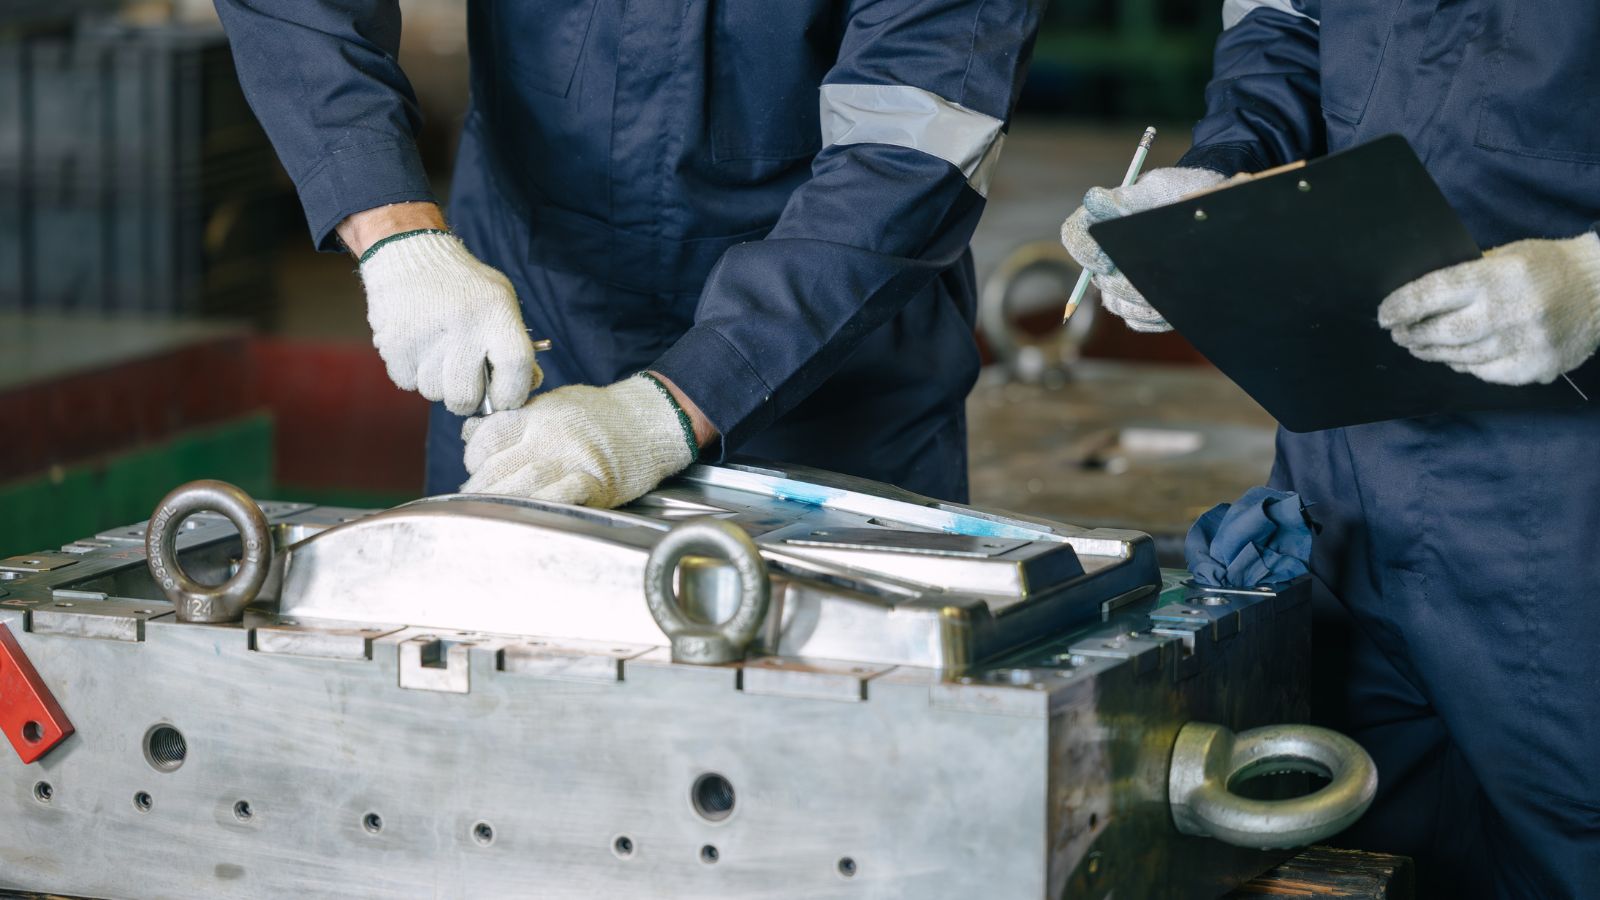
Prin urmare, când discutați cu producătorii, cercetați în prealabil experiența potențialului partener în proiectarea matrițelor:
- Ingineri dedicați – Au o echipă internă de ingineri pentru proiectarea matrițelor? Pot fabrica matrițele în regie proprie?
- Proiectare asistată de tehnologie – Utilizează software (precum Magmasoft sau Moldflow) pentru simularea curgerii în etapa de injecție?
- Experiență industrială solidă – Au un sistem complet și dovedit de proceduri pentru proiectarea matrițelor?
În ceea ce privește procesul de injecție, rețineți că măsurile de control al calității fac diferența dintre producătorii competenți și cei excepționali. Un partener de încredere implementează sisteme de monitorizare în timp real care urmăresc presiunea de injecție, viteza pistonului și temperatura metalului la fiecare ciclu.
Soluții integrate de postprocesare
Piesele turnate sub presiune rareori sunt finisate imediat după ejectare. Bavurile, canalele de distribuție și surplusurile fac ca debavurarea și finisarea să fie etape obligatorii.
Pentru a reduce costurile logistice și termenele de livrare, căutați un producător care gestionează intern întregul lanț de postprocesare:
- Matrițe de debavurare versus îndepărtare manuală – Pentru comenzile de volum mare, asigurați-vă că producătorul construiește matrițe automate de debavurare, în loc să se bazeze pe ruperea manuală, care oferă rezultate neuniforme.
- Capacități de prelucrare mecanică – Dacă piesa necesită toleranțe strânse (de exemplu, găuri filetate sau suprafețe de îmbinare precise), un furnizor cu centre CNC proprii asigură o tranziție fără întreruperi de la turnare la produsul finit și transferă responsabilitatea pentru calitatea totală unui singur furnizor.
Alegerea partenerului potrivit pentru turnarea sub presiune, astăzi
Turnarea sub presiune necesită control precis al presiunii de injecție, al managementului termic și al operațiunilor de finisare. Producătorul ideal oferă expertiză inginerească pentru optimizarea proiectării în vederea fabricației, reducând în același timp costurile și termenele de livrare.
La Moldie, am perfecționat procesul de turnare sub presiune prin ani de experiență specializată. De la fabricarea matrițelor până la prelucrarea CNC, oferim soluții complete atât pentru componente din zinc turnate în cameră caldă, cât și pentru piese din aluminiu turnate în cameră rece.
Sunteți gata să începeți proiectul? Contactați Moldie astăzi pentru o analiză gratuită a proiectării și o ofertă.







