
La alegerea unui proces de fabricație pentru un proiect, aveți nevoie de informații clare despre cost, viteză, rezistență și limite. Turnarea sub presiune oferă o soluție rapidă și precisă, dar procesul are și limitări și dezavantaje specifice.
De aceea, este important să înțelegeți ce avantaje ale turnării sub presiune îmbunătățesc performanța partenerului de producție și cum poate acesta depăși dezavantajele pentru a atinge obiectivele de producție.
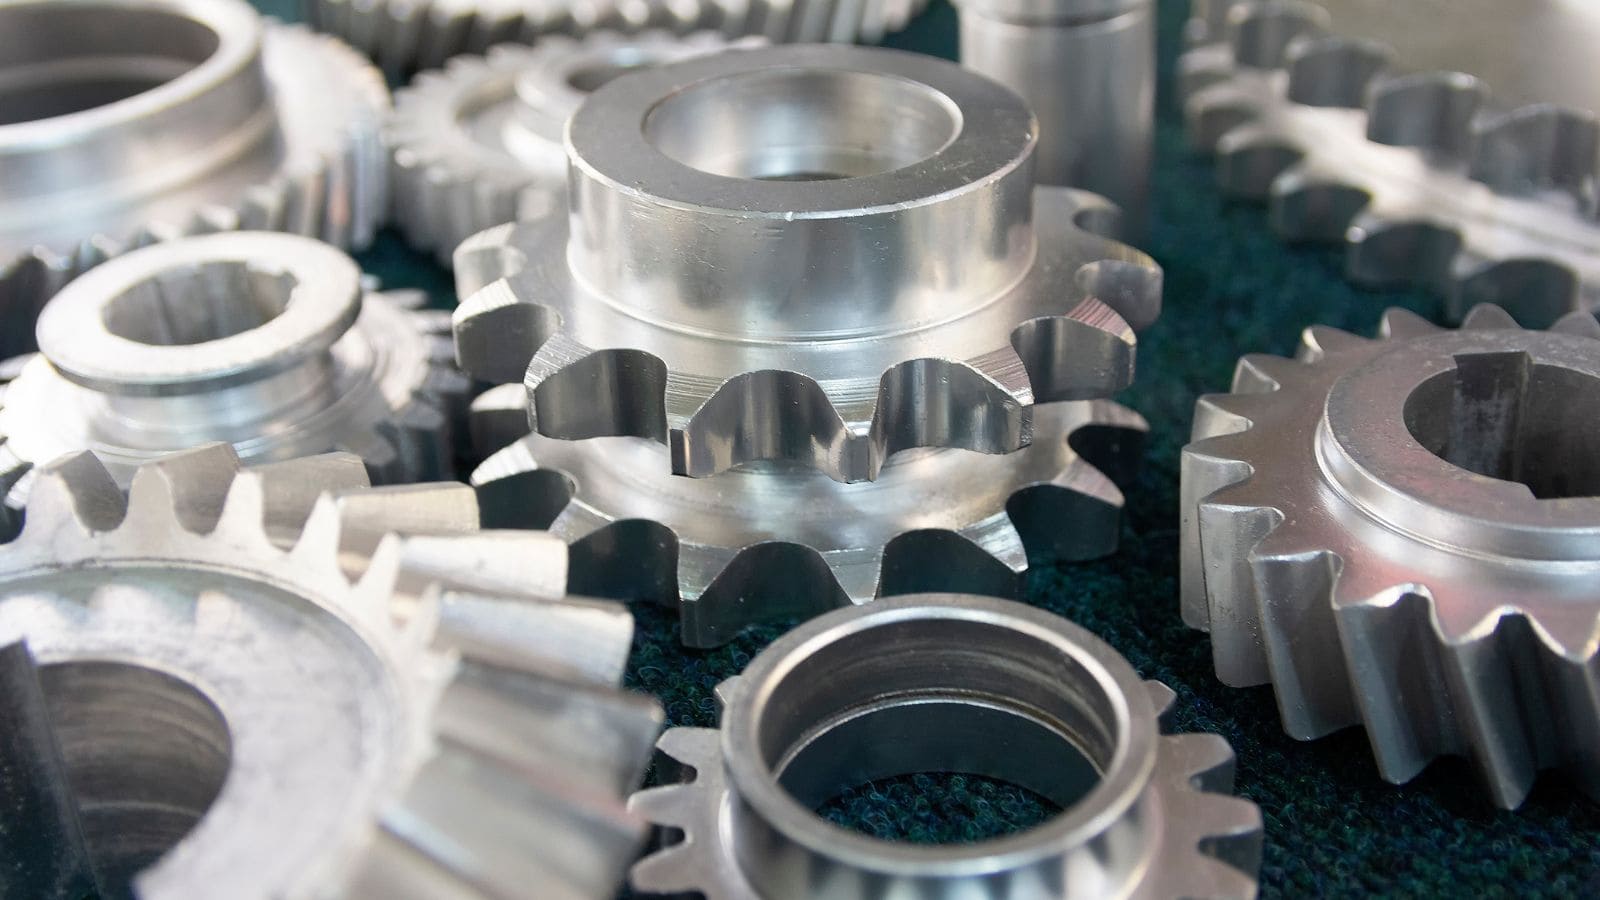
Avantajele principale ale turnării sub presiune
Turnarea sub presiune oferă toleranțe stricte, cicluri rapide și o calitate repetabilă, permițând fabricarea unor piese metalice complexe, cu suprafețe netede, care necesită puține operații suplimentare.
Eficiență rapidă și rentabilitate
Principalul avantaj economic al turnării sub presiune este viteza. Procesul funcționează în cicluri scurte de producție — adesea măsurate în secunde — în care metalul topit este injectat, răcit și ejectat rapid.
Deși costul inițial al sculelor este ridicat, investiția se amortizează în seriile mari de producție. Odată cu creșterea volumului, costul pe unitate scade semnificativ datorită reducerii manoperei și a risipei de material. Automatizarea sporește eficiența prin sisteme automate de turnare și ejectare, care asigură o producție constantă și mai puține întârzieri.
Factori de cost în funcție de volum:
|
Factor
|
Volum mic
|
Volum mare
|
|---|---|---|
|
Impactul costului sculelor per piesă
|
Ridicat
|
Scăzut
|
|
Cost unitar
|
Mai ridicat
|
Mai scăzut
|
|
Viteza de producție
|
Moderată
|
Foarte ridicată
|
Precizie, geometrie și eficiența materialului
Turnarea sub presiune permite fabricarea unor piese cu toleranțe stricte și dimensiuni constante. Matrițele din oțel își păstrează forma la presiune înaltă, asigurând că piesa cu numărul o mie este aproape identică primei.
Această precizie permite:
- Geometrii complexe: pot fi integrate direct în piesă nervuri pentru rezistență, bosaje pentru inserții și logo-uri detaliate.
- Consolidarea pieselor: în loc să sudați sau să fixați componente separate, piesa poate fi turnată ca un întreg, simplificând asamblarea.
- Eficiența materialului: procesul formează pereți subțiri și geometrii complexe fără surplus mare de material. Astfel se reduce greutatea piesei — un aspect esențial în industria auto și aerospațială — și se minimizează rebuturile.
Finisaj superior și reducerea prelucrărilor mecanice secundare
Matrița din oțel transferă textura sa netedă piesei turnate, limitând necesitatea unor operații ample de postprocesare, precum frezarea sau rectificarea.
- Flexibilitate estetică: piesele ies din matriță pregătite pentru finisarea suprafeței precum vopsirea, placarea sau acoperirea cu pulbere.
- Proprietăți constante: injecția la presiune înaltă reduce contracția și creează o structură granulară uniformă, asigurând rezistență și duritate stabile.
- Reducerea manoperei: operațiile secundare includ în principal lucrări simple, precum găurirea sau filetarea, ceea ce economisește timp și accelerează trecerea pieselor către asamblarea finală.
Dezavantajele principale ale turnării sub presiune
Turnarea sub presiune poate produce rapid piese metalice precise, dar are și limite clare. Pentru a le contracara, trebuie să evaluați costurile inițiale ridicate, să analizați alegerea materialelor și să țineți cont de volumul necesar înainte de a adopta procesul.
Investiție inițială ridicată și cerințe de volum
După cum s-a menționat mai sus, alegerea turnării sub presiune presupune un cost inițial ridicat al sculelor, deoarece procesul necesită matrițe din oțel călit, capabile să reziste presiunii ridicate și ciclurilor termice repetate.
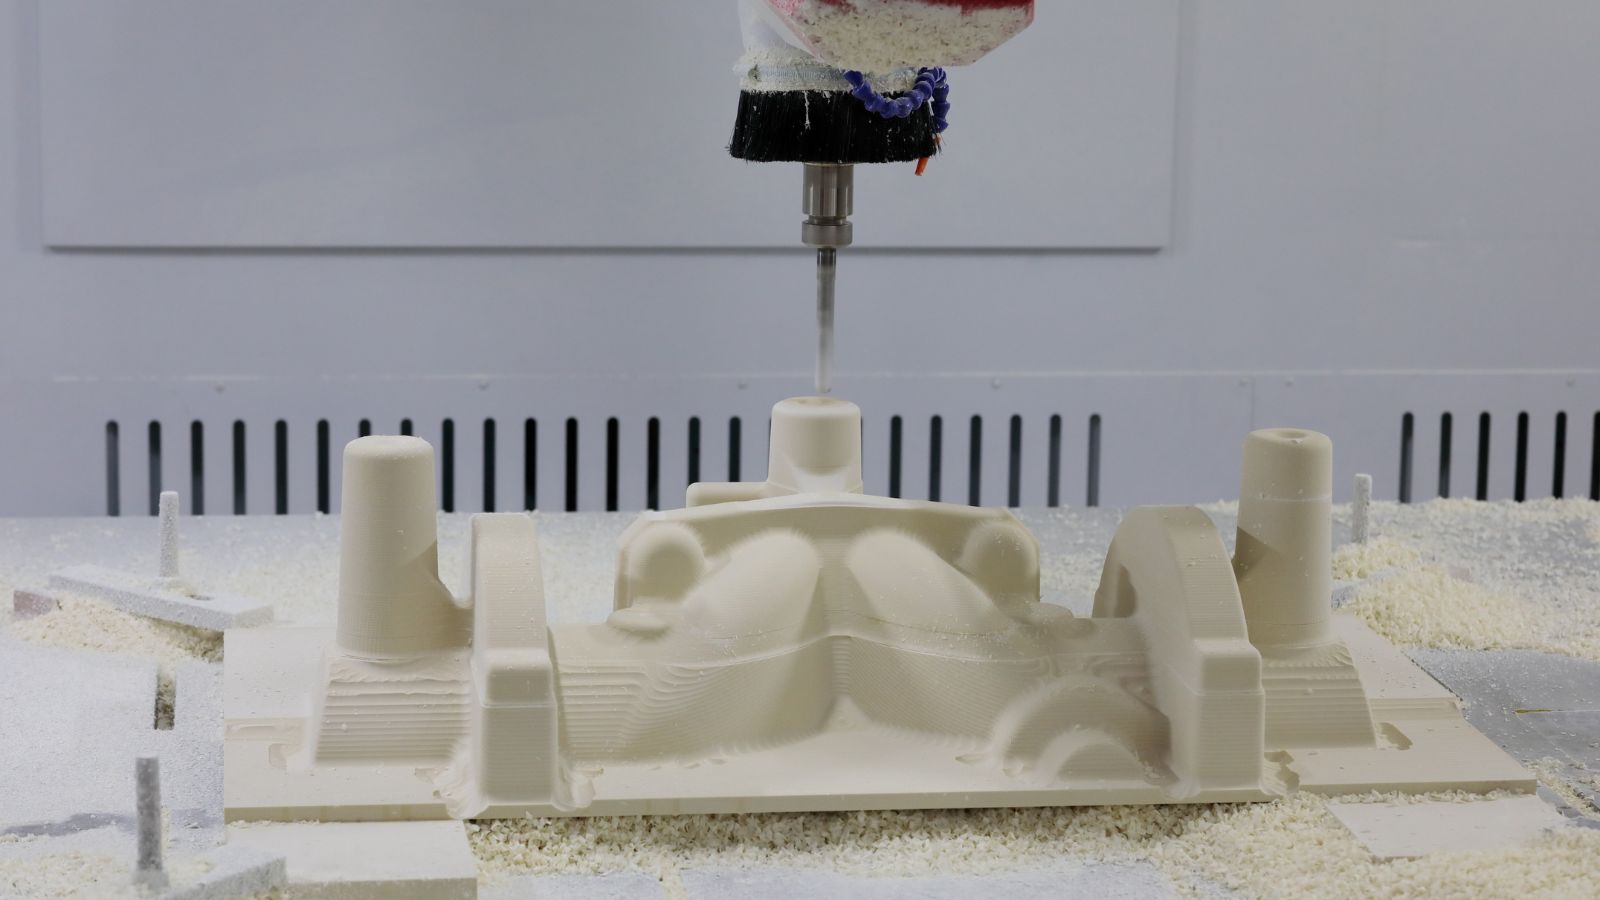
Proiectarea și prelucrarea acestor matrițe necesită timp și manoperă calificată. Formele complexe ale pieselor, toleranțele stricte și cavitățile multiple cresc și mai mult costul.
Investiția este mai rentabilă atunci când planificați volume mari de producție. Pentru cantități mici, costul sculelor se distribuie pe prea puține piese, iar costul unitar rămâne ridicat.
Constrângeri privind materialul și dimensiunea
Turnarea sub presiune este destinată în principal metalelor neferoase. Procesul se folosește frecvent pentru aliaje de aluminiu, zinc sau magneziu. Metalele feroase, precum oțelul carbon sau oțelul inoxidabil, nu sunt obișnuite în turnarea sub presiune standard, deoarece punctele lor ridicate de topire pot deteriora ușor matrițele și le pot reduce durata de viață.
Acest lucru limitează opțiunile de proiectare. Dacă piesa necesită rezistența, rezistența la uzură sau rezistența termică a oțelului, poate fi nevoie de un alt proces, precum turnarea cu model fuzibil sau forjarea.
Rezumat privind adecvarea procesului
În loc să repetați indicatorii tehnici specifici, decizia de a utiliza turnarea sub presiune ar trebui să se bazeze, în cele din urmă, pe intersecția a trei factori: scalabilitatea volumului, maturitatea proiectării și aplicația materialului.
Alegeți procesul în funcție de buget, cerințele materialului și volumul de producție estimat. Când acești factori sunt aliniați, turnarea sub presiune oferă o soluție practică, eficientă și rentabilă, greu de egalat la scară de alte procese.
Sunteți gata să optimizați următorul proiect de fabricație? Indiferent dacă aveți nevoie de scule rapide pentru prototipuri sau de producție fără întreruperi în volume mari, experții de la Moldie vă stau la dispoziție. Contactați-ne astăzi și haideți să transformăm viziunea dumneavoastră în realitate!







