
Pri výbere výrobného procesu pre projekt potrebujete jasné fakty o nákladoch, rýchlosti, pevnosti a obmedzeniach. Tlakové liatie ponúka rýchle a presné riešenie, no prináša aj obmedzenia vyplývajúce zo špecifického postupu.
Preto je dôležité porozumieť výhodám tlakového liatia, ktoré zlepšujú výkon vášho výrobného partnera, a tomu, ako výrobca prekonáva nevýhody, aby splnil výrobné ciele.
Hlavné výhody tlakového liatia
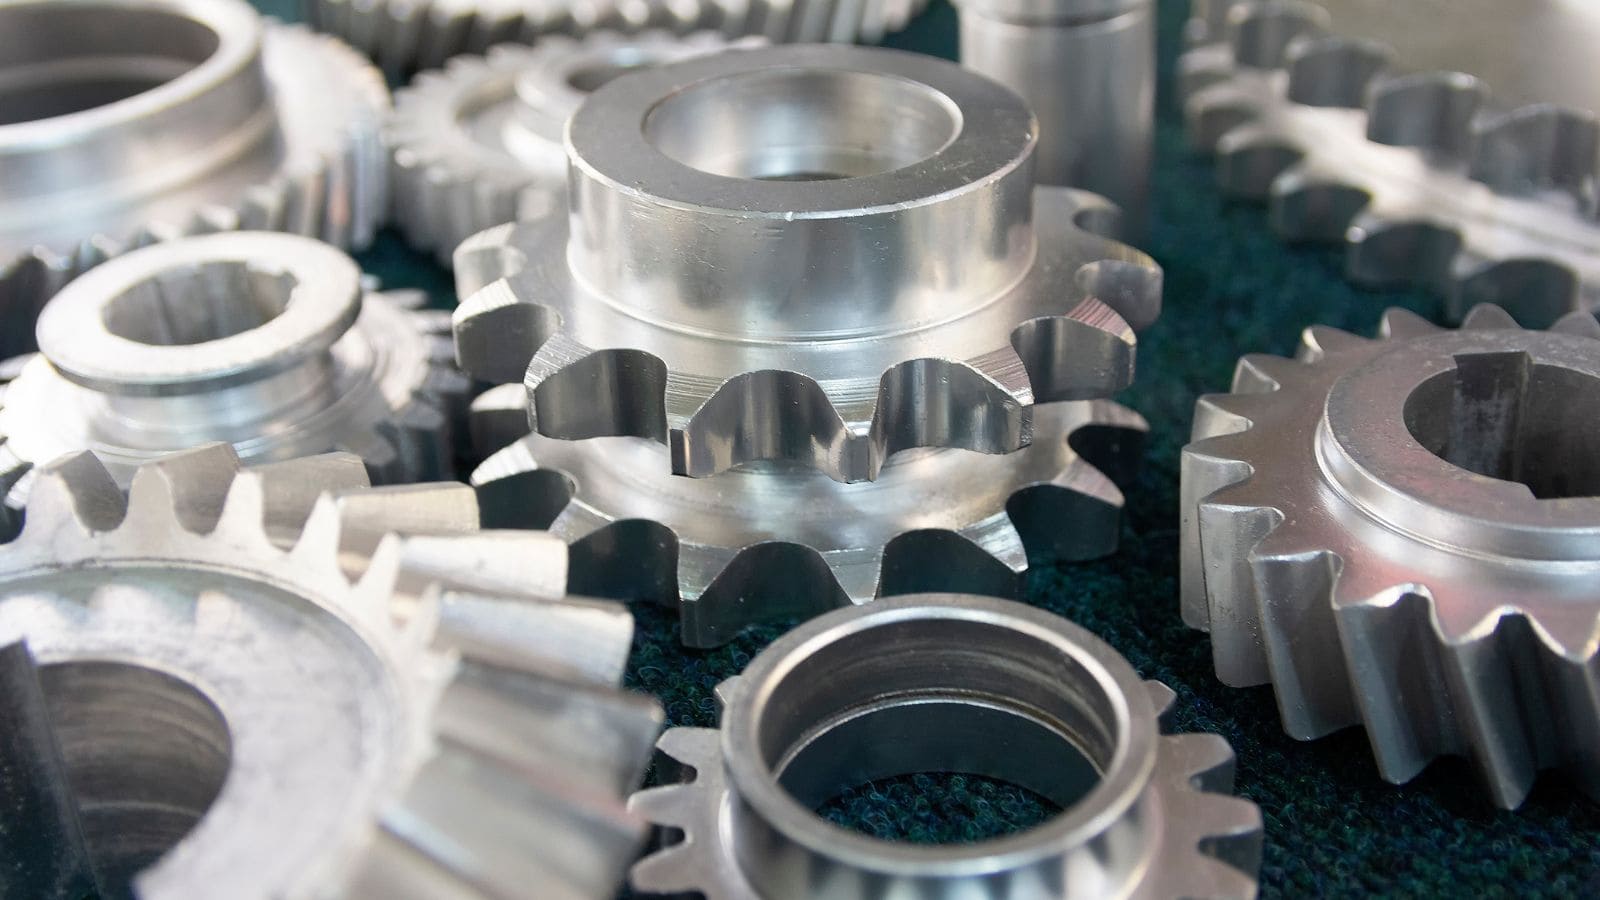
Tlakové liatie poskytuje úzke tolerancie, krátke časy cyklu a opakovateľnú kvalitu. Umožňuje vyrábať zložité kovové diely s hladkým povrchom, ktoré vyžadujú len minimum ďalšieho spracovania.
Rýchla výroba a nákladová efektívnosť
Hlavnou ekonomickou výhodou tlakového liatia je rýchlosť. Výrobný cyklus býva krátky – často sa meria v sekundách – a zahŕňa rýchle vstrekovanie roztaveného kovu, chladenie a vyhodenie dielu.
Počiatočné náklady na nástroje sú vysoké, no pri veľkých výrobných sériách sa investícia vráti. S rastúcim objemom výrazne klesajú jednotkové náklady vďaka menšej potrebe práce a nižšiemu materiálovému odpadu. Automatizácia túto efektivitu ďalej zvyšuje automatickým dávkovaním kovu a vyhadzovaním dielov, čo podporuje plynulú výrobu s menším počtom prestojov.
Náklady podľa objemu výroby:
|
Faktor
|
Malý objem
|
Veľký objem
|
|---|---|---|
|
Vplyv nástrojov na cenu dielu
|
Vysoký
|
Nízky
|
|
Jednotková cena
|
Vyššia
|
Nižšia
|
|
Rýchlosť výroby
|
Stredná
|
Veľmi vysoká
|
Presnosť, geometria a efektívne využitie materiálu
Tlakové liatie umožňuje vyrábať diely s úzkymi toleranciami a konzistentnými rozmermi. Oceľové formy si zachovávajú tvar aj pod vysokým tlakom, takže tisíci diel je takmer identický s prvým.
Táto presnosť umožňuje:
- Zložité geometrie: Do jedného dielu možno priamo začleniť rebrá na zvýšenie pevnosti, nálitky na vložky a detailné logá.
- Zjednotenie dielov: Namiesto zvárania alebo spájania samostatných komponentov možno celý diel odliať naraz, čo zjednodušuje montáž.
- Efektívne využitie materiálu: Proces vytvára tenké steny a zložité tvary bez veľkého prebytku materiálu. Znižuje hmotnosť dielu – čo je kľúčové v automobilovom a leteckom priemysle – aj množstvo odpadu.
Lepší povrch a menej následného obrábania
Hladká štruktúra oceľovej formy sa prenáša na odliatok, čím sa obmedzuje potreba náročného následného spracovania, napríklad frézovania alebo brúsenia.
- Estetická flexibilita: Diely opúšťajú formu pripravené na povrchovú úpravu ako lakovanie, pokovovanie alebo práškové lakovanie.
- Konzistentné vlastnosti: Vysokotlakové vstrekovanie znižuje zmršťovanie a vytvára rovnomernú štruktúru zŕn, čo vedie k stabilnej pevnosti a tvrdosti.
- Menej práce: Následné operácie zvyčajne zahŕňajú len jednoduché úkony, ako je vŕtanie alebo rezanie závitov. Šetrí sa tým čas a diely sa rýchlejšie presunú do záverečnej montáže.
Hlavné nevýhody tlakového liatia
Tlakové liatie umožňuje rýchlo vyrábať presné kovové diely, má však aj zreteľné obmedzenia. Pred jeho výberom treba zvážiť vysoké počiatočné náklady, materiálové možnosti a požadovaný objem výroby.
Vysoká počiatočná investícia a požiadavky na objem výroby
Ako už bolo uvedené, tlakové liatie si vyžaduje vysoké počiatočné náklady na nástroje, pretože treba kalené oceľové formy odolávajúce vysokému tlaku a opakovaným tepelným cyklom.
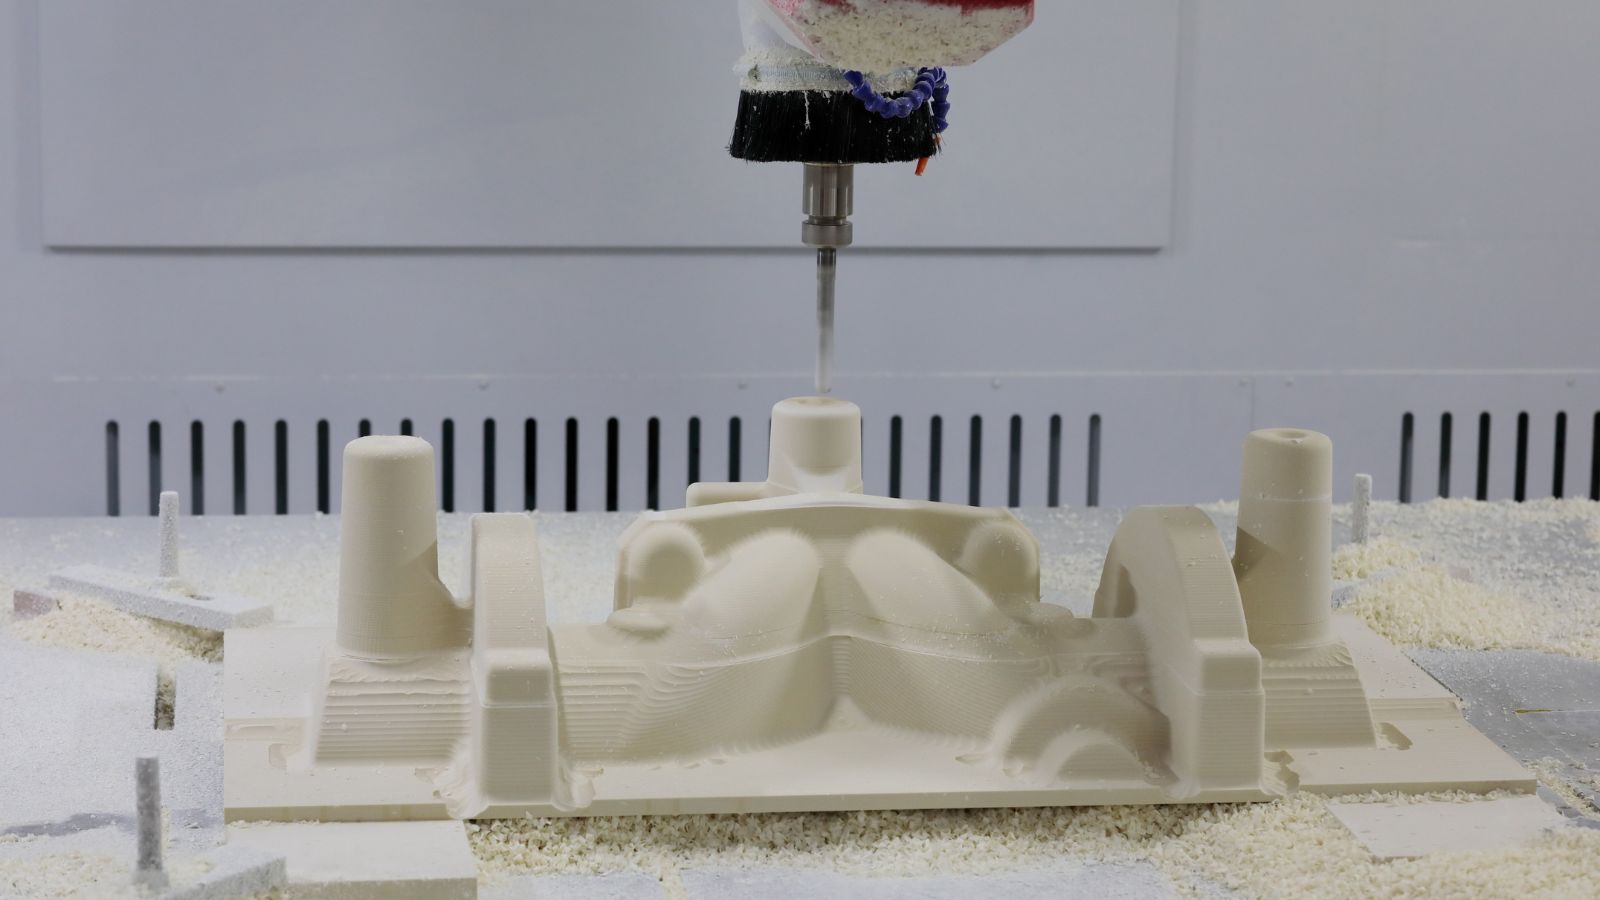
Návrh a obrábanie foriem si vyžadujú čas aj kvalifikovanú prácu. Zložité tvary dielov, úzke tolerancie a viacnásobné dutiny náklady ďalej zvyšujú.
Investícia má väčší ekonomický zmysel pri plánovaní veľkého objemu výroby. Pri malých sériách sa náklady na formu rozpočítajú na príliš málo dielov a jednotková cena zostáva vysoká.
Obmedzenia materiálu a veľkosti
Tlakové liatie sa používa najmä na neželezné kovy, ako sú hliníkové, zinkové a horčíkové zliatiny. Železné kovy, napríklad uhlíková alebo nehrdzavejúca oceľ, sa pri bežnom tlakovom liatí používajú zriedka, pretože ich vysoká teplota tavenia ľahko poškodzuje formy a skracuje životnosť nástrojov.
To obmedzuje konštrukčné možnosti. Ak diel vyžaduje pevnosť, odolnosť proti opotrebovaniu alebo tepelnú odolnosť ocele, môže byť potrebný iný proces, napríklad presné odlievanie alebo kovanie.
Prehľad vhodnosti procesu
Rozhodnutie o použití tlakového liatia by sa napokon malo opierať o súbeh troch faktorov: škálovateľnosti objemu výroby, vyspelosti návrhu a vhodnosti materiálu.
Proces vyberajte podľa rozpočtu, požiadaviek na materiál a očakávaného objemu výroby. Ak sú tieto faktory zosúladené, tlakové liatie poskytuje praktické, efektívne a nákladovo výhodné riešenie, ktorému sa pri veľkých objemoch vyrovná len málo iných procesov.
Chcete optimalizovať svoj ďalší výrobný projekt? Či potrebujete rýchlo vyrobiť prototypovú formu alebo plynulo prejsť na veľkosériovú výrobu, odborníci v spoločnosti Moldie vám pomôžu. Kontaktujte nás ešte dnes a premeňme vašu predstavu na skutočnosť!







