

Ak potrebujete pevné kovové diely s presným tvarom a menším počtom chýb, jednou z najlepších možností je lisovacie odlievanie. Tento proces pripomína tlakové liatie aj kovanie a vytvára husté diely s lepšími mechanickými vlastnosťami než bežné odliatky.
Článok predstavuje rôzne typy lisovacieho odlievania, vhodné kovy a porovnanie s ďalšími metódami odlievania. Zistite, kde a kedy sa táto technológia hodí pre vaše projekty.
Typy lisovacieho odlievania
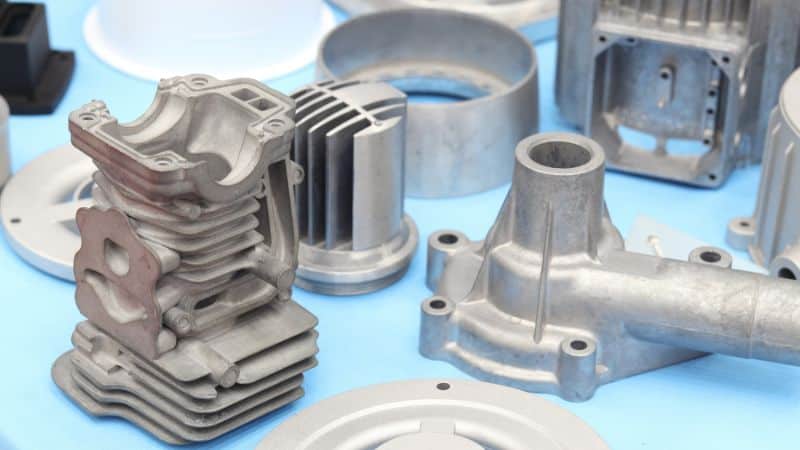
Lisovacie odlievanie, známe aj ako kovanie tekutým kovom, vychádza zo všeobecného princípu odlievania: roztavený materiál stuhne vo forme a po ochladení sa vyberie. Špecifikom tejto techniky je pôsobenie tlaku na chladnúci kov, ktoré zvyšuje jeho hustotu a pevnosť. Dva hlavné postupy, priame a nepriame lisovacie odlievanie, sa líšia spôsobom plnenia formy a pôsobením tlaku počas tuhnutia.
Priame lisovacie odlievanie
Pri priamom lisovacom odlievaní sa roztavený kov naleje priamo do dutiny formy. Razník potom zíde nadol a začne pôsobiť tlakom, keď sa kov ochladzuje.
Proces sa riadi vysokým hydraulickým tlakom, zvyčajne v rozsahu 50 až 150 MPa. Tlak pôsobí, kým kov úplne nestuhne.
Táto metóda sa hodí na hrubé diely a jednoduché tvary. Poskytuje vysokú integritu materiálu a veľmi nízku pórovitosť. Zložité vnútorné prvky sa však stále vyrábajú ťažko.
Priame lisovacie odlievanie je vhodné na hliníkové a horčíkové diely používané ako konštrukčné prvky. Je dobrou voľbou, keď sú pevnosť a kvalita povrchu dôležitejšie než zložitá geometria.
Nepriame lisovacie odlievanie
Nepriame lisovacie odlievanie plní formu cez komoru podobne ako vysokotlakové tlakové liatie. Piest vtlačí roztavený kov do dutiny a potom počas chladenia naďalej udržiava tlak.
Možno použiť vyšší tlak než pri priamom liatí. Vďaka tomu možno vytvárať tenšie steny a detailnejšie tvary. Prúdenie kovu tiež zlepšuje plnenie úzkych prierezov.
Nepriame liatie možno vykonávať na vertikálnych aj horizontálnych strojoch. Často sa volí pri dieloch so zložitou geometriou a užšími toleranciami.
V porovnaní s priamym liatím si táto metóda vyžaduje viac nástrojov a dôslednejšie riadenie. Na oplátku poskytuje väčšiu konštrukčnú slobodu a konzistentné mechanické vlastnosti.
Postup lisovacieho odlievania
Príprava a tavenie
Proces sa začína výberom čistej kovovej zliatiny a prípravou foriem. Forma sa zohreje na nastavenú teplotu, čím sa obmedzí tepelný šok a zlepší tok kovu. Správna teplota formy podporuje aj rovnomerné vyplnenie dutiny.
Kov sa roztaví v riadenej peci, kým nedosiahne správny rozsah teploty na nalievanie. Tavenina musí byť bez plynov a oxidických nánosov. Povrch sa očistí od trosky a čas udržiavania taveniny sa riadi tak, aby sa zachovala kvalita.
Medzi kľúčové kroky prípravy patria:
- Predohrev foriem a nástrojov
- Riadenie teploty tavenia
- Odmeranie správneho objemu taveniny
Tieto kroky vytvárajú základ stabilného odlievania.
Nalievanie a pôsobenie tlaku
Roztavený kov sa gravitáciou naleje priamo do otvorenej dutiny formy. Na rozdiel od vysokotlakových metód tečie nízkou rýchlosťou, čo obmedzuje turbulencie a zachytávanie vzduchu.
Po naliatí sa forma uzavrie a aktivuje sa hydraulický lis. Razník alebo tlakové kolíky vyvinú vysoký tlak, ktorý začne pôsobiť pri ochladzovaní kovu.
Pôsobenie tlaku má niekoľko účelov:
- Vtlačí kov do tenkých častí
- Dopĺňa kov pri zmršťovaní počas chladenia
- Zlepšuje kontakt s povrchom formy
Tlak sa udržiava, kým tuhnutie nie je takmer dokončené.
Tuhnutie a vyhadzovanie
Počas tuhnutia tlak udržiava kov hustý a zabezpečuje jeho dopĺňanie. Zohriata forma odvádza teplo riadenou rýchlosťou. Tento rýchly prenos tepla vytvára jemnozrnnú štruktúru.
Tlak pôsobí dovtedy, kým odliatok nedosiahne dostatočnú pevnosť. Predčasné uvoľnenie tlaku môže spôsobiť vnútorné dutiny alebo povrchové chyby. Načasovanie je kľúčové.
Po stuhnutí sa forma otvorí a začne sa vyhadzovanie. Vyhadzovacie kolíky vytlačia diel z dutiny bez poškodenia. Diel sa skontroluje a podľa potreby sa odstráni prebytočný kov. Tým sa uzatvára cyklus, ktorý spája odlievanie a kovanie do jedného procesu.
Materiály používané pri lisovacom odlievaní
Hliník a jeho zliatiny
Hliník a hliníkové zliatiny sa pri lisovacom odlievaní používajú najčastejšie. Vyznačujú sa vysokým pomerom pevnosti k hmotnosti, dobrou odolnosťou proti korózii a výborným prenosom tepla.
Bežnými triedami sú zliatiny Al-Si a Al-Mg. Dobre vypĺňajú formu a účinne reagujú na tlak, ktorý znižuje pórovitosť. Tepelné spracovanie možno použiť na zvýšenie pevnosti a únavovej životnosti.
Hliníkové zliatiny sa často používajú na automobilové kolesá, bloky motorov a konštrukčné kryty. Pri požiadavke na úzke tolerancie a minimum obrábania zostáva hliník prvou voľbou.
Horčík a horčíkové zliatiny
Horčík a jeho zliatiny sa vyberajú vtedy, keď je najdôležitejšie zníženie hmotnosti. Horčík je približne o tretinu ľahší než hliník, čo je výhodné pri automobilových a leteckých dieloch.
Lisovacie odlievanie zlepšuje vlastnosti horčíkových zliatin tým, že obmedzuje zmršťovanie a plynové chyby. Je to dôležité najmä preto, že horčík počas tuhnutia rýchlo reaguje.
Diely z horčíkových zliatin sa často používajú v komponentoch riadenia, rámoch sedadiel a krytoch elektroniky. Starostlivé riadenie teploty a návrh formy pomáhajú počas procesu predchádzať oxidácii a praskaniu.
Vlastnosti a výhody lisovacieho odlievania
Mechanické vlastnosti a mikroštruktúra
Proces zlepšuje mechanické vlastnosti, pretože tlak núti roztavený kov rovnomerne tuhnúť. Tým sa zjemňuje štruktúra zŕn a vytvára rovnomerná mikroštruktúra.
Jemnejšia štruktúra zŕn zvyšuje húževnatosť a ťažnosť. Zlepšuje aj odolnosť proti opotrebovaniu, takže diely lepšie znášajú opakované zaťaženie a trenie. Tieto vlastnosti sú dôležité pri dieloch vystavených namáhaniu, teplu alebo pohybu.
Tlak počas tuhnutia obmedzuje slabé miesta spôsobené nerovnomerným chladením. Výsledkom je konzistentnejšia pevnosť v celom diele, nielen v hrubých oblastiach. Táto rovnomernosť podporuje spoľahlivú funkciu konštrukčných a nosných komponentov.
Medzi kľúčové mechanické prínosy patria:
- Vyššia pevnosť v ťahu
- Lepšia únavová životnosť
- Vyššia ťažnosť a húževnatosť
Pórovitosť a kvalita povrchu
Lisovacie odlievanie vytvára nízku pórovitosť pretože tlak pri chladení dopĺňa roztavený kov do oblastí, ktoré sa zmršťujú. Znižuje sa tým zmršťovacia pórovitosť, ktorá často oslabuje diely vyrobené inými metódami odlievania.
Nízka pórovitosť zlepšuje pevnosť a umožňuje tepelné spracovanie aj zváranie. Znižuje tiež riziko únikov v tlakovo tesných dieloch. Proces predchádza chybám spôsobeným zachyteným plynom, ktoré sa bežne vyskytujú pri vysokorýchlostnom tlakovom liatí.
Proces zlepšuje aj kvalitu povrchu. Kov zostáva v tesnom kontakte s formou, čo vytvára hladkú a rovnomernú textúru. Vzniká menej chýb, ako sú studené spoje, tokové čiary alebo porušenia povrchu.
Vyššia kvalita povrchu znižuje potrebu dodatočného obrábania, šetrí čas a znižuje náklady na dokončovanie.
Rozmerová presnosť a hustota
Vysoká rozmerová presnosť vzniká vďaka riadenému tlaku počas tuhnutia. Forma zostáva pri chladení úplne naplnená, čo obmedzuje deformácie a nerovnomerné zmršťovanie.
Vysoký tlak vytvára diely s vysokou hustotou a minimom vnútorných dutín. Hustý materiál zvyšuje pevnosť, zabezpečuje konzistentné správanie pri zaťažení a pomáha spĺňať prísne tolerancie.
Možnosť vyrábať takmer v konečnom tvare obmedzuje následné obrábanie. Rebrá, nálitky a hrubé prierezy sa vytvárajú presnejšie.
Medzi rozmerové výhody patria:
- Stabilná geometria dielu
- Úzke tolerancie
- Menšie rozdiely medzi odliatkami
Porovnanie s HPDC a kovaním
Vysokotlakové tlakové liatie
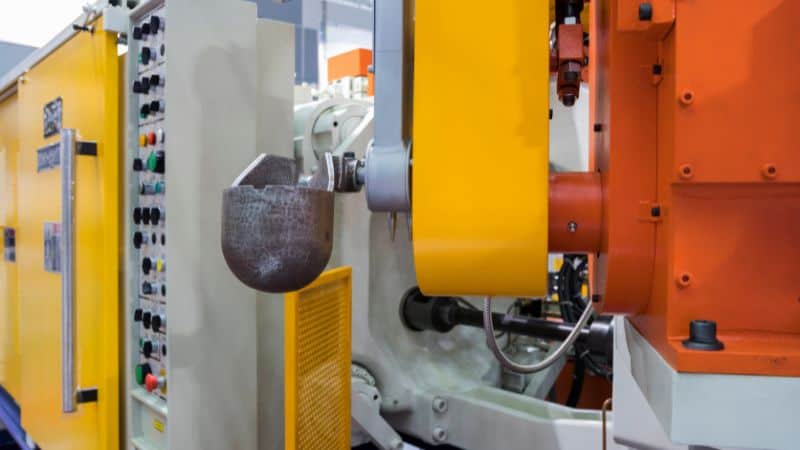
Vysokotlakové tlakové liatie (HPDC) je navrhnuté na rýchlosť. Roztavený kov sa do formy vstrekuje mimoriadne rýchlo, takže možno rýchlo a presne vyrábať milióny zložitých tenkostenných dielov, napríklad krytov elektroniky.
Táto schopnosť hromadnej výroby má však svoju nevýhodu. Turbulentný tok zachytáva vo vnútri dielu drobné vzduchové bubliny a spôsobuje pórovitosť. Diely HPDC sú preto slabšie a krehkejšie a zvyčajne sa nedajú tepelne spracovať.
Lisovacie odlievanie je zamerané na pevnosť. Forma sa plní pomaly, aby sa nezachytával vzduch, a počas tuhnutia sa následne pôsobí vysokým tlakom. Výsledkom je takmer kompaktný, hustý a pevný diel podobný výkovku. Vysoká hustota umožňuje tepelné spracovanie na ďalšie zvýšenie výkonu.
Klasické kovanie
Pri kovaní sa pevný alebo polotuhý kov tvaruje tlakovou silou. Výsledkom je výborná pevnosť a únavová odolnosť, pretože štruktúra zŕn kopíruje obrysy dielu.
Na rozdiel od toho sa pri lisovacom odlievaní vychádza z roztaveného kovu, nie z pevného polotovaru. Vznikajú takmer konečné tvary s menším odpadom materiálu. Zložité geometrie sa dosahujú ľahšie a bez rozsiahleho obrábania.
Kovanie zvyčajne vyžaduje vyššie náklady na nástroje a prípravu a viac obmedzuje geometriu dielu. Lisovacie odlievanie vyvažuje vynikajúce mechanické vlastnosti blížiace sa vlastnostiam výkovku a geometrickú flexibilitu odlievania. Je to výhodné najmä pri hliníkových dieloch, ktoré vyžadujú vysokú štrukturálnu integritu aj detailné prvky.
Použitie lisovacieho odlievania
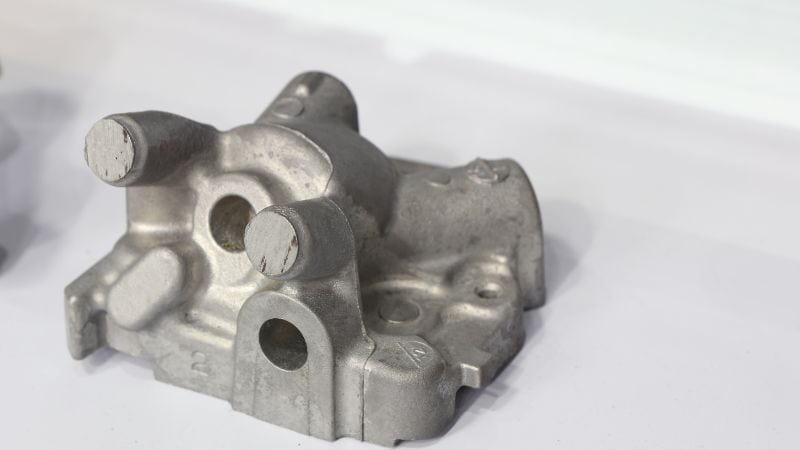
- Automobilové komponenty: Používa sa na kritické, vysoko namáhané diely, ako sú čapy riadenia, piesty, bloky motorov a konštrukčné kryty, ktoré profitujú z vysokej únavovej pevnosti, tepelnej odolnosti a hustej mikroštruktúry.
- Letecké a obranné systémy: Nevyhnutné na výrobu ľahkých, no vysoko pevných konštrukčných komponentov, krytov a špecializovaných dielov, napríklad mínometných granátov, pri ktorých sú spoľahlivosť, opakovateľný výkon a prísne dodržiavanie bezpečnostných noriem nevyhnutné.
- Priemyselné stroje a hydraulika: Vhodné na výrobu robustných a zložitých dielov, ako sú telesá čerpadiel, ventilové bloky, hydraulické komponenty a kryty strojov, ktoré v náročnom prostredí vyžadujú rozmerovú presnosť, tlakovú tesnosť a dlhú životnosť.
Odborníci na tlakové liatie vám pomôžu
Lisovacie odlievanie vyniká ako transformačný hybridný výrobný proces, ktorý spája geometrickú slobodu odlievania s integritou kovania.
Moldie ako skúsený výrobca v oblasti tlakového liatia dokáže túto stratégiu plynulo začleniť do výroby, zvýšiť pomer pevnosti k hmotnosti, obmedziť skryté chyby a minimalizovať následné spracovanie.
Neváhajte a kontaktujte nás ešte dnes. Moldie vám poskytne špičkové riešenia tlakového liatia.
Často kladené otázky
Čo treba zvážiť ako prvé pri výbere medzi lisovacím odlievaním a inými metódami tlakového liatia?
Rozhodujúcimi faktormi bývajú zložitosť dielu a výťažnosť materiálu. Ak má komponent zložité vnútorné kanály, tenké steny spojené s hrubými časťami alebo detailné prvky, ktorých výroba by si z výkovku vyžadovala rozsiahle obrábanie, je vhodnejšie lisovacie odlievanie. Ak je geometria jednoduchšia, no požaduje sa maximálny tok zŕn a smerová pevnosť, kovanie zostáva lepšou voľbou. Ďalším dôležitým faktorom je menší odpad materiálu pri lisovacom odlievaní.
Možno lisovacie odlievanie použiť na veľkosériovú výrobu malých dielov?
Zvyčajne nie. Cyklus je všeobecne pomalší než pri vysokotlakovom tlakovom liatí (HPDC), preto je menej hospodárny pri veľmi veľkých objemoch malých tenkostenných dielov. Najviac sa uplatní pri väčších konštrukčne dôležitých komponentoch, ktorých vlastnosti ospravedlňujú dlhší čas cyklu.
Je tepelné spracovanie po odliatí povinné pri dieloch vyrobených lisovacím odlievaním?
Závisí to od požadovanej špecifikácie. Vysoká integrita dielov vyrobených lisovacím odlievaním umožňuje účinné tepelné spracovanie bez tvorby pľuzgierov. Mnohé aplikácie však stále vyžadujú stav T5 alebo T6 na dosiahnutie maximálnej pevnosti, čo si vyžaduje cyklus tepelného spracovania.