
Bir proje için üretim süreci seçerken maliyet, hız, dayanım ve sınırlar hakkında net bilgilere ihtiyacınız vardır; basınçlı döküm hızlı ve hassas bir çözüm sunar. Bununla birlikte, kendine özgü süreci bazı sınırlamaları ve dezavantajları da beraberinde getirir.
Bu nedenle, basınçlı dökümün hangi avantajlarının üretim ortağınızın performansını artırdığını ve üretim hedeflerini karşılamak için üreticinin dezavantajların üstesinden nasıl geldiğini öğrenmeniz çok önemlidir.
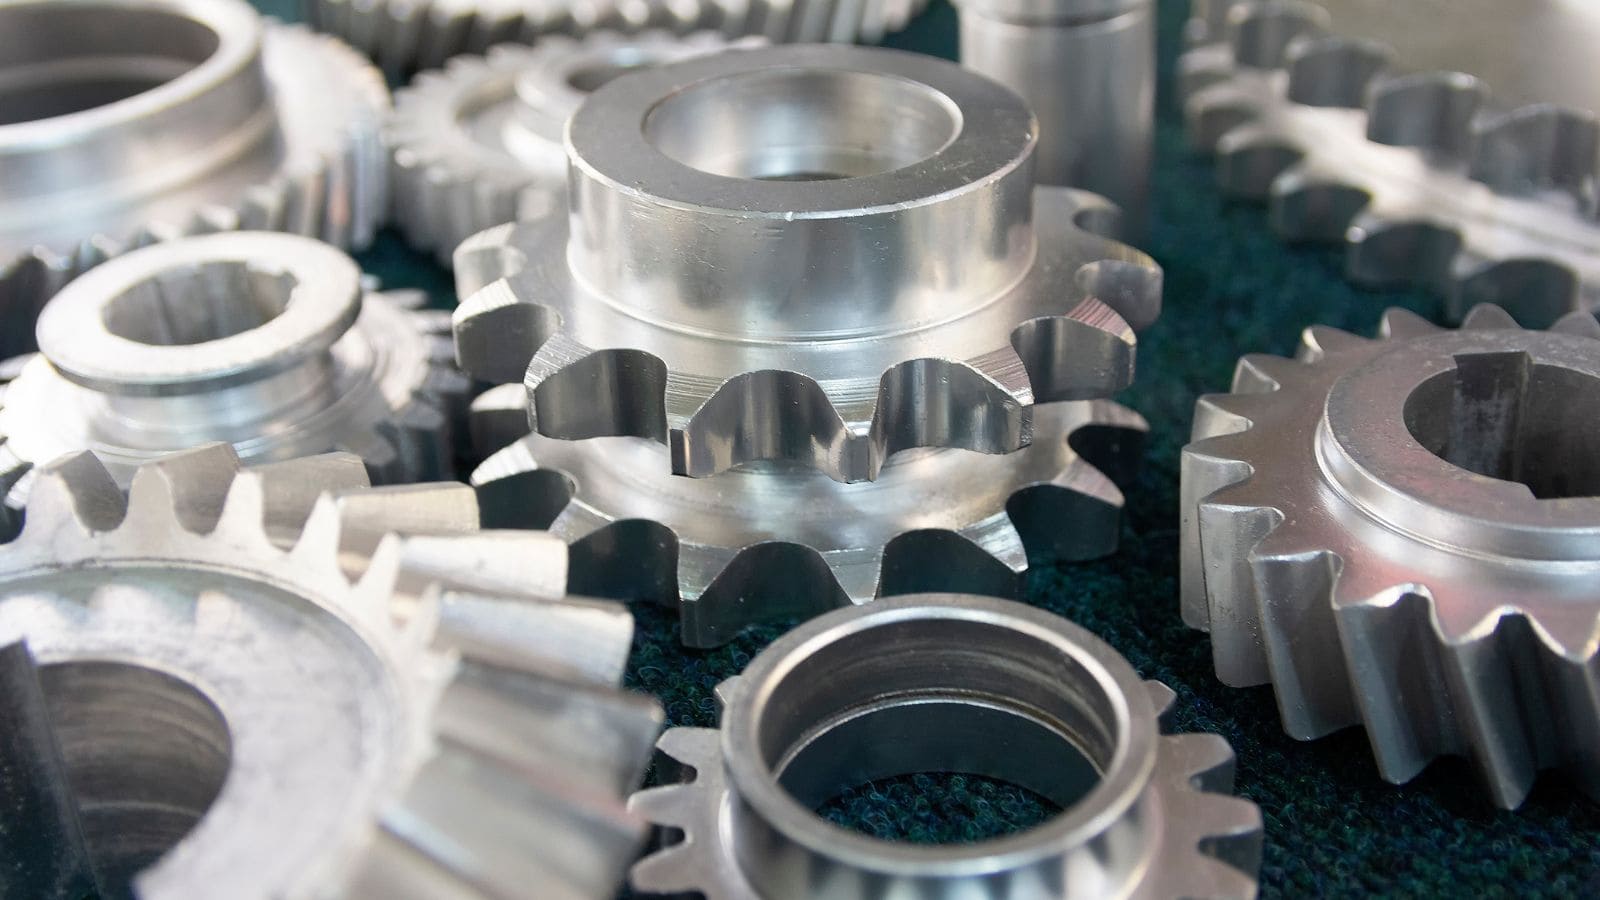
Basınçlı Dökümün Temel Avantajları
Basınçlı döküm dar toleranslar, kısa çevrim süreleri ve tekrarlanabilir kalite sağlayarak az ek işlem gerektiren, karmaşık ve pürüzsüz yüzeyli metal parçalar üretir.
Hızlı Verimlilik ve Maliyet Etkinliği
Basınçlı dökümün başlıca ekonomik avantajı hızıdır. Süreç, erimiş metalin enjekte edildiği, soğutulduğu ve hızla çıkarıldığı, çoğu zaman saniyelerle ölçülen kısa üretim çevrimleriyle çalışır.
İlk takım maliyeti yüksek olsa da bu yatırım büyük üretim serilerinde karşılığını verir. Hacim arttıkça daha az işçilik ve malzeme israfı sayesinde birim maliyet önemli ölçüde düşer. Otomasyon, otomatik kepçeleme ve parça çıkarma sistemleriyle daha az gecikmeyle istikrarlı üretimi destekleyerek verimliliği daha da artırır.
Hacme Göre Maliyet Etkenleri:
|
Etken
|
Düşük Hacim
|
Yüksek Hacim
|
|---|---|---|
|
Parça Başına Takım Etkisi
|
Yüksek
|
Düşük
|
|
Birim Maliyet
|
Daha yüksek
|
Daha düşük
|
|
Üretim Hızı
|
Orta
|
Çok yüksek
|
Hassasiyet, Geometri ve Malzeme Verimliliği
Basınçlı döküm, dar toleranslara ve tutarlı ölçülere sahip parçalar üretmeyi sağlar. Çelik kalıplar yüksek basınç altında şekillerini koruyarak binde birinci parçanın neredeyse ilk parçayla aynı olmasını sağlar.
Bu hassasiyet şunları mümkün kılar:
- Karmaşık Geometriler: Dayanım için nervürler, insertler için bosslar ve ayrıntılı logolar gibi özellikler doğrudan parçaya eklenebilir.
- Parça Birleştirme: Ayrı bileşenleri kaynaklamak veya sabitlemek yerine parça tek parça hâlinde dökülerek montaj basitleştirilebilir.
- Malzeme Verimliliği: Süreç, fazla stok gerektirmeden ince cidarlar ve karmaşık şekiller oluşturur. Bu, otomotiv ve havacılık uygulamalarında kritik olan parça ağırlığını azaltır ve hurdayı en aza indirir.
Üstün Yüzey Kalitesi ve İkincil İşlemenin Azaltılması
Çelik kalıp pürüzsüz dokusunu döküm parçaya aktarır; böylece frezeleme veya taşlama gibi kapsamlı son işlem ihtiyacı azalır.
- Estetik Esneklik: Parçalar kalıptan boyama, kaplama veya toz boya gibi yüzey bitirme işlemlerine hazır çıkar.
- Tutarlı Özellikler: Yüksek basınçlı enjeksiyon çekintiyi azaltır ve tekdüze tane yapısı oluşturarak kararlı dayanım ve sertlik sağlar.
- Azalan İşçilik: İkincil işlemler çoğunlukla delme veya kılavuz çekme gibi basit görevlerden oluşur; bu da zamandan kazandırır ve parçaların nihai montaja daha hızlı ilerlemesini sağlar.
Basınçlı Dökümün Başlıca Dezavantajları
Basınçlı döküm hassas metal parçaları yüksek hızda üretebilir; ancak belirgin sınırları da vardır. Bu dezavantajları dengelemek için süreci seçmeden önce yüksek başlangıç maliyetlerini, malzeme tercihlerinizi ve hacim gereksinimlerinizi birlikte değerlendirmelisiniz.
Yüksek İlk Yatırım ve Hacim Gereksinimleri
Daha önce belirtildiği gibi basınçlı dökümün seçilmesi yüksek başlangıç takım maliyeti anlamına gelir; çünkü süreç, yüksek basınca ve tekrarlanan ısıl çevrimlere dayanması gereken sertleştirilmiş çelik kalıplar gerektirir.
Bu kalıpların tasarımı ve işlenmesi zaman ve uzman işçilik gerektirir. Karmaşık parça şekilleri, dar toleranslar ve çoklu boşluklar maliyeti daha da artırır.
Büyük üretim hacimleri planlandığında bu yatırım daha anlamlı hâle gelir. Düşük adetlerde takım maliyeti çok az parçaya dağıtılır ve birim maliyet yüksek kalır.
Malzeme ve Boyut Kısıtları
Basınçlı döküm çoğunlukla demir dışı metalleri destekler. Süreçte genellikle alüminyum, çinko veya magnezyum alaşımları kullanılır. Karbon çeliği veya paslanmaz çelik gibi demirli metaller standart basınçlı dökümde yaygın değildir; çünkü yüksek erime noktaları kalıplara kolayca zarar verir ve takım ömrünü kısaltır.
Bu durum tasarım seçeneklerini sınırlar. Parçanız çeliğin dayanımını, aşınma direncini veya ısı direncini gerektiriyorsa hassas döküm veya dövme gibi farklı bir sürece ihtiyaç duyabilirsiniz.
Uygunluğun Özeti
Belirli teknik ölçütleri yinelemek yerine basınçlı döküm kullanma kararı temel olarak üç unsurun kesişimine dayanmalıdır: üretim hacmini ölçeklendirme, tasarımın olgunluğu ve malzemenin kullanım alanı.
Süreci bütçeniz, malzeme gereksinimleriniz ve beklenen üretim hacminizle eşleştirin. Bu etkenler uyumlu olduğunda basınçlı döküm, az sayıda sürecin ölçekli üretimde eşleşebileceği pratik, verimli ve maliyet etkin bir imalat çözümü sunar.
Bir sonraki imalat projenizi optimize etmeye hazır mısınız? Hızlı prototip takımlara veya sorunsuz yüksek hacimli üretime ihtiyacınız olsun, Moldie size yardımcı olmaya hazır. Bugün bizimle iletişime geçin ve vizyonunuzu hayata geçirelim!







