
Basınçlı döküm ile dövme arasında seçim yapmak, metal parçanın dayanımını, maliyetini ve performansını şekillendirir. Her süreç metali farklı biçimde şekillendirir ve bu fark iç yapıdan yüzey ayrıntılarına kadar her şeyi etkiler. İki üretim yöntemini açıkça karşılaştırmak, daha iyi tasarım kararları ve daha güvenilir ürünler için doğru yöntemi seçmenize yardımcı olur.
Basınçlı Döküm ve Dövme Arasındaki Temel Farklar
Basınçlı döküm ve dövme metali çok farklı biçimlerde şekillendirir. Birinde erimiş metal kalıba dökülür; diğerinde katı metal kuvvet uygulanarak yeniden şekillendirilir. Dövme ve döküm arasındaki bu farklar dayanımı, tasarım sınırlarını, maliyeti ve yaygın kullanım alanlarını etkiler.
Malzemenin Durumu: Erimiş Metal ve Katı Metal
Basınçlı döküm, bir metal döküm sürecidir. Erimiş metali yüksek basınç altında sertleştirilmiş çelik kalıba enjekte eder. Sıvı metal boşluğu doldurur, soğur ve katılaşarak nihai şekli alır.
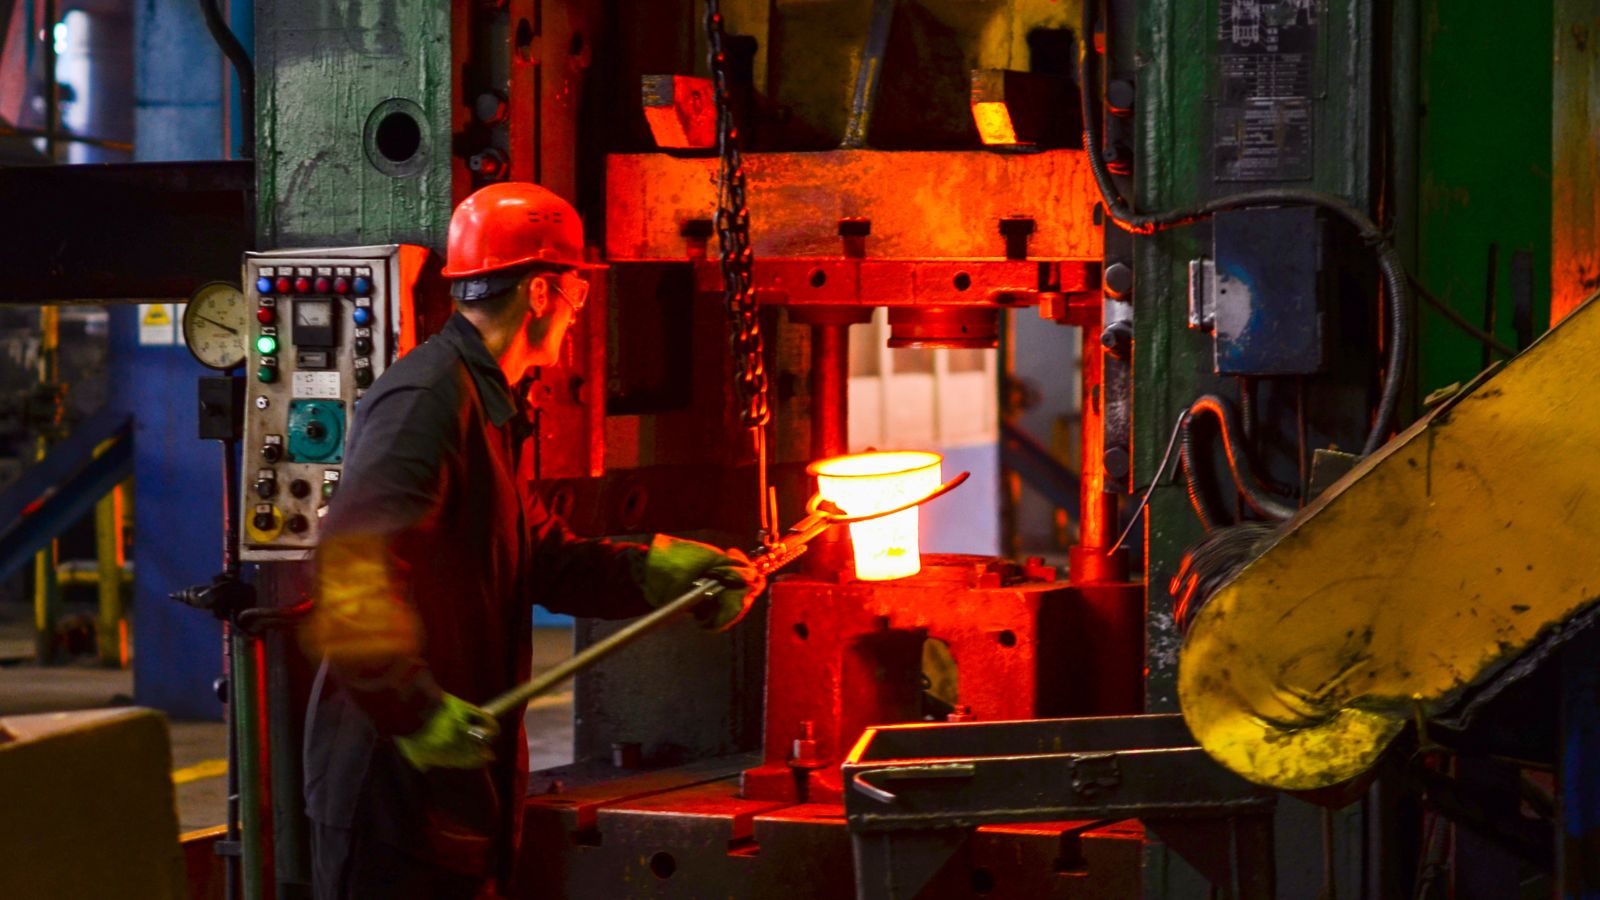
Buna karşılık dövme, metal şekillendirme sürecidir. Katı metali çekiç veya preslerin uyguladığı basma kuvvetiyle şekillendirir. Metal eritilmez; bunun yerine kırılmadan deforme olabilecek kadar ısıtılıp yumuşatılır.
Yönteme Göre Tipik Uygulamalar
Üreticiler yüksek üretim hacmi ve karmaşık şekiller gerektiğinde basınçlı dökümü seçer. Alüminyum, çinko ve magnezyum parçalar için uygundur.
Yaygın basınçlı döküm uygulamaları:
- Otomotiv muhafazaları ve braketleri
- Şanzıman ve motor kapakları
- Isı alıcılar ve elektronik muhafazalar
- Tüketici ürünü çerçeveleri
Bu parçalar çoğunlukla minimum işleme ile dar toleranslar ve pürüzsüz yüzey kalitesi gerektirir.
Mekanik dayanım ve dayanıklılık en önemli olduğunda dövmeyi tercih ederler. Dövme bileşenler ağır yükleri ve tekrarlanan gerilimi kaldırır.
Dövmenin tipik uygulamaları:
- Motor krank milleri ve biyel kolları
- Dişliler ve miller
- El aletleri ve hırdavat
- Havacılık yapısal parçaları
Bu durumlarda metal dövme süreci, zorlu çalışma koşullarında gereken yapısal bütünlüğü sağlar.
Yapısal Bütünlük ve Mekanik Özellikler
Dövme parçalar, aynı alaşımdan yapılmış basınçlı döküm parçalara kıyasla çoğu zaman daha iyi tane yapısı, daha yüksek çekme ve akma dayanımı ile tokluk gösterir. Ayrıca basma kuvveti iç boşlukları azaltır ve büyük kusurları sınırlar.
Basınçlı döküm, erimiş metali basınç altında çelik kalıba enjekte ederek parça oluşturur. İyi boyutsal doğruluk ve tutarlı yüzey kalitesi sağlar. Ancak hızlı dolum havayı hapsederek iç gözeneklilik oluşturabilir.
Bu gözeneklilik mekanik özellikleri ve nihai çekme dayanımını düşürebilir. Modern kontroller ve vakum sistemleri döküm kusurlarını önemli ölçüde azaltabilse de basınçlı döküm parçalar genellikle dövme bileşenlerin en yüksek dayanımına ve tokluğuna ulaşamaz.
Hassasiyet, Yüzey Kalitesi ve Tasarım Karmaşıklığı
Basınçlı döküm ve dövme; ölçüleri ne kadar yakın tuttukları, yüzeyin ne kadar pürüzsüz göründüğü ve ne ölçüde tasarım özgürlüğü sağladıkları bakımından farklıdır. Bu etkenler işleme süresini, takım maliyetini ve parça performansını etkiler.
Boyutsal Tutarlılık
Basınçlı dökümün otomatik mekanizması ve rijit kalıp tasarımı, yüksek hacimli serilerde dar boyutsal doğruluğu destekler. Üreticiler tekrarlanabilir ölçüler gereken küçük ve orta boy parçalar için çoğu zaman basınçlı dökümü kullanır. Kalıp ayarlanıp ince ayar yapıldıktan sonra benzer ölçülerde binlerce parça üretebilir.
Bu sırada kapalı kalıpta dövme, özellikle son ölçüye yakın şekilli parçalarda iyi boyutsal tutarlılık sağlayabilir. Ancak metal akışı ve kalıp aşınması küçük farklılıklara yol açabilir; bu nedenle üreticiler nihai toleransları karşılamak için çoğu zaman işleme adımları ekler.
Birçok durumda, özellikle karmaşık parçalarda, dövme kesin ölçülere ulaşmak için basınçlı dökümden daha fazla son işlem gerektirir.
Yüzey Kalitesi
Basınçlı döküm çoğu zaman kalıptan çıkar çıkmaz pürüzsüz bir yüzey sağlar. Erimiş metal basınç altında kalıp boşluğundaki ince ayrıntıları doldurarak keskin kenarlar ve temiz yüzeyler oluşturur.
Bu pürüzsüz yüzey kapsamlı işleme ihtiyacını azaltır. Üreticiler yine de çapak alabilir, delik delebilir veya kaplama uygulayabilir; ancak çoğunlukla büyük miktarda malzeme kaldırma işleminden kaçınır. Böylece birçok döküm uygulamasında yüzey bitirme süresi kısalır.
Buna karşılık dövme, akış yerine kuvvetle parça oluşturduğundan yüzeyde tufal, kalıp izleri veya küçük düzensizlikler bırakabilir. Bu nedenle dövme parçaların görünümü iyileştirmek ve yüzey standartlarını karşılamak için çoğu zaman işlenmesi, taşlanması veya kumlanması gerekir.
Dövme malzeme yoğunluğunu ve iç yapıyı iyileştirebilir; ancak yüksek basınçlı basınçlı dökümün döküm sonrası yüzey ayrıntılarına nadiren ulaşır.
Karmaşık Geometriler ve İç Özellikler
Basınçlı döküm, karmaşık şekillerde üstündür. Mühendisler ince cidarları, nervürleri, bossları ve ayrıntılı dış yüzeyleri tek bir parçaya entegre edebilir. Kalıp maçalar veya sürgüler içerdiğinde kanallar ya da boşluklar gibi bazı iç özellikler de üretilebilir.
Dövme en iyi sonucu daha basit dış şekillerde verir. Kapalı kalıp dövme orta düzeyde ayrıntılar oluşturabilse de katı metal çok ince bölümlere veya derin iç boşluklara akmaya direnç gösterir.
Tasarım karmaşık iç geçitler veya keskin ayrıntılar gerektiriyorsa üreticiler çoğu zaman basınçlı dökümü seçer. Daha basit geometriyle yüksek dayanım gerekiyorsa dövme tercih edilir.
Üretim Hacmi, Maliyet ve Verimlilik Değerlendirmeleri
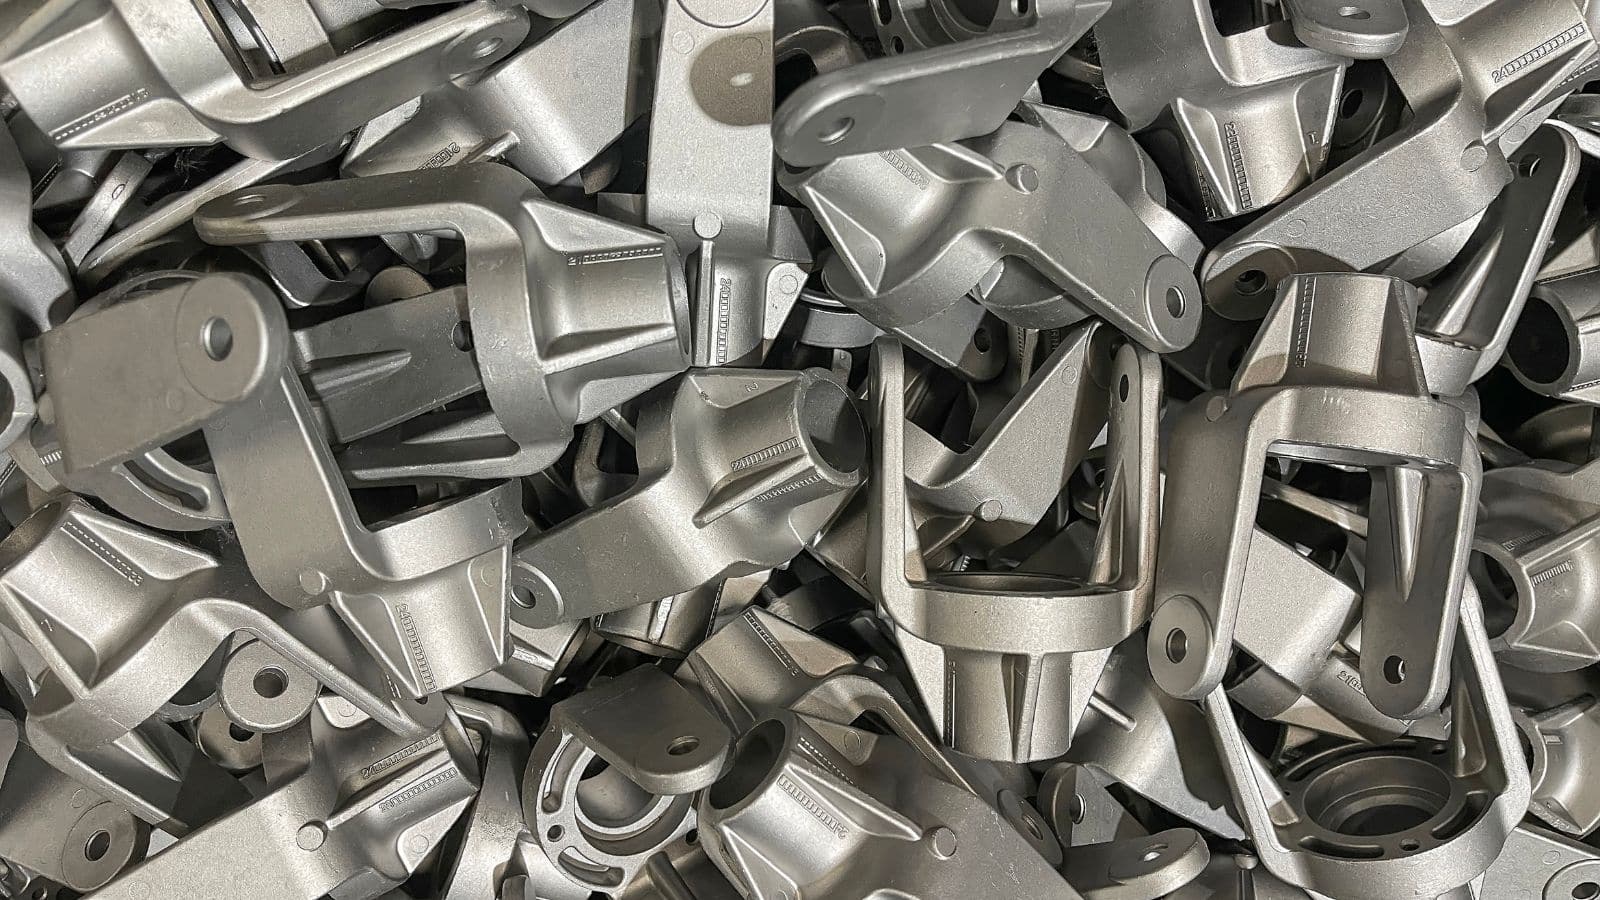
Endüstriyel imalatta üretim hacmi, takım maliyetini, parça başına giderleri ve uzun vadeli maliyet verimliliğini belirleyen temel etkendir.
Basınçlı döküm ve dövmenin ikisi de önemli başlangıç takımı yatırımları gerektirir ve parça karmaşıklığı arttıkça maliyet yükselir; bu nedenle düşük hacimli seriler için genellikle elverişli değildir. Ancak ilk yatırım karşılandıktan sonra her iki üretim süreci de olağanüstü tutarlılık sağlar ve otomasyonla verimli biçimde ölçeklenir.
Basınçlı döküm daha kısa çevrim süreleri sağlayarak küçük ve boyutsal açıdan kararlı bileşenlerin hızlı üretiminde çok etkilidir. Buna karşılık dövme bileşenlerde çoğu zaman ikincil işleme veya çapak alma gerekir; bu da genel üretim hızını ve işlem sürelerini etkileyebilir.
Parti büyüklüğü arttıkça maliyet dinamikleri öngörülebilir biçimde değişir:
- Düşük Hacim: Her iki süreçte de büyük ve amorti edilmemiş takım giderleri nedeniyle birim başına maliyet yüksektir.
- Orta Hacim: İlk takım yatırımı daha büyük üretim partilerine verimli biçimde dağıtıldıkça parça başına maliyet belirgin biçimde düşer.
- Yüksek Hacim: Her iki yöntemde de en yüksek ekonomik verim elde edilir. Basınçlı döküm hızlı ve işçilik tasarrufu sağlayan çevrim sürelerinden yararlanırken dövme, gelecekteki garanti taleplerini azaltan son derece dayanıklı parçalar üreterek uzun vadeli yaşam döngüsü tasarrufu sağlar.
Dövme ve Döküm: Seçim Ölçütleri
Mühendisler bu metal işleme süreçleri arasında yük gereksinimlerini, malzeme sınırlarını, parça geometrisini ve toplam maliyeti tartarak seçim yapar. Her etken dayanımı, dayanıklılığı, takım giderini ve üretim hızını doğrudan etkiler.
- Adım 1: Mekanik Gereksinimleri Değerlendirin: Katı metalin sıkıştırılması daha yüksek çekme dayanımı ve dayanıklılık sağladığından yüksek gerilimli, güvenlik açısından kritik parçalar (ör. havacılık bileşenleri ve biyel kolları) için dövmeyi seçin. Orta düzey dayanım yeterliyse basınçlı dökümü tercih edin; erimiş metalin hızla soğuması dayanımı düşüren mikroskobik gözenekler oluşturabilir.
- Adım 2: Tasarım Karmaşıklığını Değerlendirin: Tek bir üretim vuruşunda ince cidarlar, iç boşluklar veya hassas özellikler gerektiren son derece karmaşık tasarımlar için basınçlı dökümü seçin. Daha basit ve hacimli şekillerde dövmeyi kullanın; katı metalin kapsamlı ikincil şekillendirme olmadan karmaşık kalıplara akamayacağını unutmayın.
- Adım 3: Üretim Ekonomisini Analiz Edin: Her iki yöntem de karşılanması için yüksek üretim hacmi gerektiren önemli başlangıç takım maliyetlerine sahiptir. Basınçlı döküm, çok kısa çevrim süreleriyle son ölçüye yakın parçalar üreterek yüksek kalıp maliyetlerini dengeler. Dövme ise nihai dar toleranslara ulaşmak için genellikle ek ve maliyetli CNC işleme gerektirir.
Özet
Basınçlı döküm ile dövme arasında karar verirken daima belirli parçanıza uygun olan yöntemi seçmelisiniz.
Basınçlı dökümü seçin yüksek üretim hacimlerinde karmaşık şekillere, dar toleranslara ve pürüzsüz yüzeylere ihtiyacınız varsa ve uygulamanız orta düzey mekanik özelliklerle çalışabiliyorsa.
Dövmeyi seçin parçanız ağır yüklere, tekrarlanan gerilime veya güvenlik açısından kritik koşullara dayanmalıysa ve nihai ölçüler için ek işlem yatırımını göze alıyorsanız.
Her iki süreç de önemli başlangıç takım maliyetleri gerektirdiğinden yalnızca yüksek hacimli üretimde uygulanabilir. Seçimi parçanın işlevi belirlesin: karmaşık ve kozmetik parçalar basınçlı döküme; dayanıklı ve yapısal parçalar dövmeye uygundur.







