
Volba mezi tlakovým litím a kováním ovlivňuje pevnost, cenu i užitné vlastnosti kovového dílu. Každý proces tvaruje kov odlišným způsobem, což má dopad na vše od vnitřní struktury až po detaily povrchu. Jasné srovnání obou výrobních metod vám pomůže vybrat tu správnou variantu, což povede k lepším konstrukčním rozhodnutím a spolehlivějším výrobkům.
Základní rozdíly mezi tlakovým litím a kováním
Tlakové lití a kování tvarují kov zcela odlišnými způsoby. Zatímco při jedné metodě se využívá roztavený kov v licí formě, druhá metoda přetváří pevný kov působením síly. Tyto rozdíly mezi kováním a litím ovlivňují pevnost, konstrukční možnosti, náklady i typické oblasti použití.
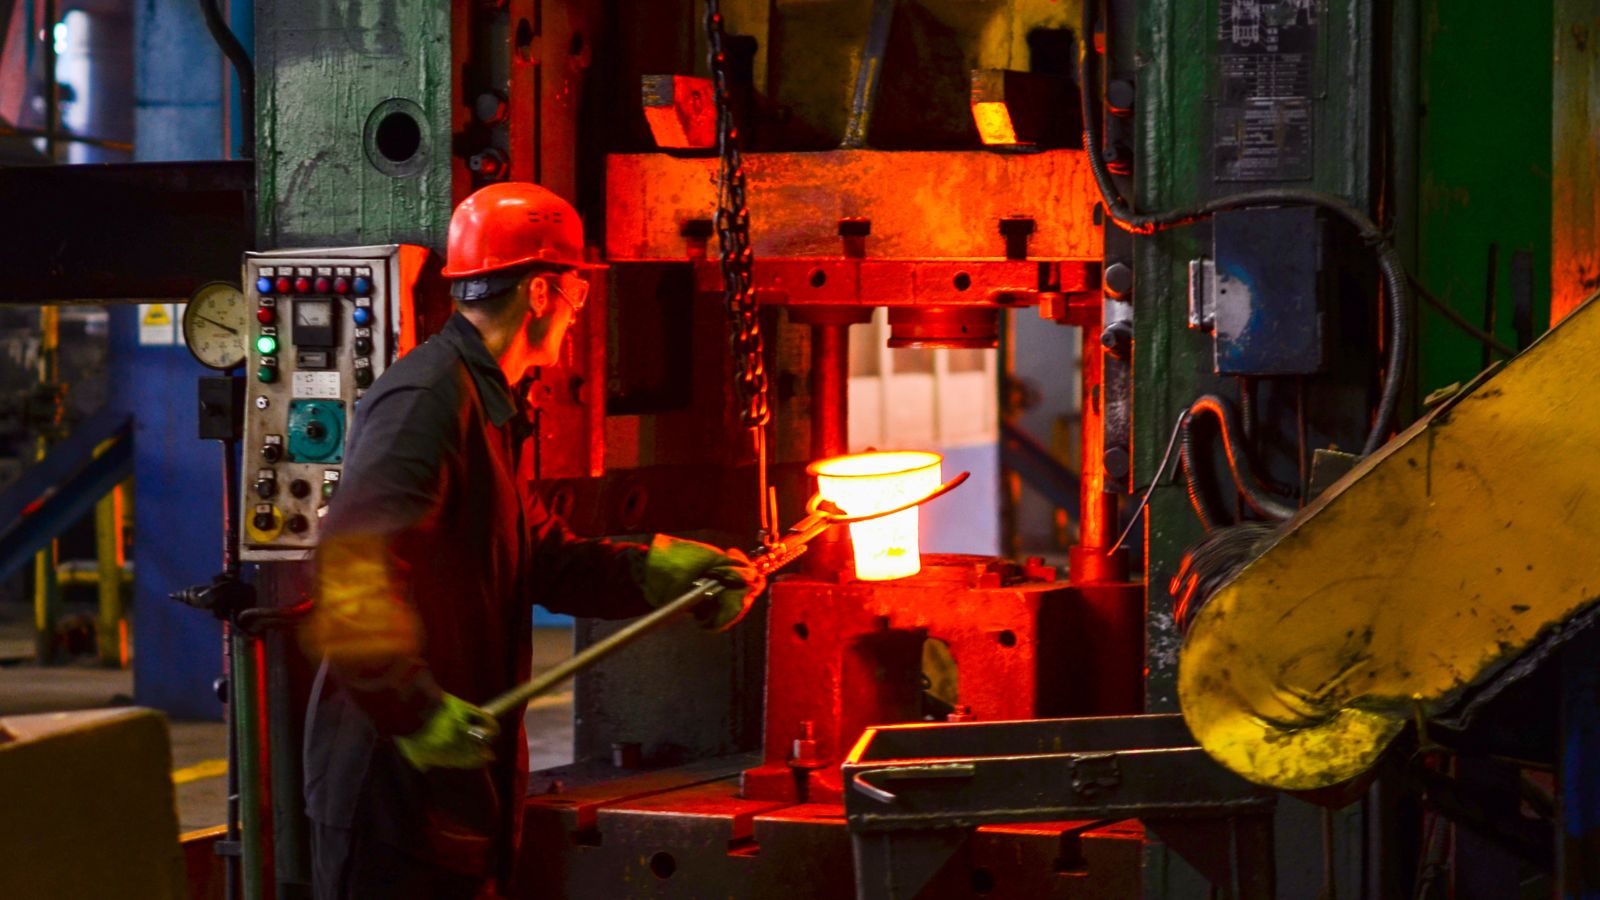
Stav materiálu: tavenina vs. pevný kov
Tlakové lití je proces odlévání kovů. Při tomto procesu se roztavený kov pod vysokým tlakem vstřikuje do formy z kalené oceli. Tekutý kov vyplní dutinu formy, ochladí se a ztuhne do výsledného tvaru.
Naproti tomu kování je proces tváření kovů za tepla. Tvaruje pevný kov pomocí tlakové síly vyvíjené buchary nebo lisy. Kov se při tom netaví; teplo jej pouze dostatečně změkčí, aby jej bylo možné tvarovat, aniž by praskl.
Typické aplikace podle metody
Výrobci volí tlakové lití, pokud potřebují vysoký objem výroby a složité tvary. Tato metoda je vhodná pro díly z hliníku, zinku a hořčíku.
Mezi běžné aplikace tlakového lití patří:
- Skříně a držáky pro automobilový průmysl
- Kryty převodovek a motorů
- Chladiče a pouzdra elektroniky
- Rámy spotřebního zboží
Tyto díly často vyžadují dodržení úzkých tolerancí a hladký povrch s minimální potřebou následného obrábění.
Kování se volí tehdy, když jsou klíčové mechanická pevnost a odolnost. Kované díly odolávají velkému zatížení a opakovanému namáhání.
Mezi typické aplikace kování patří:
- Klikové hřídele a ojnice motorů
- Ozubená kola a hřídele
- Ruční nářadí a technické kování
- Konstrukční díly pro letecký průmysl
V těchto případech zajišťuje proces kování kovů strukturální celistvost nezbytnou pro náročné provozní podmínky.
Strukturální celistvost a mechanické vlastnosti
Kované díly často vykazují lepší strukturu zrna, vyšší pevnost v tahu, mez kluzu a houževnatost než díly vyrobené tlakovým litím ze stejné slitiny. Působící tlaková síla navíc omezuje vznik vnitřních dutin a větších vad.
Tlakové lití vytváří díly vstřikováním roztaveného kovu do ocelové formy pod tlakem. Tato metoda zajišťuje dobrou rozměrovou přesnost a stálou kvalitu povrchu. Rychlé plnění však může vést k uzavření vzduchu a vzniku vnitřní poréznosti.
Tato poréznost může zhoršit mechanické vlastnosti a snížit mez pevnosti v tahu. Ačkoli moderní řídicí systémy a vakuové technologie dokážou výrazně omezit vady odlitků,díly vyrobené tlakovým litím obvykle nedosahují špičkové pevnosti a houževnatosti kovaných komponentů.
Přesnost, kvalita povrchu a složitost konstrukce
Tlakové lití a kování se liší v přesnosti dodržení rozměrů, hladkosti povrchu a míře konstrukční svobody. Tyto faktory ovlivňují dobu obrábění, náklady na nástroje a užitné vlastnosti dílu.
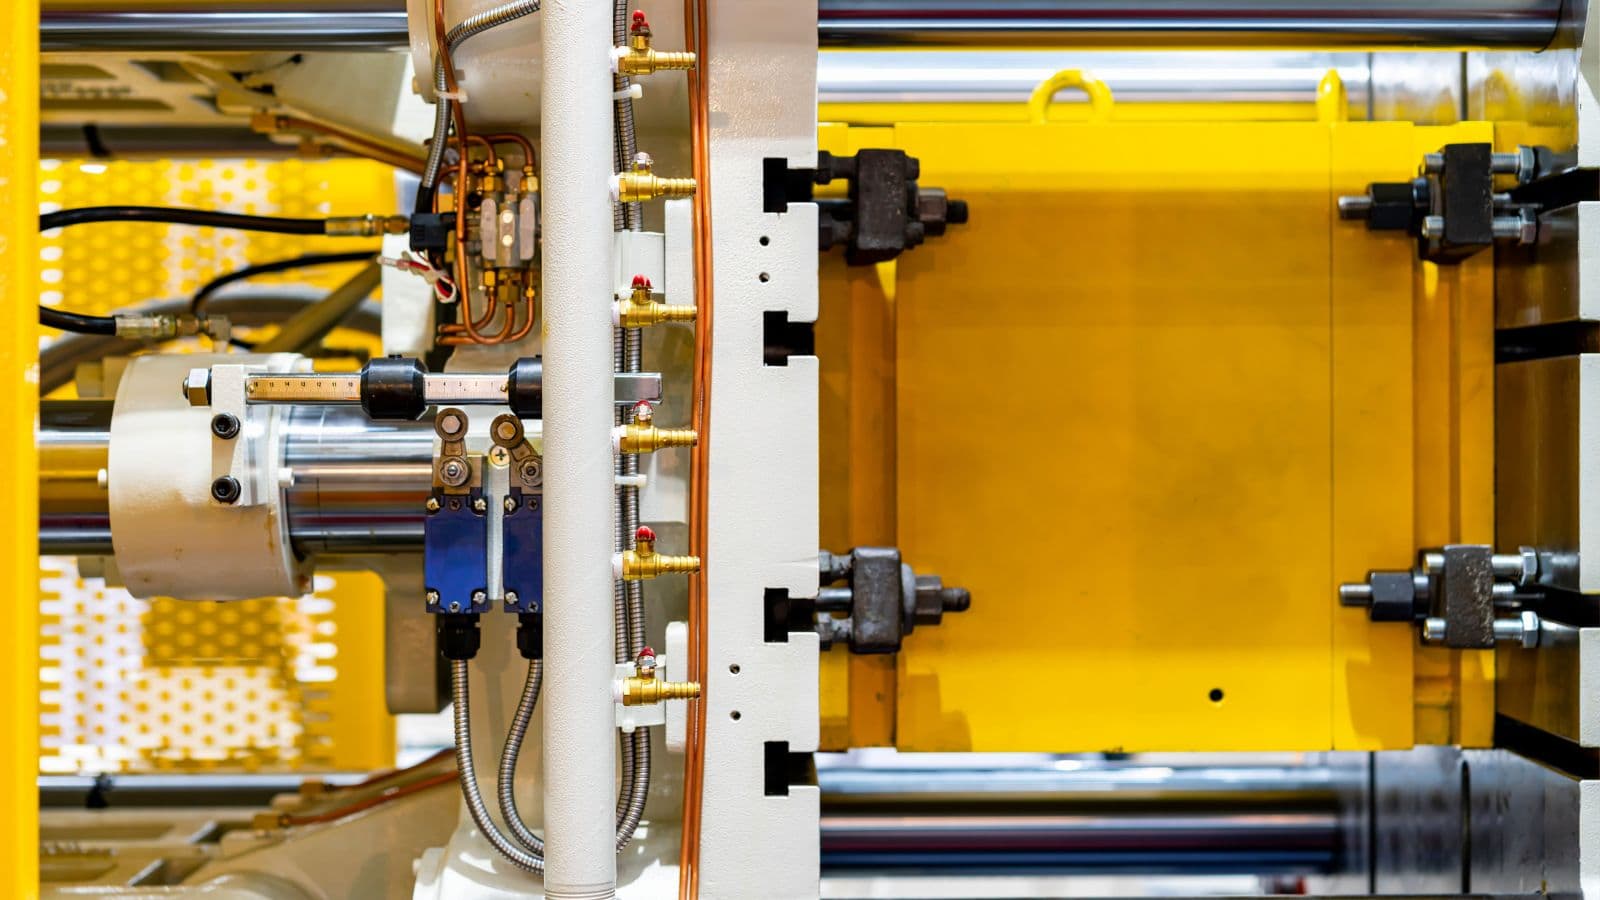
Rozměrová stálost
– automatizovaný mechanismus tlakového lití a tuhá konstrukce formy zajišťují vysokou rozměrovou přesnost při velkosériové výrobě. Výrobci často využívají tlakové lití pro malé až středně velké díly, u nichž je vyžadována opakovatelnost rozměrů. Jakmile je forma nastavena a vyladěna, umožňuje výrobu tisíců dílů s velmi podobnými rozměry.
Naproti tomu kování v uzavřených zápustkách může rovněž dosáhnout dobré rozměrové stálosti, zejména u výkovků s tvarem blízkým konečnému výrobku (tzv. near-net-shape). Tok kovu a opotřebení zápustky však mohou způsobit drobné odchylky, a proto výrobci často zařazují operace obrábění, aby splnili požadavky na konečné tolerance.
V mnoha případech vyžaduje kování – zejména u složitých dílů – více následných úprav než tlakové lití, aby bylo dosaženo přesných rozměrů.
Kvalita povrchové úpravy
Tlakové lití často poskytuje hladký povrch již při vyjmutí z formy. Roztavený kov totiž pod tlakem vyplňuje i jemné detaily dutiny formy, což umožňuje vytvářet ostré hrany a čisté povrchy.
Tento hladký povrch snižuje potřebu rozsáhlého obrábění. Výrobci sice mohou odstraňovat otřepy, vrtat otvory nebo nanášet povrchové vrstvy, ale často se vyhýbají operacím spojeným s velkým úběrem materiálu. To u mnoha aplikací zkracuje dobu potřebnou pro dokončovací práce.
Naproti tomu kování vytváří díly působením síly, nikoli tokem materiálu, takže proces může zanechávat okuje, stopy po zápustce nebo drobné povrchové nerovnosti. Výsledkem je, že kované díly často vyžadují obrábění, broušení nebo tryskání, aby se zlepšil jejich vzhled a splnily se požadavky na kvalitu povrchu.
Kování sice může zlepšit hustotu materiálu a jeho vnitřní strukturu, ale jen zřídka dosahuje takové kvality povrchových detailů, jakou nabízí tlakové lití.
Složité geometrie a vnitřní prvky
Tlakové lití vyniká schopností vytvářet tvary vysoké složitosti. Inženýři mohou do jediného dílu navrhnout tenké stěny, žebra, výstupky i detailní vnější povrchy. Tento proces rovněž umožňuje vytvářet určité vnitřní prvky, jako jsou kanálky či dutiny, pokud forma obsahuje jádra nebo posuvné prvky.
Kování je nejvhodnější pro jednodušší vnější tvary. Ačkoli kování v uzavřených zápustkách umožňuje dosáhnout střední míry detailu, plný kov klade odpor při snaze vyplnit velmi tenké části nebo hluboké vnitřní dutiny.
Pokud návrh vyžaduje složité vnitřní kanálky nebo ostré detaily, výrobci často volí tlakové lití. Pokud je vyžadována vysoká pevnost a jednodušší geometrie, často volí kování.
Hlediska objemu výroby, nákladů a efektivity
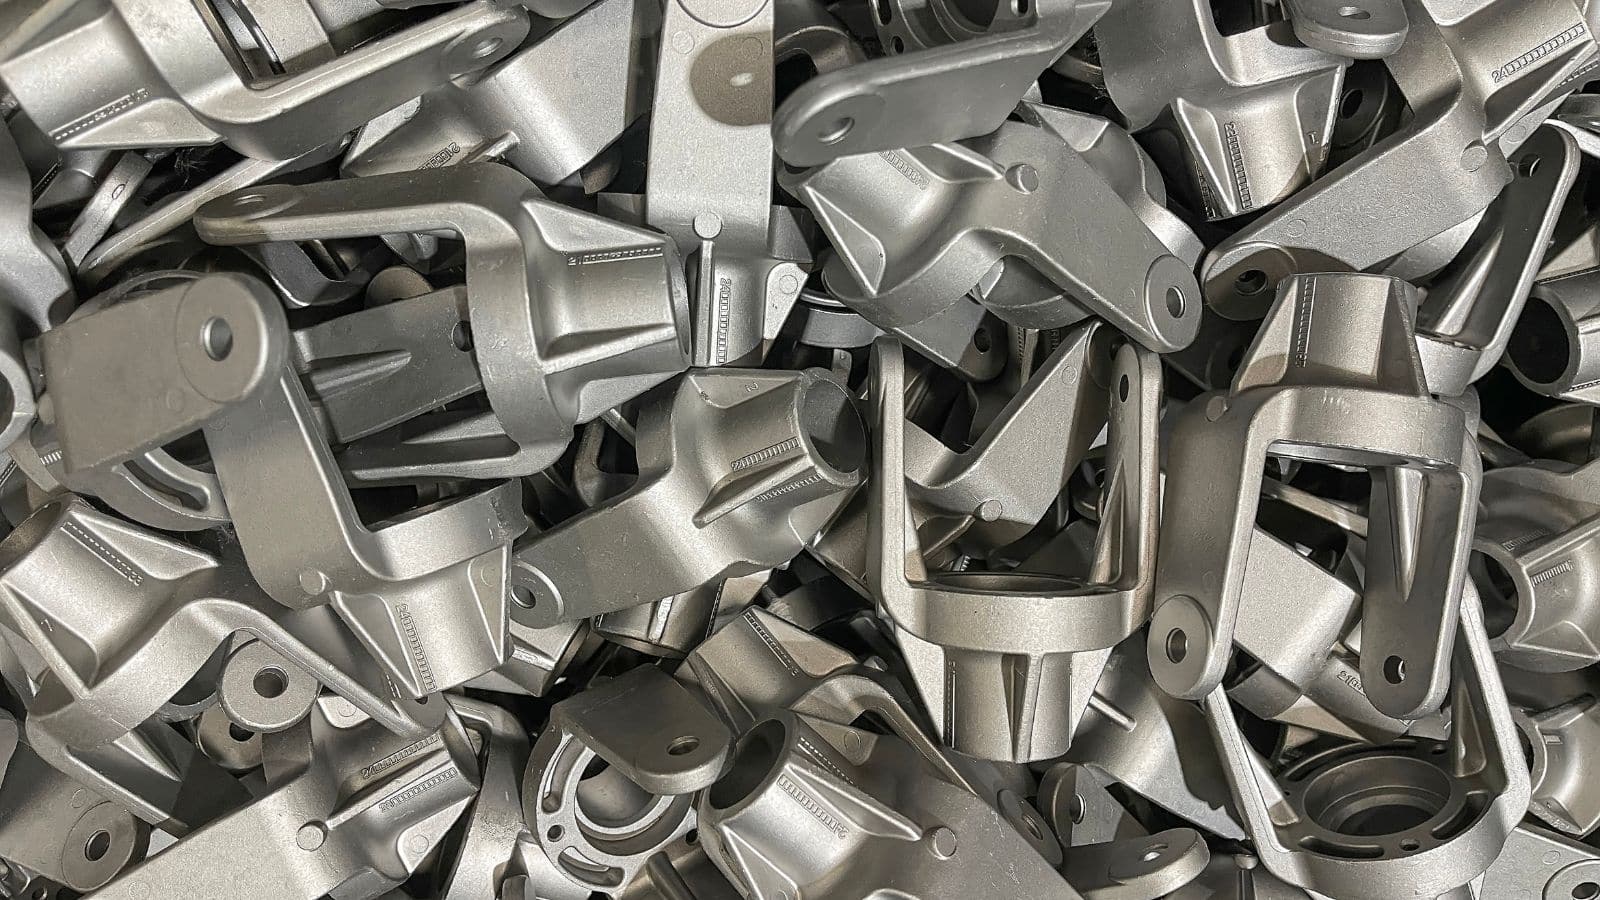
Objem výroby je hlavním faktorem ovlivňujícím náklady na nástroje, náklady na jednotlivé díly a dlouhodobou nákladovou efektivitu v průmyslové výrobě.
Tlakové lití i kování vyžadují značné počáteční investice do nástrojů, které rostou úměrně složitosti dílu; pro malosériovou výrobu jsou proto z velké části nepraktické. Jakmile se však počáteční investice ospravedlní, oba výrobní procesy zajistí mimořádnou stálost kvality a díky automatizaci umožňují efektivní škálování výroby.
Tlakové lití dosahuje kratších cyklů, což z něj činí vysoce efektivní metodu pro rychlou výrobu menších, rozměrově stálých dílů. Naproti tomu kované díly často vyžadují následné obrábění nebo ořezávání, což může ovlivnit celkovou rychlost výroby a dobu zpracování.
S rostoucí velikostí výrobních sérií se finanční aspekty předvídatelně mění:
- Malé série: Oba procesy se vyznačují vysokými náklady na kus v důsledku značných, dosud neamortizovaných výdajů na nástroje.
- Střední série: Náklady na jeden díl výrazně klesají, protože počáteční investice do nástrojů se efektivně rozkládá mezi větší výrobní série.
- Velké série: U obou metod je dosaženo maximální ekonomické efektivity. Tlakové lití těží z rychlých cyklů šetřících lidskou práci, zatímco kování přináší dlouhodobé úspory díky výrobě vysoce odolných dílů, které snižují počet budoucích záručních reklamací.
Kování vs. lití: Kritéria výběru
Inženýři volí mezi těmito procesy zpracování kovů na základě posouzení požadavků na zatížení, materiálových limitů, geometrie dílu a celkových nákladů. Každý z těchto faktorů přímo ovlivňuje pevnost, odolnost, náklady na nástroje a rychlost výroby.
- Krok 1: Posouzení mechanických požadavků: Pro díly vystavené vysokému namáhání a kritické z hlediska bezpečnosti (např. v letectví nebo u ojnic) zvolte kování, protože stlačování masivního kovu zajišťuje vynikající pevnost v tahu a odolnost. Zvolte tlakové lití, pokud postačuje střední pevnost, jelikož rychlé chladnutí taveniny může způsobit vznik mikroskopických pórů snižujících pevnost.
- Krok 2: Posouzení složitosti konstrukce: Pro velmi složité tvary vyžadující tenké stěny, vnitřní dutiny nebo přesné prvky vytvořené v jednom výrobním cyklu zvolte tlakové lití. Pro jednodušší a masivnější tvary použijte kování, přičemž mějte na paměti, že plný kov nemůže vyplnit složité formy bez rozsáhlého následného tvarování.
- Krok 3: Analýza ekonomiky výroby: Obě metody vyžadují značné počáteční náklady na nástroje, jejichž návratnost vyžaduje vysoké objemy výroby. Tlakové lití kompenzuje vysoké náklady na formy výrobou dílů s tvarem blízkým konečnému (tzv. near-net-shape) a extrémně krátkými výrobními cykly. Kování obvykle vyžaduje dodatečné, nákladné CNC obrábění pro dosažení konečných přesných tolerancí.
Shrnutí
Při rozhodování mezi tlakovým litím a kováním vždy zvolte metodu, která je pro váš konkrétní díl nejvhodnější.
Zvolte tlakové lití, pokud potřebujete složité tvary, těsné tolerance a hladké povrchy při velkých objemech výroby a vaše aplikace umožňuje použití dílů se středními mechanickými vlastnostmi.
Zvolte kování, pokud musí díl odolávat velkému zatížení, opakovanému namáhání nebo podmínkám kritickým z hlediska bezpečnosti a jste ochotni investovat do dodatečného obrábění pro dosažení konečných rozměrů.
Obě metody vyžadují značné počáteční náklady na nástroje, a proto jsou vhodné pouze pro velkosériovou výrobu. Rozhodujte se podle funkce dílu: pro složité tvary a pohledové díly volte tlakové lití; pro pevné a konstrukční díly volte kování.







