
La scelta tra pressofusione e forgiatura determina resistenza, costo e prestazioni del componente metallico. I due processi modellano il metallo in modi diversi, influenzando tutto, dalla struttura interna ai dettagli superficiali. Un confronto chiaro tra i metodi produttivi aiuta a scegliere quello giusto e a progettare prodotti più affidabili.
Differenze fondamentali tra pressofusione e forgiatura
La pressofusione e la forgiatura modellano il metallo in modi molto diversi. La prima utilizza metallo fuso in uno stampo, mentre la seconda deforma metallo solido applicando una forza. Queste differenze tra forgiatura e fusione incidono su resistenza, limiti progettuali, costi e impieghi tipici.
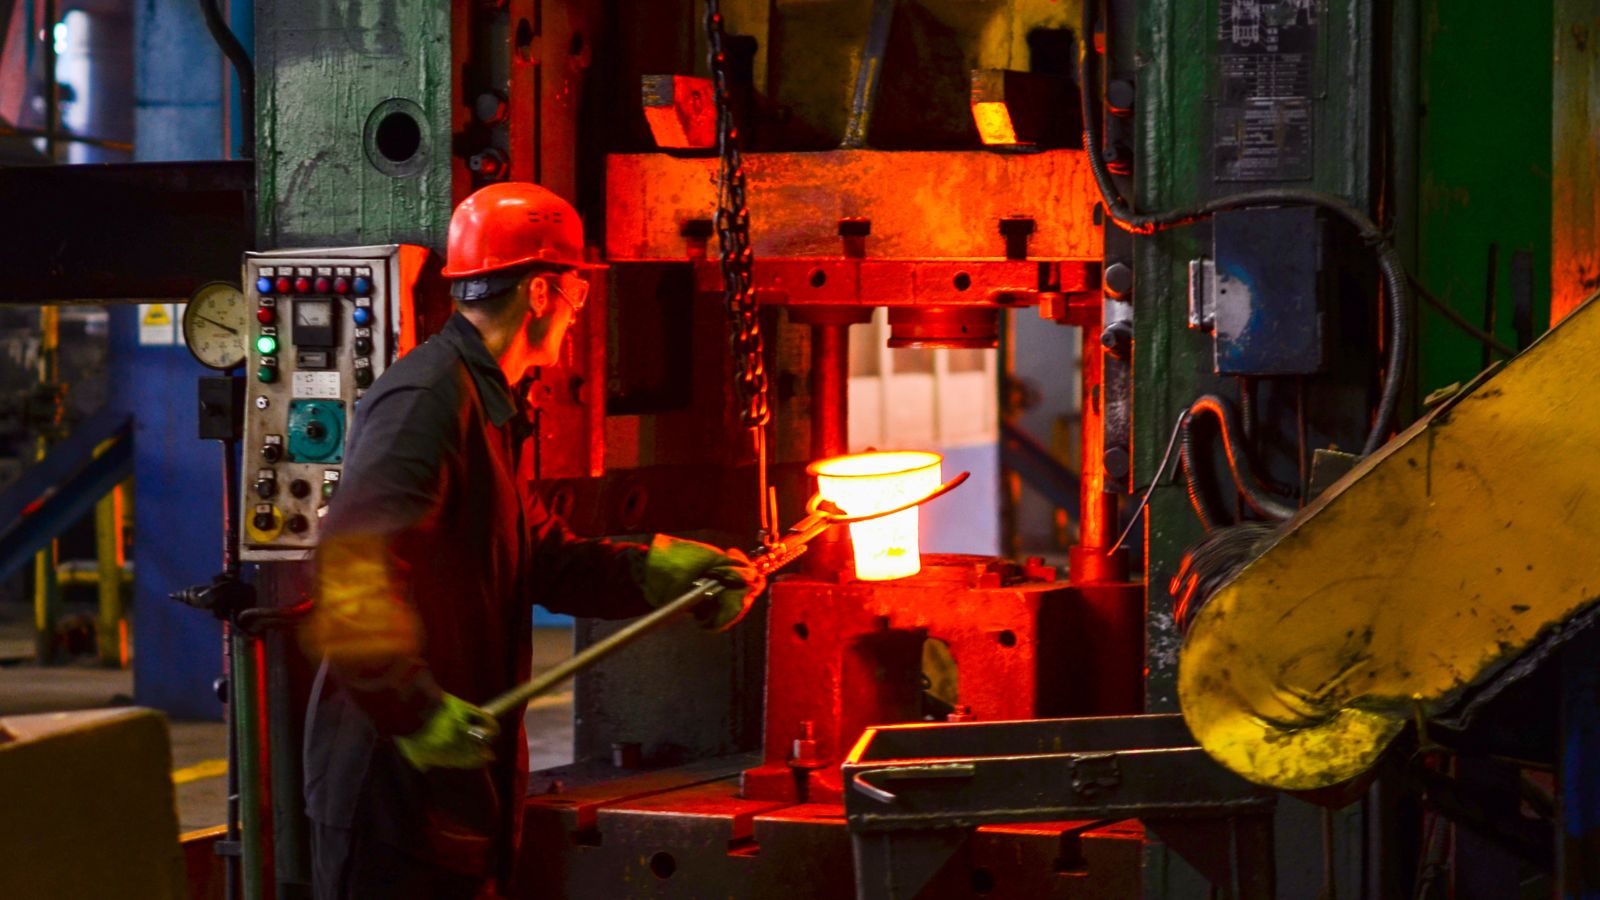
Stato del materiale: metallo fuso o solido
La pressofusione è un processo di fusione dei metalli. Spinge metallo fuso ad alta pressione in uno stampo in acciaio temprato. Il metallo liquido riempie la cavità, si raffredda e solidifica assumendo la forma finale.
La forgiatura, invece, è un processo di deformazione del metallo. Modella il materiale solido con una forza di compressione applicata da martelli o presse. Il metallo non fonde: il calore lo ammorbidisce quanto basta per deformarlo senza romperlo.
Applicazioni tipiche dei due processi
I produttori scelgono la pressofusione quando servono grandi volumi e forme complesse. È adatta a pezzi in alluminio, zinco e magnesio.
Le applicazioni comuni della pressofusione includono:
- Alloggiamenti e staffe automobilistiche
- Carter del cambio e del motore
- Dissipatori di calore e involucri elettronici
- Telai per prodotti di consumo
Questi componenti richiedono spesso tolleranze ristrette e superfici lisce con lavorazioni meccaniche minime.
Si sceglie la forgiatura quando resistenza meccanica e durata sono prioritarie. I componenti forgiati sopportano carichi elevati e sollecitazioni ripetute.
Le applicazioni tipiche della forgiatura includono:
- Alberi a gomiti e bielle per motori
- Ingranaggi e alberi
- Utensili manuali e ferramenta
- Componenti strutturali aerospaziali
In questi casi, la forgiatura del metallo garantisce l’integrità strutturale necessaria per condizioni di esercizio impegnative.
Integrità strutturale e proprietà meccaniche
I pezzi forgiati presentano spesso una struttura granulare migliore, maggiore resistenza a trazione e al carico di snervamento e maggiore tenacità rispetto ai getti pressofusi ottenuti dalla stessa lega. Inoltre, la forza di compressione riduce i vuoti interni e limita i difetti di grandi dimensioni.
La pressofusione forma i pezzi iniettando metallo fuso ad alta pressione in uno stampo d’acciaio. Offre buona precisione dimensionale e finitura superficiale uniforme. Tuttavia, il riempimento rapido può intrappolare aria e generare porosità interna.
Questa porosità può ridurre le proprietà meccaniche e la resistenza ultima a trazione. Sebbene i moderni controlli e i sistemi per vuoto possano ridurre sensibilmente i difetti di fusione, i pezzi pressofusi in genere non raggiungono i massimi livelli di resistenza e tenacità dei componenti forgiati.
Precisione, finitura superficiale e complessità progettuale
La pressofusione e la forgiatura differiscono per precisione dimensionale, levigatezza della superficie e libertà progettuale. Questi fattori incidono su tempi di lavorazione, costi delle attrezzature e prestazioni del pezzo.
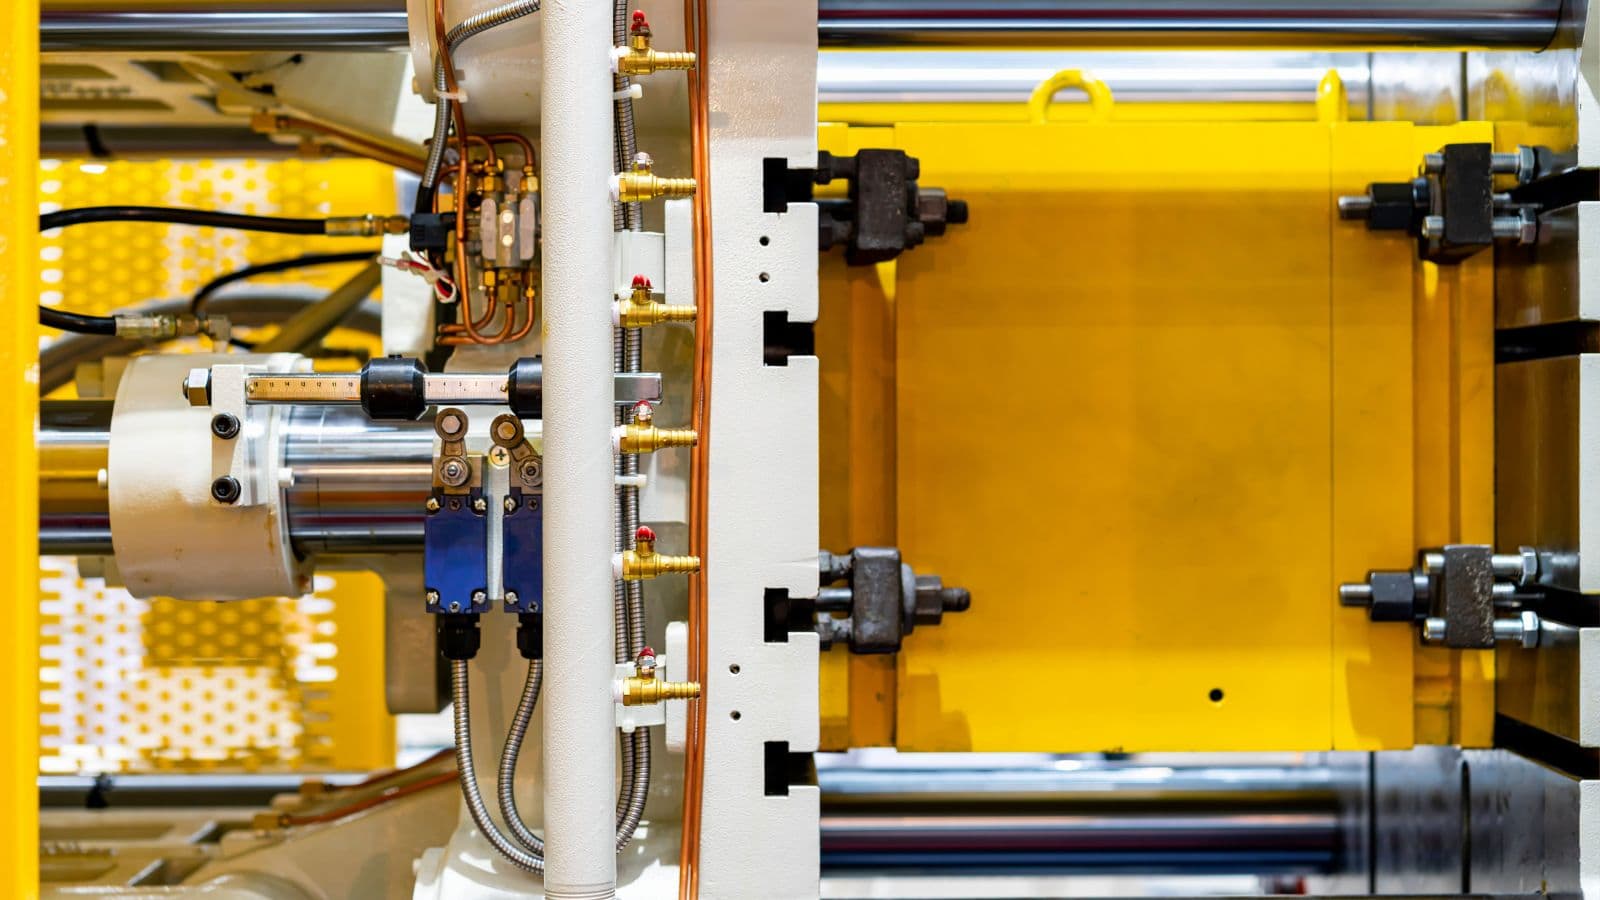
Costanza dimensionale
Il processo automatizzato di pressofusione e la progettazione rigida dello stampo consentono tolleranze ristrette nelle produzioni ad alto volume. I produttori utilizzano spesso la pressofusione per pezzi piccoli e medi che richiedono misure ripetibili. Una volta impostato e regolato lo stampo, è possibile produrre migliaia di pezzi con dimensioni simili.
Anche la forgiatura in stampo chiuso può garantire buona costanza dimensionale, soprattutto per forme quasi finite. Tuttavia, flusso del metallo e usura dello stampo possono causare lievi variazioni, perciò spesso si aggiungono lavorazioni meccaniche per raggiungere le tolleranze finali.
In molti casi, per raggiungere dimensioni precise la forgiatura richiede più lavorazioni successive della pressofusione, soprattutto per i componenti complessi.
Qualità della finitura superficiale
La pressofusione offre spesso una superficie liscia direttamente all’uscita dallo stampo. Il metallo fuso riempie sotto pressione i dettagli fini della cavità, consentendo spigoli netti e superfici pulite.
Questa finitura liscia riduce la necessità di lavorazioni meccaniche pesanti. Può comunque essere necessario tranciare le bave, forare o applicare rivestimenti, ma spesso si evitano asportazioni importanti di materiale. Ciò riduce i tempi di finitura in molte applicazioni di fusione.
La forgiatura, al contrario, dà forma al pezzo mediante una forza anziché il flusso del metallo; può quindi lasciare scaglie, segni dello stampo o piccole irregolarità superficiali. I pezzi forgiati spesso richiedono lavorazioni meccaniche, rettifica o sabbiatura per migliorare l’aspetto e rispettare gli standard superficiali.
La forgiatura può migliorare densità e struttura interna del materiale, ma raramente eguaglia il dettaglio superficiale allo stato di fusione della pressofusione ad alta pressione.
Geometrie complesse e caratteristiche interne
La pressofusione eccelle nella realizzazione di forme complesse. Gli ingegneri possono integrare in un unico pezzo pareti sottili, nervature, rilievi e superfici esterne dettagliate. Sono possibili anche alcune caratteristiche interne, come canali o cavità, se lo stampo include anime o carrelli.
La forgiatura è più adatta a forme esterne semplici. Sebbene la forgiatura in stampo chiuso possa ottenere dettagli moderati, il metallo solido resiste al flusso nelle sezioni molto sottili e nelle cavità interne profonde.
Se un progetto richiede passaggi interni intricati o dettagli minuti, i produttori scelgono spesso la pressofusione. Se richiede elevata resistenza con geometria semplice, scelgono spesso la forgiatura.
Considerazioni su volumi, costi ed efficienza produttiva
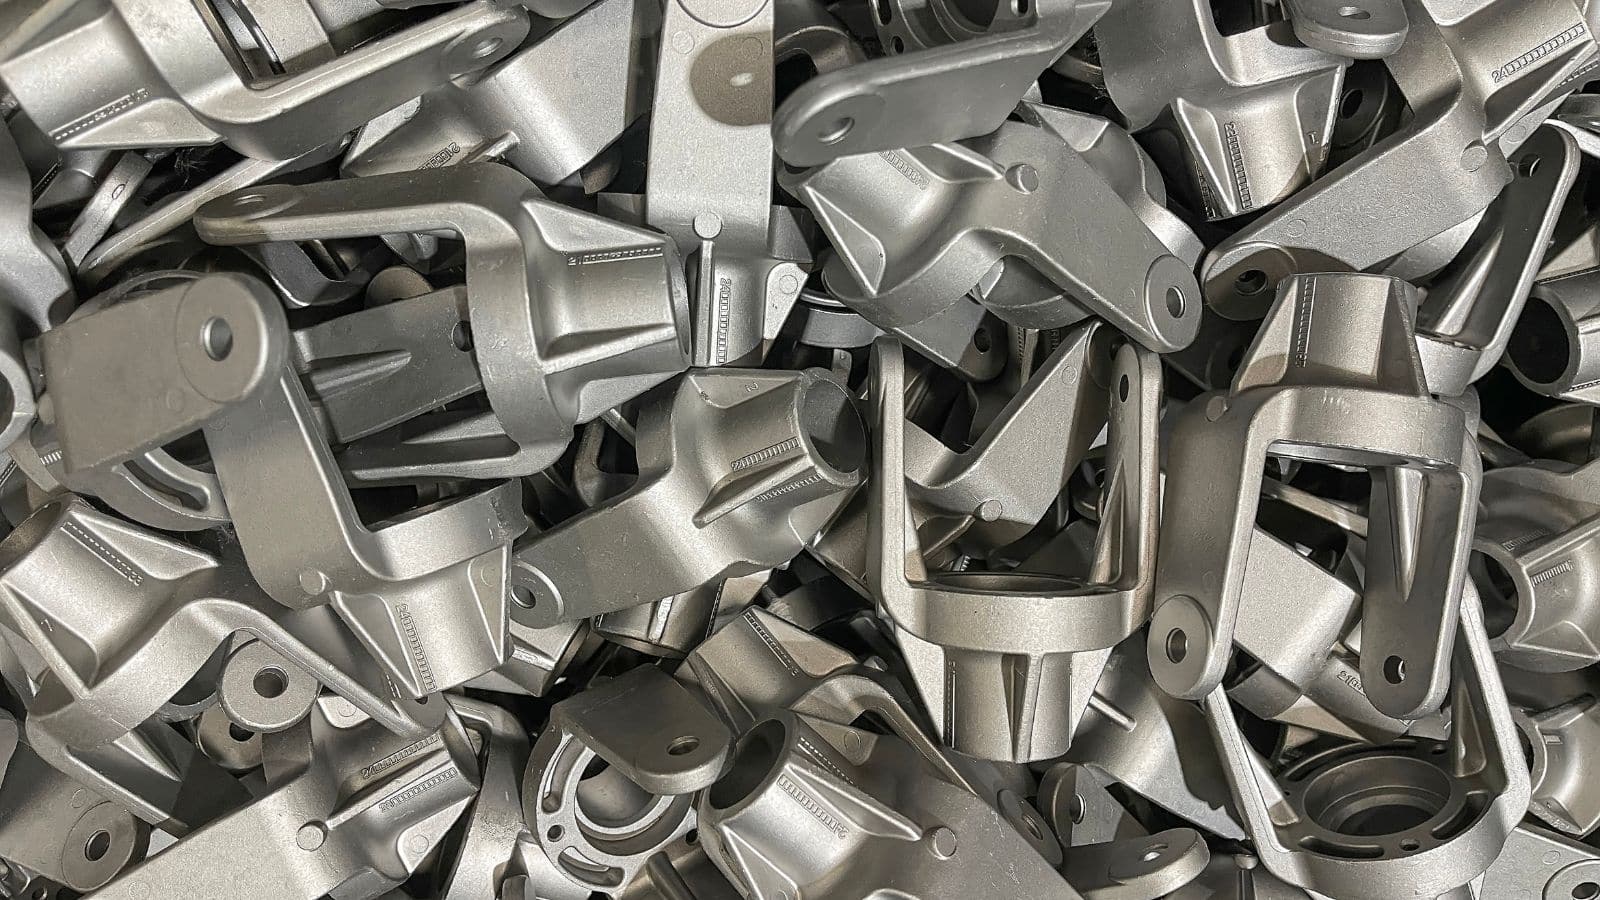
Il volume di produzione è il fattore principale che determina il costo delle attrezzature, le spese per pezzo e l’efficienza economica a lungo termine nella produzione industriale.
Sia la pressofusione sia la forgiatura richiedono investimenti iniziali significativi nelle attrezzature, proporzionali alla complessità dei pezzi, e sono poco pratiche per produzioni a basso volume. Tuttavia, una volta giustificato l’investimento iniziale, entrambi i processi garantiscono un’eccellente uniformità e si adattano efficacemente alla produzione automatizzata.
La pressofusione offre cicli più rapidi ed è quindi molto efficace nella produzione veloce di componenti più piccoli e dimensionalmente stabili. I componenti forgiati richiedono spesso lavorazioni meccaniche o tranciatura secondarie, che possono incidere sulla velocità complessiva e sui tempi di processo.
Con l’aumentare delle dimensioni dei lotti, l’impatto economico cambia in modo prevedibile:
- Basso volume: Entrambi i processi comportano costi unitari elevati a causa dei costi delle attrezzature, non ammortizzati su quantità sufficienti.
- Volume medio: Il costo per pezzo diminuisce sensibilmente perché l’investimento iniziale nelle attrezzature viene distribuito in modo efficiente su lotti di produzione più grandi.
- Alto volume: Entrambi i metodi raggiungono la massima efficienza economica. La pressofusione beneficia di cicli rapidi che riducono la manodopera, mentre la forgiatura offre risparmi lungo il ciclo di vita grazie a componenti molto durevoli, che riducono future richieste di garanzia.
Forgiatura o fusione: criteri di scelta
Gli ingegneri scelgono tra questi processi di lavorazione dei metalli valutando carichi, limiti dei materiali, geometria del pezzo e costo totale. Ogni fattore incide direttamente su resistenza, durata, costo delle attrezzature e velocità produttiva.
- Fase 1: valutare i requisiti meccanici: Scegliete la forgiatura per componenti sottoposti a forti sollecitazioni o critici per la sicurezza, ad esempio nel settore aerospaziale o per le bielle, perché la compressione del metallo solido garantisce resistenza a trazione e durata superiori. Preferite la pressofusione se è sufficiente una resistenza moderata, poiché il raffreddamento rapido del metallo fuso può introdurre pori microscopici che riducono la resistenza.
- Fase 2: valutare la complessità progettuale: Scegliete la pressofusione per progetti molto intricati che richiedono pareti sottili, cavità interne o caratteristiche precise in un unico colpo di produzione. Utilizzate la forgiatura per forme più semplici e massicce, tenendo presente che il metallo solido non può riempire stampi complessi senza ampie lavorazioni secondarie.
- Fase 3: analizzare l’economia della produzione: Entrambi i metodi richiedono investimenti iniziali consistenti nelle attrezzature, giustificabili solo con volumi elevati. La pressofusione compensa i costi elevati dello stampo producendo forme quasi finite con cicli molto rapidi. Per raggiungere tolleranze finali ristrette, la forgiatura richiede in genere ulteriori e costose lavorazioni CNC.
Riepilogo
Nella scelta tra pressofusione e forgiatura, selezionate sempre il processo più adatto al componente specifico.
Scegliete la pressofusione se servono forme complesse, tolleranze ristrette e superfici lisce in grandi volumi di produzione e se l’applicazione può funzionare con proprietà meccaniche moderate.
Scegliete la forgiatura se il pezzo deve sopportare carichi pesanti, sollecitazioni ripetute o condizioni critiche per la sicurezza e se siete disposti a investire in lavorazioni meccaniche aggiuntive per raggiungere le dimensioni finali.
Entrambi richiedono investimenti iniziali notevoli nelle attrezzature e sono quindi pratici solo per produzioni ad alto volume. Lasciate che sia la funzione del pezzo a guidare la scelta: forme intricate ed estetiche si prestano alla pressofusione, quelle resistenti e strutturali alla forgiatura.







