
ダイカストか鍛造かという選択は、金属部品の強度、コスト、性能を左右します。 それぞれのプロセスは金属を異なる方法で成形するため、その違いは内部構造から表面の細部に至るまで影響を及ぼします。 これら2つの製造方法を明確に比較することで、より良い設計判断と信頼性の高い製品実現につながる適切な方法を選定できます。
ダイカストと鍛造の根本的な違い
ダイカストと鍛造では、金属の成形方法が大きく異なります。 一方は金型内で溶融金属を使用し、もう一方は固体金属に力を加えて形状を変えます。 こうした違いは、強度、設計上の制約、コスト、一般的な用途に影響を与えます。
材料の状態:溶融金属 vs 固体金属
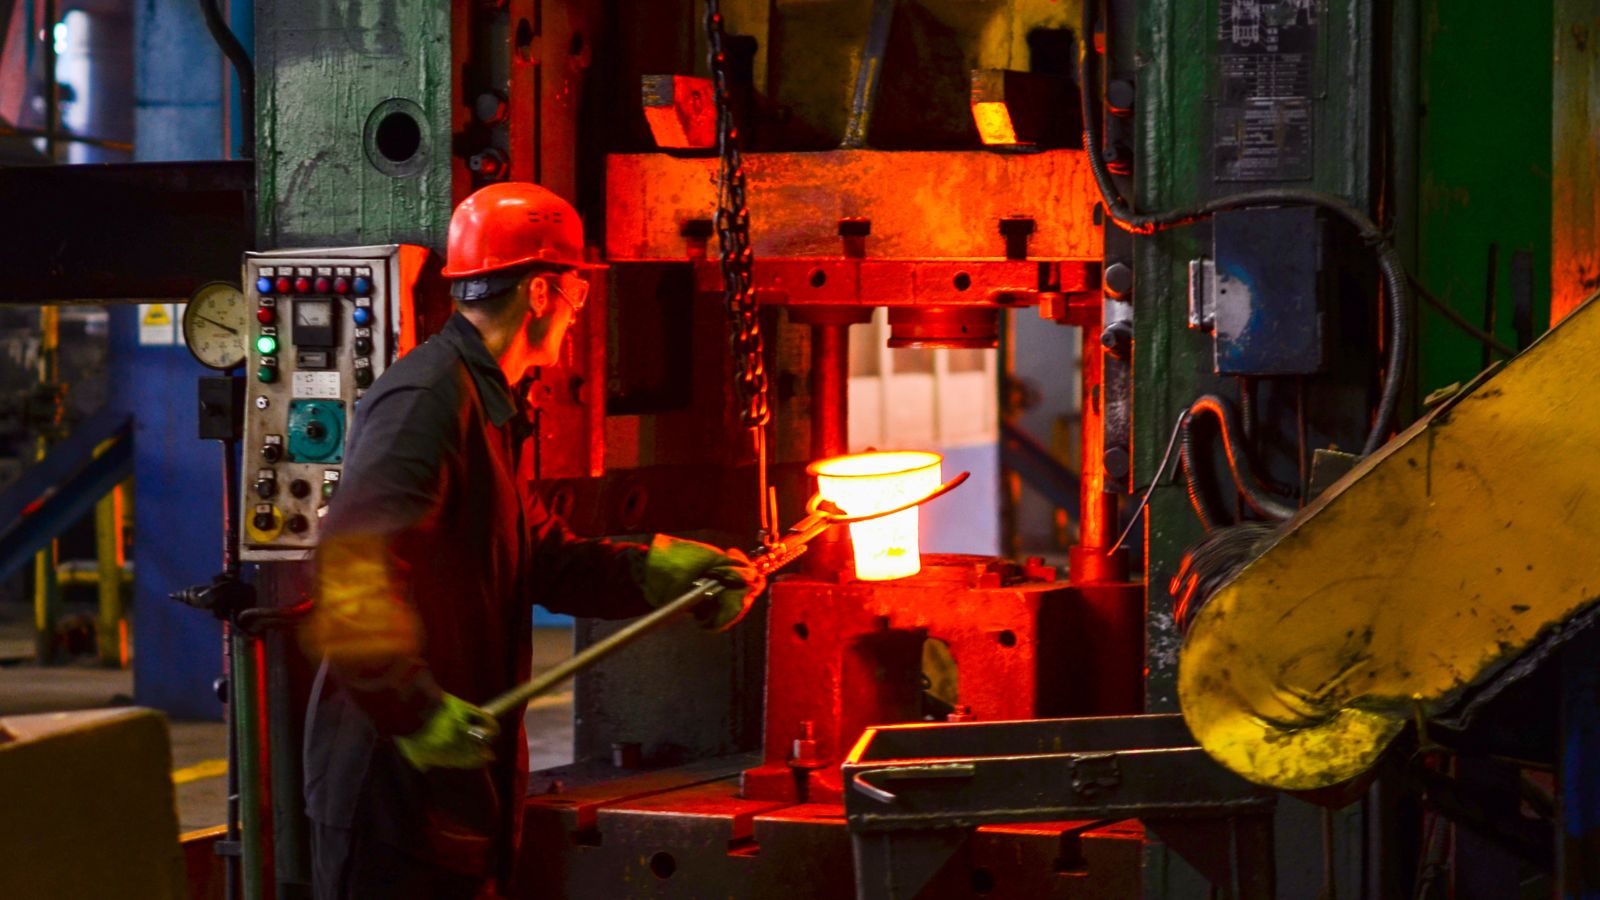
ダイカストは 金属鋳造プロセスの一種です。 高圧力をかけて溶融金属を硬化鋼製の金型に注入します。 液体状の金属がキャビティ(空洞部)を満たし、冷却・凝固して最終的な形状になります。一方、鍛造は金属の鍛造プロセスです。 ハンマーやプレス機による圧縮力を利用して固体金属を成形します。 金属を溶かすことはありません。 代わりに、熱を加えて変形可能な状態まで軟化させ、割れることなく成形します。
工法別の主な用途
大量生産や複雑な形状が求められる場合、メーカーはダイカストを選択します。 アルミニウム、亜鉛、マグネシウム製の部品に適しています。ダイカストの一般的な用途は以下の通りです。
- 自動車用ハウジングおよびブラケット
- ギアボックスおよびモーターカバー
- ヒートシンクおよび電子機器用筐体
- 民生用製品のフレーム
これらの部品には、多くの場合、厳しい寸法公差と、最小限の機械加工で済む滑らかな表面仕上げが求められます。機械的強度や耐久性が最優先される場合には、鍛造が選択されます。 鍛造部品は、大きな荷重や繰り返しの応力に耐えることができます。一般的な鍛造の用途は以下の通りです。
- エンジンのクランクシャフトおよびコネクティングロッド
- ギアおよびシャフト
- ハンドツールおよびハードウェア(金物類)
- 航空宇宙用構造部品
このような場合、金属鍛造プロセスによって、過酷な使用条件に耐えうる構造的完全性が確保されます。
構造的完全性と機械的特性
鍛造部品は、同じ合金を用いたダイカスト部品と比較して、優れた結晶粒構造や、より高い引張強度、降伏強度、靭性を示すことが一般的です。 また、圧縮力が加わることで内部の空隙(ボイド)が減少し、大きな欠陥の発生も抑えられます。ダイカストは、溶融金属を鋼製の金型に高圧で注入して部品を成形する工法です。 寸法精度が高く、安定した表面仕上げが得られます。 しかし、急速に充填を行うため、空気が巻き込まれ、内部に気孔(ポロシティ)が生じることがあります。このような気孔は、機械的特性を低下させ、極限引張強度を減少させる可能性があります。 現代の制御技術や真空システムは、 鋳造欠陥を大幅に低減できますが、ダイカスト部品は通常、鍛造部品が持つ最高の強度や靭性には及びません。
精度、表面仕上げ、および設計の複雑さ
ダイカストと鍛造は、寸法の維持精度、表面の滑らかさ、そして設計の自由度において異なります。 これらの要素は、機械加工時間、金型コスト、および部品の性能に影響を及ぼします。
寸法の安定性
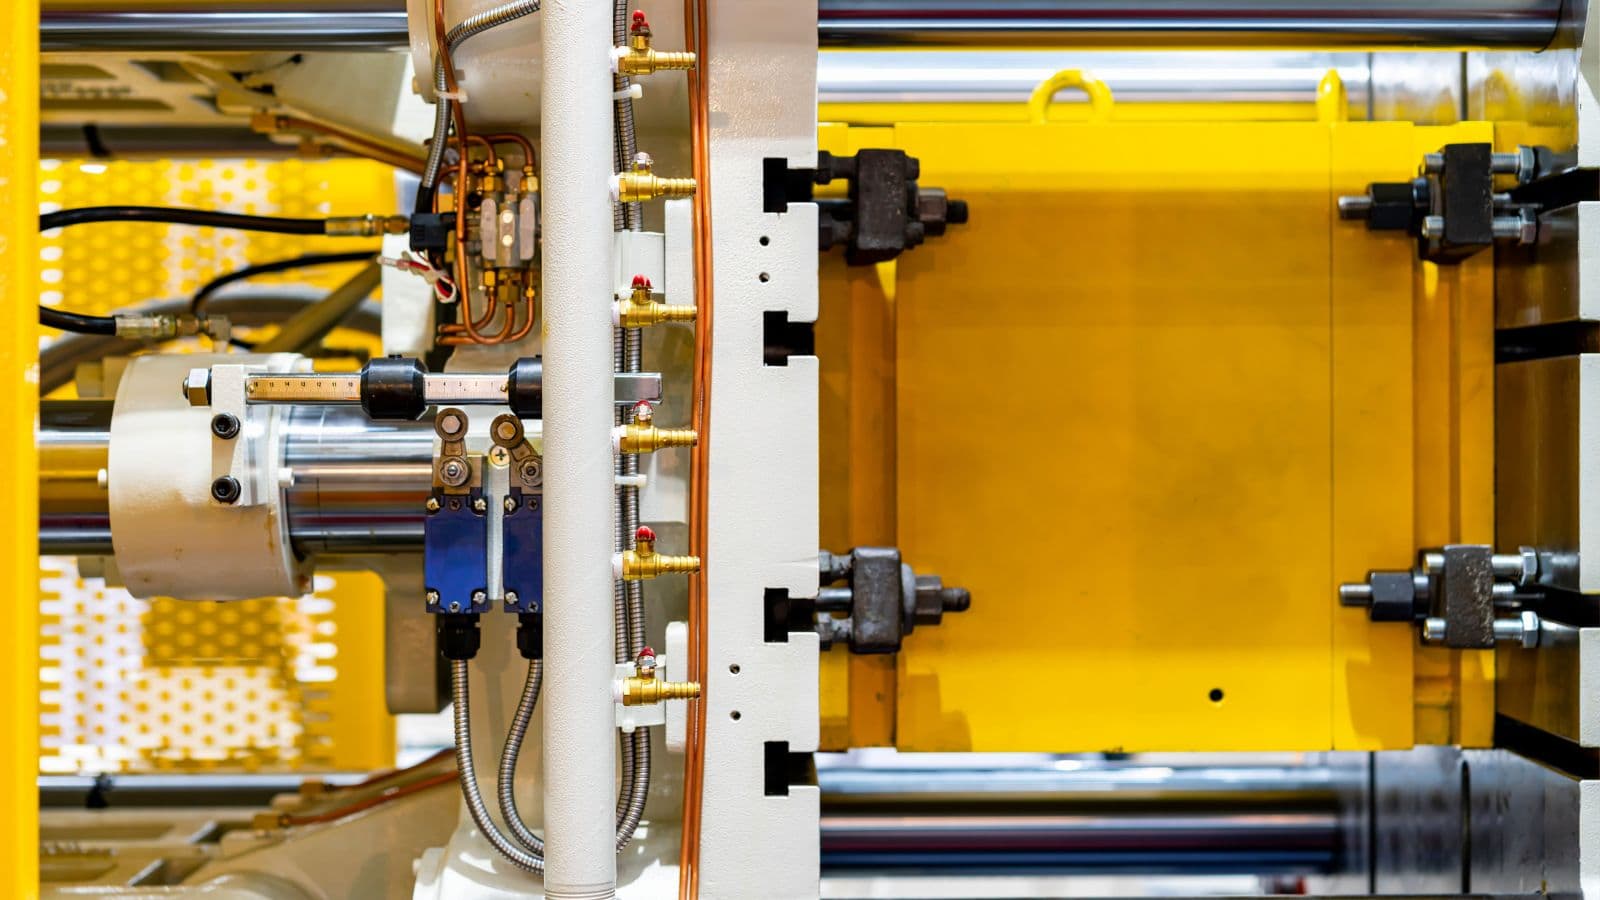
ダイカストの 自動化された機構 および剛性の高い金型設計は、大量生産における高い寸法精度を支えています。 メーカーは、寸法の一貫性が求められる中小サイズの部品にダイカストをよく採用します。 金型をセットして調整すれば、同等の寸法を持つ部品を数千個単位で生産することが可能です。一方、密閉型鍛造(クローズドダイ鍛造)でも、特にニアネットシェイプ(最終形状に近い形状)の部品においては、良好な寸法安定性を実現できます。 しかし、金属の流動や金型の摩耗によりわずかなばらつきが生じることがあるため、最終的な公差を満たすために機械加工工程が追加されることがよくあります。多くの場合、特に複雑な形状の部品において正確な寸法を達成するには、鍛造はダイカストよりも多くの後加工を必要とします。
表面仕上げの品質
ダイカストは、金型から取り出した時点で滑らかな表面仕上げが得られることがよくあります。 溶融金属が加圧下で金型キャビティ(空洞)内の微細な形状まで充填されるため、鋭いエッジやきれいな表面を実現できるのです。この 滑らかな仕上げは 大規模な機械加工の必要性を低減します。 バリ取り、穴あけ、コーティングなどの工程が必要になることはありますが、材料を大幅に削り取るような工程は避けられる場合が多く、その結果、多くの鋳造製品において仕上げにかかる時間を短縮できます。対照的に、鍛造は金属を流し込むのではなく力を加えて成形するため、スケール(酸化被膜)、金型跡、あるいは表面のわずかな凹凸が残ることがあります。 そのため、外観を整えたり表面品質の基準を満たしたりするために、機械加工、研削、ブラスト処理などが必要になることが一般的です。鍛造は材料の密度や内部組織を向上させることができますが、高圧ダイカストで得られるような「鋳造のままで(as-cast)」の表面の細かさには、なかなか及びません。
複雑な形状と内部構造
ダイカストは、複雑な形状の成形に優れています。 薄肉部、リブ、ボス、複雑な外表面などを一つの部品に設計・統合することが可能です。 また、金型にコアやスライド機構を組み込むことで、内部の流路や空洞といった特定の内部構造を形成することもできます。鍛造は、比較的単純な外形に適しています。 密閉金型鍛造(クローズドダイ鍛造)である程度の細部を形成することは可能ですが、固体の金属は、極めて薄い部分や深い内部の空洞へ流れ込むことには抵抗があるためです。複雑な内部流路や鋭い細部が求められる設計では、ダイカストが選ばれることが多く、単純な形状で高い強度が求められる場合には、鍛造が選ばれることが一般的です。
生産量、コスト、および効率に関する検討事項
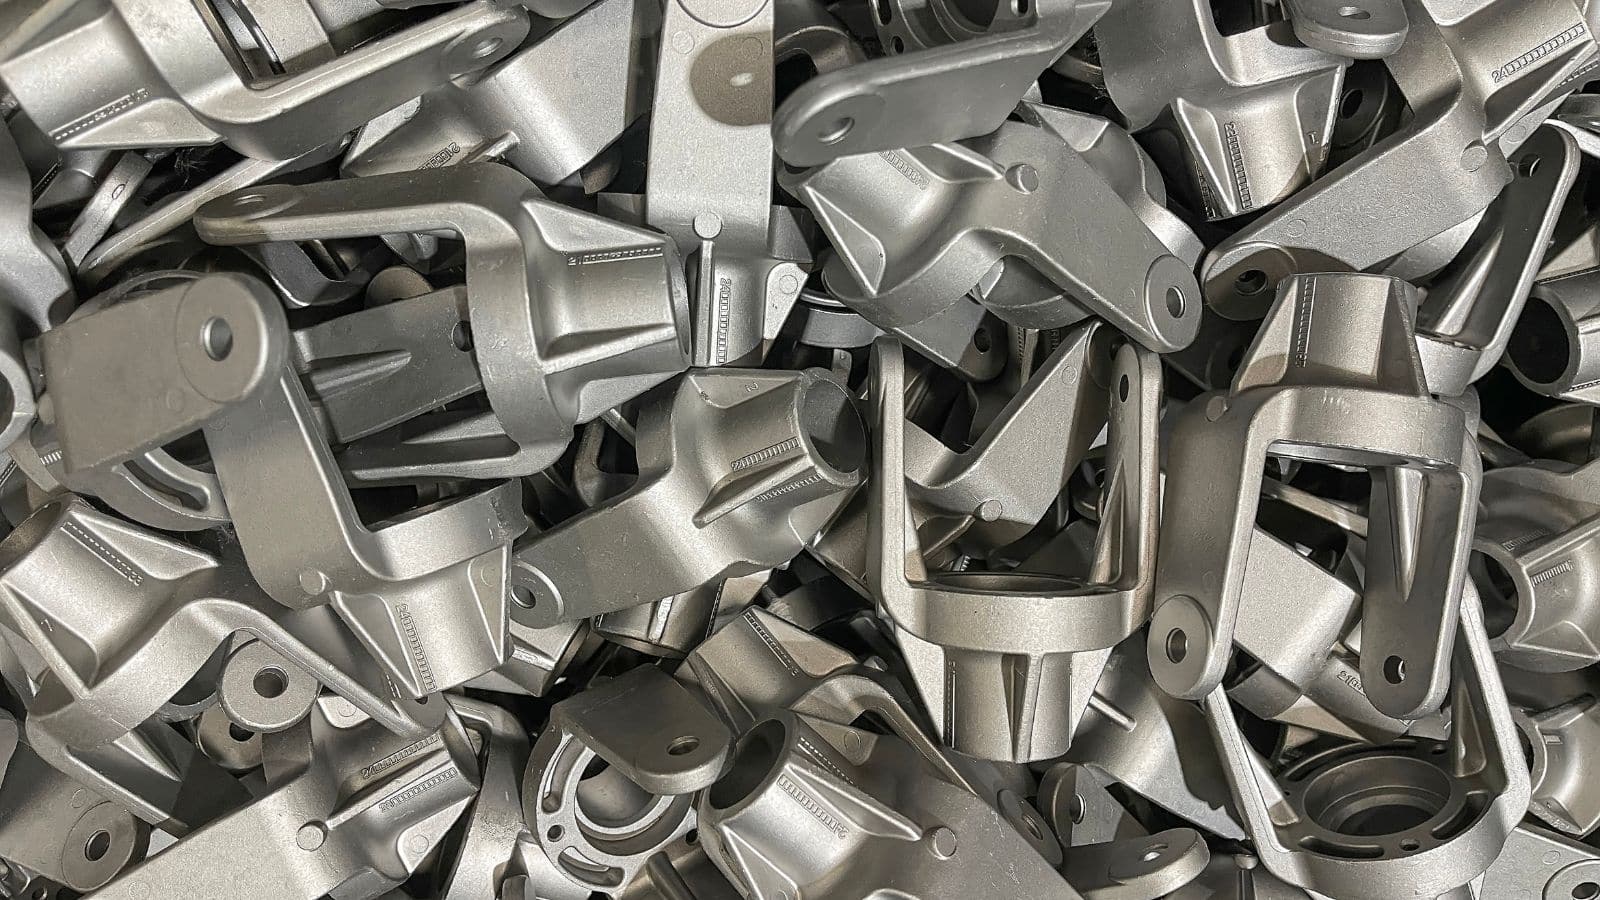
生産量は、~の主要な決定要因となります。 金型コスト工業生産における、部品あたりの費用および長期的なコスト効率。ダイカストと鍛造は、いずれも部品の複雑さに応じた多額の初期金型投資を必要とするため、小規模な生産には概して不向きです。 しかし、初期投資に見合う生産規模であれば、どちらの製造プロセスも極めて高い品質の安定性を実現し、自動化によって効率的に生産規模を拡大できます。ダイカストはサイクルタイムが短く、小型で寸法精度の高い部品を迅速に生産するのに非常に有効です。 対照的に、鍛造部品は二次的な機械加工やトリミング(バリ取り・整形)を必要とすることが多く、これが全体の生産速度や加工時間に影響を与える可能性があります。バッチサイズ(生産ロット)の増加に伴い、コスト構造は予測可能な形で変化します。
- 少量生産: どちらのプロセスも、償却されていない多額の金型費用の影響を受け、部品あたりのコストが高くなります。
- 中量生産: 初期金型投資がより大きな生産バッチに効率的に配分されるため、部品あたりのコストが大幅に低下します。
- 大量生産: どちらの方法でも、経済効率が最大化されます。 ダイカストは、迅速かつ省力化されたサイクルタイムを活かせる一方、鍛造は、耐久性の高い部品を生産することで将来的な保証請求を減らし、長期的なライフサイクルコストの削減を実現します。
鍛造と鋳造:選定基準
技術者は、負荷要件、材料の特性限界、部品形状、および総コストを比較検討した上で、これらの金属加工法を選択します。 各要因は、強度、耐久性、金型費用、生産速度に直接的な影響を及ぼします。
- ステップ1:機械的要件の評価 高い応力がかかり、安全性が極めて重要視される部品(航空宇宙関連部品やコネクティングロッドなど)には、鍛造を選定します。これは、固体の金属を圧縮することで、優れた引張強度と耐久性が得られるためです。 一方、中程度の強度で十分な場合はダイカストを選択します。ダイカストは溶融金属を急冷する工程であるため、強度を低下させる微細な気孔(ポア)が生じる可能性があるからです。
- ステップ2:設計の複雑さの評価 薄肉部、内部空洞、あるいは精密な形状を一度の工程で実現する必要がある複雑な設計には、ダイカストを選択します。 より単純で肉厚な形状には鍛造を用いますが、その際、固体の金属は複雑な形状の金型内には流れ込まないため、大規模な二次加工が必要になる点に留意する必要があります。
- ステップ3:生産コストの分析 どちらの工法も多額の初期金型費用を要するため、採算を取るには大量生産が必要です。 ダイカストは、極めて短いサイクルタイムでニアネットシェイプ(最終形状に近い形)の部品を製造することで、高い金型コストを相殺します。 一方、鍛造では通常、厳しい公差(寸法精度)を達成するために、追加で高コストなCNC加工が必要となります。
まとめ
ダイカストと鍛造のどちらにするか決める際は、常にその部品に最適な工法を選ぶべきです。
ダイカストを選ぶべき場合 複雑な形状、厳しい公差、滑らかな表面仕上げが求められ、かつ大量生産を行う場合。また、用途において機械的特性が中程度で許容される場合。
鍛造を選ぶべき場合 部品に大きな荷重や繰り返しの応力への耐性、あるいは安全性が極めて重要視される条件への対応が求められる場合。また、最終的な寸法を出すための追加加工に投資する意欲がある場合。
どちらも多額の初期金型費用がかかるため、大量生産においてのみ実用的です。 部品の機能で判断しましょう。 複雑な形状や外観の美しさが重要な場合はダイカスト、強度や構造的性能が重要な場合は鍛造が適しています。







