
Le choix entre moulage sous pression et forgeage détermine la résistance, le coût et les performances d’une pièce métallique. Chaque procédé façonne le métal différemment, ce qui influe sur sa structure interne comme sur ses détails de surface. Une comparaison claire aide à choisir la méthode adaptée et à concevoir des produits plus fiables.
Différences fondamentales entre moulage sous pression et forgeage
Le moulage sous pression et le forgeage façonnent le métal de façons très différentes. L’un utilise du métal en fusion dans un moule ; l’autre déforme le métal solide par la force. Ces différences influent sur la résistance, les limites de conception, le coût et les usages courants.
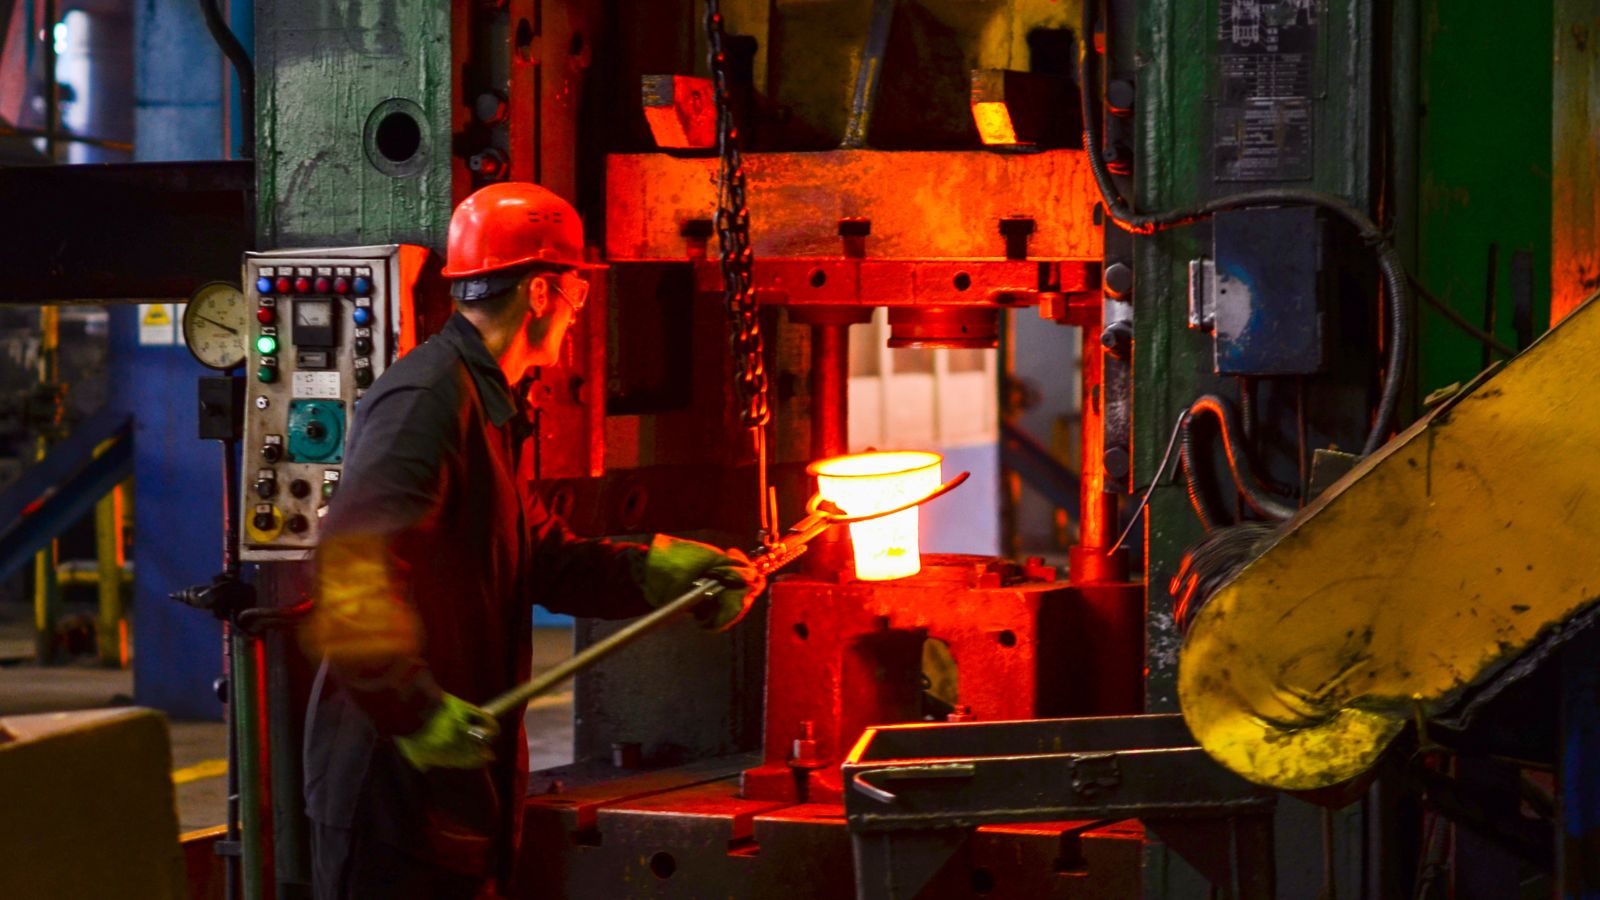
État du matériau : métal en fusion ou métal solide
Le moulage sous pression est un procédé de fonderie des métaux. Il injecte le métal en fusion sous haute pression dans une matrice en acier trempé. Le liquide remplit l’empreinte, refroidit et se solidifie dans sa forme définitive. Le forgeage, en revanche, façonne le métal solide par compression à l’aide de marteaux ou de presses. Le métal ne fond pas ; il est chauffé pour être suffisamment malléable sans se rompre.
Applications types selon le procédé
Les fabricants choisissent le moulage sous pression lorsqu’ils ont besoin de grandes séries et de formes complexes. Il convient bien aux pièces en aluminium, zinc et magnésium. Les applications courantes comprennent :
- Carter et supports automobiles
- Carter de boîte de vitesses et de moteur
- Dissipateurs thermiques et boîtiers électroniques
- Châssis de produits grand public
Ces pièces exigent souvent des tolérances serrées et des surfaces lisses avec un usinage minimal. Le forgeage est choisi lorsque la résistance mécanique et la durabilité sont prioritaires. Les pièces forgées supportent des charges élevées et des contraintes répétées. Les applications courantes comprennent :
- Vilebrequins et bielles de moteur
- Engrenages et arbres
- Outils à main et quincaillerie
- Pièces structurelles aéronautiques
Dans ces applications exigeantes, le forgeage apporte l’intégrité structurelle requise.
Intégrité structurelle et propriétés mécaniques
À alliage identique, les pièces forgées présentent souvent une meilleure structure granulaire, une résistance à la traction et une limite d’élasticité plus élevées ainsi qu’une plus grande ténacité que les pièces moulées sous pression. La compression réduit aussi les vides internes et limite les défauts importants. Le moulage sous pression injecte le métal en fusion dans un moule en acier et produit des dimensions précises et une finition constante. Cependant, le remplissage rapide peut emprisonner de l’air et créer une porosité interne. Celle-ci peut réduire les propriétés mécaniques et la résistance à la traction ultime. Même si les systèmes de commande et de vide modernes réduisent considérablement les défauts de moulage, les pièces moulées sous pression n’atteignent généralement pas le niveau maximal de résistance et de ténacité des pièces forgées.
Précision, finition de surface et complexité de conception
Le moulage sous pression et le forgeage diffèrent par la précision dimensionnelle, la douceur des surfaces et la liberté de conception qu’ils offrent. Ces facteurs influent sur le temps d’usinage, le coût de l’outillage et les performances de la pièce.
Régularité dimensionnelle
Le procédé automatisé du moulage sous pression et la rigidité de la matrice assurent des dimensions précises dans les grandes séries. Le procédé est souvent utilisé pour les petites et moyennes pièces qui doivent avoir des dimensions reproductibles. Une fois la matrice réglée, elle peut produire des milliers de pièces aux dimensions similaires. Le forgeage en matrice fermée assure lui aussi une bonne régularité, notamment pour les formes quasi nettes. Toutefois, l’écoulement du métal et l’usure de la matrice peuvent entraîner de légères variations ; un usinage est donc souvent ajouté pour respecter les tolérances finales. Pour obtenir des dimensions exactes, le forgeage nécessite souvent plus de post-traitement que le moulage sous pression, surtout pour les pièces complexes.
Qualité de finition de surface
Le moulage sous pression produit souvent une surface lisse directement à la sortie du moule. Le métal en fusion remplit sous pression les détails fins de l’empreinte, ce qui permet d’obtenir des arêtes nettes et des surfaces propres. Cette finition lisse réduit les besoins d’usinage lourd. Les fabricants peuvent encore ébarber, percer ou appliquer des revêtements, mais évitent souvent d’importants enlèvements de matière, ce qui réduit le temps de finition. À l’inverse, le forgeage façonne les pièces par la force et non par l’écoulement ; il peut laisser du tartre, des marques de matrice ou de petites irrégularités. Les pièces forgées nécessitent donc souvent usinage, meulage ou grenaillage pour améliorer leur aspect et respecter les normes de surface. Le forgeage améliore la densité et la structure interne, mais atteint rarement les détails de surface à l’état brut du moulage sous haute pression.
Géométries complexes et caractéristiques internes
Le moulage sous pression excelle dans les géométries très complexes. Les ingénieurs peuvent intégrer en une seule pièce des parois minces, nervures, bossages et surfaces extérieures détaillées. Des noyaux ou tiroirs dans la matrice permettent aussi de réaliser certaines caractéristiques internes, comme des canaux ou des cavités. Le forgeage convient mieux aux formes extérieures simples. Le forgeage en matrice fermée produit certains détails, mais le métal solide se déforme difficilement dans les sections très minces ou les cavités internes profondes. Pour des passages internes complexes ou des détails fins, les fabricants choisissent souvent le moulage sous pression ; pour une forte résistance avec une géométrie plus simple, ils privilégient souvent le forgeage.
Volumes, coûts et efficacité de production
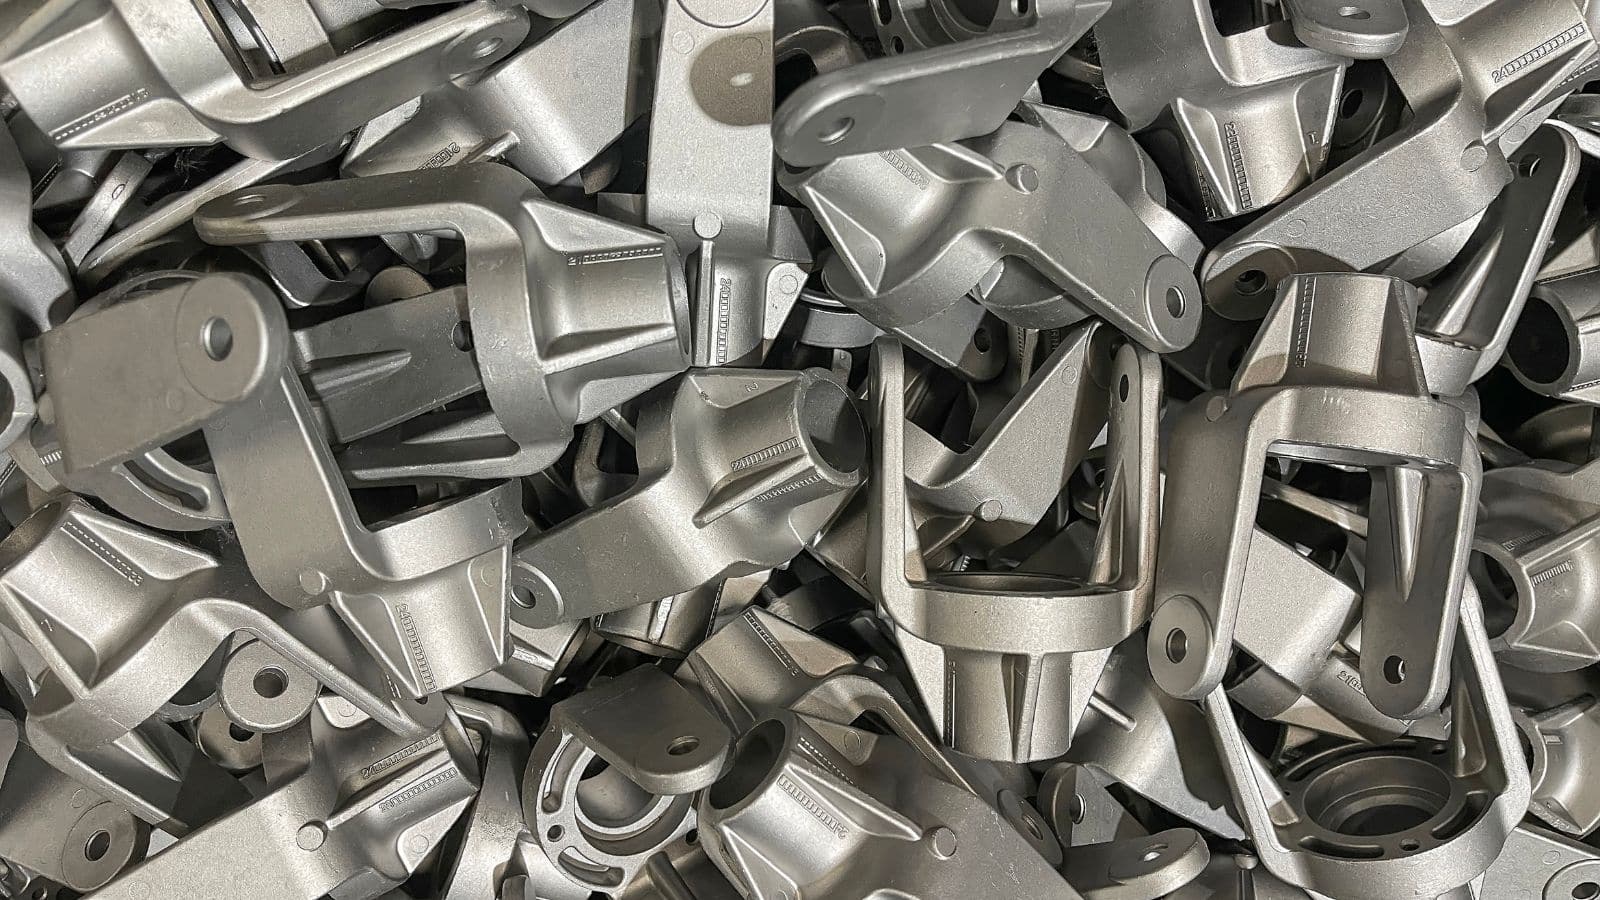
Le volume de production est le principal facteur des coûts d’outillage, du coût par pièce et de l’efficacité à long terme de la fabrication industrielle. Le moulage sous pression comme le forgeage nécessitent un investissement initial important qui augmente avec la complexité de la pièce ; ils sont donc peu adaptés aux petites séries. Une fois cet investissement amorti, les deux procédés offrent une grande régularité et s’adaptent efficacement grâce à l’automatisation. Le moulage sous pression bénéficie de cycles plus rapides et convient très bien à la production rapide de petites pièces stables dimensionnellement. Les pièces forgées nécessitent souvent un usinage secondaire ou un ébarbage, ce qui peut ralentir la production et augmenter le temps de traitement. L’équilibre économique évolue de façon prévisible avec la taille des séries :
- Petit volume : les deux procédés affichent un coût unitaire élevé en raison de l’investissement d’outillage important et non amorti.
- Volume moyen : le coût par pièce diminue fortement lorsque l’investissement initial est réparti efficacement sur de plus grands lots.
- Grand volume : les deux procédés atteignent une efficacité économique maximale. Le moulage sous pression tire parti de cycles rapides et économes en main-d’œuvre, tandis que le forgeage réduit les coûts sur l’ensemble du cycle de vie en produisant des pièces durables qui limitent les demandes de garantie ultérieures.
Forgeage ou moulage : critères de choix
Les ingénieurs choisissent entre ces procédés de travail des métaux en évaluant les charges, les limites de matériaux, la géométrie et le coût total. Chaque facteur influe directement sur la résistance, la durabilité, le coût de l’outillage et la vitesse de production.
- Étape 1 : évaluer les exigences mécaniques : choisissez le forgeage pour les pièces très sollicitées et critiques pour la sécurité (par exemple dans l’aéronautique ou pour les bielles), car la compression du métal solide améliore résistance à la traction et durabilité. Choisissez le moulage sous pression si une résistance modérée suffit, car le refroidissement rapide du métal en fusion peut produire des pores microscopiques qui réduisent la résistance.
- Étape 2 : évaluer la complexité de la conception : choisissez le moulage sous pression pour les conceptions très détaillées qui exigent parois minces, cavités internes ou caractéristiques précises en un seul tir. Réservez le forgeage aux formes plus simples et massives, sachant que le métal solide ne peut pas remplir des moules complexes sans opérations secondaires importantes.
- Étape 3 : analyser l’économie de production : les deux méthodes exigent des coûts d’outillage initiaux élevés et de grands volumes pour être rentables. Le moulage sous pression compense le coût des matrices grâce à des pièces quasi nettes produites à cadence très rapide. Le forgeage nécessite généralement un usinage CNC supplémentaire, coûteux, pour atteindre des tolérances finales serrées.
Résumé
Pour choisir entre moulage sous pression et forgeage, sélectionnez toujours le procédé adapté à votre pièce.
Choisissez le moulage sous pression si vous avez besoin de formes complexes, de tolérances serrées et de surfaces lisses en grande série, et si votre application accepte des propriétés mécaniques modérées.
Choisissez le forgeage si votre pièce doit supporter des charges élevées, des contraintes répétées ou des conditions critiques pour la sécurité, et si vous pouvez investir dans un usinage supplémentaire pour obtenir les dimensions finales.
Les deux procédés demandent un investissement initial important et ne sont donc rentables qu’en grande série. L’usage de la pièce doit guider le choix : les formes complexes et esthétiques relèvent du moulage sous pression ; les pièces structurelles résistantes, du forgeage.







