
Quando si sceglie un processo produttivo per un progetto, servono informazioni chiare su costi, velocità, resistenza e limiti. La pressofusione offre una soluzione rapida e precisa, ma comporta anche limitazioni e svantaggi legati al processo.
È quindi fondamentale comprendere quali vantaggi della pressofusione migliorano le prestazioni del partner produttivo e come il produttore supera gli svantaggi per raggiungere gli obiettivi di produzione.
Principali vantaggi della pressofusione
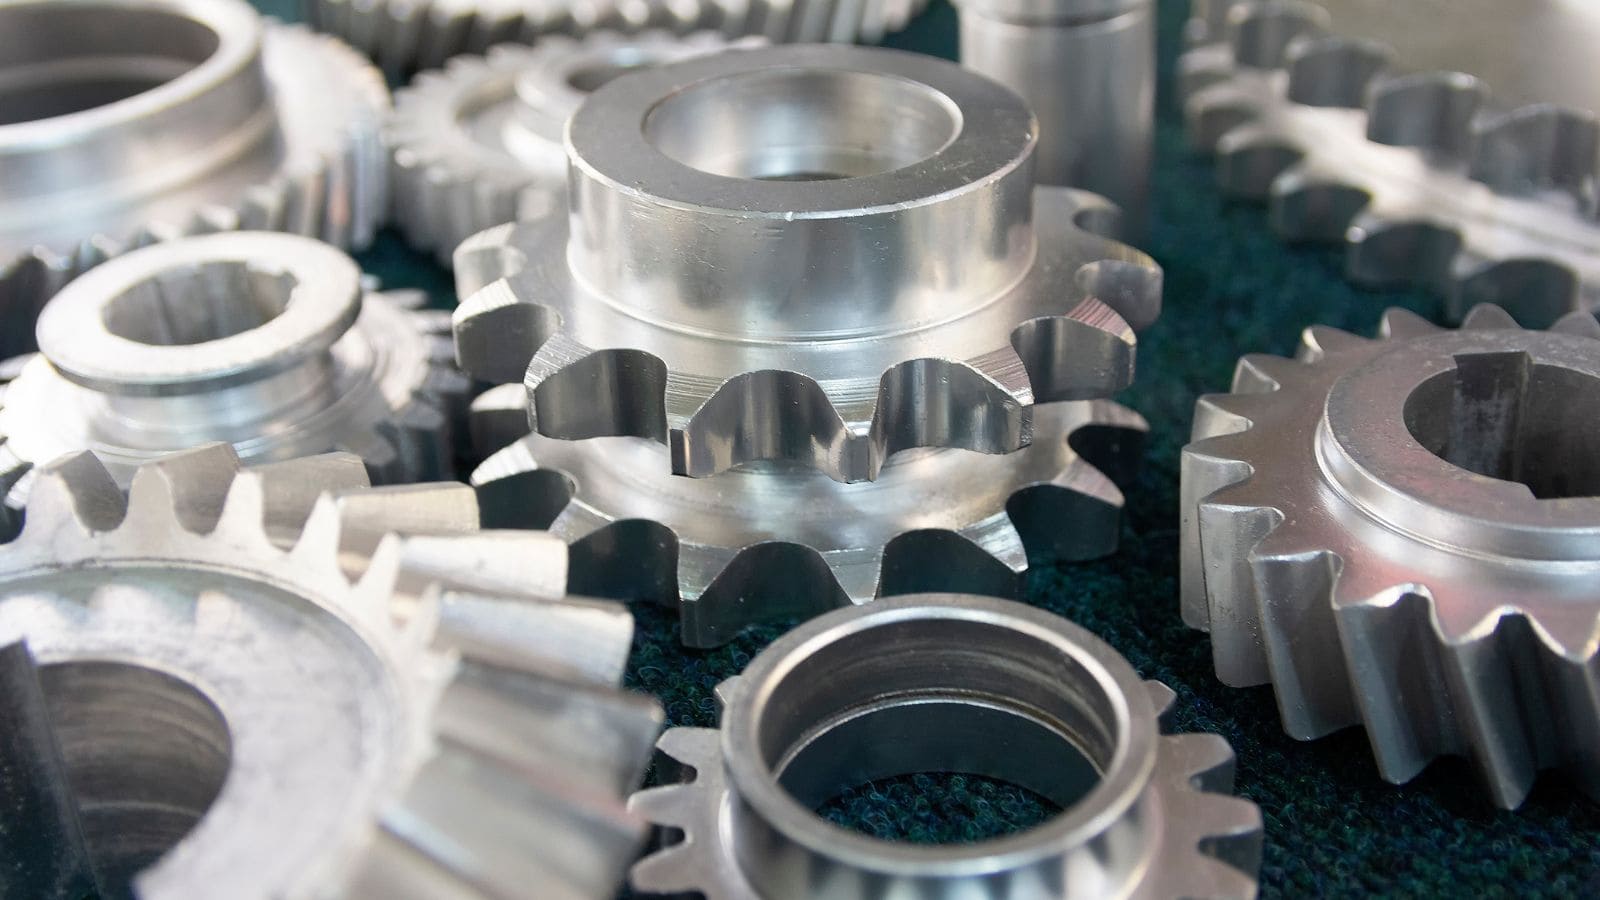
La pressofusione garantisce tolleranze ristrette, cicli rapidi e qualità ripetibile, consentendo di produrre componenti metallici complessi con superfici lisce e poche lavorazioni aggiuntive.
Efficienza rapida e convenienza economica
Il principale vantaggio economico della pressofusione è la velocità. Il processo prevede cicli produttivi brevi, spesso misurati in secondi: il metallo fuso viene iniettato, raffreddato ed espulso rapidamente.
Sebbene il costo iniziale delle attrezzature sia elevato, l’investimento si ripaga nelle grandi serie. All’aumentare dei volumi, il costo per unità diminuisce sensibilmente grazie al minor impiego di manodopera e alla riduzione degli sprechi di materiale. L’automazione migliora ulteriormente l’efficienza con sistemi automatici di dosaggio ed espulsione, sostenendo una produzione costante con meno ritardi.
Costi in base al volume:
|
Fattore
|
Basso volume
|
Alto volume
|
|---|---|---|
|
Impatto del costo delle attrezzature per pezzo
|
Elevato
|
Basso
|
|
Costo unitario
|
Più elevato
|
Più basso
|
|
Velocità di produzione
|
Moderata
|
Molto elevata
|
Precisione, geometria ed efficienza dei materiali
La pressofusione consente di produrre pezzi con tolleranze ristrette e dimensioni costanti. Gli stampi in acciaio mantengono la forma sotto pressione elevata, garantendo che il millesimo pezzo sia praticamente identico al primo.
Questa precisione consente di ottenere:
- Geometrie complesse: è possibile integrare direttamente nel pezzo nervature di rinforzo, rilievi per inserti e loghi dettagliati.
- Consolidamento dei componenti: invece di saldare o fissare parti separate, si può realizzare l’intero componente in un’unica colata, semplificando l’assemblaggio.
- Efficienza dei materiali: il processo forma pareti sottili e geometrie complesse senza grandi sovrametalli. Riduce così il peso del pezzo, un fattore cruciale nei settori automobilistico e aerospaziale, e minimizza gli scarti.
Finitura superiore e meno lavorazioni secondarie
Lo stampo in acciaio trasferisce al getto la propria texture liscia, limitando la necessità di lavorazioni successive pesanti, come fresatura o rettifica.
- Flessibilità estetica: i pezzi escono dallo stampo pronti per trattamenti superficiali, come verniciatura, placcatura o verniciatura a polvere.
- Proprietà costanti: l’iniezione ad alta pressione riduce il ritiro e crea una struttura granulare uniforme, contribuendo a mantenere stabili resistenza e durezza.
- Meno manodopera: le operazioni successive si limitano soprattutto a interventi semplici, come foratura o maschiatura; si risparmia tempo e i pezzi passano più rapidamente all’assemblaggio finale.
Principali svantaggi della pressofusione
La pressofusione produce componenti metallici precisi e rapidamente, ma presenta limiti evidenti. Per superarli, occorre valutare gli elevati costi iniziali, scegliere con attenzione i materiali e considerare i volumi richiesti prima di adottare il processo.
Elevato investimento iniziale e requisiti di volume
Come già detto, scegliere la pressofusione comporta elevati costi iniziali per le attrezzature, poiché il processo richiede stampi in acciaio temprato capaci di resistere ad alta pressione e a cicli termici ripetuti.
Progettare e lavorare questi stampi richiede tempo e manodopera specializzata. Forme complesse, tolleranze ristrette e numerose cavità ne aumentano ulteriormente il costo.
L’investimento è più conveniente quando si pianificano grandi volumi di produzione. Se le quantità sono ridotte, il costo dello stampo si ripartisce su pochi pezzi e il costo unitario resta elevato.
Limiti relativi ai materiali e alle dimensioni
La pressofusione è utilizzata soprattutto per metalli non ferrosi, come leghe di alluminio, zinco o magnesio. I metalli ferrosi, come acciaio al carbonio e acciaio inossidabile, non sono comuni nella pressofusione standard: gli elevati punti di fusione possono danneggiare gli stampi e ridurne la vita utile.
Ciò limita le possibilità progettuali. Se il pezzo richiede la resistenza, la resistenza all’usura o la resistenza al calore dell’acciaio, può essere necessario un processo diverso, come la microfusione o la forgiatura.
Riepilogo dell’idoneità
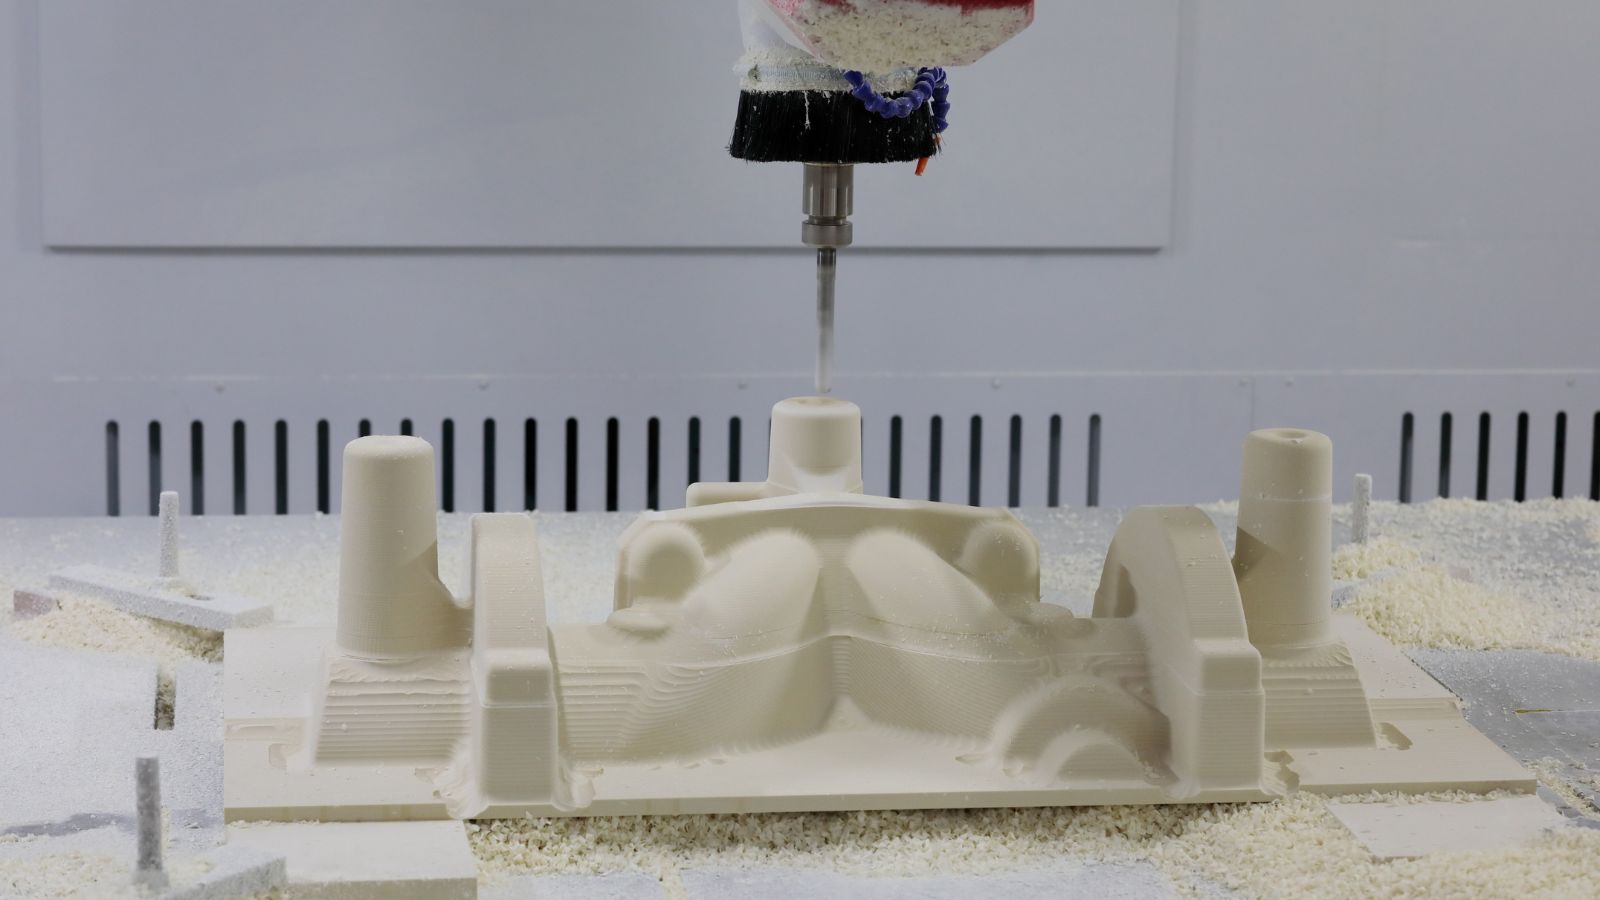
Invece di ripetere specifiche metriche tecniche, la decisione di utilizzare la pressofusione dovrebbe basarsi sull’intersezione di tre fattori: scalabilità dei volumi, maturità del progetto e applicazione del materiale.
Scegliete il processo in base al budget, ai requisiti dei materiali e ai volumi di produzione previsti. Quando questi fattori sono allineati, la pressofusione offre una soluzione pratica, efficiente ed economica, che pochi altri processi possono eguagliare su larga scala.
Pronti a ottimizzare il vostro prossimo progetto produttivo? Che abbiate bisogno di attrezzature rapide per prototipi o di una produzione ad alto volume senza interruzioni, gli esperti di Moldie sono pronti ad aiutarvi. Contattateci oggi e trasformiamo la vostra idea in realtà!







