
Turnarea personalizată sub presiune oferă o metodă precisă de fabricare la scară largă a pieselor metalice complexe. Utilizează matrițe reutilizabile, numite matrițe de turnare sub presiune, pentru a modela metale topite precum aluminiul, zincul sau magneziul în forme exacte. Asigură o calitate uniformă, toleranțe strânse și producție eficientă pentru industriile care au nevoie de componente durabile și precise.
Mulți producători aleg turnarea personalizată sub presiune când piesele standard nu îndeplinesc cerințele. Procesul permite obținerea unor forme, dimensiuni și finisaje specifice, adaptate proiectelor unice. De la carcase auto la carcase pentru echipamente electronice, asigură atât rezistență funcțională, cât și un aspect atractiv.
Înțelegerea modului de funcționare a turnării personalizate sub presiune, a materialelor disponibile și a opțiunilor de finisare ajută la alegerea metodei potrivite pentru un proiect. Cunoașterea procesului de producție și a factorilor de cost asigură îndeplinirea cerințelor de performanță și buget pentru fiecare piesă.
Ce este turnarea personalizată sub presiune?
Pentru a înțelege turnarea sub presiune, este necesar să o definim înainte de explicații suplimentare. Acest capitol prezintă trei aspecte: definiția, diferențele și avantajele.
Definiție și prezentare generală
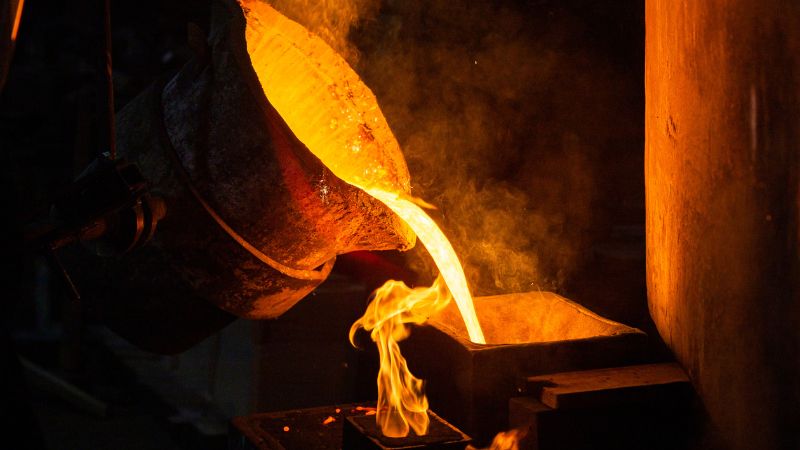
Turnarea personalizată sub presiune este un proces de fabricație în care metalul topit este injectat într-o matriță proiectată la comandă la presiune ridicată. Matrița este construită pentru a respecta exact specificațiile privind dimensiunile, caracteristicile suprafeței și cerințele structurale ale piesei.
Spre deosebire de formele generice, matrițele personalizate sunt adaptate unui anumit produs sau unei anumite aplicații. Astfel se asigură o calitate uniformă pe parcursul seriilor mari și se minimizează operațiile de post-procesare.
Procesul poate produce geometrii complexe cu detalii fine, precum pereți subțiri, nervuri elaborate și puncte de fixare integrate. De aceea este potrivit pentru piese auto, carcase electronice și componente pentru dispozitive medicale.
Diferențe față de turnarea sub presiune standard
Turnarea sub presiune standard utilizează forme preexistente sau de uz general, care pot să nu corespundă exact cerințelor produsului. În turnarea personalizată, matrița este proiectată de la zero pentru o anumită piesă.
Turnarea personalizată sub presiune obține de regulă toleranțe mai stricte, uneori de până la ±0.005 in. Acest lucru este important pentru piesele care trebuie să se potrivească cu alte componente fără prelucrări mecanice suplimentare.
Metoda permite și optimizarea utilizării materialului, reducând deșeurile și îmbunătățind performanța piesei. Totuși, necesită mai multă planificare inițială, inclusiv modele CAD detaliate și testarea prototipurilor.
Avantaje-cheie pentru producători
Turnarea personalizată sub presiune oferă flexibilitate în proiectare. Producătorii pot crea piese cu geometrii unice, caracteristici integrate și texturi specifice ale suprafeței, fără etape multiple de asamblare.
Susține producția în volume mari cu o calitate uniformă, deoarece mașinile automatizate pot fabrica mii de piese identice după finalizarea matriței.
Procesul îmbunătățește și eficiența costurilor pe termen lung. Deși costurile sculelor sunt inițial mai mari, costul pe unitate scade semnificativ în seriile mari.
Alte avantaje includ piese mai rezistente datorită curgerii uniforme a materialului, necesar redus de prelucrare mecanică și posibilitatea utilizării unor aliaje care răspund cerințelor specifice industriei, precum cadre auto ușoare sau componente marine rezistente la coroziune.
Servicii de turnare personalizată sub presiune
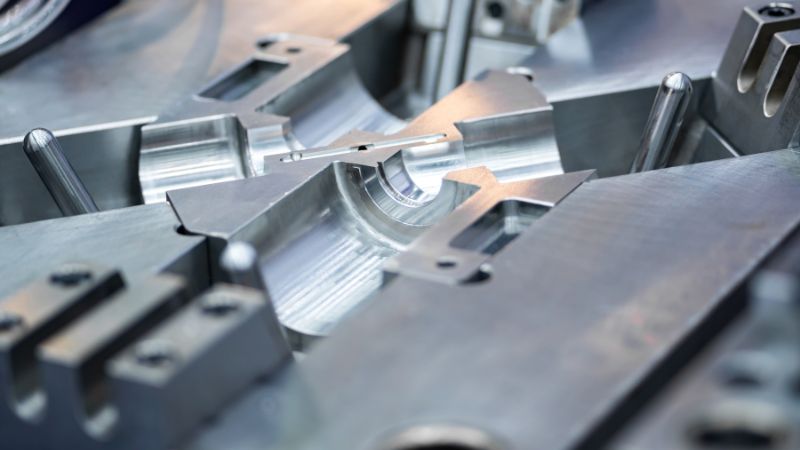
Serviciile de turnare personalizată sub presiune le permit producătorilor să fabrice piese metalice cu forme precise, calitate uniformă și productivitate ridicată. Acestea pot acoperi volume de producție mici sau mari, pot utiliza o gamă largă de aliaje și pot integra etape de finisare sau prelucrare mecanică pentru respectarea specificațiilor exacte.
Capacitățile serviciilor
Furnizorii de turnare personalizată sub presiune oferă turnarea aliajelor de aluminiu, zinc și magneziu prin metode cu cameră caldă sau rece.
Turnarea cu cameră rece este folosită adesea pentru aluminiu, datorită punctului de topire mai ridicat, în timp ce metodele cu cameră caldă sunt potrivite pentru zinc și magneziu și permit cicluri mai rapide.
Unii furnizori oferă și proiectarea sculelor, prototipare rapidăși finisarea suprafeței , precum acoperirea cu pulbere, placarea sau vopsirea. Controlul calității include adesea inspecția dimensională, testarea cu raze X pentru porozitate și analiza curgerii în matriță înainte de producția de masă.
Industrii deservite
Turnarea personalizată sub presiune este utilizată pe scară largă în producția auto pentru componente de motor, carcase și suporturi.
În industria aerospațială, permite fabricarea unor componente structurale ușoare, cu raport ridicat între rezistență și greutate. Producătorii din industria electronică o utilizează pentru carcase, radiatoare și conectori, datorită capacității de a reda detalii fine.
Alte industrii includ:
- Echipamente industriale pentru piese de utilaje durabile
- Produse de larg consum precum carcase pentru aparate și articole de feronerie
- Dispozitive medicale care necesită precizie și rezistență la coroziune
Furnizorii adaptează adesea procesele pentru a respecta standardele specifice industriei, precum ISO 9001 sau IATF 16949, asigurând conformitatea pieselor cu cerințele de performanță și siguranță.
Considerații privind proiectarea pieselor personalizate
La proiectarea unei piese pentru turnare sub presiune, inginerii trebuie să echilibreze funcționalitatea, fabricabilitatea și costul.
Factorii-cheie ai calității turnării metalului includ grosimea pereților; pereții uniformi reduc defectele și asigură umplerea completă a formei. Unghiurile de degajare, adică înclinările mici, facilitează scoaterea piesei turnate din formă fără deteriorare. Nervurile pot spori rezistența piesei fără a adăuga multă greutate. De asemenea, este importantă menținerea toleranțelor potrivite; când sunt necesare toleranțe strânse, poate fi nevoie de prelucrare mecanică după turnare pentru atingerea preciziei dorite.
Alegerea materialului influențează rezistența la coroziune, rezistența mecanică și greutatea. De exemplu, turnarea sub presiune a aluminiului oferă proprietăți termice bune, în timp ce turnarea zincului redă detalii excelente și asigură rezistență la uzură.
Colaborarea timpurie cu furnizorul de servicii de turnare sub presiune ajută la rafinarea proiectului, selectarea aliajului potrivit și planificarea sculelor pentru o producție eficientă și de înaltă calitate.
Mașini și procesul de producție pentru turnarea sub presiune
Turnarea sub presiune utilizează mașini specializate pentru injectarea metalului topit în matrițe de precizie, la presiune ridicată. Alegerea mașinii și etapele producției influențează direct calitatea piesei, durata ciclului și eficiența fabricației.
Tipuri de mașini de turnare sub presiune
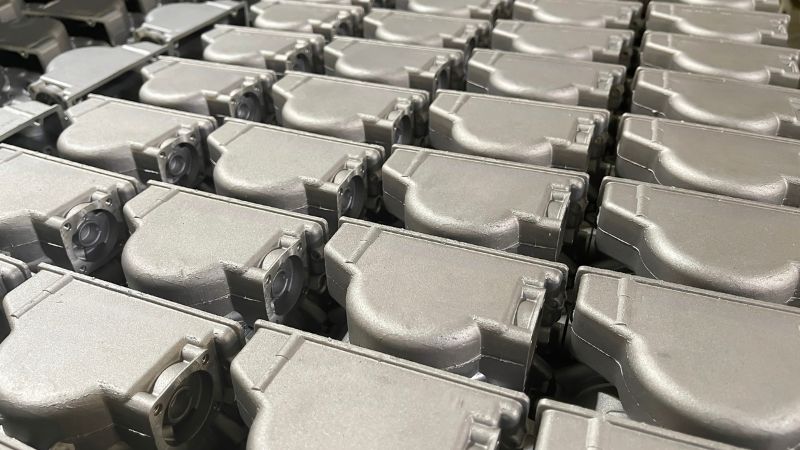
Mașinile de turnare sub presiune se împart în două categorii principale: cu cameră caldă și cu cameră rece.
Mașinile cu cameră caldă păstrează în interior un rezervor de metal topit. Un piston hidraulic sau pneumatic împinge metalul în matriță. Metoda funcționează bine pentru aliaje cu punct de topire scăzut, precum zincul, staniul și plumbul. Are cicluri mai rapide, dar nu poate prelucra metale precum aluminiul, care reacționează cu componentele mașinii.
Mașinile cu cameră rece topesc metalul într-un cuptor separat. Operatorii sau sistemele automatizate transferă metalul topit într-o cameră de injectare neîncălzită înainte de injectarea la presiune ridicată. Metoda este potrivită pentru aliaje de aluminiu, magneziu și cupru. Ciclurile sunt mai lungi din cauza etapei de transfer, dar procesul permite utilizarea metalelor cu punct de topire mai ridicat.
| Tipul mașinii | Metale potrivite | Viteza ciclului | Dimensiunea tipică a pieselor |
|---|---|---|---|
| Cameră caldă | Zinc, staniu, plumb | Rapidă | Mici și medii |
| Cameră rece | Aluminiu, magneziu, cupru | Moderată | Medii și mari |
Fluxul de producție
Procesul de producție începe cu pregătirea matriței. Se aplică lubrifianți pentru controlul temperaturii și facilitarea scoaterii piesei. Apoi, matrița se închide și se fixează.
În continuare, metalul topit este injectat în cavitatea matriței la presiuni cuprinse între 10 și 175 MPa. Presiunea ridicată asigură umplerea completă, inclusiv în secțiunile subțiri.
După solidificarea metalului, matrița se deschide, iar știfturile ejectoare împing piesa turnată în afară. Materialul rezidual, precum porțile și canalele de alimentare, este separat.
Post-procesarea poate include debavurare, prelucrare mecanică, finisarea suprafeței sau aplicarea unui strat de protecție. Aceste operații pregătesc piesa pentru asamblare sau utilizarea finală.
Controlul calității în producție
Controlul calității începe cu calibrarea mașinii pentru menținerea presiunii, temperaturii și temporizării corecte. Orice abatere poate cauza defecte precum porozitate sau umplere incompletă.
Inspecția vizuală verifică defectele de suprafață, iar măsurătorile dimensionale confirmă precizia. Metodele nedistructive, precum inspecția cu raze X, detectează defectele interne ale pieselor critice.
Sistemele de monitorizare a procesului înregistrează datele fiecărei injecții. Astfel, operatorii pot identifica tendințe și ajusta setările înainte ca defectele să se răspândească. Inspecția constantă pe parcursul producției ajută la menținerea calității pieselor și la reducerea deșeurilor.
Finisarea suprafeței și post-procesarea
Finisarea suprafeței schimbă aspectul, durabilitatea și performanța pieselor turnate personalizat sub presiune. Aceste tratamente pot îmbunătăți rezistența la coroziune, crea texturi uniforme și pregăti suprafețele pentru acoperire sau asamblare. Fiecare metodă folosește scule, materiale și procese specifice pentru obținerea unor rezultate măsurabile.
Anodizarea
Anodizarea este un proces electrochimic care îngroașă stratul natural de oxid de pe piesele turnate sub presiune din aluminiu. Acest strat îmbunătățește rezistența la coroziune și la uzură. De asemenea, creează o suprafață care poate absorbi coloranți pentru obținerea diferitelor culori.
Piesa este scufundată într-o baie de electrolit acid și traversată de curent electric. Stratul de oxid crește din metalul de bază și devine parte integrantă a piesei, în loc să fie un strat aplicat care se poate exfolia.
Finisajele anodizate pot fi transparente pentru un aspect metalic natural sau colorate în scopuri de identificare ori proiectare. Grosimea stratului de oxid se măsoară în microni și poate fi ajustată în funcție de aplicație.
Pentru piesele critice, anodizarea de tip II este utilizată frecvent pentru aspect decorativ și protecție împotriva coroziunii, în timp ce tipul III (anodizarea dură) se folosește în medii cu uzură intensă.
Placarea
Placarea depune un strat subțire de metal, precum nichel, crom sau zinc, pe suprafața piesei turnate sub presiune. Stratul poate îmbunătăți rezistența la coroziune, conductivitatea electrică sau aspectul.
Galvanizarea folosește curent electric pentru a lega metalul de placare de piesă. Placarea chimică utilizează o baie chimică fără electricitate și poate asigura o acoperire mai uniformă a formelor complexe.
Tipuri comune de placare pentru piesele turnate sub presiune:
| Tipul placării | Beneficiu principal | Utilizare tipică |
|---|---|---|
| Nichel | Rezistență la coroziune, duritate | Componente mecanice |
| Crom | Finisaj estetic, rezistență la uzură | Produse de larg consum |
| Zinc | Protecție sacrificială împotriva coroziunii | Piese auto |
Placarea necesită o pregătire atentă a suprafeței, adesea prin curățare, lustruire sau sablare cu alice pentru asigurarea aderenței.
Sablarea cu bile
Sablarea cu bile utilizează bile fine din sticlă, proiectate cu viteză mare pentru curățarea și texturarea suprafeței. Îndepărtează contaminanții, bavurile fine și micile imperfecțiuni fără a elimina o cantitate semnificativă din materialul de bază.
Procesul creează un finisaj mat uniform care poate îmbunătăți aderența vopselei sau a acoperirii. Este folosit adesea înainte de anodizare sau placare pentru obținerea unor rezultate uniforme.
Sablarea cu bile este mai puțin agresivă decât sablarea cu nisip, fiind potrivită pentru metale mai moi precum aluminiul și zincul. Dimensiunea bilelor și presiunea de sablare pot fi ajustate pentru controlul texturii.
Metoda este eficientă și pentru estomparea reparațiilor de suprafață, astfel încât acestea să se potrivească zonelor învecinate.
Perierea
Perierea produce un finisaj satinat direcțional cu ajutorul benzilor sau periilor abrazive. Procesul creează linii fine și paralele pe suprafață, oferind un aspect curat și uniform.
Este folosit adesea pentru piesele vizibile care necesită un finisaj neted, dar fără reflexii. Perierea poate ajuta și la mascarea defectelor minore de suprafață provenite din turnare.
Finisajul poate fi controlat prin schimbarea granulației abrazivului și a vitezei de avans a piesei. Granulațiile mai grosiere creează linii mai pronunțate, în timp ce cele mai fine oferă un aspect mai discret.
Suprafețele periate pot necesita un lac transparent sau anodizare pentru menținerea aspectului și prevenirea coroziunii, mai ales în exterior sau în medii cu umiditate ridicată.
Întrebări frecvente
Care este termenul obișnuit de livrare pentru fabricarea componentelor turnate personalizat sub presiune?
Termenul de livrare este adesea cuprins între 4 și 12 săptămâni.
Acesta include proiectarea și fabricarea matriței, turnarea pieselor și aplicarea finisajelor necesare.
Proiectele cu design complex sau finisaje speciale pot dura mai mult.
Cum aleg aliajul metalic potrivit pentru proiectul meu de turnare sub presiune?
Alegerea aliajului depinde de rezistența piesei, greutate, rezistența la coroziune și proprietățile termice.
Aliajele de aluminiu sunt utilizate frecvent pentru piesele ușoare, cu rezistență bună la coroziune.
Aliajele de zinc sunt adesea alese pentru piese rezistente, cu detalii fine.
Care sunt limitele dimensionale pentru piesele turnate personalizat sub presiune?
Dimensiunea piesei este limitată de capacitatea mașinii de turnare sub presiune și a matriței.
Componentele mici pot cântări doar câteva grame, în timp ce cele mari pot ajunge la câteva kilograme.
Pentru piesele foarte mari pot fi necesare metode alternative de turnare.







