
カスタムダイカストは、複雑な金属部品を精密に量産する方法です。再利用可能な金型(ダイ)に溶融金属を注入し、アルミニウム、亜鉛、マグネシウムなどを正確な形状に成形します。 耐久性と精度が求められる業界に対し、品質の一貫性、厳しい公差、効率的な生産を実現します。
多くのメーカーが、標準部品では要件を満たせない場合に カスタムダイカスト を選びます。独自の設計に合わせて形状、寸法、仕上げを指定できます。自動車用ハウジングから電子機器の筐体まで、機能的な強度と外観の両方に対応できます。
カスタムダイカストの仕組み、使用可能な材料、仕上げ方法を理解すると、プロジェクトに適した方法を選びやすくなります。生産工程とコスト要因を把握することで、各部品が性能要件と予算の両方を満たせるようになります。
カスタムダイカストとは?
ダイカストをより詳しく説明する前に、まず定義を確認する必要があります。本章では、定義、標準工法との違い、利点の三点を解説します。
定義と概要
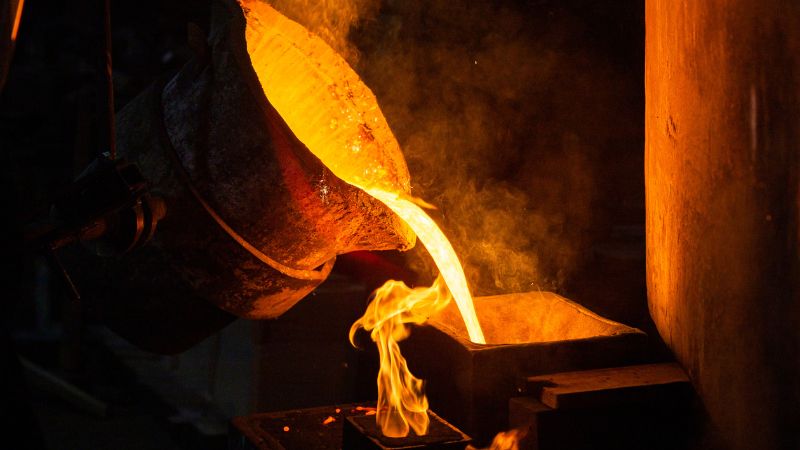
カスタムダイカストは、溶融金属を高圧で 専用設計の金型 に射出する製造工程です。金型は部品の寸法、表面形状、構造要件に関する正確な仕様に合わせて製作されます。
汎用金型とは異なり、専用金型は特定の製品や用途に合わせて設計されます。これにより大量生産でも品質が安定し、後加工を最小限に抑えられます。
薄肉、複雑なリブ、一体化した締結部など、細部まで作り込んだ複雑形状を製造できます。そのため、自動車部品、電子機器の筐体、医療機器部品に適しています。
標準的なダイカストとの違い
標準的なダイカストでは、既存または汎用の金型を使うため、製品の正確な要件に合わない場合があります。カスタムダイカストでは、特定の部品に合わせて金型を一から設計します。
カスタムダイカストでは通常、 より厳しい公差を実現でき、場合によっては±0.005インチの精度に達します。追加の機械加工をせずに他の部品と組み合わせる必要がある場合に重要です。
材料の使用を最適化して無駄を減らし、部品性能を高めることもできます。一方、詳細なCADモデルや試作品による検証など、事前の計画がより必要です。
メーカーにとっての主な利点
カスタムダイカストは 設計の自由度に優れています。複数の組み立て工程を追加せずに、独自の形状、一体化した機能、特定の表面テクスチャを持つ部品を作れます。
金型完成後は自動化設備で同一部品を数千個生産できるため、品質を保ちながら 大量生産 を行えます。
長期的には コスト効率 も高まります。初期の金型費用は高くなりますが、大ロットでは部品あたりの費用が大幅に下がります。
その他の利点として、均一な金属流動による高強度化、機械加工の削減、自動車用軽量フレームや耐食性が必要な船舶部品など、業界固有の要件に合う合金を使えることが挙げられます。
カスタムダイカストサービス
カスタムダイカストサービスを利用すると、メーカーは精密な形状と安定した品質の金属部品を効率よく生産できます。小ロットから大ロットまで対応し、さまざまな合金を使用できるほか、仕上げ加工や機械加工を組み合わせて正確な仕様に仕上げます。
サービス内容
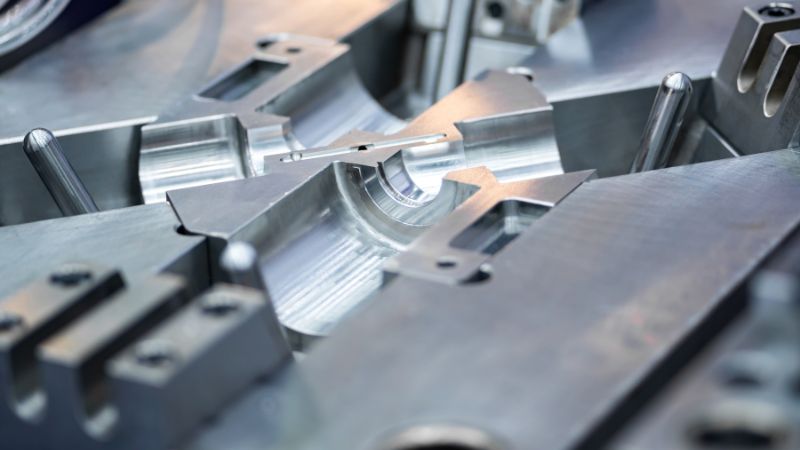
カスタムダイカスト業者は、 アルミニウム、亜鉛、 マグネシウム合金の鋳造 を、ホットチャンバー方式またはコールドチャンバー方式で提供します。
融点が高いアルミニウムにはコールドチャンバー方式がよく使われます。一方、亜鉛やマグネシウムには、サイクルを短縮できるホットチャンバー方式が適しています。
業者によっては、 金型設計、 ラピッドプロトタイピング、 表面仕上げ (粉体塗装、めっき、塗装など)も提供します。量産前の品質管理には、寸法検査、気孔を確認するX線検査、金型流動解析などが含まれることがあります。
対応業界
カスタムダイカストは、エンジン部品、ハウジング、ブラケットなどを製造する 自動車 産業で広く使われています。 航空宇宙産業では、強度重量比の高い軽量構造部品を支えます。 電子機器 メーカーは、細部を精密に成形できる特長を活かし、筐体、ヒートシンク、コネクターを製造します。
その他の業界:
- 産業設備 耐久性が求められる機械部品向け
- 消費財 家電製品の筐体や金具など
- 医療機器 精度と耐食性が求められる製品向け
業者は、部品が性能・安全要件を満たせるよう、業界固有の規格, ISO 9001やIATF 16949などの業界固有規格に合わせて工程を調整することがよくあります。
カスタム部品の設計で考慮すべきこと
ダイカスト部品を設計するとき、エンジニアは 機能、製造性、コストのバランスを取る必要があります。
金属鋳造の品質を左右する主な要素には、肉厚があります。肉厚を均一にすると欠陥が減り、金型内を完全に充填しやすくなります。また、小さな傾斜である抜き勾配を設けると、部品を傷つけずに金型から容易に取り出せます。リブを設ければ、大幅に重量を増やさず鋳物の強度を高められます。適切な公差を維持することも重要です。厳しい公差が必要な場合、所定の精度を得るため鋳造後の機械加工が必要になることがあります。
材料の選択は耐食性、強度、重量に影響します。例えば、アルミニウムダイカストは熱特性に優れ、亜鉛ダイカストは細部の再現性と耐摩耗性に優れています。
ダイカスト業者と早い段階で協力すると、設計を改善し、適切な合金を選び、効率的で高品質な生産を支える金型を計画できます。
ダイカストマシンと生産工程
ダイカストでは、専用機械を使い、溶融金属を高圧で精密金型に射出します。機械の選択と生産工程の各段階は、部品品質、サイクルタイム、製造効率に直接影響します。
ダイカストマシンの種類
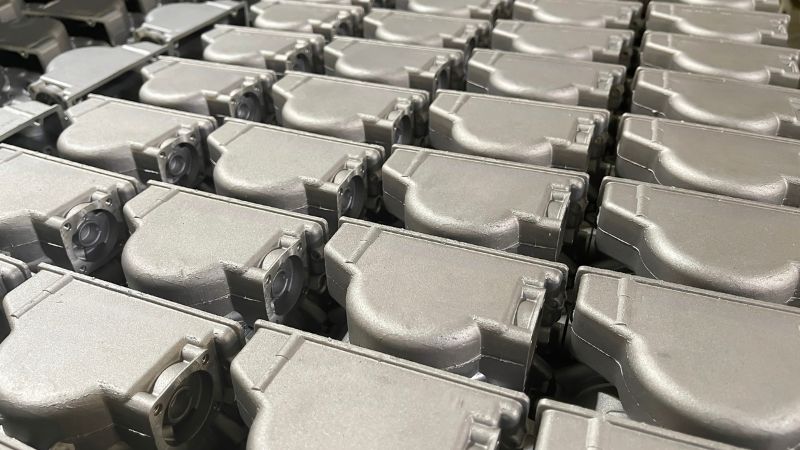
ダイカストマシンは主に二種類に分けられます。 ホットチャンバー 方式と コールドチャンバー方式です。
ホットチャンバーマシンでは、溶融金属の槽を機械内部に保持します。油圧式または空圧式ピストンで金属を金型へ押し込みます。この方式は亜鉛、錫、鉛など、融点の低い合金に適しています。サイクルタイムは短いものの、機械の部品と反応するアルミニウムなどの金属には使用できません。
コールドチャンバーマシンでは、別の炉で金属を溶解します。作業者または自動システムが溶融金属を加熱されていない 射出室 へ移し、その後高圧で射出します。この方式はアルミニウム、マグネシウム、銅合金に適しています。移送工程があるためサイクルタイムは長くなりますが、融点の高い金属を扱えます。
| 機械の種類 | 適した金属 | サイクル速度 | 一般的な部品寸法 |
|---|---|---|---|
| ホットチャンバー | 亜鉛、錫、鉛 | 速い | 小型から中型 |
| コールドチャンバー | アルミニウム、マグネシウム、銅 | 中程度 | 中型から大型 |
生産工程
生産工程は 金型の準備から始まります。温度を調整し、部品を取り出しやすくする潤滑剤を塗布します。その後、金型を閉じて型締めします。
次に、10~175 MPaの圧力で溶融金属を金型キャビティに射出します。高圧により薄肉部分も含めて完全に充填できます。
金属が凝固したら金型を開き、エジェクターピンで鋳物を押し出します。ゲートやランナーなどの余分な材料を分離します。
後加工には、余分な材料のトリミング、機械加工、表面仕上げ、コーティングなどが含まれる場合があります。これらの工程により、部品は組み立てや最終使用に適した状態になります。
製造時の品質管理
品質管理は、適切な圧力、温度、タイミングを維持するための 機械の校正 から始まります。わずかな変動でも、気孔や充填不足などの欠陥につながることがあります。
目視検査で表面欠陥を確認し、寸法測定で精度を検証します。重要部品の内部欠陥は、X線検査などの非破壊検査で検出します。
工程監視システムはショットごとの生産データを記録します。作業者はこのデータで傾向を把握し、欠陥が広がる前に設定を調整できます。生産全体を通じて一貫した検査を行うことで、部品品質を維持し、無駄を減らせます。
表面仕上げと後加工
表面仕上げは、カスタムダイカスト部品の外観、耐久性、性能を変化させます。耐食性を高め、均一な質感を作り、コーティングや組み立てに備えて表面を整えることができます。各方法では、所定の結果を得るために専用の工具、材料、工程を用います。
アルマイト処理
アルマイト処理は、アルミニウム製ダイカスト部品の自然酸化皮膜を厚くする電気化学処理です。この皮膜により耐食性と耐摩耗性が向上し、染料を吸着できる表面が形成されるため、着色仕上げも可能になります。
部品を酸性電解液に浸し、電流を流して処理します。酸化皮膜は母材から成長し、剥離する可能性のある塗膜とは異なり、部品と一体化します。
アルマイト仕上げは、自然な金属の外観を生かす 透明 仕上げ、または識別やデザイン目的の 着色 仕上げを選べます。酸化皮膜の厚さはミクロン単位で測定され、用途に応じて調整できます。
重要部品では、装飾性や耐食性が必要な場合に II型アルマイト処理 が一般的です。一方、激しい摩耗環境では III型 (硬質アルマイト処理)が用いられます。
めっき
めっきでは、ニッケル、クロム、亜鉛などの薄い金属層をダイカスト表面に形成します。耐食性、電気伝導性、外観を向上させることができます。
電気めっきは電流を使ってめっき金属を部品に結合させます。無電解めっきでは電気を使わず、化学浴を用いるため、複雑形状でもより均一な被覆が可能です。
ダイカスト部品で一般的なめっき:
| めっきの種類 | 主な利点 | 一般的な用途 |
|---|---|---|
| ニッケル | 耐食性、硬度 | 機械部品 |
| クロム | 美観、耐摩耗性 | 消費者向け製品 |
| 亜鉛 | 犠牲防食 | 自動車部品 |
めっきでは密着性を確保するため、適切な 表面処理が必要です。通常、洗浄、研磨、ビーズブラストなどを行います。
ビーズブラスト
ビーズブラストでは、細かなガラスビーズを高速で吹き付け、表面を洗浄して質感を整えます。母材を大きく削らずに、表面の汚れ、軽いバリ、小さな欠陥を除去します。
この処理で 均一なつや消し仕上げ が得られ、塗装やコーティングの密着性向上にも役立ちます。仕上がりを均一にするため、アルマイト処理やめっきの前工程として使われることもよくあります。
ビーズブラストはサンドブラストより作用が穏やかで、アルミニウムや亜鉛などの比較的柔らかい金属に適しています。ビーズの寸法と噴射圧力を調整し、表面の質感を制御できます。
周囲の部分に合わせて表面補修跡をなじませるのにも効果的です。
ブラッシング
ブラッシングでは、研磨ベルトやブラシを使い、方向性のあるサテン仕上げを施します。表面に細く平行な線を作り、清潔感のある均一な外観に仕上げます。
滑らかでありながら光を反射しすぎない表面が求められる、外から見える部品によく使われます。鋳造工程で生じた軽微な表面欠陥を目立ちにくくする効果もあります。
研磨材の粒度や部品の送り速度を変えることで仕上がりを調整できます。粗い粒度では線がはっきりし、細かい粒度では柔らかな外観になります。
特に屋外や高湿度環境では、外観の維持と腐食防止のため、ブラッシング後にクリアコートやアルマイト処理が必要になることがあります。
よくある質問
カスタムダイカスト部品の一般的な納期はどのくらいですか?
納期は通常、 4~12週間です。
金型の設計・製作、部品の鋳造、必要な仕上げ工程が含まれます。
設計が複雑なプロジェクトや特殊な仕上げを要する場合は、さらに時間がかかることがあります。
ダイカストプロジェクトに適切な金属合金を選ぶには、どうすればよいですか?
合金は、部品の強度、重量、耐食性、熱特性に基づいて選びます。
アルミニウム合金は、耐食性に優れた軽量部品によく使われます。
亜鉛合金は、高強度と細部の再現性が求められる部品によく使われます。
カスタムダイカスト部品の寸法にはどのような制約がありますか?
部品寸法は、ダイカストマシンと金型自体の能力によって制限されます。
小型部品は数グラム程度ですが、大型部品は数キログラムに達する場合があります。
非常に大きな部品には、別の鋳造方法が必要になることがあります。







