
Kundenspezifischer Druckguss bietet eine präzise Möglichkeit, komplexe Metallteile in großer Stückzahl herzustellen. Es verwendet wiederverwendbare Formen, sogenannte Matrizen, um geschmolzene Metalle wie Aluminium, Zink oder Magnesium in genaue Formen zu bringen.. Es liefert gleichbleibende Qualität, enge Toleranzen und effiziente Produktion für Branchen, die langlebige, präzise Bauteile benötigen.
Viele Hersteller wählen kundenspezifisch Druckguss wenn Standardteile ihre Anforderungen nicht erfüllen. Der Prozess ermöglicht spezifische Formen, Größen und Oberflächen, die einzigartigen Designs entsprechen. Von Gehäusen für die Automobilindustrie bis hin zu Elektronikgehäusen unterstützt er sowohl funktionale Stärke als auch optische Attraktivität..
Zu verstehen, wie das kundenspezifische Druckguss funktioniert, welche Materialien verfügbar sind und welche Endbearbeitungsoptionen es gibt, kann helfen, den richtigen Ansatz für ein Projekt auszuwählen. Die Kenntnis des Produktionsprozesses und der Kostenfaktoren stellt sicher, dass jedes Teil sowohl die Leistungsanforderungen als auch die Budgetziele erfüllt..
Was ist kundenspezifischer Druckguss?
Um Druckguss zu verstehen, ist es notwendig, es zuerst zu definieren, bevor weitere Erklärungen folgen. Dieses Kapitel wird Ihnen Einzelheiten zu drei Themen bieten: der Definition, den Unterschieden und den Vorteilen.
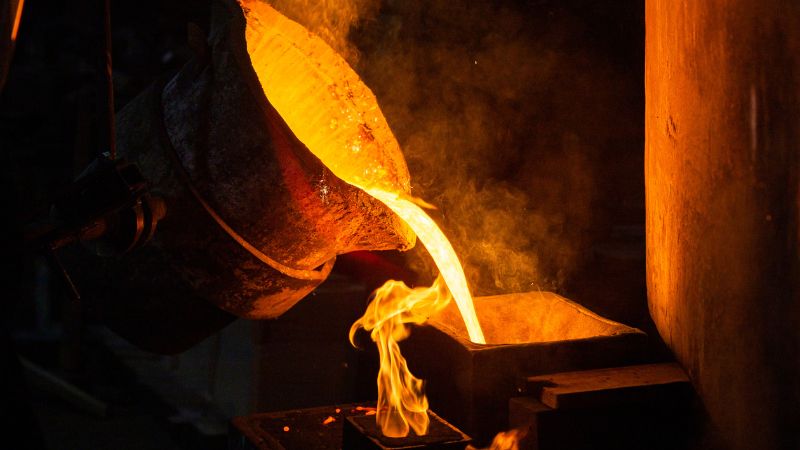
Definition und Überblick
Kundenspezifischer Druckguss ist ein Herstellungsprozess, bei dem geschmolzenes Metall in eine kundenspezifisch gestaltete Stanzform Form unter hohem Druck. Die Form wird so gebaut, dass sie den genauen Spezifikationen für die Abmessungen des Teils, die Oberflächenmerkmale und die strukturellen Anforderungen entspricht..
Im Gegensatz zu generischen Formen sind kundenspezifische Werkzeuge für ein bestimmtes Produkt oder eine bestimmte Anwendung zugeschnitten. Dies gewährleistet gleichbleibende Qualität bei großen Produktionsserien und minimiert Nachbearbeitungsarbeiten..
Der Prozess kann komplexe Formen mit feinen Details erzeugen, wie dünne Wände, komplizierte Rippen und integrierte Befestigungspunkte. Dies macht ihn geeignet für Autoteile, Gehäuse für Elektronik und Komponenten von medizinischen Geräten..
Unterschiede zum Standard Druckguss
Standard Druckguss verwendet vorgefertigte oder universelle Formen, die möglicherweise nicht den genauen Anforderungen eines Produkts entsprechen. Druckguss-Werkzeugkonstruktion erstellt die Form von Grund auf für ein bestimmtes Teil..
Kundenspezifischer Druckguss erreicht typischerweise engere Toleranzen, manchmal so genau wie ±0,005 Zoll. Dies ist wichtig für Teile, die mit anderen Komponenten ohne zusätzliche Bearbeitung zusammenpassen müssen.
Es ermöglicht auch eine optimierte Materialnutzung, wodurch Abfall reduziert und die Leistung der Bauteile verbessert wird. Es erfordert jedoch eine gründlichere Planung im Voraus, einschließlich detaillierter CAD-Modelle und Prototypentests..
Hauptvorteile für Hersteller
Kundenspezifische Druckguss-Angebote Gestaltungsfreiheit. Hersteller können Teile mit einzigartigen Geometrien, integrierten Funktionen und spezifischen Oberflächenstrukturen herstellen, ohne mehrere Montagestufen.
Es unterstützt Massenproduktion mit konsistenter Qualität, da automatisierte Maschinen Tausende identischer Teile produzieren können, sobald die Form fertig ist.
Der Prozess verbessert sich auch Kosten-Effizienz Im Laufe der Zeit. Während die Werkzeugkosten zunächst höher sind, sinken die Stückkosten bei großen Produktionsmengen erheblich..
Weitere Vorteile sind stärkere Teile durch gleichmäßigen Materialfluss, verringerter Bearbeitungsaufwand und die Möglichkeit, Legierungen zu verwenden, die branchenspezifische Anforderungen erfüllen, wie leichte Fahrzeugrahmen oder korrosionsbeständige Marinekomponenten..
Benutzerdefinierte Druckguss-Dienste
Die kundenspezifischen Druckguss-Dienste ermöglichen es Herstellern, Metallteile mit präzisen Formen, gleichbleibender Qualität und effizienter Produktionsgeschwindigkeit herzustellen. Diese Dienste können von niedrigen bis zu hohen Produktionsmengen umgehen, eine Reihe von Legierungen unterstützen und Finishing- oder Bearbeitungsschritte integrieren, um genaue Spezifikationen zu erfüllen..
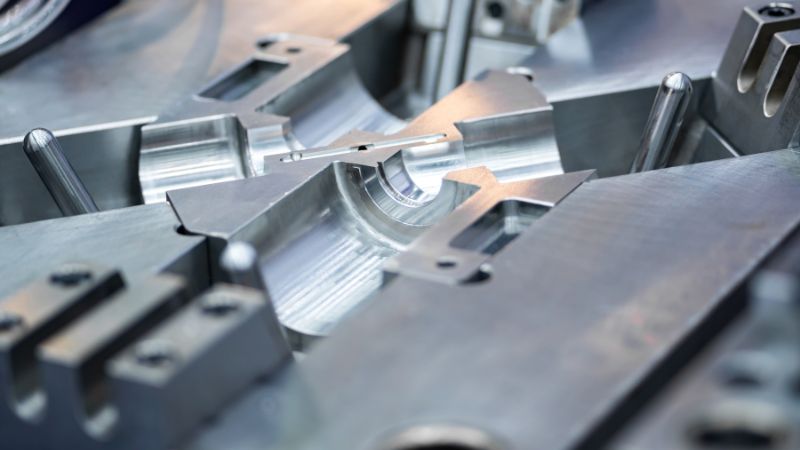
Servicefähigkeiten
Benutzerdefinierte Druckguss-Anbieter bieten Aluminium, Zink und Magnesiumlegierungsguss Verwendung von Heißkammer- oder Kaltkammerverfahren.
Die Kaltkammer Druckguss wird aufgrund ihres höheren Schmelzpunkts häufig für Aluminium verwendet, während Heißkammerverfahren für Zink und Magnesium für schnellere Zyklen geeignet sind..
Einige Anbieter bieten auch Werkzeugkonstruktion, schnelles Prototyping, und Oberflächenfinishing wie Pulverbeschichtung, Galvanisierung oder Lackierung. Die Qualitätskontrolle umfasst oft die Maßprüfung, Röntgenprüfung auf Porosität und Formfüllsimulation vor der Massenproduktion.
Bediente Branchen
Kundenspezifischer Druckguss wird häufig verwendet in automobil Fertigung von Motorkomponenten, Gehäusen und Halterungen.
In Luft- und Raumfahrt, es unterstützt leichte Strukturteile mit hohem Festigkeits-Gewichts-Verhältnis. Elektronik Hersteller verwenden es für Gehäuse, Kühlkörper und Steckverbinder aufgrund seiner Fähigkeit, feine Details zu erzeugen.
Andere Branchen umfassen:
- Industrielle Ausrüstung für langlebige Maschinenteile
- Konsumgüter wie Gerätegehäuse und Hardware
- Medizinische Geräte erfordert Präzision und Korrosionsbeständigkeit
Anbieter passen Prozesse oft an, um zu erfüllen branchenspezifische Standards, wie ISO 9001 oder IATF 16949, um sicherzustellen, dass Teile Leistungs- und Sicherheitsanforderungen erfüllen.
Überlegungen zum Design von kundenspezifischen Teilen
Bei der Konstruktion eines Teils für Druckguss müssen Ingenieure abwägen Funktion, Herstellbarkeit und Kosten.
Schlüsselfaktoren für die Qualität von Metallguss sind Wandstärke, da gleichmäßige Wände helfen, Fehler zu reduzieren und eine vollständige Füllung der Form zu gewährleisten, und Entformungsschräges, die kleine Konen sind, erleichtern das einfache Entfernen des Gusses aus der Form, ohne das Bauteil zu beschädigen. Die Integration von Rippen kann die Festigkeit des Gusses erhöhen, ohne erhebliches Gewicht hinzuzufügen.Außerdem ist die Einhaltung geeigneter Toleranzen wichtig; in Fällen, in denen enge Toleranzen erforderlich sind, kann eine Nachbearbeitung nach dem Gießen erforderlich sein, um die gewünschte Präzision zu erreichen..
Die Materialwahl beeinflusst die Korrosionsbeständigkeit, Festigkeit und das Gewicht. Zum Beispiel bietet Aluminium-Druckguss gute thermische Eigenschaften, während Zink-Druckguss ausgezeichnete Detailgenauigkeit und Verschleißfestigkeit bietet..
Eine frühe Zusammenarbeit mit dem Dienstleister Druckguss hilft, das Design zu verfeinern, die richtige Legierung auszuwählen und die Werkzeuge für eine effiziente und hochwertige Produktion zu planen.
Druckguss Maschinen und Produktionsprozess
Druckgießen verwendet spezielle Maschinen, um geschmolzenes Metall unter hohem Druck in Präzisionsformen zu injizieren. Die Wahl der Maschine und die Schritte im Produktionsprozess beeinflussen direkt die Teilequalität, die Zykluszeit und die Produktionseffizienz..
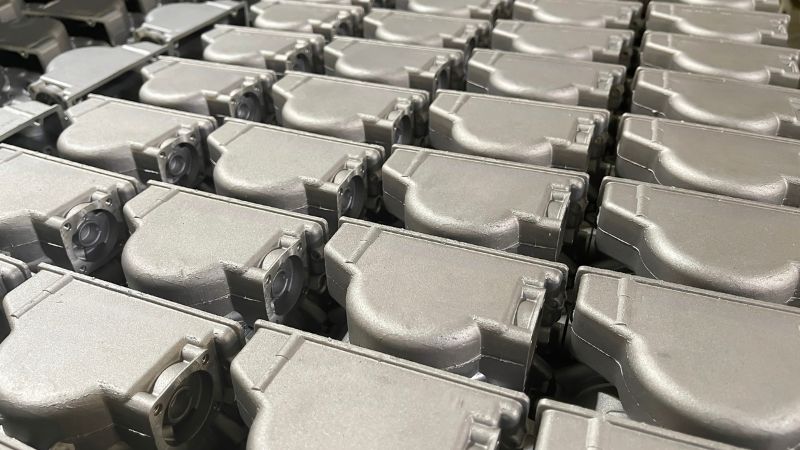
Arten von Druckguss-Maschinen
Druckgießmaschinen fallen in zwei Hauptkategorien: Heißkammer und Kälteverfahren.
Heißkammermaschinen halten einen Vorratsbehälter mit geschmolzenem Metall innerhalb der Maschine. Ein hydraulischer oder pneumatischer Kolben drückt das Metall in die Form. Diese Methode funktioniert gut für Legierungen mit niedrigem Schmelzpunkt wie Zink, Zinn und Blei. Sie bietet schnellere Zykluszeiten, kann jedoch Metalle wie Aluminium, die mit den Bauteilen der Maschine reagieren, nicht verarbeiten..
Kaltkammermaschinen schmelzen das Metall in einem separaten Ofen. Bediener oder automatisierte Systeme übertragen das geschmolzene Metall in einen unbeheizten Injektionskammer vor der Hochdruckeinspritzung. Diese Methode eignet sich für Aluminium-, Magnesium- und Kupferlegierungen. Sie hat längere Zykluszeiten aufgrund des Übertragungsschrittes, ermöglicht jedoch Metalle mit einem höheren Schmelzpunkt..
| Maschinentyp | Geeignete Metalle | Zyklusgeschwindigkeit | Typische Gebrauchsmengen |
|---|---|---|---|
| Heißkammer | Zink, Zinn, Blei | Schnell | Klein bis mittel |
| Kalthalle | Aluminium, Magnesium, Kupfer | Mäßig | Mittel bis groß |
Produktionsworkflow
Der Produktionsprozess beginnt mit Formvorbereitung. Schmierstoffe werden aufgetragen, um die Temperatur zu kontrollieren und das Lösen der Teile zu erleichtern. Dann wird die Form geschlossen und festgeklemmt..
Als Nächstes wird geschmolzenes Metall unter Drücken von 10 bis 175 MPa in die Form Kavität eingespritzt. Hoher Druck sorgt für eine vollständige Befüllung, selbst in dünnen Bereichen.
Sobald das Metall erstarrt ist, öffnet sich die Form und Auswerferstifte drückt den Guss heraus. Abfallmaterial wie Stege und Läufer wird getrennt..
Die Nachbearbeitung kann das Entfernen von überschüssigem Material, die Bearbeitung, Oberflächenfinishen oder Beschichten umfassen. Diese Schritte bereiten das Teil für die Montage oder den endgültigen Gebrauch vor..
Qualitätskontrolle in der Fertigung
Die Qualitätskontrolle beginnt mit Maschinenkalibrierung um den richtigen Druck, die richtige Temperatur und das richtige Timing aufrechtzuerhalten. Jede Abweichung kann Fehler wie Porosität oder unvollständige Füllungen verursachen.
Die visuelle Inspektion prüft auf Oberflächenfehler, während Maßkontrollen die Genauigkeit überprüfen. Zerstörungsfreie Prüfmethoden, wie die Röntgeninspektion, erkennen innere Defekte in kritischen Bauteilen..
Prozessüberwachungssysteme erfassen Produktionsdaten für jeden Schuss. Dies ermöglicht es den Bedienern, Trends zu erkennen und Einstellungen anzupassen, bevor sich Fehler weit verbreiten. Eine konsequente Inspektion während der gesamten Produktion hilft, die Teilequalität zu erhalten und Abfall zu reduzieren..
Oberflächenfinishierung und Nachbearbeitung
Die Oberflächenbearbeitung verändert das Aussehen, die Haltbarkeit und die Leistung von kundenspezifischen Druckgussteilen. Diese Behandlungen können die Korrosionsbeständigkeit verbessern, gleichmäßige Texturen erzeugen und Oberflächen für Beschichtungen oder die Montage vorbereiten. Jede Methode verwendet spezielle Werkzeuge, Materialien und Verfahren, um messbare Ergebnisse zu erzielen..
Eloxieren
Eloxieren ist ein elektrochemischer Prozess, der die natürliche Oxidschicht auf Aluminium-Druckgussteilen verdickt. Diese Schicht verbessert die Korrosionsbeständigkeit und die Verschleißleistung. Sie schafft auch eine Oberfläche, die Farbstoffe für Farbabschlüsse aufnehmen kann..
Der Prozess beinhaltet das Eintauchen des Teils in ein Säureelektrolytbad und das Durchleiten eines elektrischen Stroms durch dieses. Die Oxidschicht wächst aus dem Grundmetall, wodurch sie integraler Bestandteil des Teils wird und keine Beschichtung ist, die abblättern kann..
Eloxierte Oberflächen können sein klar für einen natürlichen Metall-Look oder farbenmäßig für Identifikations- oder Designzwecke. Die Dicke der Oxidschicht wird in Mikrometern gemessen und kann je nach Anwendung angepasst werden.
Für kritische Teile, Typ-II-Eloxieren ist üblich für dekorative und Korrosionsschutzbedürfnisse, während Typ III (Harteloxieren) wird für Umgebungen mit starker Abnutzung verwendet.
Beschichtung
Galvanisieren legt eine dünne Metallschicht, wie Nickel, Chrom oder Zink, auf die Druckgussoberfläche auf. Diese Schicht kann die Korrosionsbeständigkeit, die elektrische Leitfähigkeit oder das Aussehen verbessern..
Galvanisieren verwendet elektrischen Strom, um das Plattierungsmetall mit dem Bauteil zu verbinden. Chemisches Verzinken verwendet ein chemisches Bad ohne Strom, was eine gleichmäßigere Abdeckung bei komplexen Formen erzeugen kann..
Häufige Beschichtungsarten für Druckgussteile:
| Beschichtungsart | Hauptvorteil | Typische Verwendung |
|---|---|---|
| Nickel | Korrosionsbeständigkeit, Härte | Mechanische Komponenten |
| Chrome | Ästhetische Oberfläche, Verschleißfestigkeit | Konsumgüter |
| Zink | Opferkorrosionsschutz | Autoteile |
Galvanisieren erfordert Sorgfalt Oberflächenvorbereitung, oft einschließlich Reinigung, Polieren oder Kugelstrahlen, um die Haftung zu gewährleisten.
Perlenstrahlen
Strahlglas verwendet feine Glasperlen, die mit hoher Geschwindigkeit auf die Oberfläche geschossen werden, um sie zu reinigen und zu texturieren. Es entfernt Oberflächenverunreinigungen, leichte Gratbildung und kleine Unvollkommenheiten, ohne signifikantes Grundmaterial zu entfernen..
Dieser Prozess erzeugt ein gleichmäßiges mattes Finish das die Haftung von Farbe oder Beschichtung verbessern kann. Es wird oft vor dem Eloxieren oder Beschichten verwendet, um gleichmäßige Ergebnisse zu gewährleisten.
Perlenstrahlen ist weniger aggressiv als Sandstrahlen, wodurch es für weichere Metalle wie Aluminium und Zink geeignet ist. Die Größe der Perlen und der Strahldruck können angepasst werden, um die Textur zu steuern..
Es ist auch wirksam, um Oberflächenreparaturen zu verblenden, sodass sie zu den umliegenden Bereichen passen..
Bürsten
Das Bürsten erzeugt eine gerichtete Satinoberfläche mithilfe von Schleifbändern oder Bürsten. Der Prozess erzeugt feine, parallele Linien auf der Oberfläche und verleiht ein sauberes und gleichmäßiges Aussehen..
Es wird häufig für sichtbare Teile verwendet, bei denen eine glatte, aber nicht reflektierende Oberfläche erwünscht ist. Bürsten kann auch helfen, kleine Oberflächenfehler aus dem Gießprozess zu verbergen..
Die Oberflächenbeschaffenheit kann durch Änderung der Körnung des Schleifmittels und der Vorschubgeschwindigkeit des Teils gesteuert werden. Grobkörnigere Schleifmittel erzeugen deutlichere Linien, während feinere Körnungen ein weicheres Aussehen erzeugen..
Gebürstete Oberflächen können einen Klarlack oder eine Eloxierung benötigen, um das Aussehen zu erhalten und Korrosion zu verhindern, insbesondere in Außenbereichen oder feuchten Umgebungen..
Häufig gestellte Fragen
Wie hoch ist die typische Vorlaufzeit für die Produktion von kundenspezifischen Druckguss-Komponenten??
Die Lieferzeit reicht oft von 4 bis 12 Wochen.
Dies umfasst die Gestaltung und Herstellung des Werkzeugs, das Gießen der Teile und das Anwenden aller erforderlichen Endbearbeitungsprozesse..
Projekte mit komplexen Designs oder speziellen Oberflächen können länger dauern.
Wie wähle ich die geeignete Metalllegierung für mein Druckguss-Projekt aus?
Die Legierungswahl hängt von der Festigkeit, dem Gewicht, der Korrosionsbeständigkeit und den thermischen Eigenschaften des Bauteils ab.
Aluminiumlegierungen sind üblich für leichte Teile mit guter Korrosionsbeständigkeit.
Zinklegierungen werden häufig für hochfeste Teile mit feinen Details verwendet.
Welche Größenbeschränkungen gibt es für benutzerdefinierte Druckgussbauteile?
Die Bauteilgröße ist durch die Kapazität der Druckguss-Maschine und der Matrize selbst begrenzt.
Kleine Bauteile können nur ein paar Gramm wiegen, während große mehrere Kilogramm wiegen können.
Sehr große Teile können alternative Gießverfahren erfordern.


