
La conception du moulage sous pression détermine fondamentalement chaque aspect d’une pièce moulée. Une conception solide équilibre le choix des matériaux, la géométrie et les exigences d’outillage, ce qui réduit également les défauts, limite les opérations d’usinage supplémentaires et prolonge la durée de vie du moule. Cet article présente les règles de conception du moulage sous pression dans un ordre logique afin de montrer comment une conception soigneusement adaptée à la fabrication permet d’obtenir des pièces fiables et une production efficace.

Principes clés et objectifs de la conception pour le moulage sous pression
Le moulage sous pression vise à produire des pièces régulières au coût pratique le plus bas. Dès le départ, les ingénieurs privilégient la qualité de fonderie, la durée de vie du moule et un temps de cycle court.
Les principaux objectifs sont les suivants :
- Réduire au minimum la porosité et l’air emprisonné
- Maîtriser les bavures et l’emplacement de la ligne de joint
- Prévoir une disposition adaptée des attaques et des canaux d’alimentation
- Préserver la durée de vie du moule malgré la haute pression
Objectifs de conception pour le choix des matériaux de moulage sous pression
Le choix des matériaux est le fondement même d’un projet de moulage sous pression. Les ingénieurs commencent par recueillir les informations nécessaires au choix de l’alliage, principalement à partir des exigences de conception du client. Ils s’appuient ensuite sur ces informations pour définir les objectifs de conception souhaités.
Réduction du poids et limites de densité
Dans des secteurs tels que l’automobile, l’aéronautique et l’électronique portable, réduire la masse d’un composant constitue un objectif de conception prioritaire. La densité physique de l’alliage choisi détermine directement le poids final de la pièce. Les ingénieurs doivent évaluer soigneusement le rapport résistance-poids afin que la pièce reste suffisamment légère pour son application spécifique, sans compromettre son intégrité structurelle essentielle.
Optimisation des coûts et économie de production
Au-delà des performances physiques, le choix des matériaux est fortement limité par les contraintes budgétaires strictes définies dans le périmètre initial du projet. Une véritable optimisation des coûts exige de mettre en balance le prix brut du métal et son incidence globale sur le cycle de fabrication, afin d’améliorer la fabricabilité.
Par exemple, les alliages ayant un point de fusion plus bas prolongent naturellement la durée de vie des coûteux moules en acier pour la fonderie, mais ils peuvent ne pas posséder d’autres propriétés requises pour les produits. La clé consiste à trouver un compromis et à évaluer les options afin que les ingénieurs retiennent une solution mieux adaptée au projet que les autres matériaux.
Physique thermique et variables de fabrication
Avant d’évaluer la résistance finale d’une pièce, les ingénieurs doivent d’abord tenir compte du comportement du métal pendant le procédé réel de moulage sous pression. Les variables de fabrication, notamment les phénomènes thermiques ainsi que les vitesses de refroidissement et de solidification dans le moule, modifient fondamentalement les caractéristiques intrinsèques du matériau. Un refroidissement rapide dans le moule crée une structure dense à grains fins qui améliore sensiblement la résistance de base du matériau.
Propriétés mécaniques et résistance en service
En s’appuyant sur la structure obtenue pendant la phase de refroidissement, le choix précis de l’alliage détermine directement les capacités mécaniques de base du composant. Ces paramètres essentiels comprennent la résistance à la traction, la limite d’élasticité, l’allongement (ductilité) et la dureté globale.
Ensemble, ces propriétés déterminent la capacité de la pièce finie à supporter des charges mécaniques continues, des chocs physiques soudains et l’usure due au frottement tout au long de sa durée de service.
Résistance à la corrosion et viabilité à long terme
Une fois les capacités mécaniques assurées, les ingénieurs doivent tenir compte de la résistance à l’environnement afin de garantir la longévité du produit lorsqu’il est exposé à des agents corrosifs tels que le sel, l’humidité ambiante ou les produits chimiques industriels.
Si l’alliage choisi présente d’excellentes propriétés mécaniques mais une faible résistance à l’environnement, les ingénieurs doivent prévoir des finitions de surface secondaires pour protéger le produit final.
[Le moulage sous pression utilise un large éventail de métaux. Pour en savoir plus sur les alliages spécifiques, consultez notre guide détaillé des matériaux de moulage sous pression !]
Géométrie critique et conception des caractéristiques
La géométrie détermine la manière dont le métal remplit le moule, refroidit et est éjecté. Les concepteurs doivent maîtriser l’épaisseur des parois, prévoir des dépouilles adaptées, définir des lignes de joint nettes et utiliser des congés et des rayons pour éviter les concentrations de contraintes et l’usure de l’outillage.

Épaisseur et uniformité des parois
L’épaisseur des parois influe sur le remplissage, le temps de refroidissement et le risque de défauts. La plupart des pièces moulées sous pression en aluminium ont des parois de 1.5–3.0 mm ; celles en zinc peuvent être plus minces, de 0.75–2.5 mm, tandis que celles en magnésium se situent souvent entre 1.25–2.0 mm. Les concepteurs confirment l’épaisseur minimale avec l’alliage choisi et les données du fournisseur.
Ils cherchent à maintenir une épaisseur de paroi uniforme sur toute la pièce. Des variations brusques supérieures à 1.5× entre des sections adjacentes créent des points chauds. Ces zones refroidissent lentement et provoquent souvent des retassures ou une porosité interne.
Lorsqu’une résistance élevée est nécessaire, ils évitent également les sections massives et épaisses. Il est plutôt possible d’évider les zones épaisses et d’ajouter des nervures, qui maintiennent la rigidité tout en préservant une épaisseur de paroi uniforme et un refroidissement régulier.
Angles de dépouille et lignes de joint
Une dépouille adaptée permet de démouler la pièce sans l’endommager. En règle générale, les concepteurs prévoient au moins 1° de dépouille sur les parois extérieures et 2° sur les caractéristiques intérieures. Les empreintes plus profondes exigent une dépouille supérieure, souvent augmentée de 1° par 25 mm de profondeur.
Les concepteurs définissent également des lignes de joint nettes dès les premières étapes. Une ligne de joint plane et simple réduit les bavures et la complexité de l’outillage. Une ligne mal positionnée augmente les défauts de désaffleurement, les opérations d’ébarbage et les coûts.
Congés, rayons et angles
Les angles intérieurs vifs entravent l’écoulement du métal et créent des concentrations de contraintes. Sous charge, ils peuvent multiplier les contraintes locales par deux ou trois. Ils réduisent également la durée de vie du moule, car les arêtes vives de l’empreinte se fissurent sous l’effet de la chaleur et de la pression.
Les concepteurs prévoient des congés et des rayons à toutes les intersections de parois. Une règle courante fixe le rayon intérieur minimal à environ 0.5 × l’épaisseur de paroi ; dans de nombreuses applications, il est de 0.75 mm ou plus. Des rayons plus grands améliorent l’écoulement et réduisent le risque de porosité.
Les angles extérieurs bénéficient également de rayons. Des angles extérieurs arrondis réduisent l’écaillage et améliorent la couverture du revêtement.
Éléments structurels et caractéristiques complexes
Les nervures, les bossages, les trous et les contre-dépouilles déterminent comment les composants moulés sous pression se remplissent, refroidissent et sont éjectés du moule. Une conception adaptée de ces caractéristiques permet de maîtriser la porosité, la rigidité, la durée de vie de l’outillage et la précision d’assemblage.
Conception des nervures et des bossages
Les nervures augmentent la rigidité sans épaissir les parois. Les concepteurs s’en servent pour maîtriser le gauchissement et réduire le poids des grandes surfaces planes.
Une règle courante fixe l’épaisseur des nervures à 0.6–1.0 × l’épaisseur nominale de la paroi (T). Leur hauteur reste souvent inférieure à 5 × T afin d’éviter les problèmes de remplissage et les sections hautes trop fragiles.
Les concepteurs prévoient au pied de la nervure un rayon de congé proche de l’épaisseur de paroi. Ils appliquent aussi une dépouille de 1–3° pour faciliter une éjection propre.
La conception des bossages suit des limites similaires. Les bossages hauts ou massifs créent des points chauds et des vides internes.
Principales recommandations pour les bossages :
- Maintenir l’épaisseur de paroi du bossage proche de T
- Évider les grands bossages pour conserver une épaisseur uniforme
- Ajouter des nervures de soutien pour améliorer la résistance et l’écoulement du métal
- Maintenir un espace entre les bossages et les parois voisines afin de protéger l’acier du moule
Conception des trous, fenêtres et contre-dépouilles
Les trous et les fenêtres influent sur le remplissage, l’éventage et la résistance du moule. Les caractéristiques petites ou profondes sont plus difficiles à mouler proprement.
Pour de nombreux composants en aluminium moulés sous pression, le diamètre pratique minimal des trous commence autour de 2 mm. Dans la mesure du possible, les concepteurs limitent leur profondeur à environ 4–6 fois leur diamètre. Les trous plus profonds peuvent nécessiter un perçage secondaire.
Dans la mesure du possible, ils utilisent des trous formés par noyau plutôt que d’usiner de la matière pleine. Les noyaux réduisent le poids et maîtrisent le retrait, mais doivent laisser suffisamment d’acier dans le moule pour garantir sa résistance.
Les fenêtres et les grandes découpes doivent présenter :
- Des angles arrondis pour réduire les contraintes
- Une épaisseur de paroi uniforme autour de l’ouverture
- Des transitions régulières vers les nervures ou bossages voisins
Les contre-dépouilles augmentent le coût de l’outillage. Elles nécessitent des noyaux latéraux ou des tiroirs, qui ajoutent des éléments mobiles et accroissent les besoins de maintenance. Les concepteurs révisent souvent la géométrie pour aligner les caractéristiques avec la direction principale de démoulage et éviter les contre-dépouilles inutiles.
Caractéristiques spéciales et conception des filetages
Les filetages et les caractéristiques ajoutées exigent une planification soignée en moulage sous pression. Lorsqu’ils choisissent entre des détails moulés, un usinage secondaire ou des inserts, les concepteurs doivent équilibrer le coût, la durée de vie de l’outillage, la résistance et les besoins d’assemblage.
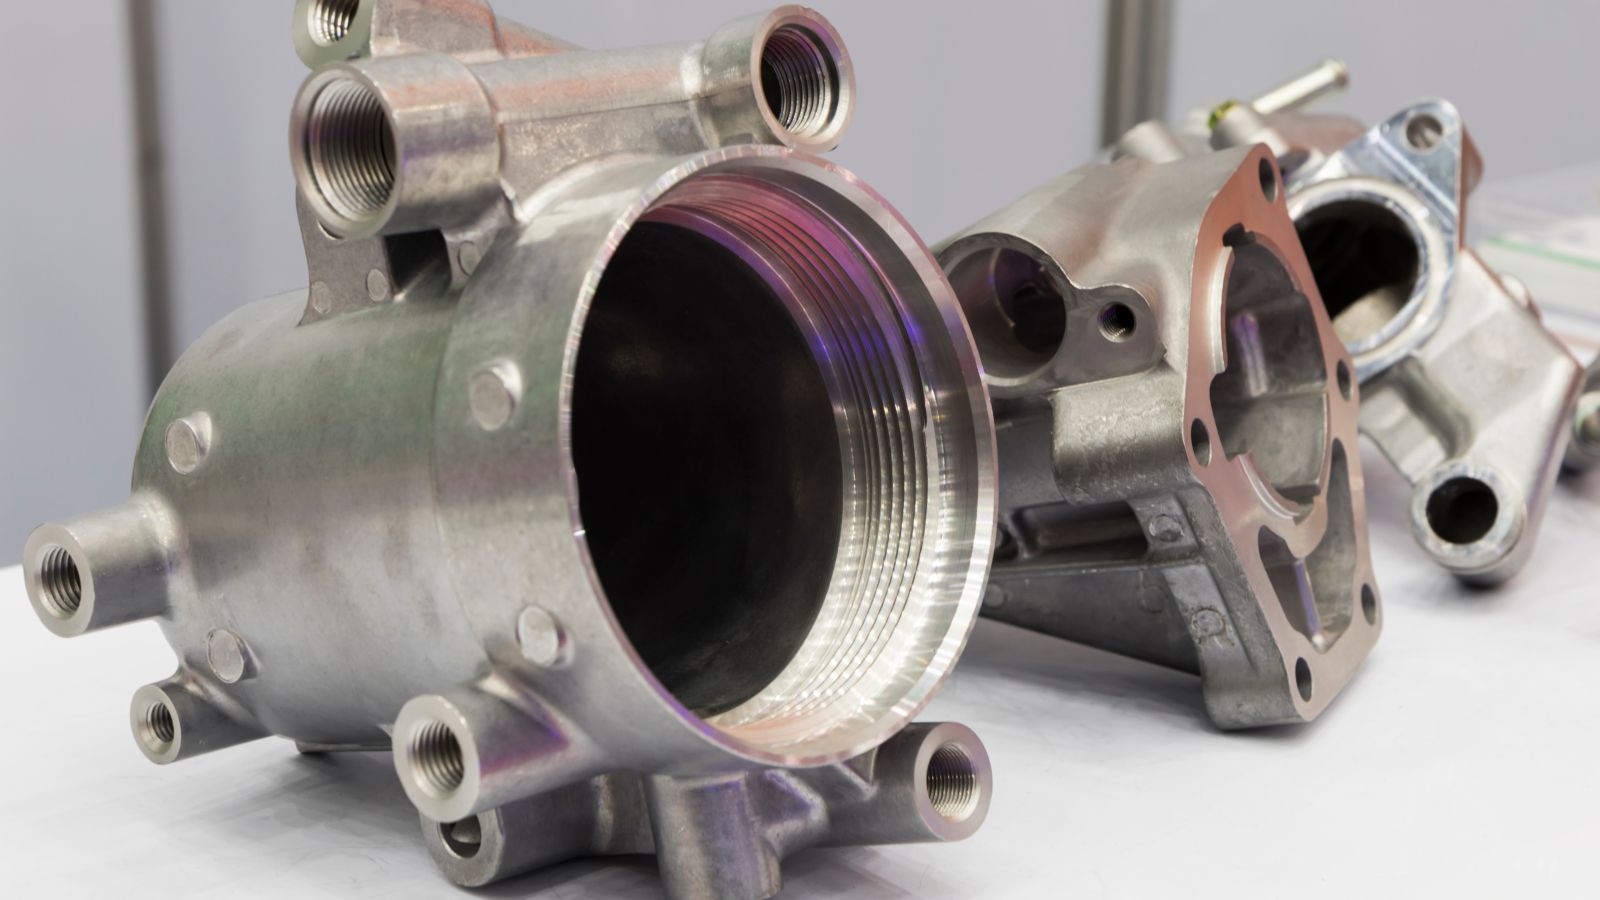
Conception des filetages : moulés ou usinés après moulage
Les concepteurs choisissent souvent entre des filetages formés dans l’outillage pendant le moulage sous pression et des filetages usinés après la fonderie.
Filetage moulé : Il réduit les opérations secondaires. Cette solution convient bien aux grands filetages extérieurs pour lesquels une légère variation est acceptable.
Cependant, des filets extérieurs complets peuvent compliquer l’alignement de la ligne de joint, et les filetages intérieurs moulés directement dans la pièce nécessitent généralement des noyaux spéciaux ou des mouvements latéraux, ce qui augmente le coût du moule et son usure.
Filetage usiné : Les petits filetages ou ceux exigeant une grande précision donnent souvent de meilleurs résultats lorsqu’ils sont usinés après le moulage. Les filetages usinés offrent des tolérances plus serrées et un meilleur état de surface. Ils évitent également d’endommager l’outillage avec des noyaux minces ou fragiles.
Dans de nombreux cas, les équipes percent et taraudent les trous intérieurs au lieu de les mouler. Cette méthode améliore la régularité et prolonge la durée de vie du moule. Par rapport au moulage par injection, le moulage sous pression permet d’obtenir des filetages métalliques plus résistants, mais reste soumis à des limites similaires en matière de dépouille et d’éjection.
Inserts fonctionnels et méthodes d’assemblage
Les inserts fonctionnels renforcent les zones fortement sollicitées et améliorent leur résistance à l’usure. Les concepteurs peuvent placer des inserts en acier ou en laiton dans le moule avant l’injection du métal. L’alliage en fusion s’écoule autour de l’insert et le bloque en place.
Cette méthode convient aux bossages filetés soumis à des assemblages répétés. Elle réduit le risque d’arrachement et améliore la durabilité à long terme. Toutefois, le positionnement des inserts allonge le temps de cycle et exige un montage précis.
Pour les inserts filetés ajoutés après le moulage dans des pièces métalliques, les ingénieurs utilisent des inserts à emmanchement, des Heli-Coils (inserts filetés en fil) ou des Keenserts (inserts à verrouillage par clavettes), qui sont vissés mécaniquement ou enfoncés dans un trou prépercé ou moulé, plutôt que fondus en place.
Lorsqu’ils ajoutent des nervures ou des bossages pour des caractéristiques filetées, les concepteurs maintiennent une épaisseur de paroi uniforme et prévoient des congés à la base. Cela réduit les contraintes et favorise un écoulement régulier du métal. Une dépouille appropriée sur les bossages garantit aussi une éjection propre et protège l’outillage.
Opérations après moulage : usinage et finitions de surface
Déterminer les opérations à effectuer après la sortie de la pièce du moule est une étape essentielle de la conception pour le moulage sous pression. Une coordination efficace entre la conception de la pièce brute et les opérations après moulage réduit les rebuts et raccourcit les délais globaux de production.
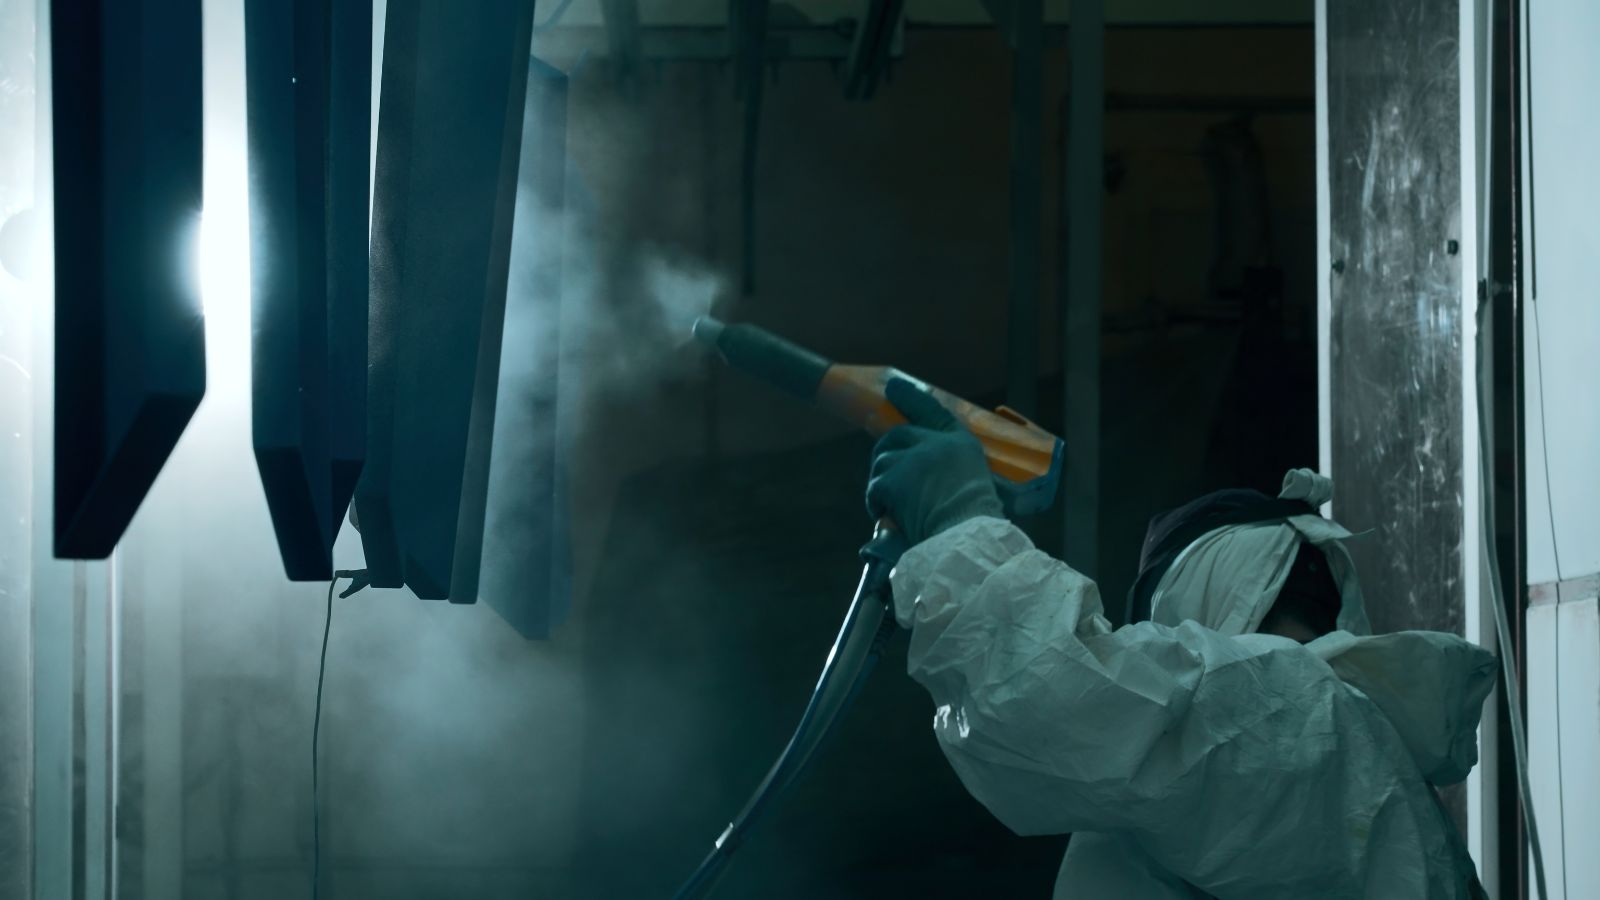
Surépaisseurs d’usinage et planification des références
Bien que le moulage sous pression produise des formes proches de la géométrie finale, de nombreuses pièces nécessitent encore un usinage CNC après la fonderie pour respecter des tolérances très serrées. Dès la phase de conception, les ingénieurs doivent définir une surépaisseur d’usinage sur les surfaces critiques. Cette matière supplémentaire permet aux outils de coupe d’éliminer les variations de surface, une porosité mineure ou les écarts dimensionnels sans entamer le noyau structurel de la pièce.
Pour optimiser ce procédé, les ingénieurs doivent planifier les emplacements des références dès la conception initiale du moule. Un référentiel clair garantit que la pièce se positionne toujours de la même manière dans le montage CNC, ce qui améliore la répétabilité de l’usinage ultérieur et favorise un assemblage précis des éléments métalliques.
Choix de la finition de surface et incidence sur la conception
Le moulage sous pression peut produire des surfaces remarquablement lisses, mais la plupart des pièces nécessitent un certain post-traitement mécanique ou chimique pour satisfaire aux exigences esthétiques ou fonctionnelles finales. Comme la finition de surface choisie interagit directement avec le métal moulé, les concepteurs doivent tenir compte de l’épaisseur du revêtement, de son accumulation sur les arêtes et de l’intégrité de la surface dès la phase de CAO.
Les méthodes de post-traitement courantes comprennent :
- Anodisation : forme une couche d’oxyde protectrice sur les pièces en aluminium.
- Revêtement en poudre : applique une poudre sèche qui polymérise à la chaleur pour former une couche très résistante.
- Peinture : apporte une protection de base et un aspect visuel à moindre coût ; elle est souvent utilisée pour les pièces qui ne sont pas soumises à une usure extrême.
- Dépôt électrolytique : dépose une fine couche métallique (zinc, nickel ou chrome, par exemple) afin d’améliorer fortement la résistance à l’usure, le blindage contre les interférences électromagnétiques (EMI) ou les performances électriques.
- Ébavurage ou grenaillage : procédés mécaniques (tels que le tribofinition ou le sablage) qui éliminent les arêtes vives, les bavures de ligne de joint et les défauts de surface avant l’application d’autres revêtements liquides ou en poudre.
Influence des exigences de finition de surface sur la conception du moulage sous pression
La finition choisie détermine directement la manière dont la géométrie de la pièce doit être conçue. Le tableau ci-dessous montre comment les différentes méthodes de post-traitement imposent des ajustements spécifiques de conception avant même l’usinage du moule.
|
Méthode de finition de surface
|
Impact sur les tolérances de la pièce
|
Principaux ajustements de conception requis
|
|---|---|---|
|
Revêtement en poudre
|
Ajoute une épaisseur notable (0.05–0.15 mm par surface).
|
Réduire le diamètre des bossages et augmenter le jeu des trous pour les pièces d’accouplement. Les filetages doivent être masqués ou retaraudés après le revêtement.
|
|
Dépôt électrolytique (chrome/nickel)
|
Variation d’épaisseur minimale, mais forte sensibilité à la géométrie de la pièce.
|
Des rayons extérieurs généreux sont nécessaires, car le dépôt s’accumule fortement sur les angles vifs. La conception doit réduire la porosité au minimum, puisque le gaz emprisonné fait cloquer le revêtement électrolytique.
|
|
Anodisation
|
Variation d’épaisseur négligeable, mais le procédé pénètre la surface du métal.
|
Cette finition est limitée à certains alliages, tels que des alliages spéciaux à faible teneur en silicium. Les dépouilles doivent être régulières et les attaques éloignées des surfaces esthétiques très visibles.
|
|
Peinture
|
Ajoute une épaisseur modérée selon l’apprêt et le nombre de couches.
|
Peut masquer de légères marques d’écoulement et de petits défauts superficiels. Il faut positionner soigneusement les lignes de joint afin que l’élimination des bavures n’abîme pas la surface peinte.
|
|
Grenaillage abrasif
|
Enlève une couche microscopique de matière et modifie la texture.
|
Des dépouilles légèrement plus importantes sont nécessaires sur les parois texturées pour garantir une éjection propre avant que le grenaillage n’homogénéise la surface.
|







