
Tlakové lití se stalo klíčovou výrobní metodou pro sériovou výrobu přesných, lehkých a konstrukčně pevných komponentů jízdních kol. V době, kdy výrobci kol usilují o přísnější tolerance, rychlejší výrobní cykly a nižší náklady na kus, představuje tlakové lití osvědčenou cestu od návrhu až po hotový komponent.
Proč však tlakové lití mezi ostatními výrobními technologiemi vyniká a jaké díly a konstrukční řešení jsou k dispozici? Náš blog na tuto otázku odpoví z různých úhlů pohledu.
Proč se tlakové lití hodí pro výrobu dílů jízdních kol
Tato kapitola vám poskytne obecný přehled o tom, proč se při výrobě komponentů jízdních kol využívá tlakové lití. Zaměříme se na dva aspekty: jak tato metoda zvyšuje efektivitu a kvalitu a proč představuje lepší volbu než jiné výrobní postupy.
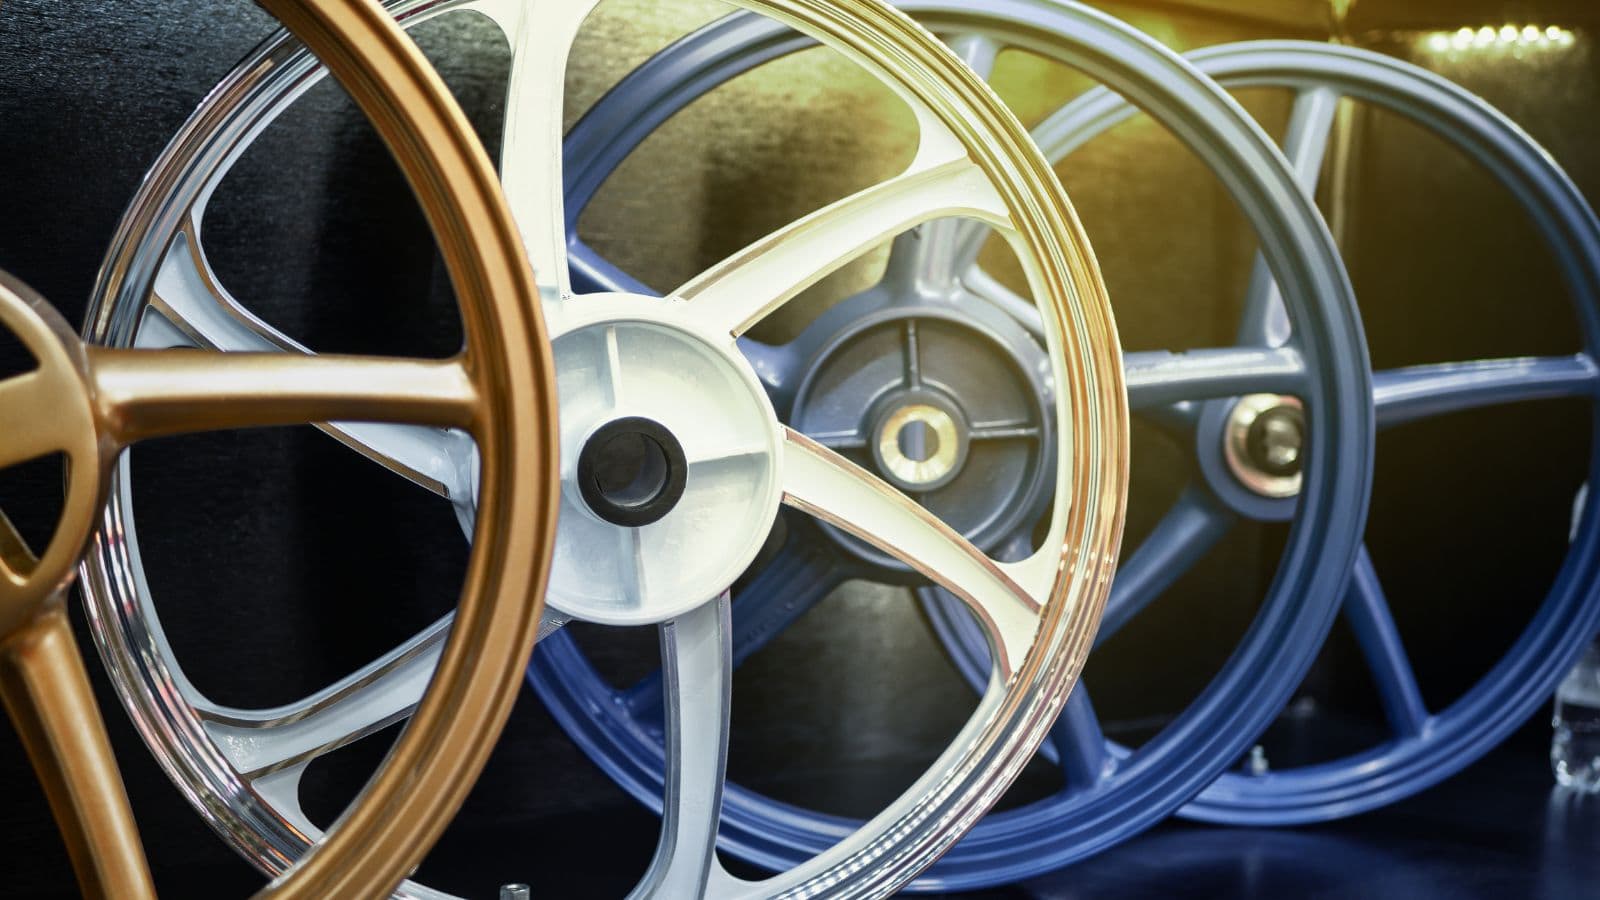
Jak tlakové lití podporuje velkosériovou výrobu komponentů jízdních kol
Jízdní kola jsou často vnímána jako spotřební zboží s obrovskou poptávkou na trhu. To vede k velkým výrobním zakázkám na jednotlivé komponenty, které těží z výhod tlakového lití, jako jsou nižší náklady na kus a kratší dodací lhůty.
Aby výrobci uspokojili poptávku po tlakově litých dílech jízdních kol, využívají metodu tlakového lití za vysokého tlaku. Při tomto procesu se roztavený kov vstřikuje do opakovaně použitelných ocelových forem rychlostí, která umožňuje krátké výrobní cykly; jedna forma dokáže vyrobit tisíce identických dílů, než bude vyžadovat rozsáhlejší údržbu.
Každý odlitek navíc již při vyjmutí z formy odpovídá téměř svému konečnému tvaru. Tím se snižuje potřeba CNC obrábění, broušení či jiných dokončovacích operací. Díly, jako jsou těla pedálů, pouzdra brzdových pák či těla nábojů kol, mohou po vyjmutí z formy putovat přímo k finální úpravě s minimálním úběrem materiálu.
Další výhodou je opakovatelnost výroby. Každý díl vyrobený ve stejné formě má shodné rozměrové parametry, což usnadňuje montáž i kontrolu kvality u velkých sérií.
Kdy tlakové lití překonává obrábění či jiné výrobní metody
CNC obrábění vyniká při výrobě prototypů, kde je žádoucí udržet nízké náklady na nástroje. U velkosériové výroby složitých dílů jízdních kol však tlakové lití obvykle vítězí z hlediska nákladů na kus a rychlosti, zejména u prvků, jako jsou tenké stěny, vnitřní žebrování či složité tvary, které by jinak vyžadovaly náročné víceosé obrábění.
Výroba rámů a jednoduchých konstrukčních dílů pomocí svařování či ohýbání sice funguje, ale vnáší do procesu variabilitu spojů způsobenou lidskou chybou a zvyšuje náklady na pracovní sílu. Naproti tomu tlakové lití u jednodílných komponentů spoje zcela eliminuje, čímž zvyšuje pevnost i stálost kvality.
Nejvhodnější součásti jízdních kol pro tlakové lití
Součásti jízdních kol, které z tlakového lití těží nejvíce, sdílejí společné znaky: složitou geometrii, střední až malou tloušťku stěn, požadavek na stálou kvalitu a vysoké objemy výroby.
Rámy a konstrukční díly jízdních kol vyrobené tlakovým litím
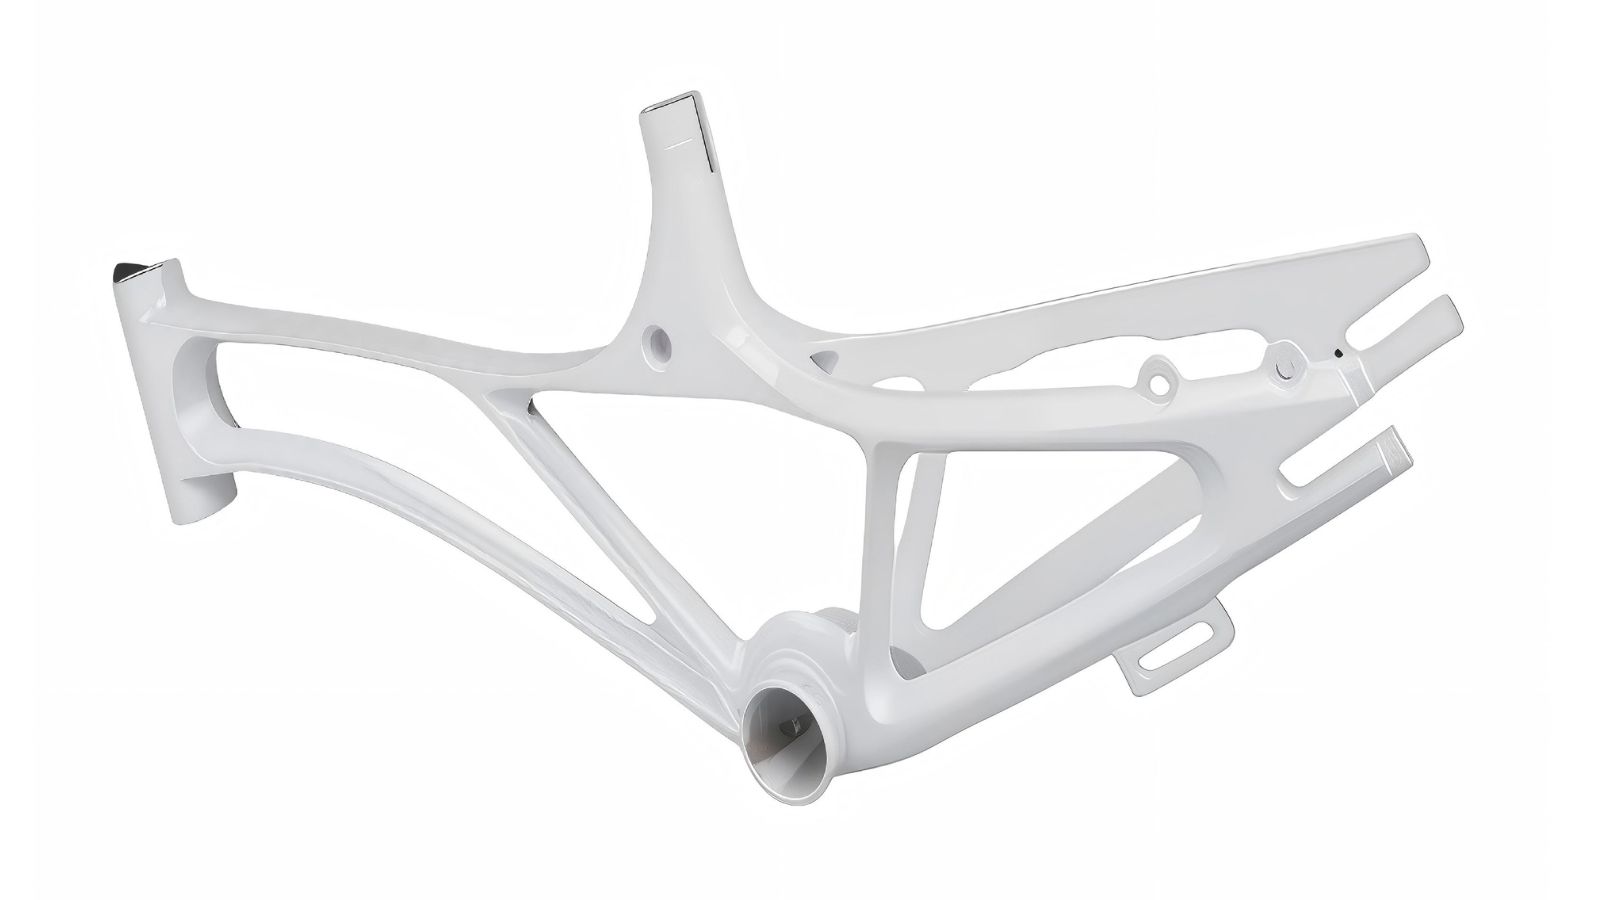
Výroba kompletního rámu jízdního kola technologií tlakového lití byla v minulosti považována za nepraktickou, a to kvůli omezením velikosti strojního vybavení i limitům spojeným s tradičními dutými trubkami.
Moderní vysokotonážní stroje pro tlakové lití však tento proces zcela změnily. Díky využití inovativních konstrukcí s otevřenou příhradovou strukturou nebo žebrováním namísto uzavřených trubek lze nyní celé hlavní rámy odlévat v jediném kroku. Tato jednodílná konstrukce eliminuje slabá místa ve svárech a nabízí mimořádnou tuhost i elegantní vzhled – vlastnosti vysoce ceněné pro náročný provoz, nízké nároky na údržbu a sériovou výrobu.
Brzdové páky, montážní držáky a ochranné kryty pro jízdní kola
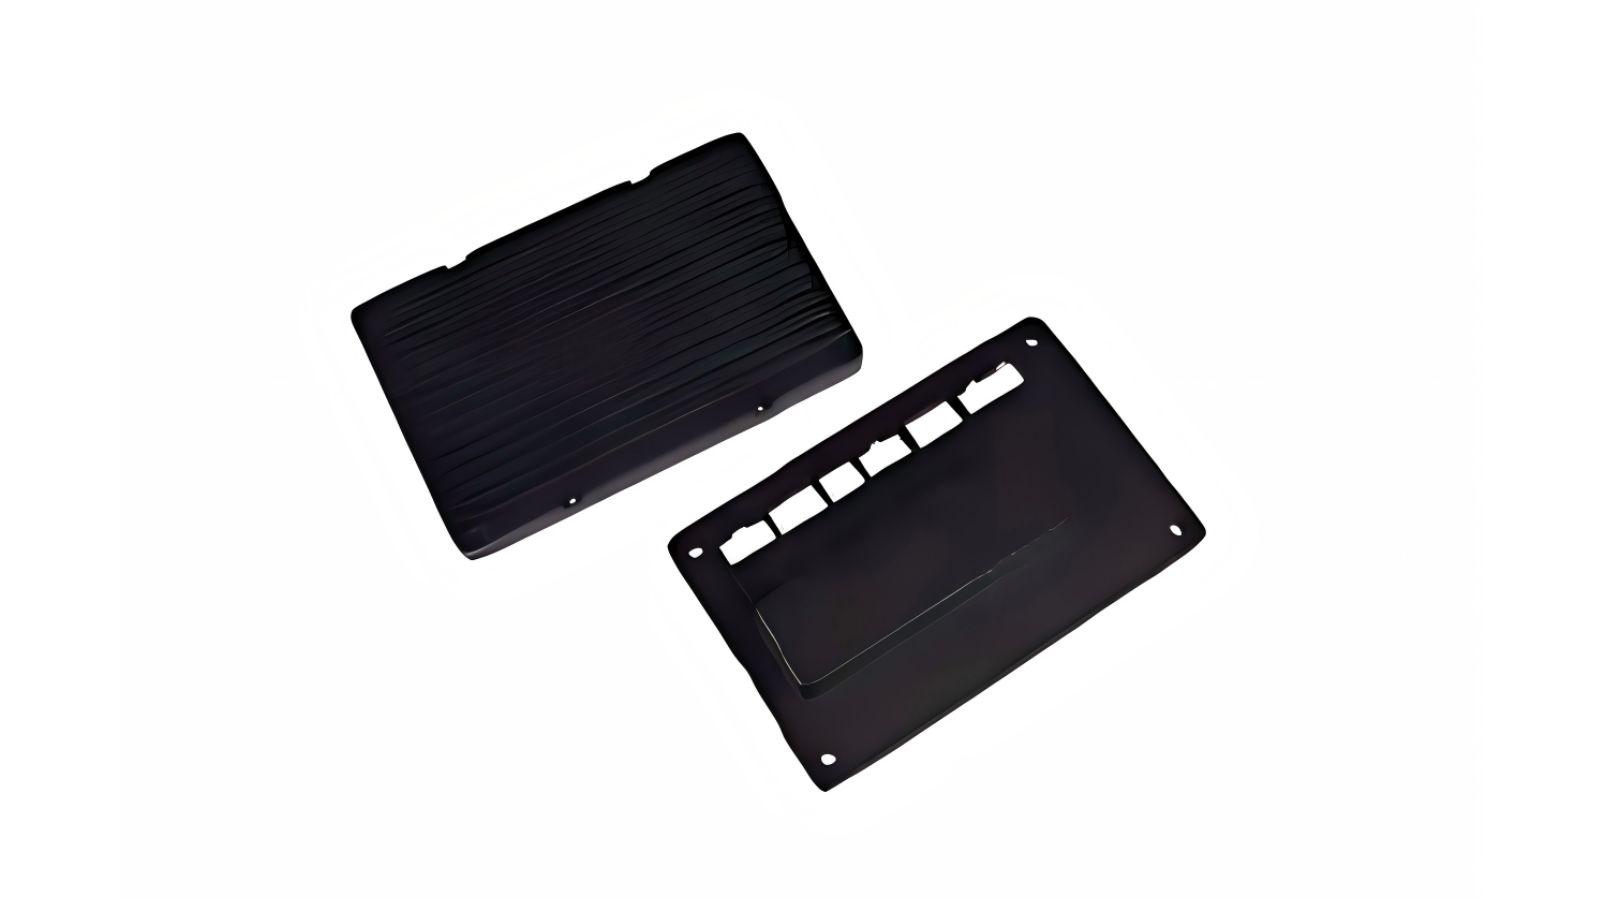
Brzdové páky patří mezi nejčastější součásti jízdních kol vyráběné tlakovým litím. Tělo páky vyžaduje složitý tvar s hladkým vnějším povrchem, vnitřní geometrií pro čep a montážními prvky. Tlakové lití umožňuje vytvořit všechny tyto prvky v jediném výrobním kroku.
Montážní držáky pro příslušenství, světla, cyklopočítače a košíky na láhve se efektivně vyrábějí pomocí tlakového lití. Díky malým rozměrům a střední složitosti jsou ideální pro vícedutinové formy, ve kterých se v každém cyklu odlévá více kusů najednou.
Ochranné kryty a dekorativní prvky rovněž těží ze schopnosti tlakového lití věrně reprodukovat jemné povrchové detaily. Tyto díly často putují přímo k práškovému lakování nebo eloxování bez nutnosti dalšího obrábění.
Skříně motorů a převodovek pro systémy elektrokol
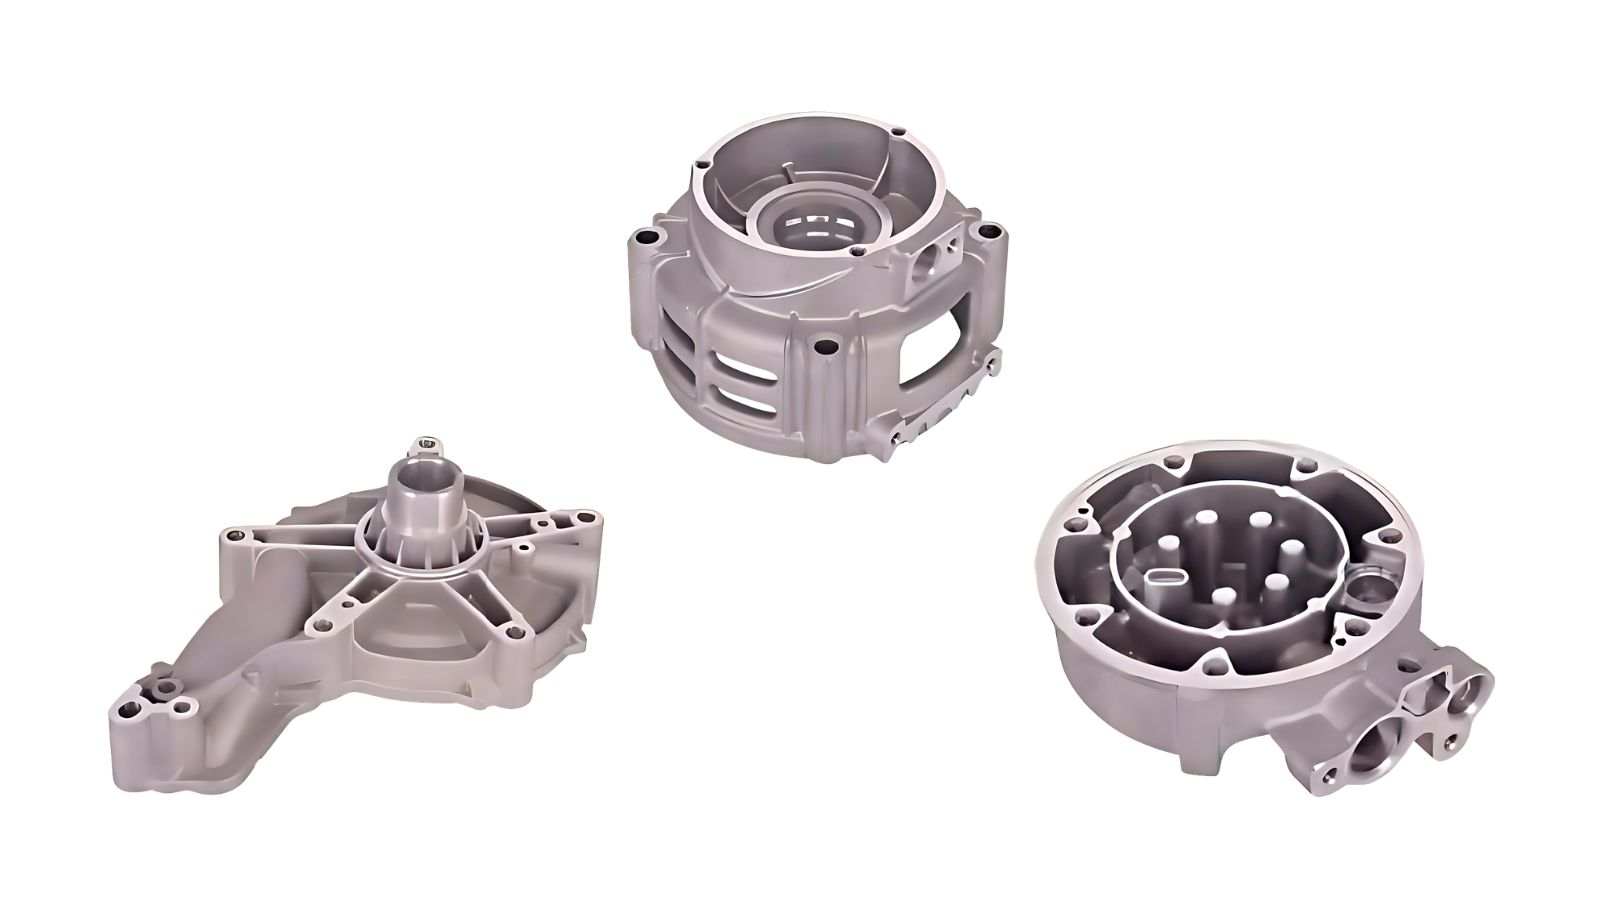
S rozvojem jednostopé dopravy se výrobci zaměřili také na produkci dílů pro elektrokola, což s sebou přineslo další normy a funkční požadavky.
Skříně motorů a převodovek musí účinně odvádět teplo, chránit vnitřní elektroniku a udržovat přesné tolerance pro usazení ložisek a hřídelí. Možnost integrovat montážní výstupky, chladicí žebra a drážky pro těsnění přímo do odlitku snižuje počet dílů i dobu montáže. Jednodílná hořčíková kola pro vysoký výkon a nízkou hmotnost
Jednodílná kola z hořčíkové slitiny pro nižší hmotnost
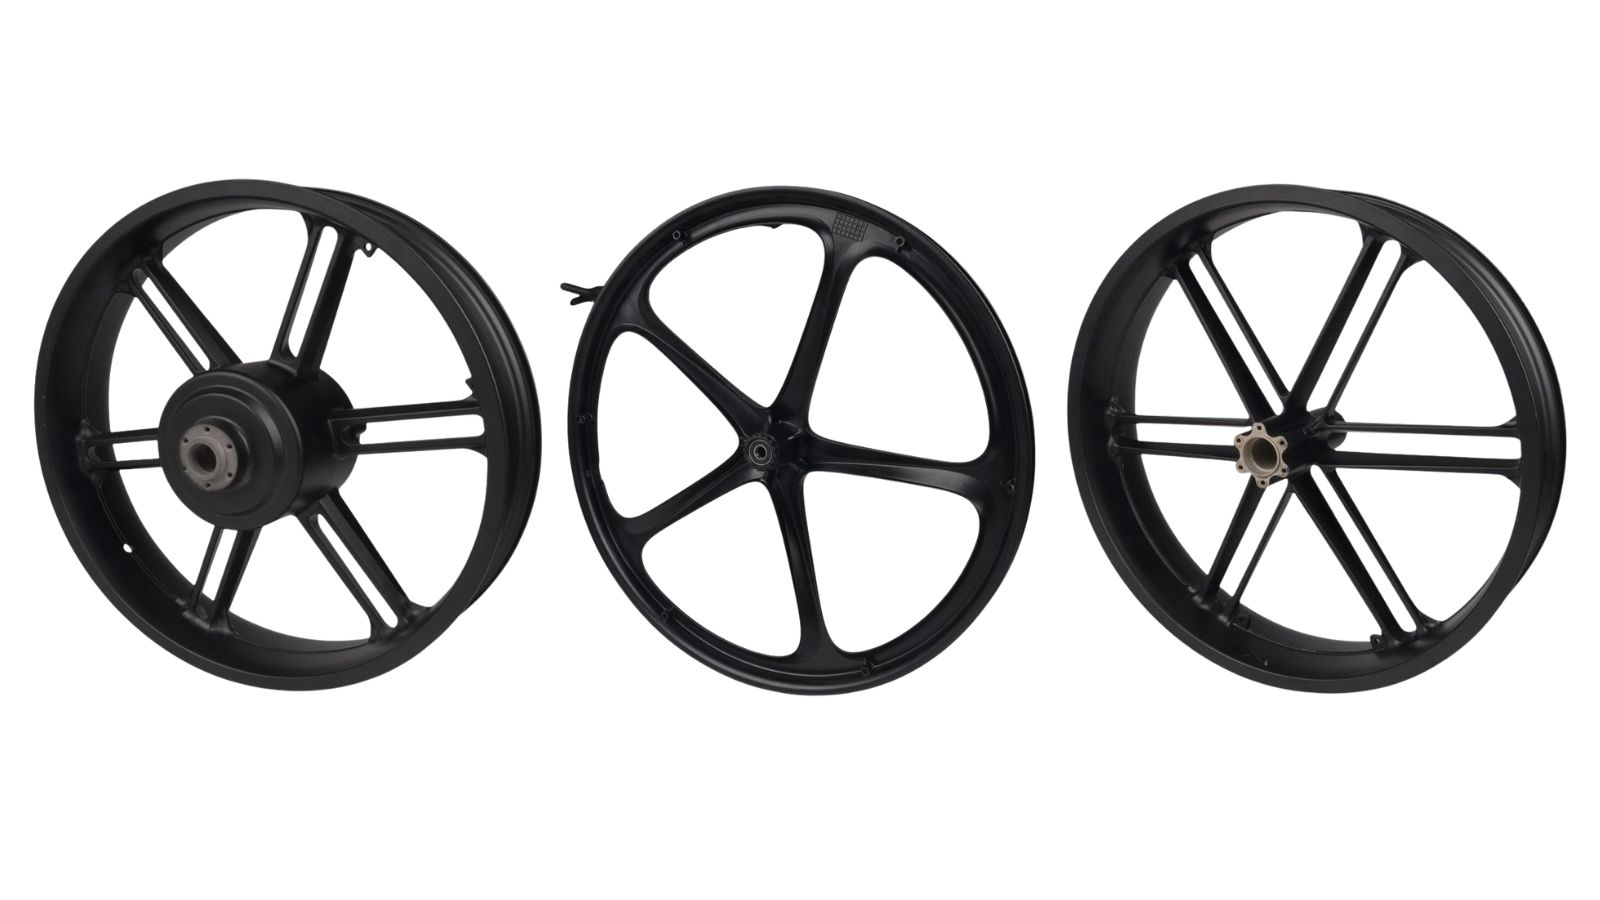
Tradiční kola jízdních kol spoléhají na výplet z drátů, což vyžaduje pracný a zdlouhavý proces montáže. Kola s výpletem navíc vyžadují průběžnou údržbu, jako je pravidelné dotahování a centrování, aby zůstala bezpečná a funkční.
Tlakové lití tento problém řeší výrobou kol jako skutečných jednodílných, monolitických celků. Integrací středového náboje, nosných aerodynamických paprsků a vnějšího ráfku do jedné souvislé kovové konstrukce vzniká tuhý profil, který nevyžaduje žádnou údržbu a lze jej vyrábět sériově s mimořádnou efektivitou.
Pokud jde o materiály, litá hliníková kola byla v minulosti kritizována pro svou vysokou hmotnost. Moderní výroba však využívá pokročilé hořčíkové slitiny, které výrazně snižují hmotnost kola při zachování konstrukční tuhosti. Tato schopnost precizního tenkostěnného lití otevírá cestu k futuristické svobodě designu a snadno zvládá vyšší točivý moment i vyšší hmotnost moderních elektrokol.
Zatímco ultralehká karbonová kola s výpletem zůstávají standardem pro profesionální závody, hořčíková kola vyrobená tlakovým litím představují špičkové řešení pro rychle rostoucí trhy s elektrokoly, městskými koly pro dojíždění, skládacími koly a prostředky sdílené mobility.
Výběr materiálu pro tlakové lití dílů jízdních kol
Volba slitiny ovlivňuje každý aspekt tlakově litého dílu jízdního kola, od hmotnosti a pevnosti až po odolnost proti korozi a kvalitu povrchové úpravy. Mezi nejčastější typy materiálů patří hliník, zinek a hořčík.
Proč je tlakové lití hliníku u dílů jízdních kol tak rozšířené
Hliníkové slitiny představují nejčastější typy materiálů pro tlakové lití, a to nejen u komponentů jízdních kol, ale v celém průmyslovém odvětví. Důvody jsou prosté:
- Nízká hustota snižuje celkovou hmotnost jízdního kola
- Přirozená odolnost proti korozi díky samovolně vznikající vrstvě oxidu
- Dobrá tepelná vodivost pro kryty motorů a baterií elektrokol
- Široká nabídka slitin s dobře zdokumentovanými mechanickými vlastnostmi
- Recyklovatelnost podporuje cíle udržitelnosti a potenciální úsporu nákladů
Mezi běžné hliníkové slitiny pro tlakové lití dílů jízdních kol patří:
| Slitina | Klíčové vlastnosti | Typické využití u jízdních kol |
|---|---|---|
| A380 | Dobrá tekutost, těsnost vůči tlaku, pevnost | Kryty motorů, držáky, těla pák |
| A360 | Vyšší odolnost proti korozi, dobrá tažnost | Vnější komponenty, tělesa nábojů |
| A383 | Snazší plnění složitých forem | Tenkostěnné kryty, složité tvary |
| ADC12 | Vyvážený poměr mezi slévatelností a pevností | Běžné díly jízdních kol |
Kdy dává smysl použití zinku nebo hořčíku
Tlakové lití zinku je vhodné pro malé, velmi detailní díly vyžadující vynikající povrchovou úpravu a úzké tolerance. Mezi typické aplikace u jízdních kol patří koncovky lanek, malé nastavovací prvky a ozdobné štítky.
Vyšší hustota zinku omezuje jeho využití u konstrukčních dílů, kde záleží na hmotnosti, avšak nízká teplota tání umožňuje lití v komoře s horkým kovem (hot-chamber), což vede ke kratším cyklům a delší životnosti forem.
Hořčík se v posledních letech těší rostoucí oblibě díky pokroku ve výrobě slitin a technologiích tlakového lití. Jde o nejlehčí konstrukční kov používaný při tlakovém lití, který je ideální pro aplikace vyžadující především nízkou hmotnost, jako jsou závodní kola, těla pedálů či kryty motorů prémiových elektrokol. Slitiny jako AZ91D a AM60B nabízejí dobrou pevnost a tlumicí vlastnosti.
Výběr slitin s ohledem na pevnost, hmotnost a odolnost proti korozi
Výběr slitiny by měl vycházet z funkčních požadavků na daný díl. Zvažte následující faktory:
- Typ zatížení: Statické zatížení vyhovuje slitinám s vysokou pevností (A380, AZ91D). Cyklické nebo rázové zatížení může vyžadovat slitiny s vyšší tažností (A360, AM60B).
- Cílová hmotnost: Hořčíkové slitiny váží přibližně dvě třetiny hmotnosti hliníkových slitin, zatímco zinek váží více než dvojnásobek.
- Prostředí: Díly vystavené dešti, posypové soli nebo potu vyžadují dobrou odolnost proti korozi. Hliník i hořčík těží z ochranných povrchových úprav.
- Způsob povrchové úpravy: Některé slitiny jsou pro eloxování vhodnější než jiné. Pokud je eloxování vyžadováno, mělo by to ovlivnit výběr slitiny již ve fázi návrhu.
- Náklady: Hliníkové slitiny obecně nabízejí nejlepší poměr mezi užitnými vlastnostmi a cenovou dostupností pro většinu cyklistických dílů.
Pokud však chcete proces výběru zjednodušit, vždy se můžete obrátit na výrobce a požádat je o radu.
Proč Moldiecasting: Od optimalizace návrhu až po cyklistické díly připravené k montáži
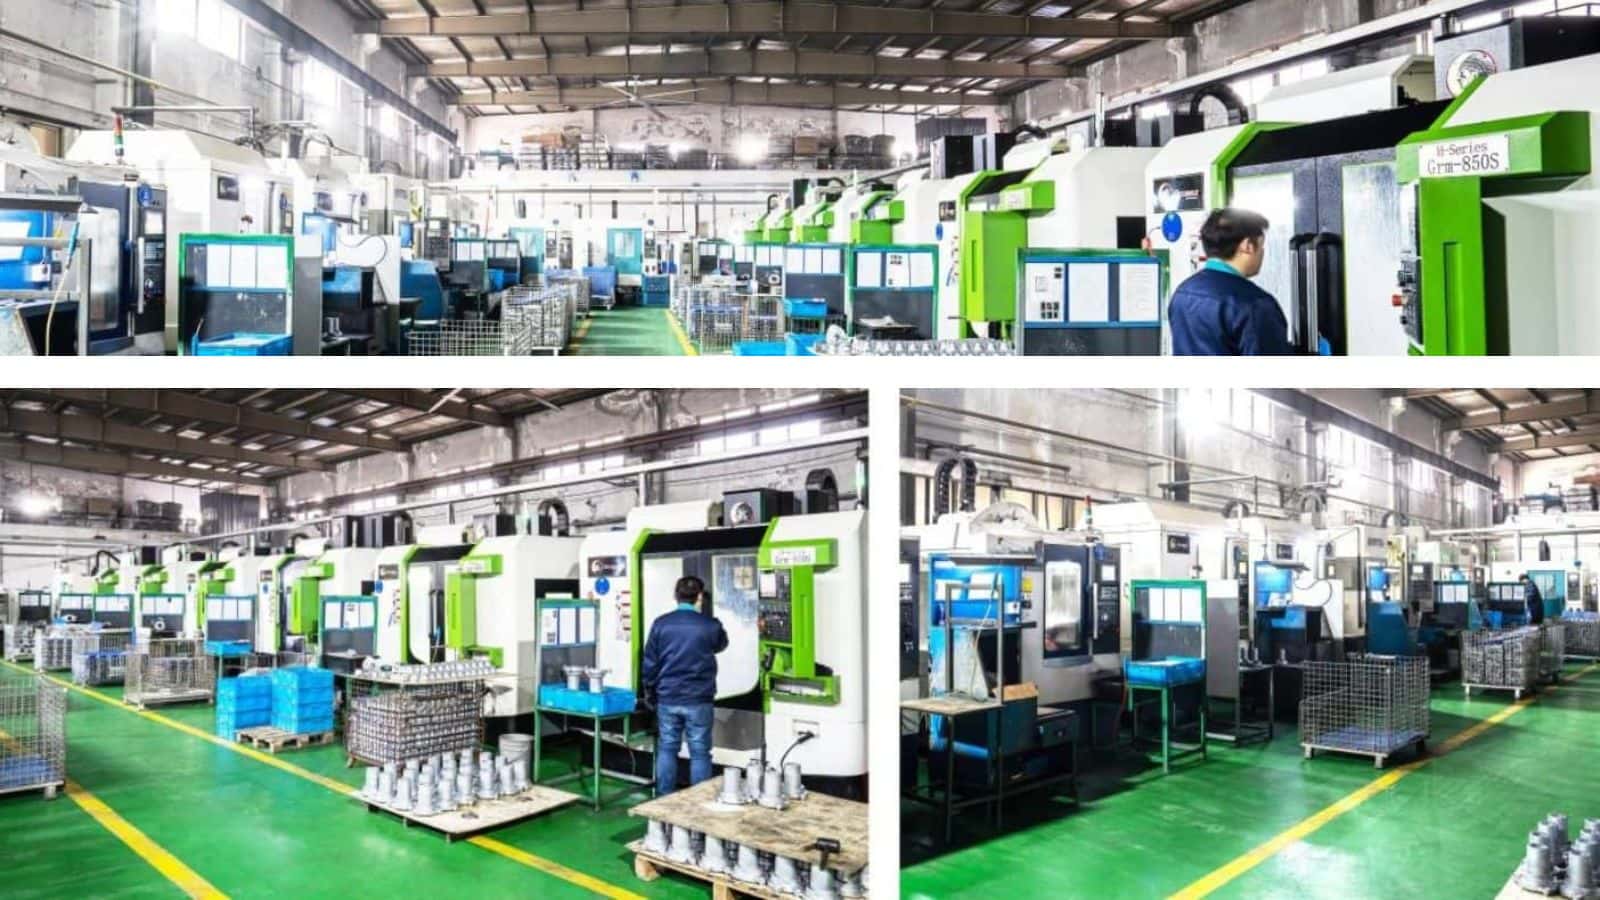
Výroba tlakově litého cyklistického dílu, od CAD dat až po hotový výrobek, zahrnuje více než jen samotné plnění formy. Společnost Moldiecasting působí jako komplexní výrobní partner, který zajišťuje všechny tyto kroky pod jednou střechou – od počátečního posouzení návrhu až po kompletně dokončené cyklistické díly připravené k montáži.
Podpora návrhu pro výrobu (DFM)
Ještě před zahájením řezání oceli náš technický tým posoudí vaše CAD modely a uplatní principy DFM. Cílem je zajistit tuhost bez zbytečného navyšování hmotnosti a tam, kde je to možné, omezit nutnost následného obrábění odlitků.
U aplikací citlivých na hmotnost, jako jsou kola z hořčíkové slitiny nebo kryty motorů elektrokol, dokážeme dodržet přísné tolerance v rozmezí ±0,1 mm až ±0,3 mm v kritických místech, jako jsou otvory pro ložiska či lůžka čepů.
Simulace procesu lití a ověření prvních vzorků
Před výrobou samotné formy provádíme kompletní analýzu toku taveniny, abychom odhalili a vyřešili případné vady již ve fázi simulace. Po odlití zkušebních kusů zajišťujeme rychlou kontrolu a zpětnou vazbu: protokoly z měření na souřadnicových měřicích strojích (CMM) jsou k dispozici jen několik dní po zkušební výrobě a navazují na výsledky 3D skenování. Tento efektivní postup umožňuje včasné schválení technickým oddělením a zabraňuje hromadění zpoždění.
Výroba forem, lití, obrábění a povrchová úprava ve vlastní režii
Veškeré činnosti – od výroby forem přes lití a CNC obrábění až po povrchové úpravy – zajišťuje interní technický tým společnosti Moldiecasting. Nabízíme povrchové úpravy přizpůsobené přímo pro tlakově lité komponenty jízdních kol:
- Práškové lakování a stříkání barvou: Standard v odvětví pro tlakově lité rámy, kola z hořčíkové slitiny a kryty motorů. Tato úprava dokonale zakrývá drobné stopy po toku materiálu a zároveň zajišťuje odolnost i požadované barvy a textury odpovídající identitě značky.
- Tryskání (brokování a pískování): Klíčový proces pro čištění povrchu, snížení vnitřního pnutí a zajištění optimální přilnavosti barvy, což výrazně zvyšuje únavovou životnost kovových dílů.
- Vibrační a mechanické leštění: Odstraňuje otřepy a vyhlazuje dělicí roviny, čímž zajišťuje čistý a bezpečný povrch i příjemný pocit na dotek u pohledových dílů, jako jsou brzdové páky.
- Galvanické pokovování: Ideální pro menší doplňky z tlakově litého zinku (např. koncovky lanek či seřizovací šrouby); nabízí vynikající dekorativní vzhled a odolnost vůči povětrnostním vlivům.
- Specializovaná oxidace (např. MAO pro hořčík): Ačkoli běžný tlakově litý hliník není ideální pro dekorativní eloxování, u hořčíkových dílů využíváme speciální proces mikroobloukové oxidace (MAO), který zajišťuje maximální odolnost proti korozi i v náročných provozních podmínkách.
Certifikace kvality a výrobní kapacity
Společnost Moldiecasting má nejen bohaté zkušenosti s výrobou tlakově litých cyklistických dílů (viz náš katalog produktů), ale je také držitelem certifikací ISO 9001 a IATF 16949; standardy vysoké kvality uplatňujeme u každé zakázky na výrobu komponentů. Pro projekty typu OEM i ODM přijímáme ve všech fázích vývoje veškeré běžné formáty souborů – DXF, DWG, IGES a STEP.
Chcete uvést do života další cyklistický komponent? Kontaktujte náš technický tým a zašlete nám své 2D/3D výkresy ještě dnes. Náš technický tým provede bezplatné posouzení návrhu a připraví konkurenceschopnou cenovou nabídku, která urychlí proces výroby.







