
Il existe toujours plusieurs façons de faire fabriquer des composants, et la longue liste d’options disponibles peut être déroutante. De plus, vos choix détermineront votre budget, vos délais et les performances du produit final.
Cet article compare en détail deux des méthodes de fabrication les plus répandues : l’usinage CNC et le moulage sous pression. Découvrons leurs avantages et comment choisir entre les deux.
Qu’est-ce que l’usinage CNC ?
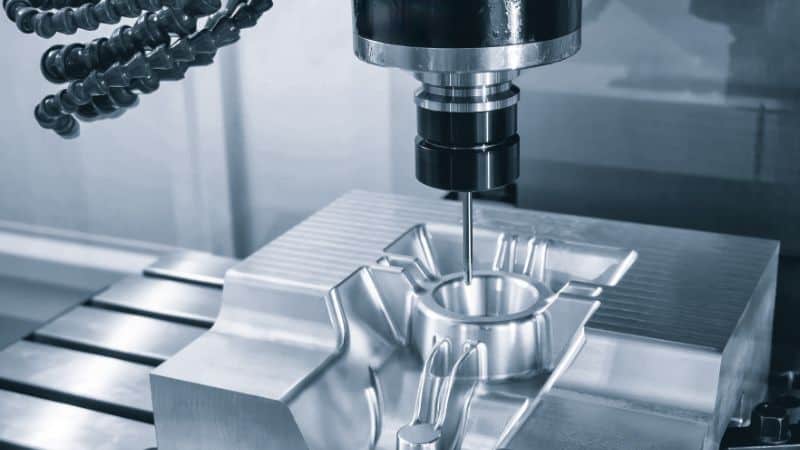
Fonctionnement
L’usinage CNC (commande numérique par ordinateur) est un procédé de fabrication soustractif : un outil de coupe enlève de la matière à un lopin ou à une plaque pleine en suivant des instructions numériques précises. Les machines multiaxes positionnent les outils et les pièces pour usiner des formes complexes, des poches et des trous. Comme le procédé suit un modèle numérique, la mise en route est relativement rapide et nécessite souvent seulement le bridage et la programmation de la trajectoire d’outil. Il convient donc parfaitement aux cycles de conception itératifs et aux pièces sur mesure.
Ses points forts
- Grande précision: Grâce aux capacités de calcul des systèmes CNC modernes, les fraiseuses et les tours respectent des tolérances serrées pour les caractéristiques critiques, avec une excellente précision de positionnement et une grande régularité.
- Liberté de conception: Avec un accès d’outil et une stratégie adaptés, l’usinage CNC permet de réaliser des détails internes complexes, comme des poches profondes et des épaisseurs de paroi variables.
- Modifications de conception faciles : L’usinage CNC évite les moules inutilisés et les coûts supplémentaires : il est tout à fait possible d’usiner une géométrie aujourd’hui et d’en produire une version révisée dès demain, sans nouvel outillage.
- Large choix de matériaux: Le point de fusion n’est plus une contrainte. Des plastiques souples aux alliages d’ aluminium, en passant par l’acier et le cuivre, la CNC prend en charge une vaste gamme de matériaux.
Limites
- Plus lent pour la production en série: Chaque pièce mobilise la machine. Lorsque les volumes augmentent, le temps de cycle devient un facteur de coût plus important que le moulage.
- Coût unitaire plus élevé à grande échelle: Sans les économies permises par l’outillage, le prix par pièce reste supérieur à celui des pièces moulées sous pression pour les grandes commandes.
- Surplus dû à l’usinage soustractif : Les pièces sont taillées dans des blocs pleins, ce qui génère beaucoup de copeaux et de déchets, en particulier avec des métaux coûteux comme le titane. Ces copeaux sont recyclables, mais leur traitement entraîne une consommation d’énergie et des coûts supplémentaires, ainsi qu’une perte potentielle de valeur de la matière.
Qu’est-ce que le moulage sous pression ?
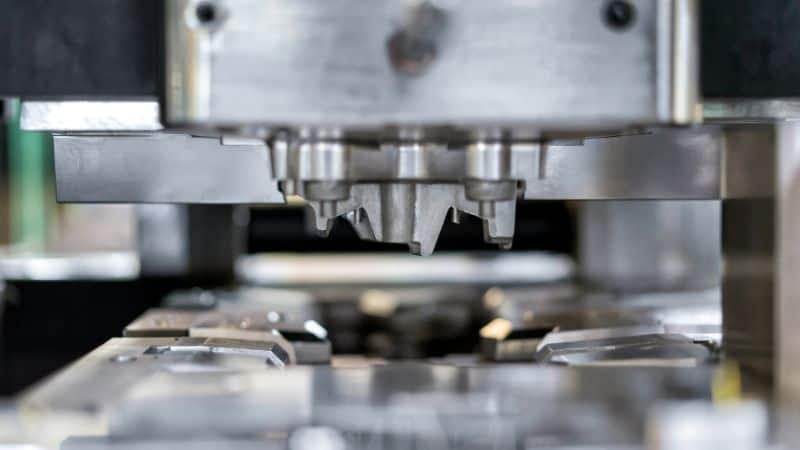
Fonctionnement
Le moulage sous pression est un procédé de fabrication de pièces métalliques pleines, reconnu pour sa grande précision et la réutilisation de l’outillage, contrairement au moulage traditionnel en sable. Il consiste à injecter du métal en fusion à haute pression dans un moule en acier réutilisable, appelé matrice. La première étape est la fabrication de cette matrice, dont l’empreinte reproduit la forme de la pièce souhaitée. Une fois la matrice prête, le métal en fusion — généralement un alliage non ferreux comme l’aluminium, le zincou le magnésium — y est injecté. Il remplit rapidement l’empreinte avant de se solidifier. Après refroidissement du métal, la matrice s’ouvre et la pièce moulée est éjectée.
Ses points forts
- Cadence de production élevée: Des cycles de quelques secondes à quelques minutes font du moulage sous pression un procédé essentiel à la production de masse.
- Géométries complexes: Les parois minces, nervures, bossages et autres éléments intégrés se réalisent facilement.
- État de surface attrayant: Les surfaces brutes de moulage sont souvent assez lisses pour limiter le post-traitement ; les revêtements et les peintures y adhèrent bien.
- Utilisation efficace des matériaux: Les canaux d’alimentation et les attaques peuvent être recyclés, ce qui réduit les déchets par rapport à l’usinage dans la masse.
Limites
- Coût initial de l’outillage: La conception et la fabrication de matrices en acier nécessitent un investissement important et un délai de réalisation.
- Contraintes liées aux matériaux: Les alliages ferreux et les métaux à point de fusion élevé ne sont généralement pas utilisés.
- Modifications techniques complexes: Les changements de conception après la fabrication de l’outillage peuvent coûter cher ; les révisions importantes peuvent nécessiter une reprise de la matrice ou de nouvelles empreintes.
Faire son choix : coûts et stratégie hybride
Facteurs de coût du moulage sous pression et de l’usinage CNC
Le choix entre l’usinage CNC et le moulage sous pression repose principalement sur un compromis entre investissement initial et coût unitaire à long terme. L’usinage CNC évite des frais initiaux importants d’outillage, mais entraîne un coût par pièce plus élevé en raison d’un procédé plus lent et plus gourmand en main-d’œuvre. À l’inverse, le moulage sous pression nécessite un investissement initial conséquent dans des moules en acier trempé, mais permet d’obtenir un coût marginal très faible par pièce pour les grandes séries.
Cette logique économique permet généralement de trancher facilement. Pour le prototypage, les petites séries ou les projets dont la conception évolue encore, l’usinage CNC est le meilleur choix. Sa flexibilité est idéale pour les itérations et les essais rapides, et elle permet d’utiliser un plus grand éventail de matériaux techniques.
Lorsque la conception est finalisée et que le volume annuel justifie le coût initial de l’outillage, le moulage sous pression devient la solution la plus économique. À titre d’exemple, si une pièce usinée en CNC coûte $50, tandis que le moulage sous pression exige un investissement d’outillage de $80 000 et coûte $10 par pièce, le seuil de rentabilité se situe autour de 2 000 unités. Il s’agit toutefois d’un exemple simplifié qui exclut de nombreux facteurs ; les analyses de coûts réelles sont généralement beaucoup plus complexes.
Envisager une stratégie hybride
Jusqu’ici, nous avons présenté le moulage et l’usinage comme deux techniques distinctes. Il est pourtant tout à fait possible de les associer.
L’usinage CNC convient parfaitement à la production relais : il fournit des pièces pour les essais de marché ou les premières ventes pendant la fabrication des matrices définitives. Une bonne pratique consiste à valider la conception à l’aide de pièces usinées en CNC avant d’investir dans l’outillage de moulage. Il est également courant de soumettre les pièces moulées sous pression à un usinage CNC sélectif et à des opérations de finition pour respecter les tolérances critiques sur des surfaces d’étanchéité, des alésages de palier ou des trous filetés. Cette approche tire parti des avantages économiques et géométriques du moulage pour la pièce principale, tout en réservant l’usinage CNC aux zones qui exigent une précision particulière.
Faire son choix : géométrie, matériaux et contrôle qualité
Considérations géométriques
Chaque procédé présente des avantages propres pour façonner une pièce. Le moulage sous pression excelle dans la production de parois minces et uniformes renforcées par des nervures, une géométrie difficile et longue à usiner. Il permet aussi de former certaines contre-dépouilles à l’aide de tiroirs latéraux dans le moule, au prix d’une complexité et d’un coût accrus.
À l’inverse, l’usinage CNC permet facilement de réaliser des épaisseurs de paroi variables et des poches profondes, mais reste limité par la portée et le diamètre physiques de l’outil de coupe. Les parois très minces et les petits rayons internes sont donc difficiles à produire. Les mouvements multiaxes permettent d’atteindre certaines contre-dépouilles et de réaliser directement des filetages précis de haute qualité.
Choix des matériaux et performances
L’usinage CNC offre une flexibilité incomparable en matière de matériaux. Il peut travailler une vaste gamme de métaux, de plastiques et d’aluminium aux aciers à haute résistance, aux aciers inoxydables et aux alliages résistants à la chaleur comme le titane. Il est ainsi indispensable pour les applications qui exigent des propriétés mécaniques spécifiques, une résistance à la corrosion ou une biocompatibilité.
À l’inverse, le moulage sous pression est spécialisé dans les matériaux non ferreux, principalement l’aluminium, le zinc et le magnésium. Ces matériaux sont choisis pour leur excellente aptitude au moulage, leur fluidité et leur rapport résistance/poids élevé, qui les rendent adaptés aux composants légers fabriqués en grandes séries.
Contrôle qualité
En matière de qualité, les deux procédés excellent dans des domaines différents, mais tous deux sont généralement précis et avancés grâce aux technologies modernes. L’usinage CNC permet d’obtenir des tolérances géométriques serrées et des structures complexes directement à partir d’un fichier numérique : c’est une référence pour les composants de précision. Une fois les paramètres optimisés et la matrice finalisée, le moulage sous pression offre une excellente répétabilité entre les pièces, même pour de très grandes séries. Ses tolérances à l’état brut sont généralement plus larges que celles de l’usinage CNC, mais il produit des formes très régulières et une excellente qualité esthétique de surface.
Faire son choix : durabilité
Le recyclage et la durabilité des procédés sont souvent oubliés dans le calcul des coûts. Du point de vue environnemental, les deux procédés permettent de recycler les matériaux, mais ils génèrent des déchets différents. L’usinage CNC est soustractif et produit des copeaux. Ceux-ci sont entièrement recyclables, mais le procédé entraîne une perte inhérente de matière, surtout pour les métaux à point de fusion élevé.
Le moulage sous pression utilise plus efficacement la matière lors de l’opération principale : les canaux d’alimentation et les jets, c’est-à-dire l’excédent de matière provenant des conduits d’injection, peuvent être refondus et réutilisés directement dans la fonderie, ce qui permet d’atteindre des taux d’utilisation très élevés. Les deux procédés bénéficient fortement des systèmes de recyclage en boucle fermée, qui réduisent leur empreinte environnementale globale.
Conclusion
Pour répondre à la question, il n’existe pas de solution universellement supérieure : le moulage sous pression et l’usinage CNC ont chacun leurs avantages selon le contexte de production. L’usinage CNC est adapté à l’agilité, à la précision et aux petites séries, tandis que le moulage sous pression excelle dans la fabrication économique en grandes séries de géométries complexes.
Votre décision doit tenir compte du volume de production, de la stabilité de la conception et des exigences fonctionnelles. En évaluant soigneusement ces facteurs, vous pourrez choisir en toute confiance le procédé le plus efficace et le plus économique pour votre application.
Foire aux questions
Pour une commande de volume intermédiaire, quel procédé est le plus adapté ?
Bien que nous ayons souvent parlé de « petit volume » et de « grand volume » dans cet article, ces expressions ne correspondent pas à des seuils numériques fixes. Pour calculer le seuil de rentabilité et choisir la meilleure solution, il faut avant tout tenir compte de la conception et de la complexité des pièces.
Une pièce simple peut coûter moins cher à usiner en CNC, tandis qu’une pièce complexe peut justifier plus tôt l’investissement dans l’outillage de moulage sous pression. Si vous avez une commande et hésitez sur la méthode à choisir, essayez de nous contacter et de demander conseil à des experts industriels, qui pourront vous apporter un avis plus professionnel.
Au-delà du recyclage des métaux, quels autres facteurs de durabilité faut-il prendre en compte ?
Oui, la consommation d’énergie doit également être prise en compte. L’usinage CNC, en particulier celui des métaux durs, peut consommer beaucoup d’énergie par pièce, car la machine-outil et le système de refroidissement fonctionnent pendant tout le cycle. Le moulage sous pression exige beaucoup d’énergie au départ pour fabriquer la matrice et faire fondre le métal, mais ses cycles très rapides peuvent réduire la consommation énergétique par pièce pour les grandes séries. L’option la plus « écologique » dépend largement du volume de production et du mix énergétique du fabricant.







