
Zawory są stosowane w instalacjach przemysłowych, komercyjnych i domowych, ale różne części zaworu wymagają różnych metod produkcji. W przypadku wielkoseryjnych komponentów z metali nieżelaznych odlewanie ciśnieniowe pod wysokim ciśnieniem często należy do najbardziej opłacalnych rozwiązań dzięki krótkiemu czasowi cyklu, powtarzalnym wymiarom i dobremu wykończeniu powierzchni.
Inżynierowie i specjaliści ds. zakupów powinni rozważyć kilka kluczowych kwestii:
- Kiedy stosować odlewanie ciśnieniowe przy produkcji zaworów, a kiedy go unikać?
- Jakie materiały nieżelazne najczęściej stosuje się do części zaworów odlewanych ciśnieniowo?
- Jakie kontrole i testy są zwykle stosowane w celu zapewnienia jakości?
Czytaj dalej, aby poznać nasze doświadczenie w odlewaniu ciśnieniowym i lepiej zrozumieć tę metodę w produkcji zaworów.
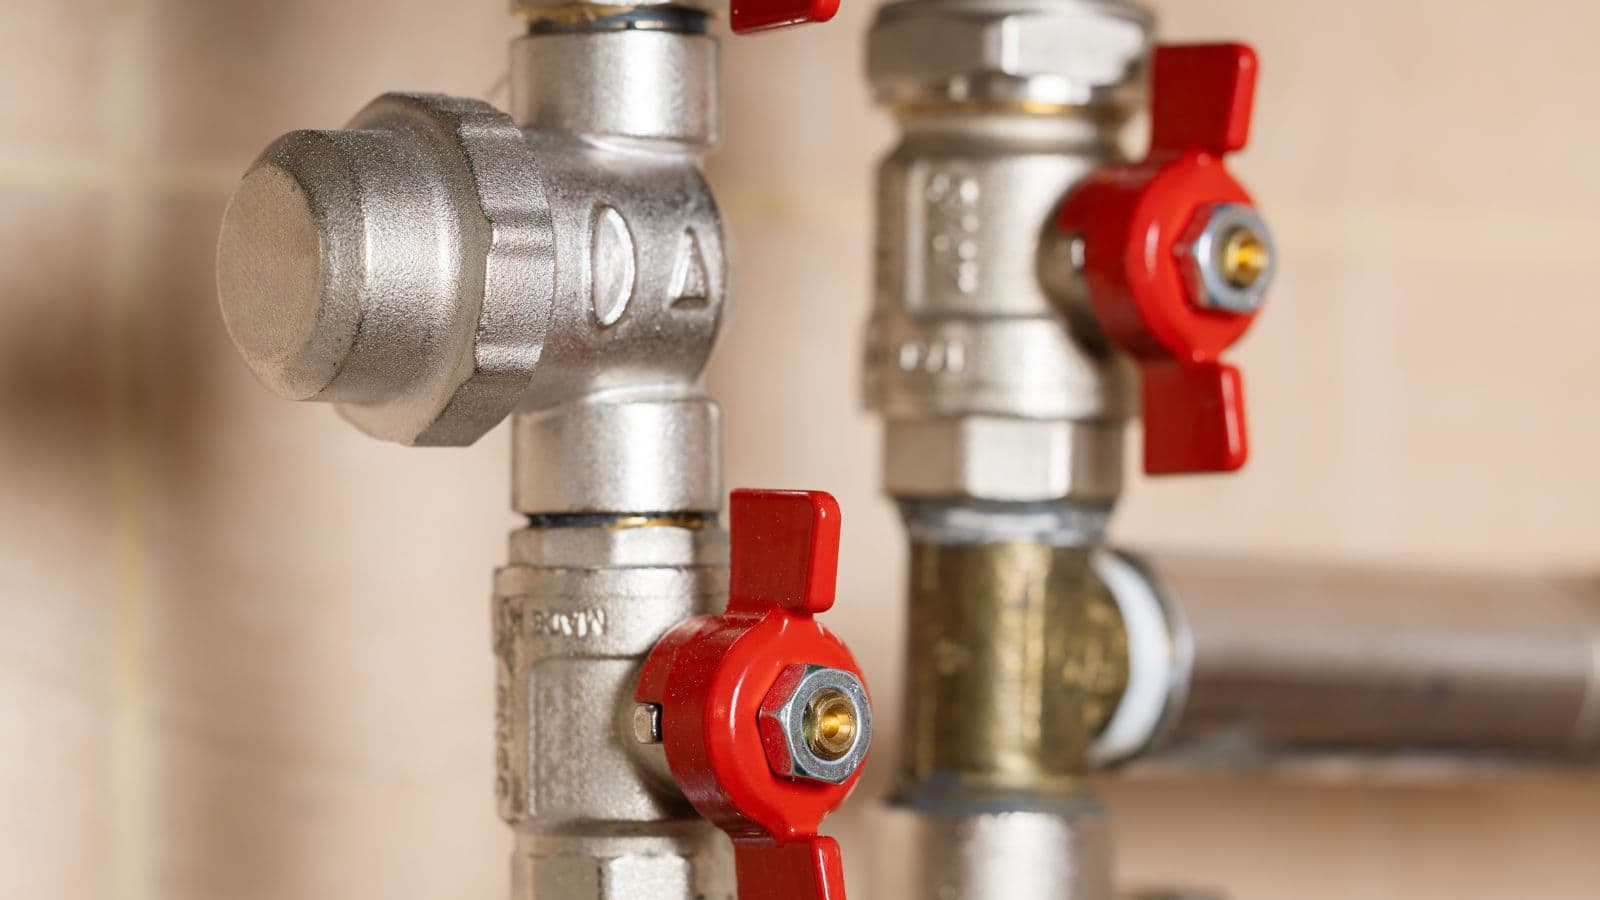
Metody odlewania zaworów i ich zastosowanie
Nie ma jednej metody odlewania odpowiedniej dla każdego komponentu zaworu. Właściwy wybór zależy od stopu, geometrii części, tolerancji wymiarowej, wymagań dotyczących wykończenia powierzchni i wielkości produkcji. Poniżej przedstawiamy najczęściej stosowane metody i wyjaśniamy, kiedy każda z nich sprawdza się najlepiej.
Odlewanie ciśnieniowe: najlepsze do wielkoseryjnych komponentów zaworów
W odlewaniu ciśnieniowym ciekły metal jest wtryskiwany pod wysokim ciśnieniem do wielokrotnie używanej stalowej formy, co zapewnia krótkie cykle, doskonałą powtarzalność i dobre wykończenie powierzchni. Metoda ta jest zwykle ograniczona do stopów nieżelaznych, takich jak aluminium, cynk i magnez, dlatego najlepiej sprawdza się w przypadku wybranych komponentów zaworów.
W programach OEM/ODM odlewanie ciśnieniowe często zapewnia korzystny koszt jednostkowy przy dużej skali produkcji. W większości projektów uzyskanie krytycznych powierzchni funkcjonalnych wymaga połączenia kontroli konstrukcji odlewu ciśnieniowego z dodatkową obróbką CNC, a nie polegania wyłącznie na stanie po odlaniu.
Odlewania ciśnieniowego zazwyczaj nie zaleca się jednak w przypadku:
- Głównych korpusów zaworów wymagających grubych ścianek i szczelności ciśnieniowej, wykonywanych ze stopów żelaznych (stali węglowej, stali nierdzewnej lub żeliwa).
- Części o geometrii wymuszającej bardzo duże różnice grubości, co zwiększa ryzyko porowatości i odkształceń.
- Zastosowań wymagających materiału o pełnej gęstości na całej objętości, bez dopuszczalnej porowatości — chyba że projekt i plan walidacji wyraźnie to przewidują, a dostawca może potwierdzić integralność części za pomocą badań.
Inne popularne metody odlewania zaworów
Jeśli projekt obejmuje korpusy zaworów ze stali, stali nierdzewnej lub żeliwa albo duże elementy ciśnieniowe o grubych ściankach, częściej stosuje się następujące metody:
- Odlewanie w formach piaskowych: Najlepsze do dużych i ciężkich korpusów zaworów oraz produkcji mało- i średnioseryjnej. Zapewnia elastyczność w doborze stopu i rozmiaru, ale ze względu na bardziej chropowatą powierzchnię i szersze tolerancje zwykle wymaga większego zakresu obróbki skrawaniem.
- Odlewanie precyzyjne (metodą traconego wosku): Najlepsze do małych i średnich, złożonych części wymagających węższych tolerancji i gładszych powierzchni. Koszt jednostkowy jest wyższy, ale często uzasadnia go mniejszy zakres obróbki dzięki wysokiej precyzji.
- Odlewanie w formach skorupowych: Rozwiązanie pośrednie między odlewaniem w formach piaskowych a odlewaniem precyzyjnym, zapewniające lepszą powierzchnię i dokładniejsze tolerancje niż odlewanie piaskowe przy średniej wielkości produkcji.
- Odlewanie grawitacyjne do form metalowych (kokilowe): Stosowane głównie do stopów nieżelaznych przy umiarkowanej wielkości produkcji. Zwykle pozwala uzyskać części o większej gęstości niż odlewanie w formach piaskowych, ale jest mniej wydajne niż odlewanie ciśnieniowe pod wysokim ciśnieniem.
- Odlewanie odśrodkowe: Najlepsze do części cylindrycznych, takich jak tuleje i panewki, w których kluczowe znaczenie mają gęstość i integralność materiału.
Materiały do odlewanych ciśnieniowo komponentów zaworów
W odlewaniu ciśnieniowym pod wysokim ciśnieniem materiały dobiera się na podstawie właściwości mechanicznych, takich jak masa, odporność na korozję i dokładność wymiarowa.
Stopy aluminium (np. A380, A360) są często wybierane, gdy priorytetem jest niska masa i korzystny stosunek wytrzymałości do masy oraz gdy w produkcji wielkoseryjnej wymagane są wąskie tolerancje.
Stopy cynku i magnezu również można rozważyć w przypadku określonych wymagań dotyczących precyzji, redukcji masy lub wydajności produkcji, zależnie od geometrii części i warunków eksploatacji.
Warto pamiętać, że korpusy zaworów ze stali węglowej, stali stopowej, stali nierdzewnej i żeliwa są zwykle wytwarzane metodą odlewania w formach piaskowych lub odlewania precyzyjnego. Nie należą one do konwencjonalnego odlewania ciśnieniowego pod wysokim ciśnieniem ze względu na temperaturę topnienia materiału i obciążenie cieplne formy.
Wybór odpowiedniego stopu do odlewania ciśnieniowego powinien uwzględniać środowisko pracy (kontakt z płynami i ryzyko korozji), zakres temperatur roboczych, obciążenia mechaniczne, wymagane wykończenie powierzchni oraz dodatkowe procesy, takie jak obróbka CNC i obróbka powierzchniowa.
Rodzaje zaworów, zastosowania i kwestie projektowe
Różne rodzaje zaworów mają odmienne geometrie, powierzchnie łączenia i układy montażowe. Odlewanie ciśnieniowe metali nieżelaznych może być dobrym rozwiązaniem dla wybranych komponentów zaworów, gdy ważne są powtarzalność, dobre wykończenie powierzchni i ekonomika produkcji wielkoseryjnej.
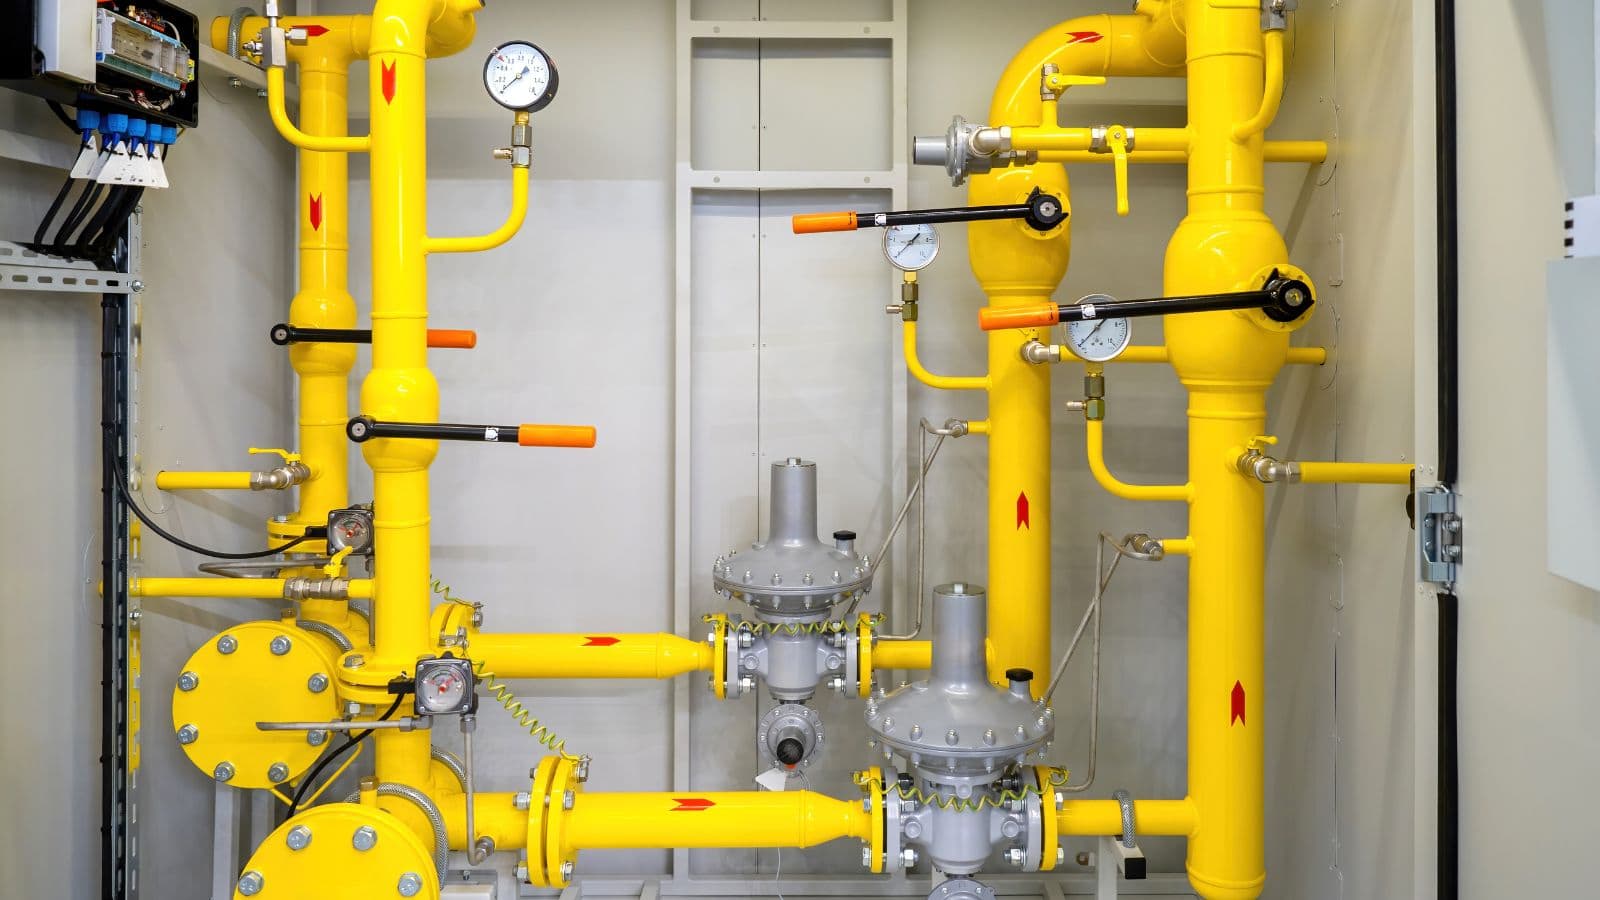
Zawory zasuwowe, grzybkowe, zwrotne i kurkowe: jakie części można odlewać ciśnieniowo?
Zawory zasuwowe, grzybkowe, zwrotne i kurkowe często obejmują nieciśnieniowe elementy konstrukcyjne i montażowe, które można zaprojektować do odlewania ciśnieniowego z metali nieżelaznych. Należą do nich między innymi pokrywy, zewnętrzne osłony, wsporniki, łączniki i elementy mocujące — zwłaszcza w programach wymagających dużej skali i stałej kontroli wymiarowej.
Z punktu widzenia projektowania kluczowe znaczenie mają: równomierna grubość ścianek, odpowiednie pochylenia i zaokrąglenia, naddatki na obróbkę powierzchni funkcjonalnych (gwintów, otworów i powierzchni współpracujących) oraz określenie, które obszary wymagają dodatkowej obróbki CNC, a których nie można uzyskać samym odlewaniem.
Zespoły zaworów motylkowych i regulacyjnych: komponenty sprzyjające produkcji wielkoseryjnej
Zespoły zaworów motylkowych są stosunkowo kompaktowe i często zawierają części, w przypadku których niska masa i powtarzalność są korzystne. W przypadku mniejszych obudów z metali nieżelaznych, pokryw i komponentów związanych z siłownikami, wytwarzanych wielkoseryjnie, odlewanie ciśnieniowe może zapewnić wysoką powtarzalność i efektywność kosztową, jeśli projekt zostanie zoptymalizowany pod kątem tego procesu.
Zawory regulacyjne zazwyczaj wymagają wąskich tolerancji i stabilnej pracy krytycznych powierzchni. W wielu konstrukcjach precyzyjne elementy regulacyjne nadal wytwarza się przez obróbkę skrawaniem lub innymi metodami precyzyjnymi, natomiast elementy wspierające — obudowy, pokrywy, wsporniki i osłony — można w odpowiednich przypadkach rozważyć do odlewania ciśnieniowego.
Wymagania zastosowania: wpływ środowiska na dobór materiału i wykończenia
Zawory są stosowane w przemyśle naftowym i gazowym, instalacjach wodnych, przetwórstwie chemicznym, energetyce i innych sektorach przemysłu — a każdy z tych obszarów ma własne wymagania dotyczące niezawodności i zgodności z normami. W przypadku nieżelaznych komponentów zaworów odlewanych ciśnieniowo najczęściej decydują: narażenie na korozję, zakres temperatur, obciążenia mechaniczne oraz wymagania dotyczące trwałości i wyglądu powierzchni.
W praktyce kupujący powinni wcześnie określić środowisko pracy i wymagania weryfikacyjne, a następnie dobrać stop (aluminium, cynk lub magnez) oraz obróbkę powierzchniową (np. powlekanie, anodowanie lub galwanizowanie) do planowanych warunków eksploatacji. Ostateczne wymagania powinny wynikać z rysunku klienta, specyfikacji i planu walidacji.
Proces odlewania ciśnieniowego komponentów zaworów (aluminium i cynk)
W przypadku nieżelaznych komponentów zaworów odlewanie ciśnieniowe pod wysokim ciśnieniem stosuje się przede wszystkim wtedy, gdy wymagana jest wysoka powtarzalność, dobre wykończenie powierzchni i efektywność kosztowa przy dużej skali. W większości przypadków odlew zapewnia kształt zbliżony do końcowego, a krytyczne cechy funkcjonalne — gwinty, otwory i powierzchnie współpracujące lub uszczelniające — są wykańczane w dodatkowej obróbce CNC, aby spełnić wymagania dotyczące tolerancji i montażu.
Typowy proces obejmuje:
- Przegląd DFM i ocena wykonalności: potwierdzenie linii podziału, pochylenia, grubości ścianek, układu wlewowego i odpowietrzania oraz wskazanie cech obrabianych CNC (gwintów, otworów i powierzchni uszczelniających lub współpracujących).
- Projekt i wykonanie oprzyrządowania: produkcję stalowej formy, wykonanie próbnych odlewów i określenie okna procesu.
- Topienie i kontrola stopu: przygotowanie ciekłego metalu i weryfikacja stopu zgodnie ze specyfikacją.
- Wtrysk pod wysokim ciśnieniem i krzepnięcie: kontrolowane parametry wtrysku, chłodzenie i wypychanie odlewu.
- Obcinanie i gratowanie: usuwanie kanałów doprowadzających, przelewów i wypływek.
- Dodatkowa obróbka CNC (w razie potrzeby): uzyskanie tolerancji wymaganych na rysunku dla krytycznych powierzchni i baz.
- Wykańczanie powierzchni (w razie potrzeby): powlekanie, anodowanie (aluminium), powlekanie lub galwanizowanie (cynk) oraz ewentualne maskowanie powierzchni uszczelniających.
- Kontrola, pakowanie i identyfikowalność: kontrola wymiarowa i wizualna, dokumentacja oraz pakowanie zgodne z wymaganiami dostawy.
Kontrola jakości, badania i wybór dostawcy
W przypadku aluminiowych i cynkowych komponentów zaworów odlewanych ciśnieniowo kontrola jakości zazwyczaj koncentruje się na weryfikacji stopu, stabilności wymiarowej po obróbce i zapobieganiu wadom. Typowe kontrole obejmują weryfikację materiału za pomocą spektrometru, kontrolę pierwszej sztuki (FAI) oraz bieżącą kontrolę wymiarów krytycznych z użyciem CMM, sprawdzianów i statystycznej kontroli procesu (SPC). Dotyczy to między innymi powierzchni uszczelniających i współpracujących, gwintów, otworów oraz baz.
Do typowych wad odlewania ciśnieniowego należą porowatość, niedolewy, niepełne wypełnienia, wypływki, jamy skurczowe i pęcherze powierzchniowe, które często ujawniają się podczas wykańczania. Kompetentny dostawca powinien wyjaśnić, które wady są najbardziej prawdopodobne przy danej geometrii oraz jak kontroluje się je przez projektowanie formy (układ wlewowy i odpowietrzanie), kontrolę okna procesu i ukierunkowane inspekcje.
Zakres badań powinien wynikać z rysunku klienta i planu walidacji. Gdy kluczowa jest integralność wewnętrzna lub wymagają tego specyfikacje, można przeprowadzić kontrolę rentgenowską wyznaczonych obszarów wysokiego ryzyka. Przy wyborze dostawcy warto stawiać na partnerów zapewniających stabilne odlewanie ciśnieniowe, własną obróbkę CNC, przejrzystą dokumentację inspekcji, identyfikowalność partii i system jakości, taki jak ISO 9001 (oraz IATF 16949, jeśli ma zastosowanie).
Jak Moldiecasting wnosi wartość do łańcucha dostaw komponentów zaworów
Moldiecasting specjalizuje się wyłącznie w wielkoseryjnym odlewaniu ciśnieniowym metali nieżelaznych i precyzyjnej produkcji form. Dzięki naszemu doświadczeniu jesteśmy odpowiednim partnerem dla producentów OEM i ODM poszukujących wysokiej jakości komponentów zaworów z aluminium, cynku lub magnezu.
Zapewniamy stabilną jakość przy dużej skali dzięki:
- Zaawansowanym możliwościom inżynieryjnym: Wykorzystujemy precyzyjne projektowanie CAD/CAM/CAE i kompleksową symulację przepływu w formie, aby optymalizować konstrukcje i zapobiegać wadom.
- Własnej kontroli jakości: Dysponujemy urządzeniami CMM i sprzętem do badań rentgenowskich, dlatego możemy przeprowadzić pomiary CMM i kontrolę rentgenowską, jeśli wymagają tego rysunek lub plan walidacji, bez korzystania z zewnętrznych laboratoriów.
- Zintegrowanemu wsparciu od początku do końca: Od szybkiego prototypowania i wykonania formy po odlewanie, obróbkę CNC, wykańczanie i montaż — oferujemy kompleksowe rozwiązanie w jednym miejscu. (Możliwy jest również zakup gotowego oprzyrządowania).
- Certyfikowanym standardom produkcji: Nasze działania są zgodne z certyfikatami ISO 9001:2015 i IATF 16949, które potwierdzają rygorystyczne zarządzanie jakością i środowiskiem.
Prześlij nam rysunek, roczny wolumen, preferowany stop i wymagania dotyczące kontroli. Ocenimy możliwości produkcyjne i zaproponujemy stabilny sposób wytwarzania nieżelaznych komponentów zaworów.
Najczęściej zadawane pytania
Czy odlewanie ciśnieniowe można stosować do korpusów zaworów pracujących pod ciśnieniem?
W większości przypadków korpusy zaworów pracujące pod ciśnieniem wytwarza się przez odlewanie w formach piaskowych, odlewanie precyzyjne, kucie lub obróbkę skrawaniem — zwłaszcza w przypadku stopów żelaznych. Odlewanie ciśnieniowe częściej stosuje się do nieciśnieniowych elementów konstrukcyjnych lub nieżelaznych obudów i pokryw, jeśli pozwalają na to projekt i plan walidacji.
Czy części odlewane ciśnieniowo zawsze wymagają obróbki CNC?
Wiele komponentów zaworów nadal wymaga obróbki CNC krytycznych powierzchni, takich jak gwinty, powierzchnie uszczelniające i współpracujące oraz precyzyjne otwory. Odlewanie ciśnieniowe zapewnia kształt zbliżony do końcowego i powtarzalność, a obróbka skrawaniem gwarantuje tolerancje funkcjonalne i właściwe parametry montażu.
Jak kontroluje się porowatość w odlewaniu ciśnieniowym?
Kontrola porowatości zwykle łączy optymalizację DFM, prawidłowy układ wlewowy i odpowietrzanie, stabilne parametry wtrysku oraz — w razie potrzeby — kontrolę rentgenowską wyznaczonych stref wysokiego ryzyka. Kryteria akceptacji powinny wynikać z rysunku klienta i planu walidacji.







