
W branży obróbki mechanicznej producenci często stykają się z elementami, które są zbyt twarde, zbyt cienkie lub po prostu zbyt skomplikowane dla konwencjonalnych metod obróbki. To właśnie w takich sytuacjach nieoceniona okazuje się technologia elektrodrążenia (EDM – Electrical Discharge Machining). Dzięki usuwaniu materiału za pomocą kontrolowanych wyładowań elektrycznych, a nie siły mechanicznej, ta technika obróbki CNC pozwala na zachowanie ścisłych tolerancji przy pracy ze stalami narzędziowymi, węglikami spiekanymi, tytanem i innymi trudnymi w obróbce stopami.
Proces elektrodrążenia można podzielić na wiele odmian w zależności od metody obróbki; do najczęściej stosowanych należą: elektrodrążenie drutowe (Wire EDM), elektrodrążenie wgłębne (Sinker EDM) oraz elektrodrążenie otworów (Hole Drilling EDM).
Elektrodrążenie drutowe (WEDM)
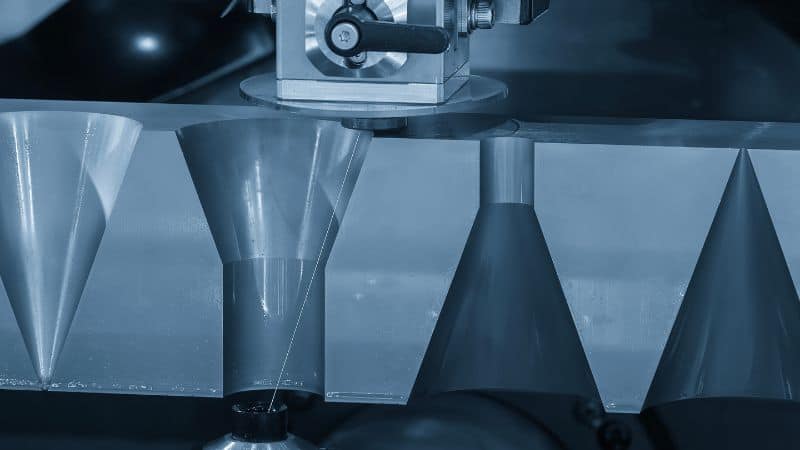
Zasada działania i konfiguracja
W procesie WEDM rolę ruchomej elektrody pełni stale podawany, napięty drut (zazwyczaj mosiężny lub mosiężny z powłoką). Drut nie styka się bezpośrednio z obrabianym przedmiotem; zamiast tego utrzymywana jest kontrolowana szczelina, podczas gdy system CNC prowadzi drut po zaprogramowanej ścieżce. Obrabiany element jest zanurzony w wodzie dejonizowanej, która pełni funkcję dielektryka i skutecznie wypłukuje produkty obróbki. Górne i dolne prowadnice drutu umożliwiają jego nachylenie lub zmianę kąta, co pozwala na wykonywanie elementów o ściankach skośnych.
Generator maszyny moduluje energię, czas trwania i częstotliwość impulsów, dostosowując parametry do obróbki zgrubnej oraz kolejnych przejść wykańczających. W przypadku cięcia zgrubnego priorytetem jest szybkość, przy jednoczesnym pozostawieniu naddatku materiału na kolejne przejścia wykańczające, które zapewniają uzyskanie wymaganej tolerancji i jakości powierzchni. Kluczowe znaczenie ma mocowanie: stabilny i odporny termicznie układ, precyzyjne punkty bazowe oraz odpowiednie kanały przepływu cieczy roboczej mają bezpośredni wpływ na dokładność i wydajność procesu.
Typowe zastosowania i materiały
Maszyny Wire EDM stosuje się zwykle do obróbki złożonych profili: matryc, stempli, kół zębatych, form wielowypustowych i podzespołów medycznych, a także skomplikowanych konturów 2.5D, których frezowanie jest trudne lub niemożliwe. Metoda sprawdza się przy hartowanych stalach narzędziowych (A2, D2, H13), węgliku wolframu, tytanie, Inconelu i innych nadstopach. Typowe zastosowania obejmują cięcie precyzyjnych profili i elementów. form do odlewania ciśnieniowego z bloku materiału, wytwarzanie precyzyjnych wkładek, przecinanie kruchych lub hartowanych elementów bez wprowadzania naprężeń oraz wykonywanie cienkich ścianek lub delikatnych detali bez ryzyka odkształceń.
Zalety i ograniczenia
- Dokładność i jakość powierzchni: Uzyskanie tolerancji rzędu ±0.0001–0.0002 jest standardem przy stabilnym zamocowaniu, a chropowatość powierzchni poniżej 1 μm Ra jest osiągalna dzięki wielokrotnym przejściom wykańczającym (tzw. skim passes).
- Minimalne naprężenia mechaniczne: Brak sił skrawania oznacza, że cienkie ścianki i drobne detale pozostają nienaruszone. Strefy wpływu ciepła są niewielkie, a warstwy przetopionego materiału – cienkie.
- Możliwość automatyzacji: Funkcje takie jak automatyczne nawlekanie drutu, wznawianie pracy po jego zerwaniu oraz zintegrowane sondy pomiarowe umożliwiają niezawodną pracę w trybie bezobsługowym, zwłaszcza w przypadku długich elementów.
Ograniczenia: Drut musi mieć fizyczny dostęp do obrabianego konturu, co oznacza, że nie można wykonać podcięć ani zamkniętych wnęk. Wprowadzenie drutu wymaga wykonania otworu startowego, chyba że punkt początkowy znajduje się na krawędzi. W przypadku wysokich detali konieczne może być zastosowanie odpowiednich strategii przepływu cieczy (płukania), aby zapewnić stabilność procesu oraz zminimalizować erozję i zrywanie drutu.
Drążenie elektroerozyjne (Sinker EDM / EDM konwencjonalne)
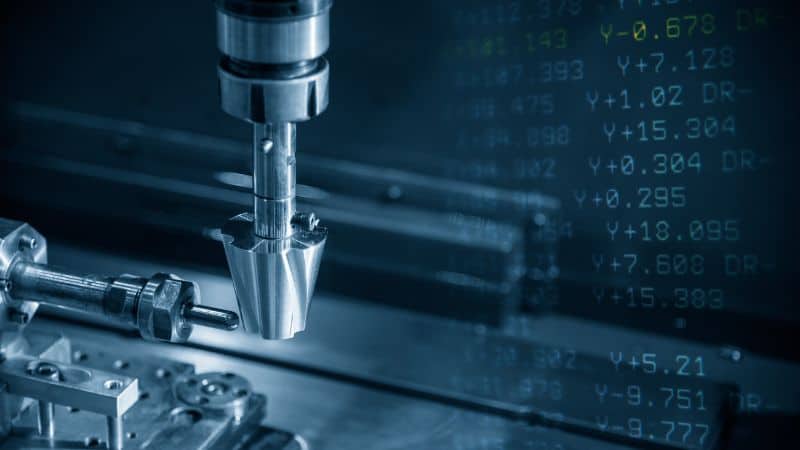
Elektrody, oprzyrządowanie i kształtowanie wnęk
W procesie drążenia elektroerozyjnego (Sinker EDM) wykorzystuje się elektrodę o określonym kształcie – zazwyczaj wykonaną z grafitu lub miedzi – zamocowaną na głowicy roboczej. Elektroda, stanowiąca odwzorowanie kształtu wnęki, jest zagłębiana w materiale pod kontrolą układu serwo, podczas gdy wyładowania iskrowe usuwają materiał. Jako dielektryk często stosuje się olej na bazie węglowodorów. Ruchy orbitalne (niewielkie, zaprogramowane ruchy, np. po torze kołowym lub wektorowym) usprawniają przepływ cieczy, poprawiają jakość powierzchni i gwarantują uzyskanie wymiarów końcowych bez nadmiernego wypalania naroży.
Wybór elektrody ma kluczowe znaczenie: grafit zapewnia większą szybkość obróbki, jest odporny na wysoką temperaturę i sprawdza się przy większych wnękach; miedź dobrze odwzorowuje detale i pozwala uzyskać… …uzyskanie lepszej jakości powierzchni. Doświadczeni producenci często stosują zestaw elektrod: elektrodę zgrubną do szybkiego usuwania materiału, półwykończeniową do stabilizacji ścianek oraz wykończeniową, zapewniającą zachowanie ścisłych tolerancji i wymaganej chropowatości (Ra).
Zastosowania, tolerancje i jakość powierzchni
Elektrodrążenie wgłębne (Sinker EDM) sprawdza się przy wykonywaniu gniazd form 3D, przetłoczeń, żeber, głębokich kieszeni, logotypów i geometrii niedostępnych dla prostego drutu. W zależności od rozmiaru i ustawień można uzyskać tolerancje ±0.0002–0.001 cala oraz wykończenie poniżej 1 μm Ra przy obróbce wykańczającej. Ponieważ kształt elektrody odwzorowuje się na detalu, metoda ta umożliwia uzyskanie złożonych przejść i swobodnych kształtów. formach wtryskowych oraz narzędziach do odlewania ciśnieniowego.
Zalety i ograniczenia
- Możliwości w zakresie obróbki 3D: Główną zaletą jest możliwość tworzenia zagłębień nieprzelotowych, podcięć oraz złożonych form trójwymiarowych, których nie da się wykonać metodą elektrodrążenia drutowego (Wire EDM).
- Doskonała jakość powierzchni: Umożliwia uzyskanie wyjątkowo gładkiej powierzchni nawet przy skomplikowanych konturach, często eliminując konieczność ręcznego polerowania.
Ograniczenia: Stała erozja elektrody wymaga uwzględnienia kompensacji jej zużycia na etapie programowania i często wiąże się z koniecznością wykonania kilku elektrod do jednego zadania. Objętościowe tempo usuwania materiału jest zazwyczaj niższe niż w przypadku elektrodrążenia drutowego, co czyni tę metodę mniej wydajną przy usuwaniu dużych naddatków materiału. Ponadto każde unikalne zagłębienie wymaga dedykowanej elektrody, a głębokie, wąskie elementy często stwarzają trudności z przepływem dielektryka (płukaniem), co może negatywnie wpływać zarówno na szybkość, jak i dokładność obróbki.
Elektrodrążenie otworów (szybkie drążenie otworów / drążenie małych otworów)
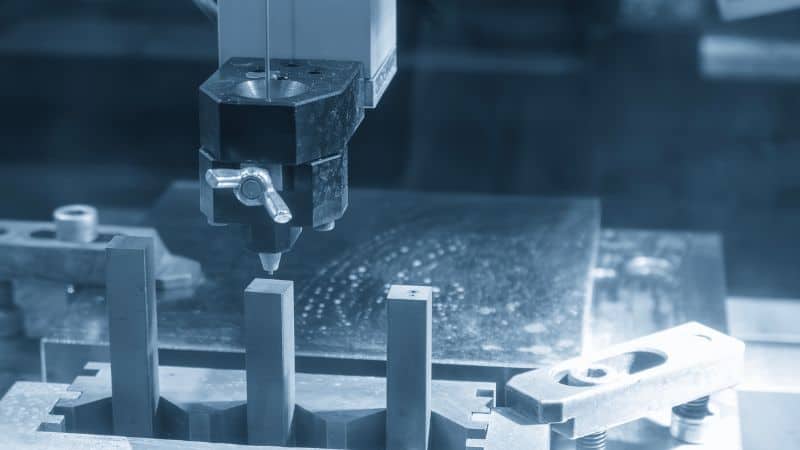
Mechanika procesu
Kluczowym elementem procesu elektrodrążenia otworów jest szybkoobrotowa elektroda rurkowa, wykonana zazwyczaj z mosiądzu, miedzi lub odpornego na zużycie spieku miedzi z wolframem. W większości przypadków ta pusta w środku rurka pełni funkcję katody, a obrabiany przedmiot – anody. Generator dostarcza impulsy elektryczne o wysokiej częstotliwości do szczeliny między nimi, wywołując serię kontrolowanych wyładowań iskrowych, które powodują odparowanie i erozję materiału.
Kluczowym elementem procesu jest płyn dielektryczny pod ciśnieniem – zazwyczaj woda dejonizowana – który jest tłoczony przez środek wirującej elektrody. Pełni on dwie istotne funkcje: pod ciśnieniem wypłukuje cząstki materiału usunięte w procesie erozji z wąskiej szczeliny, zapobiegając zwarciom, oraz dejonizuje kanał, zapewniając stabilne warunki wyładowań iskrowych. Rotacja elektrody gwarantuje równomierne zużycie i sprzyja uzyskaniu prostszego otworu dzięki stabilizacji elektrody rurkowej. Układ serwo stale koryguje położenie elektrody, utrzymując precyzyjną szczelinę wyładowczą w miarę pogłębiania otworu; umożliwia to wykonywanie głębokich otworów o małej średnicy w materiałach hartowanych, bez ryzyka ugięcia narzędzia, które stanowiłoby problem w obróbce konwencjonalnej.
Zastosowania: Otwory chłodzące
Powszechną praktyką producentów jest wykonywanie otworów wstępnych metodą EDM przed obróbką elektroerozyjną drutową (WEDM) w przypadkach, gdy profil obróbki rozpoczyna się z dala od krawędzi materiału. Metoda ta stanowi również standard przy wykonywaniu małych otworów chłodzących o dużym stosunku długości do średnicy w łopatkach turbin, otworów do chłodzenia efuzyjnego i kurtynowego, a także precyzyjnych otworów w komponentach medycznych czy mikroprzepływowych. Odpowiednimi materiałami są m.in. nadstopy na bazie niklu, tytan oraz stale hartowane – pod warunkiem, że przewodzą prąd elektryczny.
Szybkość, dokładność i ograniczenia
- Szybkość wiercenia otworów: Wiercenie metodą EDM jest wyjątkowo szybkie w przypadku wykonywania małych, głębokich otworów, zwłaszcza w trudnych w obróbce materiałach przewodzących, gdzie wiercenie konwencjonalne jest powolne lub niemożliwe. Szybkość procesu zależy przede wszystkim od ciśnienia dielektryka, materiału elektrody oraz rodzaju obrabianego stopu, co pozwala na szybkie wykonywanie otworów wstępnych oraz wydajną realizację układów wielu otworów.
- Dokładność średnicy: Proces ten wyróżnia się wysoką dokładnością pozycjonowania oraz pozwala na wykonywanie prostych otworów o dużym stosunku głębokości do średnicy i średnicach wynoszących zaledwie 0.015 cala.
Ograniczenia: Skupienie się na precyzji wiąże się również z pewnymi kompromisami. Jakość powierzchni wewnątrz otworów jest zazwyczaj niższa (powierzchnia jest bardziej chropowata) niż w przypadku obróbki elektroerozyjnej drutowej (WEDM) czy przejść wykańczających w elektrodrążeniu wgłębnym. Ponadto proces ten ogranicza się głównie do otworów prostoliniowych i nie pozwala na wykonywanie kształtów zakrzywionych. Wreszcie, intensywne, miejscowe oddziaływanie ciepła może prowadzić do powstania warstwy przetopionej oraz drobnych zadziorów w miejscach wejścia i wyjścia elektrody, co w przypadku zastosowań krytycznych może wymagać dodatkowej obróbki wykańczającej.
Specjalistyczne maszyny EDM i procesy hybrydowe
Elektrodrążenie z dodatkiem proszku (PMEDM)
Dzięki zawieszeniu w dielektryku proszków przewodzących lub półprzewodzących technika ta pozwala rozproszyć kanał wyładowania, obniżyć gęstość energii i poprawić jakość wykończenia powierzchni, jednocześnie ograniczając zużycie elektrody. Metoda PMEDM jest cenna w przypadku obróbki wykończeniowej form lub elementów, dla których kluczowa jest integralność powierzchni. Wymaga ona jednak stosowania filtracji i kontroli procesu w celu utrzymania stałego stężenia proszku.
Frezowanie/obróbka orbitalna EDM dla kształtów 3D
Metoda ta, zwana również frezowaniem EDM (z użyciem elektrody kształtowej), wykorzystuje niewielką elektrodę poruszającą się po ścieżce 3D. Dzięki ruchowi orbitalnemu tworzy ona złożone kształty – podobnie jak frez kulowy, lecz bez udziału sił skrawania. Rozwiązanie to sprawdza się w przypadku delikatnych lub trudno dostępnych elementów i pozwala ograniczyć liczbę wymaganych elektrod specjalnych.
Porównanie wydajności różnych typów maszyn EDM
Prędkości skrawania i czynniki wpływające na czas cyklu
- Elektrodrążenie drutowe (Wire EDM): Wysoka prędkość względna podczas cięcia obwodowego, zwłaszcza w przypadku długich profili o stałej wysokości. Czas cyklu zależy od wysokości detalu, długości konturu, liczby przejść wykańczających oraz skuteczności płukania.
- Elektrodrążenie wgłębne (Sinker EDM): Średnie tempo usuwania materiału: o czasie obróbki decydują powierzchnia elektrody, strategia ruchu orbitalnego oraz płukanie. Wykonanie elektrody wydłuża całkowity czas realizacji zlecenia.
- Wiercenie otworów: Szybka metoda wykonywania małych, głębokich otworów; wydajność zależy od stopnia zużycia elektrody, ciśnienia dielektryka oraz rodzaju stopu.
Dokładność, tolerancje i chropowatość powierzchni (Ra)
- Elektrodrążenie drutowe (Wire EDM): Bardzo wysoka dokładność: typowo ±0.0001–0.0002″; chropowatość Ra rzędu <1 μm możliwa do uzyskania dzięki wielokrotnym przejściom wykańczającym.
- Elektrodrążenie wgłębne (Sinker EDM): Wysoka dokładność: typowo ±0.0002–0.001″; chropowatość Ra rzędu <1 μm przy obróbce wykańczającej z optymalizacją energii i ruchem orbitalnym elektrody.
- Wiercenie otworów: Wysoka dokładność pozycjonowania otworów; jakość powierzchni jest niższa w porównaniu do metod drutowych lub wgłębnych.
Skutki termiczne: warstwa przetopiona, mikropęknięcia i strefa wpływu ciepła (SWC)
Wszystkie procesy elektrodrążenia powodują powstanie cienkiej warstwy przetopionej, w której mogą występować mikropęknięcia, choć strefa wpływu ciepła (SWC) jest zazwyczaj płytka. Skutki te można ograniczyć poprzez zastosowanie przejść wykańczających o niższej energii, optymalizację parametrów impulsu, właściwe płukanie oraz polerowanie lub lekkie szlifowanie po zakończeniu procesu, gdy kluczowe jest zachowanie integralności powierzchni (np. w przypadku elementów lotniczych narażonych na zmęczenie materiału).
| Rodzaj obróbki EDM | Szybkość | Dokładność | Chropowatość powierzchni (Ra) | Skutki termiczne | Typowe zastosowania
|
|---|---|---|---|---|---|
| Elektrodrążenie drutowe (Wire EDM) | Wysoka | Bardzo wysoka | <1 μm | Minimalna strefa wpływu ciepła (SWC), cienka warstwa przetopiona | Matryce, stemple, profile |
| Elektrodrążenie wgłębne (Sinker EDM) | Średnia | Wysoka | <1 μm | Pewna ilość warstwy przetopionej, możliwe mikropęknięcia | Gniazda form, elementy tłoczone/wytłoczenia |
| Wiercenie otworów | Duża/średnia | Wysoka | Umiarkowana | Głównie w miejscach wejścia i wyjścia narzędzia | Otwory startowe, otwory chłodzące |
Wybór metody obróbki elektroerozyjnej (EDM) dostosowanej do Twoich potrzeb
Skoro poznałeś już różne rodzaje obróbki EDM, czas je podsumować …punkt odniesienia przy wyborze procesu obróbki elektroerozyjnej (EDM). Kryteria wyboru można podzielić na cztery aspekty.
Kwestie związane z geometrią i cechami kształtu
- Otwarte kontury i profile przelotowe: Wybierz elektrodrążenie drutowe (Wire EDM). Jest to rozwiązanie idealne, gdy drut może przemieszczać się po całej ścieżce bez kolizji z podcięciami.
- Zamknięte wnęki i rzeczywiste kształty 3D: Wybierz elektrodrążenie wgłębne (Sinker EDM). Pozwala ono na wykonanie elementów niedostępnych dla drutu oraz odwzorowanie złożonej geometrii z elektrody.
- Małe, głębokie i proste otwory: Wybierz wiercenie elektroerozyjne. To najszybsza metoda wykonywania otworów wstępnych oraz kanałów chłodzących o dużym stosunku długości do średnicy.
Materiał, twardość i stan po obróbce cieplnej
Wszystkie rodzaje obróbki elektroerozyjnej (EDM) wymagają przewodnictwa elektrycznego, ale twardość materiału nie stanowi ograniczenia – proces ten doskonale sprawdza się w przypadku ulepszanych cieplnie stali narzędziowych, węglików spiekanych, tytanu i stopów niklu. Jeśli kluczowa jest stabilność wymiarowa po obróbce cieplnej, zastosowanie EDM po hartowaniu eliminuje ryzyko odkształceń wywołanych siłami skrawania. W przypadku węglików lub materiałów delikatnych zaleca się stosowanie metody drutowej (WEDM) lub precyzyjny dobór parametrów w metodzie wgłębnej (Sinker EDM), aby zminimalizować ryzyko mikropęknięć.
Wielkość partii, koszty i ekonomia oprzyrządowania
- Prototypy i małe serie: Elektrodrążenie drutowe (WEDM) wymaga minimalnego nakładu na oprzyrządowanie i niewielkiej liczby elektrod, co czyni je opłacalnym rozwiązaniem w przypadku produkcji jednostkowej i krótkich serii.
- Formy do produkcji wielkoseryjnej lub powtarzalne gniazda formujące: Elektrodrążenie wgłębne (Sinker EDM) staje się opłacalne, gdy koszty projektowania i wytwarzania elektrod rozkładają się na dużą liczbę detali. Efektywne strategie wykorzystania elektrod (podział na obróbkę zgrubną i wykończeniową, współdzielenie geometrii) pozwalają obniżyć koszty całkowite.
- Stanowiska do wiercenia otworów: W przypadku powtarzalnych układów otworów chłodzących, dedykowane systemy do wiercenia metodą EDM z automatyzacją zapewniają przewidywalną wydajność.
Automatyzacja, mocowanie detali i monitorowanie procesu
Nowoczesne maszyny EDM umożliwiają produkcję w trybie bezobsługowym (tzw. lights-out manufacturing). Systemy automatycznego nawlekania drutu, zmieniacze narzędzi, sondy pomiarowe oraz monitoring pracy maszyny ograniczają przestoje i ilość braków. Warto priorytetowo traktować:
- Czystość dielektryka i stabilną filtrację w celu utrzymania stabilności wyładowań.
- Sztywne mocowanie z niezawodnymi punktami bazowymi, zapewniające powtarzalność przy przejściach wykańczających lub wymianie elektrod.
- Generatory adaptacyjne i systemy kontroli naroży, chroniące dokładność obróbki przy małych promieniach wewnętrznych.
- Statystyczną kontrolę procesu (SPC) i rejestrację parametrów, co zapewnia identyfikowalność w regulowanych procesach precyzyjnej obróbki części dla branży medycznej i lotniczej.
Podsumowanie
Obróbka elektroerozyjna (EDM) umożliwia realizację skomplikowanych projektów dzięki precyzyjnemu sterowaniu CNC oraz pokonywaniu ograniczeń związanych z twardością materiału za pomocą uzupełniających się metod: elektrodrążenia drutowego (wire EDM) do profili, elektrodrążenia wgłębnego (sinker EDM) do wnęk oraz elektrodrążenia otworów (drilling EDM) do głębokich otworów.
Dzięki wiedzy zdobytej w naszych artykułach będziesz w stanie podejmować świadome decyzje dotyczące wyboru metody EDM, aby poprawić jakość części i zwiększyć konkurencyjność w zaawansowanych procesach produkcyjnych!
Często zadawane pytania
Czy EDM stosuje się tylko do metali? Czy można używać tej metody do miękkich, niehartowanych materiałów?
Nie do końca. Z definicji EDM jest przeznaczona wyłącznie dla materiałów przewodzących prąd elektryczny; materiały izolacyjne, takie jak tworzywa sztuczne, szkło, zwykła ceramika czy kompozyty, nie wchodzą w grę. Jednak materiały takie jak grafit, węglik krzemu, diborek tytanu czy niektóre kompozyty polimerowe również przewodzą prąd. Choć stanowią one niszowy obszar zastosowań EDM, mogą być z powodzeniem obrabiane tą metodą.
Ponadto, jeśli mowa o miękkich metalach, takich jak aluminium czy stal niskowęglowa, EDM jest jak najbardziej wykonalna, mimo że częściej stosuje się ją do twardszych materiałów. Po prostu tradycyjne metody obróbki są często szybsze i bardziej opłacalne, chyba że geometria detalu jest wyjątkowo złożona lub delikatna.
W jaki sposób rozmiar części ogranicza możliwości EDM?
Każdy typ maszyny EDM ma swoje ograniczenia wymiarowe. W przypadku elektrodrążarek drutowych ograniczeniem jest zakres ruchu osi oraz wielkość zbiornika roboczego. Elektrodrążarki wgłębne ograniczone są wielkością zbiornika oraz dopuszczalnym ciężarem elektrody. Do obróbki bardzo dużych elementów, takich jak śruby okrętowe, wymagane byłyby specjalistyczne, ogromne maszyny EDM.
Co powoduje powstawanie warstwy przetopionej i czy zawsze stanowi ona problem?
Warstwa przetopiona to cienka, ponownie zakrzepła warstwa materiału, który uległ stopieniu, lecz nie został usunięty przez ciecz dielektryczną. Choć powstaje ona w każdym procesie obróbki elektroerozyjnej (EDM), jej znaczenie zależy od zastosowania. W przypadku wielu form i narzędzi jest ona nieistotna lub może zostać usunięta poprzezobróbkę powierzchniową. W przypadku poddawanych dużym obciążeniom i zmęczeniu materiału elementów lotniczych stanowi ona krytyczny czynnik, który należy zminimalizować lub wyeliminować.
Czy EDM uważa się za proces powolny?
W porównaniu z obróbką konwencjonalną, elektrodrążenie (EDM) zazwyczaj nie jest procesem szybkim pod względem usuwania dużych ilości materiału. Jego wartość tkwi w możliwościach precyzyjnej obróbki, a nie w samej szybkości pracy. Prędkość „efektywna” jest jednak wysoka, jeśli weźmie się pod uwagę, że metoda ta pozwala wyeliminować wiele etapów (np. obróbkę zgrubną, obróbkę cieplną, obróbkę wykończeniową) i wytworzyć gotowy element z hartowanego półfabrykatu w jednym cyklu mocowania.







