
Istnieje wiele sposobów realizacji zamówień na komponenty, a szeroki wachlarz dostępnych opcji może być mylący. Co więcej, podjęte decyzje będą miały kluczowy wpływ na budżet, harmonogram prac oraz właściwości użytkowe gotowego produktu.
W niniejszym artykule przedstawimy szczegółowe porównanie dwóch najpopularniejszych metod wytwarzania: obróbki CNC oraz odlewania ciśnieniowego. Przyjrzymy się oferowanym przez nie korzyściom i podpowiemy, jak dokonać właściwego wyboru.
Czym jest obróbka CNC?
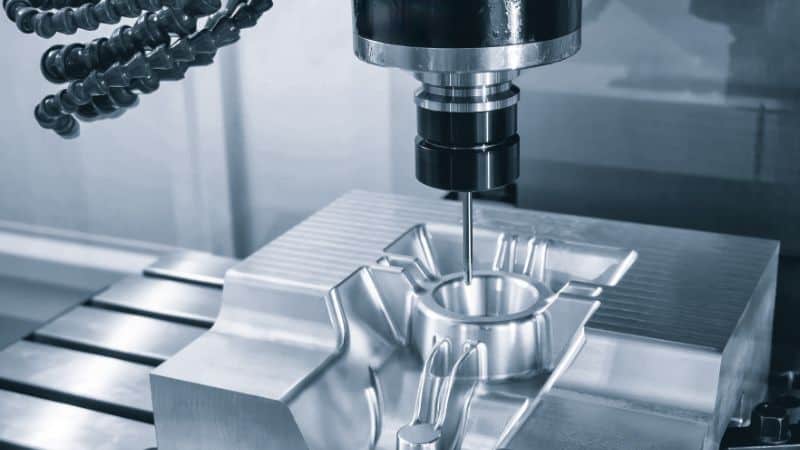
Zasada działania
Obróbka CNC (ang. *Computer Numerical Control* – komputerowe sterowanie numeryczne) to proces wytwarzania ubytkowego, w którym narzędzie skrawające usuwa materiał z bloku lub płyty w oparciu o precyzyjne instrukcje cyfrowe. Maszyny wieloosiowe odpowiednio pozycjonują narzędzia i obrabiane elementy, umożliwiając tworzenie złożonych kształtów, kieszeni oraz otworów. Dzięki wykorzystaniu modelu cyfrowego proces przygotowawczy jest stosunkowo szybki (często ogranicza się do zamocowania detalu i zaprogramowania ścieżki narzędzia), co czyni tę metodę idealną w przypadku iteracyjnych cykli projektowych oraz produkcji części niestandardowych.
Kluczowe zalety
- Wysoka precyzja: Dzięki zaawansowanej mocy obliczeniowej nowoczesnych systemów CNC, frezarki i tokarki pozwalają na zachowanie ścisłych tolerancji wymiarowych dla kluczowych elementów konstrukcyjnych, zapewniając doskonałą dokładność pozycjonowania i powtarzalność.
- Elastyczność projektowa: Przy zastosowaniu odpowiedniej strategii i dostępu narzędzia, obróbka CNC umożliwia wykonywanie złożonych elementów wewnętrznych, takich jak głębokie kieszenie czy ścianki o zmiennej grubości.
- Łatwość wprowadzania zmian w projekcie: Wykorzystanie obróbki CNC eliminuje ryzyko strat związanych z koniecznością wyrzucenia form czy ponoszenia dodatkowych kosztów; możliwe jest bowiem wykonanie detalu o określonej geometrii jednego dnia, a następnie – bez konieczności tworzenia nowego oprzyrządowania – realizacja zmodyfikowanej wersji projektu kolejnego dnia.
- Szeroki zakres materiałów: Temperatura topnienia nie stanowi już problemu. Od miękkich tworzyw sztucznych po aluminium, stal i stopy miedzi – technologia CNC obsługuje szeroką gamę materiałów.
Ograniczenia
- Wolniejsza produkcja masowa: Każda część wymaga czasu pracy maszyny. Wraz ze wzrostem wielkości produkcji, czas cyklu staje się głównym czynnikiem kosztotwórczym w porównaniu do odlewania.
- Wyższy koszt jednostkowy przy dużej skali: Brak korzyści skali wynikających z zastosowania specjalistycznego oprzyrządowania sprawia, że ceny jednostkowe przy dużych zamówieniach pozostają wyższe w porównaniu do odpowiedników wytwarzanych metodą odlewania ciśnieniowego.
- Nadmiar materiału (metoda ubytkowa): Części są wycinane z pełnych bloków, co generuje dużą ilość wiórów i odpadów – zwłaszcza w przypadku drogich metali, takich jak tytan. Choć materiał ten można poddać recyklingowi, proces ten wiąże się z dodatkowym zużyciem energii, kosztami oraz potencjalną utratą wartości materiału.
Czym jest odlewanie ciśnieniowe?
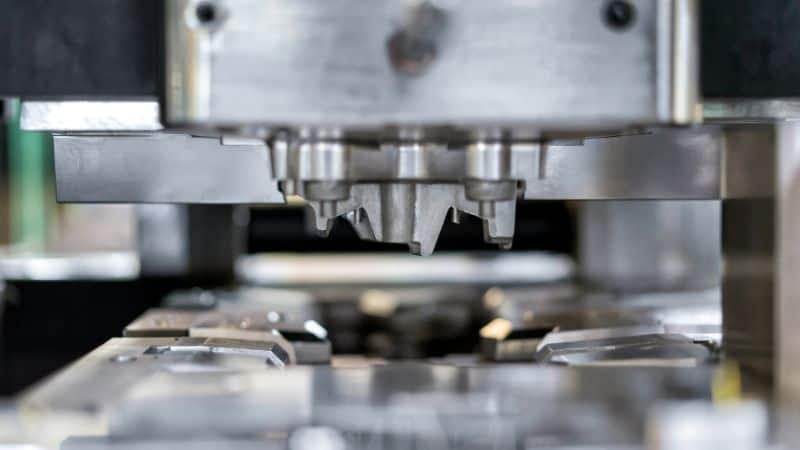
Zasada działania
Odlewanie ciśnieniowe to proces wytwarzania pełnych części metalowych, charakteryzujący się wysoką precyzją i możliwością wielokrotnego użycia formy, w przeciwieństwie do tradycyjnego odlewania w formach piaskowych. Proces ten polega na wtłaczaniu płynnego metalu pod wysokim ciśnieniem do stalowej formy wielokrotnego użytku. Rozpoczyna się on od wykonania samej formy, której wnęka odwzorowuje kształt docelowych odlewów. Po przygotowaniu formy wtryskuje się do niej płynny metal – zazwyczaj stopy metali nieżelaznych, takich jak aluminium, cynklub magnez – który szybko wypełnia wnękę i błyskawicznie krzepnie. Po ostygnięciu metalu forma otwiera się, a gotowy odlew jest wypychany.
Kluczowe zalety
- Wysoka wydajność: Czasy cyklu liczone w sekundach lub minutach czynią z odlewania ciśnieniowego fundament produkcji masowej.
- Złożona geometria: Możliwość łatwego kształtowania cienkich ścianek, żeber, wypustów i elementów zintegrowanych.
- Atrakcyjne wykończenie powierzchni: Powierzchnie odlewów są często na tyle gładkie, że ograniczają potrzebę obróbki wykańczającej; powłoki i farby dobrze do nich przylegają.
- Efektywne wykorzystanie materiału: Kanały wlewowe i przewężenia nadają się do ponownego przetworzenia, co oznacza mniej odpadów w porównaniu z obróbką mechaniczną z bloku materiału.
Ograniczenia
- Wysoki początkowy koszt oprzyrządowania: Projektowanie i budowa stalowych form wymagają znacznych nakładów finansowych i czasu realizacji.
- Ograniczenia materiałowe: Stopy żelaza i metale o wysokiej temperaturze topnienia nie są typowymi materiałami stosowanymi w tej metodzie.
- Trudności w wprowadzaniu zmian konstrukcyjnych: Zmiany konstrukcyjne wprowadzane po wykonaniu oprzyrządowania mogą być kosztowne; poważne modyfikacje mogą wymagać przeróbki formy lub zastosowania nowych wkładek.
Dokonywanie wyboru: koszty i strategia hybrydowa
Czynniki kosztowe w przypadku odlewania ciśnieniowego i obróbki CNC
Decyzja między obróbką CNC a odlewaniem ciśnieniowym sprowadza się zasadniczo do wyboru między początkowymi nakładami inwestycyjnymi a długoterminowym kosztem jednostkowym. Obróbka CNC pozwala uniknąć znacznych kosztów początkowych związanych z oprzyrządowaniem, ale wiąże się z wyższym kosztem jednostkowym elementu ze względu na wolniejszy i bardziej pracochłonny proces. Z kolei odlewanie ciśnieniowe wymaga znacznych nakładów początkowych na formy ze stali hartowanej (oprzyrządowanie), co pozwala uzyskać bardzo niski koszt krańcowy elementu przy produkcji wielkoseryjnej.
Taki układ zależności ekonomicznych sprawia, że wybór jest w zasadzie oczywisty. W przypadku prototypowania, produkcji niskoseryjnej lub sytuacji, gdy projekt jest jeszcze dopracowywany, lepszym wyborem jest obróbka CNC. Jej elastyczność czyni ją idealnym rozwiązaniem do szybkiego wprowadzania zmian i testowania, a ponadto oferuje szerszy wybór materiałów konstrukcyjnych.
Gdy projekt zostanie sfinalizowany, a roczna wielkość produkcji będzie wystarczająco duża, by uzasadnić początkowy koszt oprzyrządowania, najbardziej ekonomiczną opcją staje się odlewanie ciśnieniowe. Przykładowo: jeśli koszt elementu wykonanego metodą CNC wynosi $50, a odlewanie ciśnieniowe wymaga inwestycji w oprzyrządowanie rzędu $80,000 przy koszcie jednostkowym elementu wynoszącym $10, to próg rentowności osiągany jest przy wielkości produkcji wynoszącej około 2,000 sztuk. Należy jednak zauważyć, że jest to przykład podstawowy, nieuwzględniający wielu czynników, a rzeczywiste analizy kosztów są zazwyczaj znacznie bardziej złożone.
Rozważenie strategii hybrydowej
Do tej pory traktowaliśmy odlewanie i obróbkę mechaniczną jako odrębne techniki. Jednakże możliwe jest ich wzajemne współdziałanie.
Obróbka CNC doskonale sprawdza się w produkcji przejściowej (tzw. *bridge production*), dostarczając części do testów rynkowych lub wczesnej sprzedaży w czasie, gdy wytwarzane są docelowe formy do odlewania ciśnieniowego. Za najlepszą praktykę uważa się walidację projektu przy użyciu części wykonanych metodą CNC przed poniesieniem kosztów związanych z oprzyrządowaniem do odlewania. Ponadto powszechną praktyką jest poddawanie części odlewanych ciśnieniowo selektywnej obróbce wykańczającej CNC w celu uzyskania wymaganych tolerancji dla kluczowych elementów, takich jak powierzchnie uszczelniające, gniazda łożysk czy otwory gwintowane. Takie podejście pozwala wykorzystać zalety kosztowe i geometryczne odlewania ciśnieniowego w przypadku głównej bryły części, a jednocześnie zastosować obróbkę CNC tam, gdzie niezbędna jest wysoka precyzja.
Dokonywanie wyboru: geometria, materiały i kontrola jakości
Kwestie związane z geometrią
Każdy proces oferuje odmienne zalety w zakresie kształtowania części. Odlewanie ciśnieniowe sprawdza się znakomicie przy wytwarzaniu cienkich, jednolitych ścianek wzmocnionych żebrami – jest to geometria trudna i czasochłonna do uzyskania metodą obróbki skrawaniem. Umożliwia również formowanie pewnych podcięć dzięki zastosowaniu w formie mechanizmów bocznych (suwaków), choć zwiększa to złożoność procesu i koszty.
Z kolei obróbka CNC pozwala bez trudu radzić sobie ze zmienną grubością ścianek i głębokimi kieszeniami, lecz ogranicza ją zasięg oraz średnica narzędzia skrawającego, co utrudnia wykonywanie bardzo cienkich ścianek czy uzyskiwanie niewielkich promieni wewnętrznych. Umożliwia ona dostęp do podcięć dzięki ruchom w wielu osiach i pozwala na bezpośrednie wykonywanie precyzyjnych gwintów wysokiej jakości.
Dobór materiałów i właściwości użytkowe
Obróbka CNC zapewnia niezrównaną elastyczność w zakresie doboru materiałów, umożliwiając przetwarzanie szerokiej gamy tworzyw i metali – od aluminium i różnych tworzyw sztucznych po stale o wysokiej wytrzymałości, stale nierdzewne oraz stopy odporne na wysokie temperatury, takie jak tytan. Czyni to tę technologię niezbędną w zastosowaniach wymagających określonych właściwości mechanicznych, odporności na korozję czy biokompatybilności.
Z kolei odlewanie ciśnieniowe to technika wyspecjalizowana w wytwarzaniu odlewów z metali nieżelaznych, przede wszystkim aluminium, cynku oraz magnezu. Materiały te wybierane są ze względu na doskonałą lejność, płynność oraz korzystny stosunek wytrzymałości do masy, co czyni je idealnymi do produkcji lekkich elementów wytwarzanych w dużych seriach.
Kontrola jakości
Pod względem jakości oba procesy wyróżniają się w różnych obszarach, jednak dzięki osiągnięciom współczesnej nauki oba są precyzyjne i zaawansowane technologicznie. Obróbka CNC doskonale sprawdza się w uzyskiwaniu ścisłych tolerancji geometrycznych i złożonych struktur bezpośrednio z plików cyfrowych, co czyni ją wzorcem w produkcji precyzyjnych komponentów. Z kolei odlewanie ciśnieniowe – po optymalizacji parametrów procesu i dopracowaniu formy – zapewnia wyjątkową powtarzalność wymiarową elementów nawet przy bardzo dużej skali produkcji. Choć tolerancje uzyskiwane bezpośrednio w procesie odlewania są zazwyczaj mniej rygorystyczne niż w przypadku CNC, metoda ta pozwala na wytwarzanie wyrobów o wysokiej jednorodności i doskonałej jakości powierzchni.
Dokonywanie wyboru: Zrównoważony rozwój
W analizie kosztów często pomija się kwestie możliwości recyklingu oraz zrównoważonego charakteru stosowanych metod. Z perspektywy zrównoważonego rozwoju oba procesy umożliwiają recykling materiałów, różnią się jednak pod względem ilości generowanych odpadów. CNC to proces ubytkowy, w którym odpadem są wióry. Mimo że nadają się one w pełni do ponownego przetworzenia, sam proces wiąże się z nieuniknionymi stratami materiału, szczególnie w przypadku metali o wysokich temperaturach topnienia.
Odlewanie ciśnieniowe jest bardziej efektywne materiałowo w fazie zasadniczej produkcji, ponieważ nadlewy i przewody wlewowe (nadmiar materiału z kanałów wtryskowych) mogą być przetapiane i ponownie wykorzystywane bezpośrednio w odlewni, co przekłada się na bardzo wysoki stopień wykorzystania surowca. Oba procesy znacząco zyskują dzięki systemom recyklingu w obiegu zamkniętym, co przyczynia się do zmniejszenia ogólnego wpływu na środowisko.
Podsumowanie
Wracając do postawionego na początku pytania, należy stwierdzić, że nie ma jednego uniwersalnego zwycięzcy, ponieważ zarówno odlewanie ciśnieniowe, jak i obróbka CNC mają swoje specyficzne zalety w różnych obszarach produkcji. Obróbka CNC to rozwiązanie zapewniające elastyczność, precyzję i przydatność w produkcji niskoseryjnej, podczas gdy odlewanie ciśnieniowe sprawdza się doskonale w wysokoseryjnej i opłacalnej produkcji elementów o złożonych kształtach.
Pamiętaj, aby przy podejmowaniu decyzji uwzględnić wielkość produkcji, stabilność projektu oraz wymagania funkcjonalne. Dokładna analiza tych czynników pozwoli Ci wybrać najbardziej wydajną i opłacalną metodę produkcji dla Twojego zastosowania.
Często zadawane pytania
Który proces jest bardziej odpowiedni w przypadku zamówienia średniej wielkości partii części?
Choć w artykule wielokrotnie wspominaliśmy o produkcji „niskoseryjnej” i „wysokoseryjnej”, pojęcia te nie odnoszą się do sztywno określonych przedziałów liczbowych. Kluczowe znaczenie dla analizy progu rentowności i wyboru najlepszego rozwiązania mają konstrukcja oraz stopień złożoności części.
Wykonanie prostszego elementu metodą CNC może być tańsze, natomiast w przypadku części o złożonej geometrii koszty oprzyrządowania do odlewania ciśnieniowego mogą szybciej się zwrócić. Jeśli masz wątpliwości dotyczące konkretnego zamówienia, warto skontaktować się z ekspertami z branży, aby uzyskać fachowe porady i wskazówki.
Czy poza kwestią recyklingu metali istnieją inne czynniki związane ze zrównoważonym rozwojem, które warto wziąć pod uwagę przy wyborze między tymi procesami?
Tak, należy również uwzględnić zużycie energii. Obróbka CNC – zwłaszcza w przypadku twardych metali – może wiązać się z wysokim zużyciem energii w przeliczeniu na jedną część, ponieważ obrabiarka i układy chłodzenia pracują przez cały czas trwania cyklu produkcyjnego. Obróbka ciśnieniowa (odlewanie ciśnieniowe) wiąże się z wysokimi początkowymi nakładami energii na wykonanie formy i przetopienie metalu, jednak bardzo krótki czas cyklu może przełożyć się na niższy koszt energii w przeliczeniu na sztukę przy produkcji wielkoseryjnej. To, która z metod jest bardziej „ekologiczna”, zależy w dużej mierze od wielkości produkcji oraz konkretnego miksu energetycznego stosowanego przez producenta.







