
Les pièces d’éclairage en aluminium moulées sous pression — boîtiers, dissipateurs thermiques et supports, par exemple — constituent l’ossature structurelle et thermique des luminaires modernes. Produits par injection sous haute pression, ces composants offrent la précision, la dissipation thermique et la résistance à la corrosion nécessaires aux LED intérieures compactes comme aux luminaires extérieurs robustes.
Pour les ingénieurs et les responsables des achats, les décisions prises dès la conception concernant les alliages et les finitions influent directement sur les performances du luminaire, sa durée de vie et son coût total.
Le guide suivant fournit des conseils pratiques pour spécifier les pièces en toute confiance, éviter des reconceptions coûteuses et passer sans heurt du concept à la production en grande série.
Quels composants ces pièces comprennent-elles ?
Les pièces d’éclairage en aluminium moulées sous pression couvrent une grande variété de formes et de fonctions. Elles remplissent des rôles structurels, thermiques et esthétiques dans les ensembles d’éclairage résidentiels, commerciaux, industriels et extérieurs.
Types courants de pièces dans les luminaires modernes
Les pièces de luminaires en aluminium les plus fréquemment spécifiées appartiennent à plusieurs catégories :
- Boîtiers et enveloppes qui protègent l’électronique interne, les LED et le câblage contre les chocs et les conditions environnementales.
- Dissipateurs thermiques à ailettes ou à broches, conçus pour évacuer la chaleur des jonctions LED et des alimentations à haute température.
- Embouts et bagues de finition qui terminent les bords visibles des luminaires encastrés ou montés en surface.
- Bases de montage et supports de fixation utilisés pour fixer les luminaires aux poteaux, plafonds ou murs.
- Abat-jour et corps de réflecteur qui dirigent le flux lumineux tout en contribuant à l’esthétique du luminaire.
- Éléments décoratifs tels que les lanternes extérieures et les appliques murales.
Applications intérieures et extérieures typiques
Les luminaires intérieurs en aluminium comprennent les panneaux encastrés, les projecteurs sur rail, les suspensions et les spots architecturaux. Les applications extérieures couvrent les lampadaires, les luminaires de parkings couverts, les projecteurs de zone, les bornes lumineuses et les luminaires décoratifs sur poteau. Les produits d’éclairage médical et les luminaires industriels pour grandes hauteurs utilisent également des pièces en aluminium pour dissiper la chaleur et assurer l’intégrité structurelle.
Pourquoi le moulage sous pression convient à la production de luminaires
Le moulage sous pression est l’une des méthodes les plus efficaces pour produire des pièces d’éclairage en aluminium en grande série. Il associe rapidité, régularité dimensionnelle et capacité à former des géométries complexes en une seule injection.
Avantages pour les formes complexes et les parois minces
Le moulage sous pression excelle dans la réalisation de détails complexes dont l’usinage seul serait coûteux, voire impossible. Des parois minces d’environ 1.0 mm, des nervures intégrées, des bossages et des pattes de montage peuvent être formés en une seule opération. Pour les boîtiers d’éclairage nécessitant des réseaux d’ailettes internes ou des surfaces réfléchissantes courbes, le moulage de précision sous pression de l’aluminium réduit les besoins d’assemblage secondaire.
Quand ce procédé est-il pertinent pour les grandes séries ?
L’outillage de moulage sous pression représente un investissement initial important, souvent compris entre $15 000 et $100 000 ou plus selon la complexité de la pièce. Ce coût est amorti sur le volume de production. Une fois le moule fabriqué, le coût par pièce baisse rapidement, ce qui rend les pièces moulées sous pression très économiques pour des séries de 5 000 unités et plus. Pour les fabricants de luminaires qui produisent des dizaines de milliers de pièces identiques par an, le moulage sous pression est difficile à égaler en coût unitaire et en régularité.
Exigences relatives aux matériaux et aux performances
Le bon alliage d’aluminium détermine la capacité d’une pièce d’éclairage à gérer la chaleur, à résister aux intempéries et à répondre aux attentes de durée de service. Le choix de l’alliage ne doit pas être générique : il doit correspondre aux conditions de fonctionnement du luminaire.
Choix des alliages d’aluminium pour l’éclairage
Les alliages les plus courants pour les pièces d’éclairage moulées sous pression sont A380, A383 et ADC12. Chacun offre un équilibre légèrement différent entre aptitude au moulage, résistance et performances thermiques.
| Alliage | Résistance à la traction (ksi) | Conductivité thermique (W/m·K) | Caractéristique clé |
|---|---|---|---|
| A380 | ~47 | ~96 | Usage général, bonne fluidité |
| A383 | ~45 | ~96 | Adapté aux parois minces, avec moins de fissuration |
| ADC12 | ~46 | ~92 | Très répandu en Asie, similaire à l’A383 |
| A413 | ~43 | ~121 | Conductivité thermique supérieure |
Pour les dissipateurs thermiques de LED pour lesquels la conductivité thermique est prioritaire, l’A413 ou des alliages spécialisés à haute conductivité peuvent justifier le léger surcoût.
Performances thermiques et électriques
Les propriétés thermiques de l’aluminium en font un matériau naturel pour les luminaires à LED, dont la température de jonction doit rester sous les limites spécifiées par le fabricant afin de préserver le flux lumineux et la durée de vie. Un dissipateur en aluminium bien conçu peut réduire de 20 à 40 degrés Celsius la température de jonction des LED par rapport aux solutions en plastique. La conductivité électrique compte également pour les chemins de mise à la terre des boîtiers d’éclairage reliés à des alimentations à haute température.
Résistance à la corrosion pour une utilisation en extérieur
L’aluminium nu forme une fine couche d’oxyde qui lui confère une résistance modérée à la corrosion. Pour les boîtiers d’éclairage extérieur exposés à la pluie, aux embruns salins ou aux rayons UV, une protection supplémentaire est nécessaire. Le revêtement en poudre, l’ anodisation ou les traitements de conversion au chromate prolongent considérablement la durée de service. Les environnements côtiers et industriels exigent généralement des systèmes de finition de surface plus robustes.
Facteurs de conception et de qualité qui influent sur les résultats
Une bonne conception du produit dès les premières étapes prévient les défauts, réduit l’usinage et garantit un assemblage correct des pièces moulées sous pression. Plusieurs facteurs qualité méritent une attention particulière.
Conception du produit pour la moulabilité et l’assemblage
L’uniformité de l’épaisseur des parois est la règle de conception la plus importante pour les pièces en aluminium moulées sous pression. Les variations d’épaisseur provoquent un refroidissement irrégulier, qui entraîne du gauchissement et des contraintes internes. La pratique recommandée consiste à maintenir une épaisseur de paroi comprise entre 1.5 mm et 4.0 mm pour la plupart des pièces d’éclairage.
Des dépouilles de 1 à 3 degrés sur les surfaces extérieures facilitent une éjection propre du moule. Les congés aux angles intérieurs réduisent les concentrations de contraintes et améliorent l’écoulement du métal. Lorsque cela est possible, les supports et bossages de montage doivent être intégrés à la pièce moulée afin d’éliminer les éléments de fixation séparés.
Maîtrise de la porosité et intégrité structurelle
La porosité, c’est-à-dire la présence de petites cavités dues à l’air emprisonné ou au retrait, est une préoccupation courante en moulage sous pression. Dans les boîtiers d’éclairage devant être étanches à la pression ou supporter des charges structurelles, la porosité peut réduire la résistance mécanique et entraîner des défauts esthétiques après finition.
Les mesures de maîtrise comprennent l’optimisation de la conception des attaques et des canaux, le réglage de la vitesse et de la pression d’injection, le maintien d’une température de moule constante et le recours au moulage sous vide pour les pièces critiques. L’imprégnation avec un produit d’étanchéité anaérobie constitue une solution secondaire pour les pièces devant être étanches.
Tolérances, planéité et caractéristiques critiques
Les tolérances standard de moulage sous pression de l’aluminium suivent généralement les recommandations NADCA, avec des tolérances linéaires d’environ ±0.004 pouce par pouce pour le premier pouce. Pour les grandes surfaces, la planéité peut nécessiter un usinage après moulage si l’application l’exige. Les surfaces d’appui des lentilles, des joints ou des connecteurs électriques nécessitent souvent une mise au point précise du moule, puis un usinage CNC, pour satisfaire aux exigences fonctionnelles.
Opérations secondaires et finition de surface
Les pièces brutes de fonderie nécessitent souvent des opérations supplémentaires avant l’assemblage. Les opérations secondaires affinent les dimensions, ajoutent des caractéristiques et appliquent des revêtements protecteurs ou décoratifs.
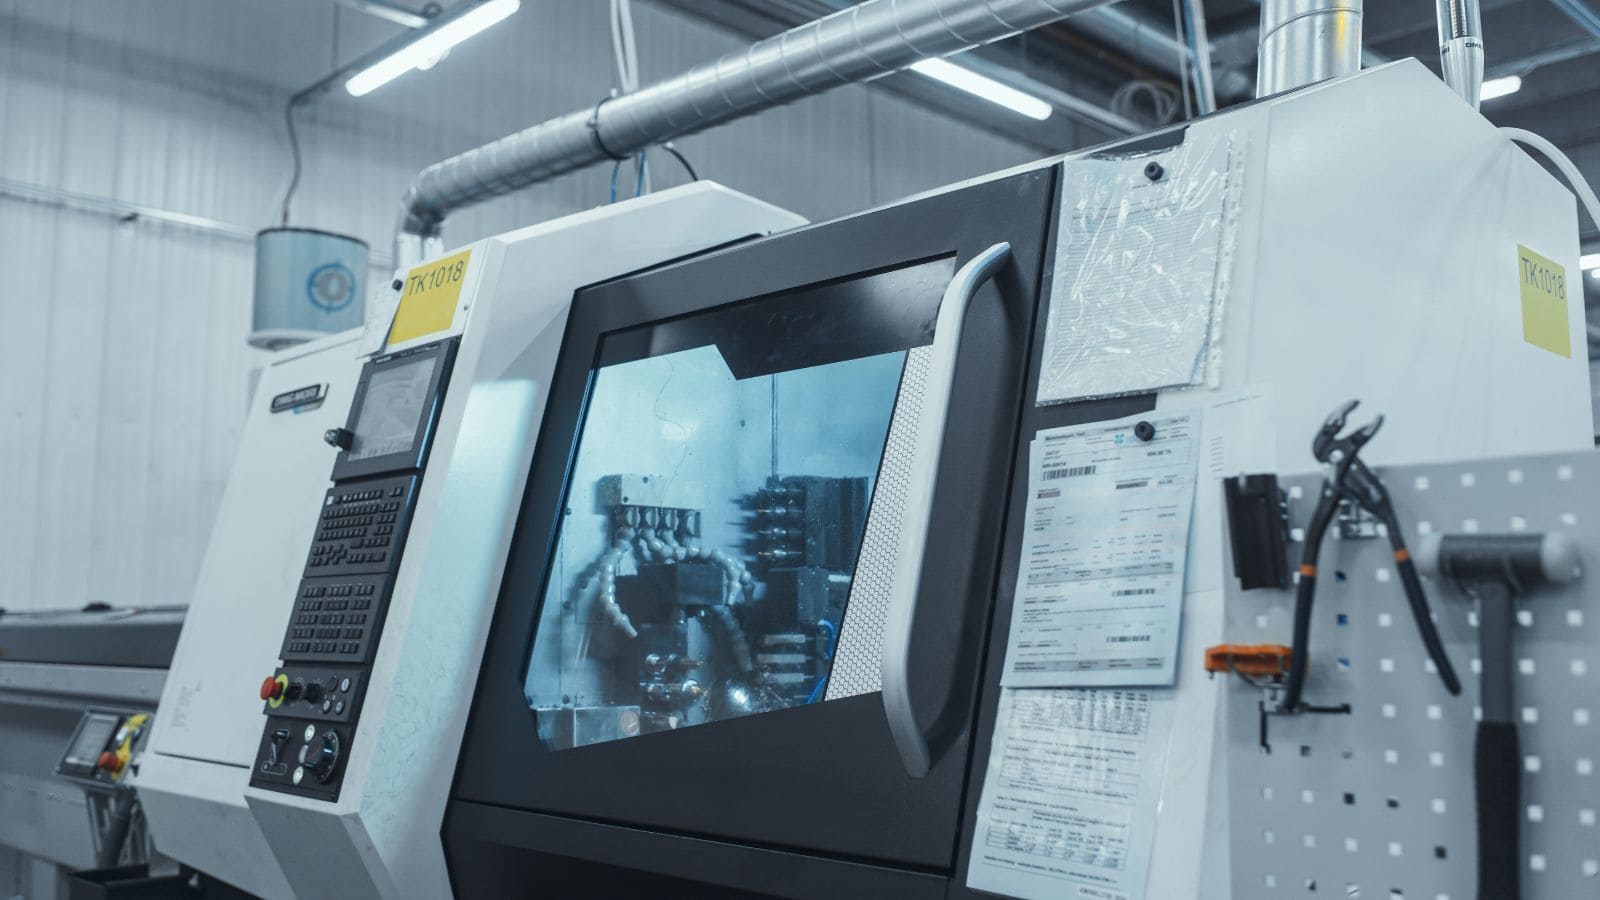
Usinage CNC, perçage et filetages
L’usinage CNC permet d’obtenir sur les surfaces critiques des tolérances plus serrées que celles du moulage seul. Les opérations courantes comprennent :
- Fraisage de face des surfaces d’accouplement pour obtenir la planéité et l’étanchéité requises.
- Perçage et taraudage des trous pour les vis, le passage des câbles et les éléments de montage.
- Alésage des sièges de lentilles ou des ouvertures de réflecteur à des diamètres précis.
Des inserts filetés tels que les Heli-Coils peuvent être ajoutés lorsque les fixations doivent être vissées et dévissées fréquemment, car les filetages dans l’aluminium peuvent s’user avec les cycles répétés.
Options de traitement de surface pour l’apparence et la protection
Les pièces en aluminium moulées sous pression acceptent une large gamme de traitements de surface :
- Revêtement en poudre offrant une couleur durable et une résistance aux UV, très utilisées pour les luminaires extérieurs.
- Anodisation créant une couche d’oxyde dure ; moins courante sur les pièces moulées sous pression en raison de la teneur en silicium de l’alliage, mais réalisable avec des procédés spécialisés.
- Dépôt électrolytique au nickel ou au chrome pour une finition métallique brillante sur les luminaires décoratifs d’intérieur.
- Polissage suivi d’un vernis transparent pour obtenir un aspect réfléchissant.
- Conversion au chromate assurant une protection contre la corrosion en traitement autonome ou en couche d’apprêt avant peinture.
Influence des choix de finition sur la durée de service
Une finition de surface adaptée ne sert pas uniquement à améliorer l’apparence. Lors des essais au brouillard salin, les boîtiers d’éclairage revêtus de poudre dépassent régulièrement 1 000 heures avant de présenter des signes de corrosion. Les pièces en aluminium non revêtues peuvent commencer à se piquer en moins de 200 heures dans le même essai. Pour les installations extérieures et côtières, investir dans un système de finition de qualité est largement rentabilisé en espaçant les remplacements.
Moldie : votre partenaire pour les composants d’éclairage en aluminium
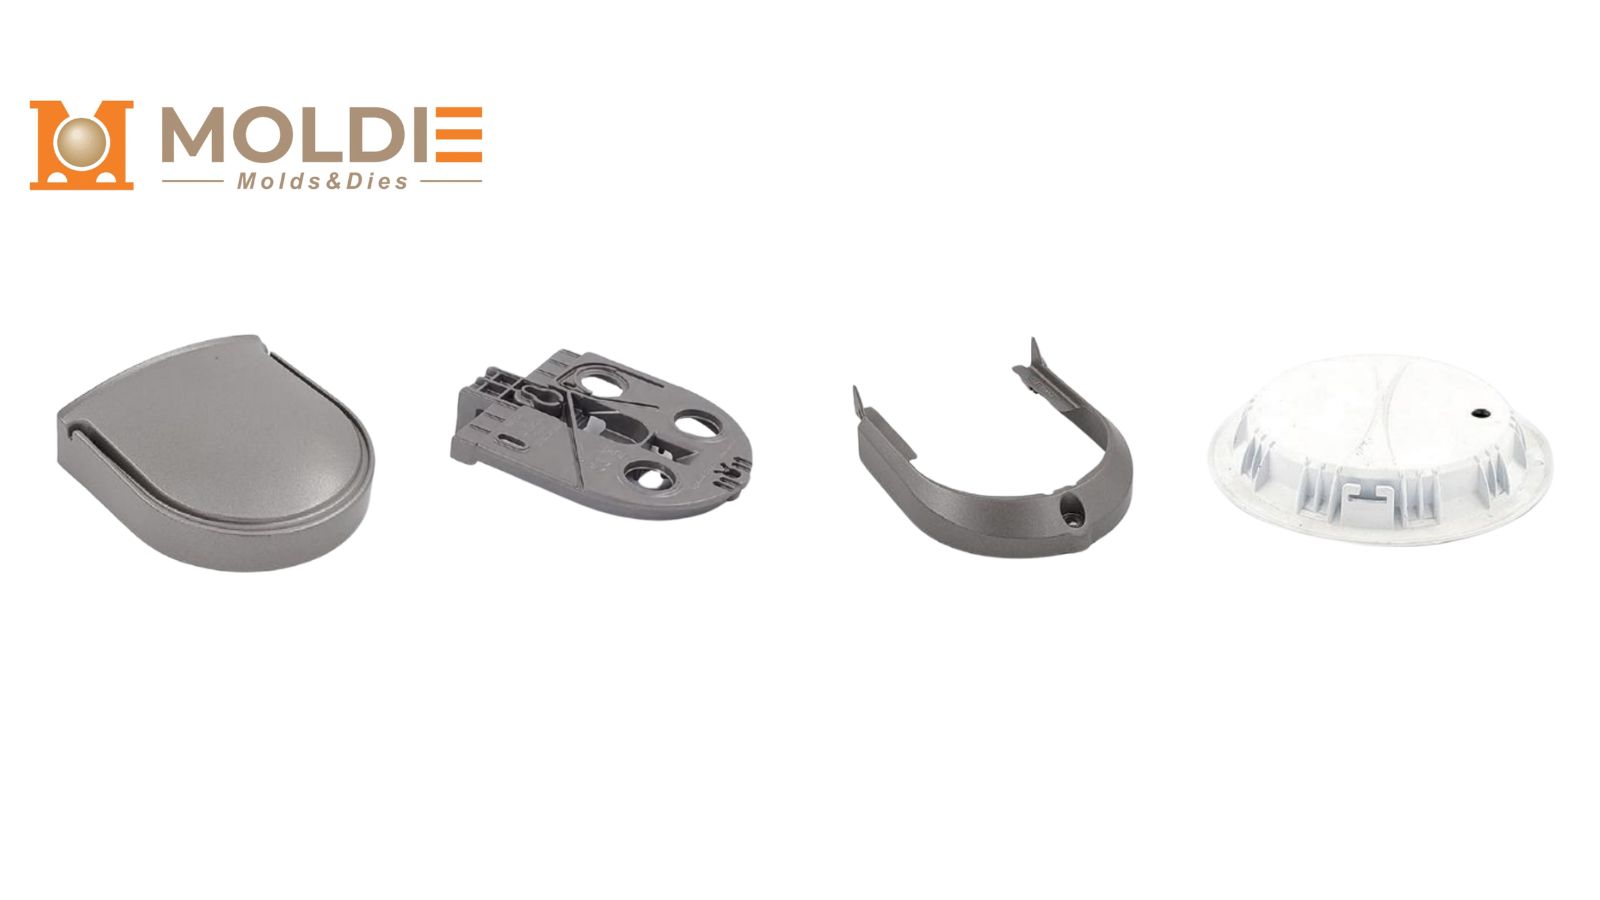
Le choix du bon fournisseur de moulage sous pression détermine la qualité de vos pièces, le calendrier du projet et le coût total rendu. Chez Moldiecasting, nous ne nous contentons pas de satisfaire aux normes strictes du secteur de l’éclairage : notre organisation est conçue pour les respecter. Nous réduisons les risques liés à la montée en volume en proposant une solution complète de fabrication, de bout en bout.
Ce que vous obtenez en travaillant avec nous :
- Outillage et maîtrise en interne : nous concevons et fabriquons nos moules en interne, ce qui garantit leur durée de vie et des délais plus courts (généralement 6 à 8 semaines).
- Processus complet sur un même site : des différentes capacités de tonnage des machines de moulage sous pression à l’usinage CNC de précision et aux finitions de surface haut de gamme (revêtement en poudre, anodisation), nous gérons toute la chaîne de valeur, sans que vous ayez à coordonner plusieurs sous-traitants.
- Contrôle qualité transparent : vous n’avez jamais à douter de vos pièces. Nous fournissons des contrôles complets du premier article (FAI), des essais radiographiques pour maîtriser la porosité, des rapports dimensionnels et des certifications complètes des matériaux, soutenus par nos systèmes qualité ISO.
- Montée en capacité sans rupture : que vous ayez besoin d’une série pilote de 5 000 unités pour un nouveau spot architectural ou que vous augmentiez la production jusqu’à 100 000+ boîtiers de lampadaires par an, nous disposons d’une capacité suffisante pour accompagner votre demande sans qu’il soit nécessaire de qualifier un nouveau fournisseur.
Prêt à optimiser votre prochain concept d’éclairage ? Ne laissez pas une fonderie de qualité insuffisante compromettre les performances ou l’esthétique de votre luminaire. Contactez-nous et laissez notre équipe d’ingénierie examiner la fabricabilité de votre conception (DFM) et vous aider à réduire les coûts avant même l’usinage du premier moule.







