
Les carters de boîte de vitesses moulés sous pression sont largement utilisés dans les équipements automobiles et industriels. Pour les acheteurs, le principal défi consiste à trouver un fournisseur capable de maîtriser les risques liés à l’outillage, la qualité interne, la précision d’usinage et la régularité de la production pendant le moulage sous pression.
Ce guide présente les principaux aspects de conception, de matériaux, de qualité et de sélection des fournisseurs qui influent sur les projets de carters de boîte de vitesses, afin d’aider les équipes achats à mieux évaluer les fabricants avant la fabrication de l’outillage et la production en série.
Exigences des carters de boîte de vitesses moulés sous pression
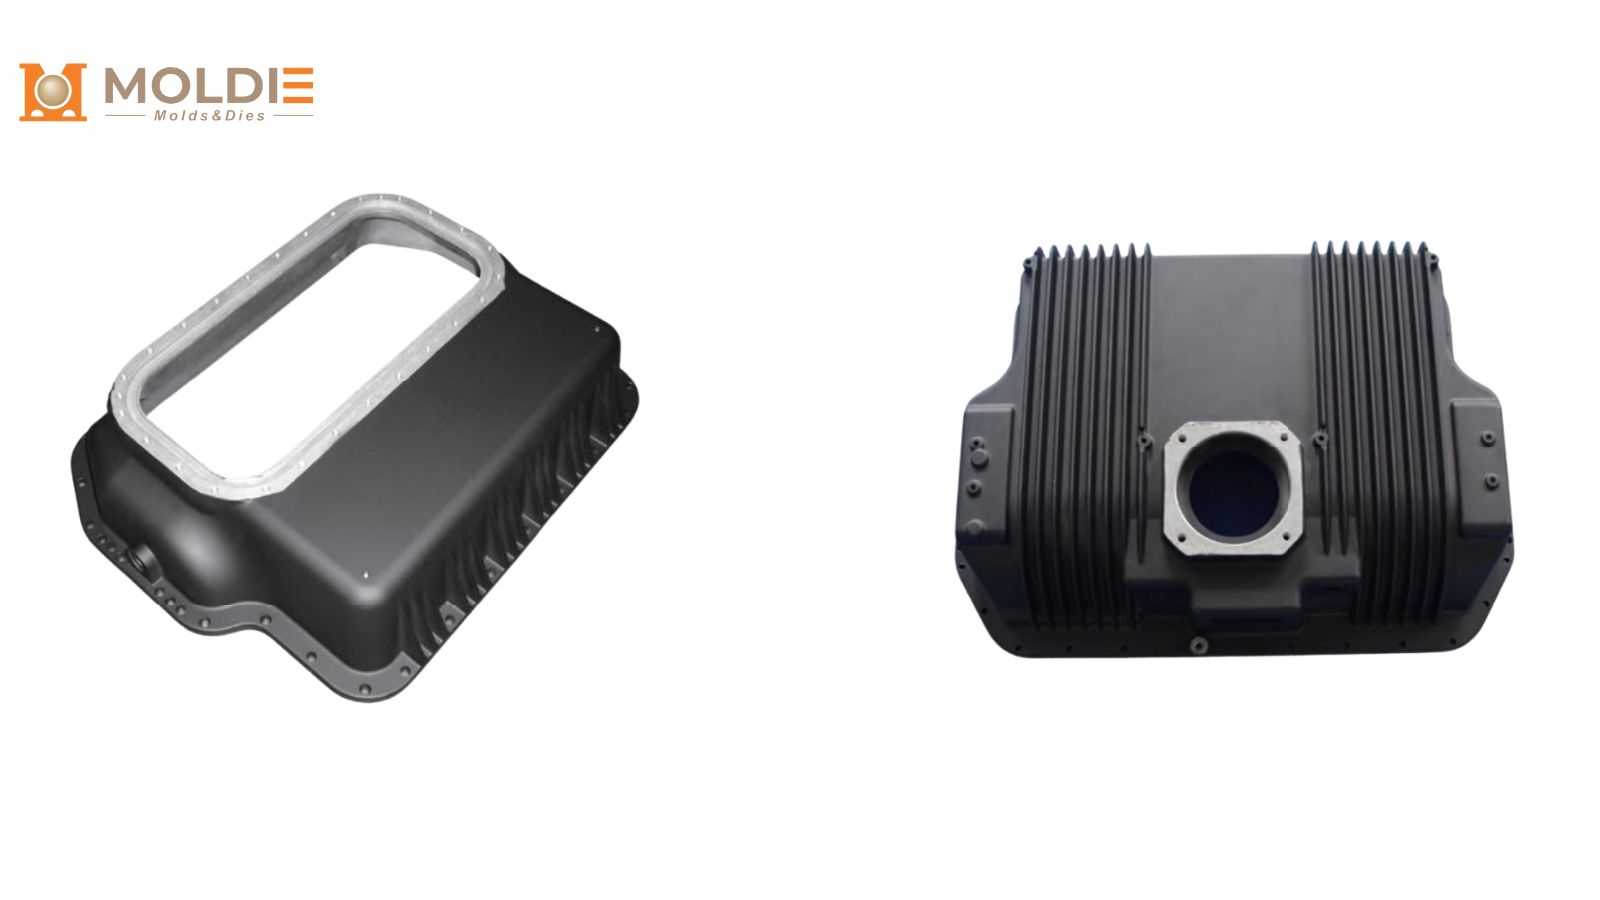
Un carter de boîte de vitesses supporte les engrenages et les roulements, maintient leur alignement avec précision, contient le lubrifiant sans fuite et gère la chaleur produite en fonctionnement. Ces exigences en font l’une des pièces structurelles moulées sous pression les plus exigeantes.
Du point de vue de la fabrication, le carter doit répondre simultanément à quatre exigences :
- Stabilité structurelle pour supporter les charges sans déformation
- Précision dimensionnelle pour les alésages de roulement, les positions des arbres et les faces de montage
- Fiabilité de l’étanchéité pour prévenir les fuites de lubrifiant
- Performances thermiques pour limiter l’accumulation de chaleur et prolonger la durée de vie
Si l’une de ces exigences n’est pas respectée, l’assemblage final peut présenter du bruit, un rendement médiocre, des fuites ou une durabilité réduite.
Pourquoi les alliages d’aluminium sont le matériau privilégié
Aluminium est le matériau le plus courant pour les carters de boîte de vitesses moulés sous pression, dans les programmes OEM comme industriels. Il offre un équilibre pratique entre faible poids, bonne conductivité thermique, résistance à la corrosion et excellente aptitude au moulage pour les formes complexes.
Les carters de boîte de vitesses en aluminium sont généralement fabriqués avec les alliages suivants :
A380
L’A380 est un alliage polyvalent fiable pour les carters de boîte de vitesses. Il offre une bonne résistance, une stabilité dimensionnelle et une résistance à la corrosion, ce qui le rend adapté à de nombreuses applications structurelles standard.
A383 / ADC12
L’A383, également largement connu sous la désignation ADC12, est apprécié pour son excellente aptitude au moulage. Il convient aux parois minces et aux carters géométriquement plus complexes et est couramment utilisé pour les composants de transmissions automobiles.
A360
L’A360 offre une bonne résistance à la corrosion et une bonne ductilité. Il est souvent envisagé lorsque le carter doit fonctionner dans un environnement plus agressif ou qu’une ténacité accrue est nécessaire.
AlSi10Mg
L’AlSi10Mg peut offrir de meilleures performances mécaniques lorsqu’un contrôle plus strict du procédé est possible. Sa fabrication est plus exigeante, mais il peut convenir aux applications soumises à des exigences structurelles plus élevées.
Dans la plupart des projets d’approvisionnement, l’aluminium reste le choix par défaut. Alliages de zinc et magnésium peuvent être envisagés pour des applications spécialisées, mais ne sont pas les matériaux principaux des grands carters structurels de boîte de vitesses.
Règles de conception du moule de carter pour maîtriser coûts et qualité
La phase de conception a une incidence directe sur la qualité du moulage, la complexité de l’outillage et le coût de production. Les acheteurs n’ont pas à redessiner eux-mêmes les pièces, mais ils doivent comprendre quels choix de conception augmentent les risques de fabrication.
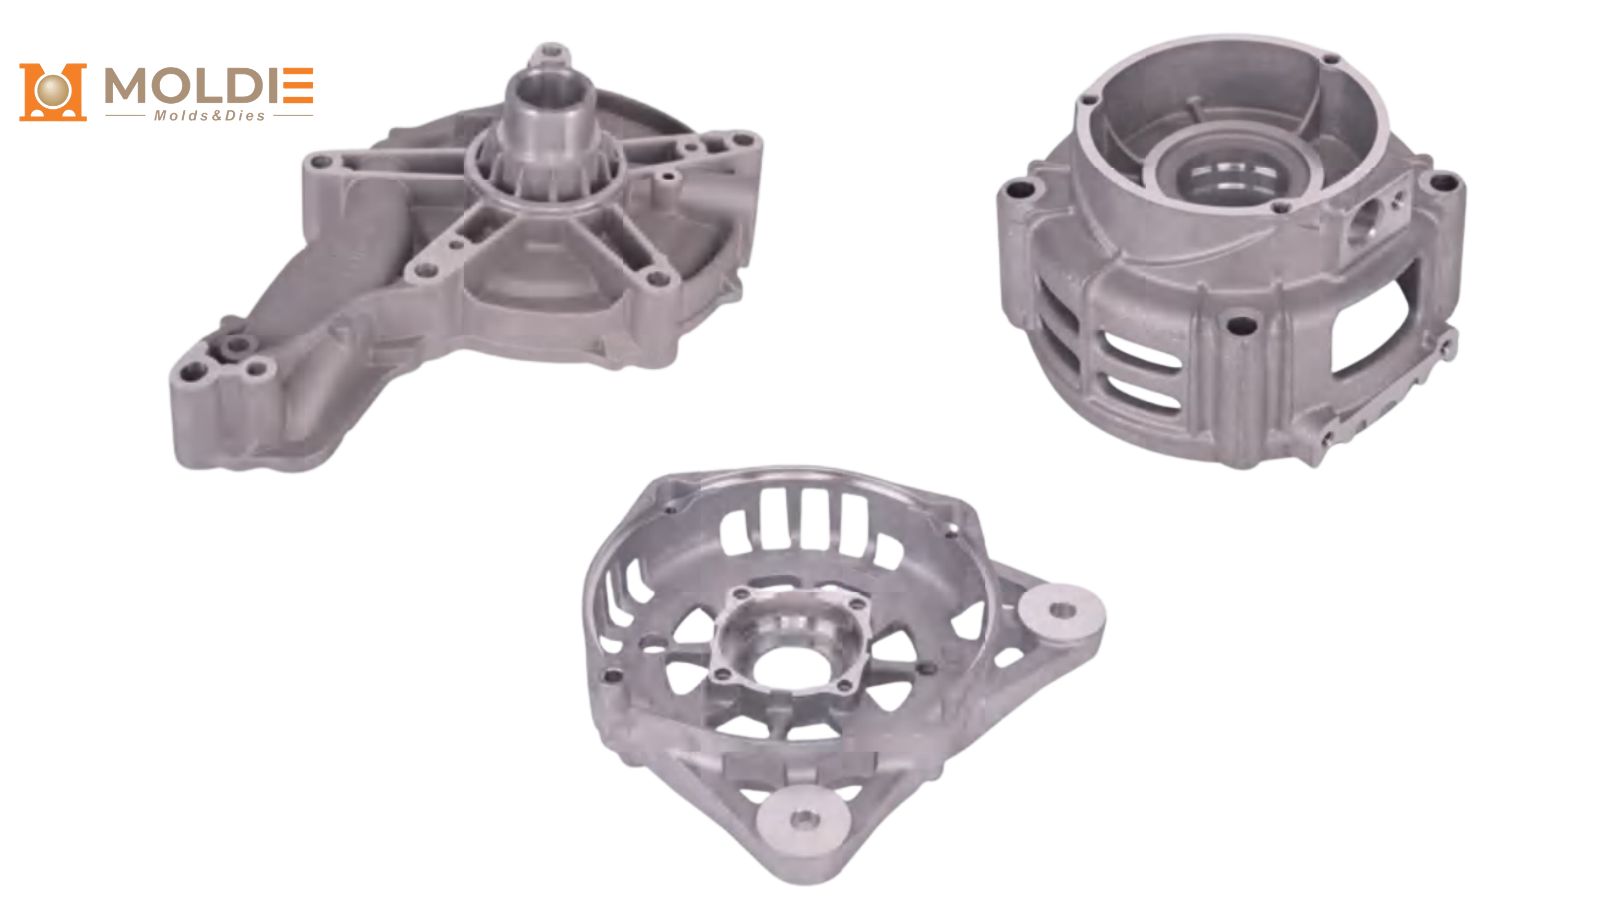
L’épaisseur des parois doit être aussi uniforme que possible
Une épaisseur uniforme favorise l’écoulement du métal, la régularité du refroidissement et la stabilité dimensionnelle. Les variations importantes d’épaisseur créent des points chauds, qui augmentent le risque de retassures, de porosité et de déformation.
Pour les carters de boîte de vitesses, des sections de paroi régulières sont généralement plus importantes que l’ajout pur et simple de matière. Si une rigidité supplémentaire est nécessaire, il vaut souvent mieux utiliser des nervures structurelles que des parois trop épaisses.
Les nervures et les bossages doivent être conçus avec soin
Les nervures permettent d’augmenter la rigidité sans ajouter trop de masse. Des nervures mal proportionnées ou des bossages trop massifs peuvent créer une concentration locale de chaleur, ce qui affecte la compacité interne et le temps de cycle.
Les bossages destinés aux fixations, aux logements de roulement et aux points de montage doivent également présenter des transitions progressives et des congés adaptés. Cela améliore à la fois les performances mécaniques et la qualité du moulage.
L’usinage doit être planifié tôt
Les éléments critiques tels que les alésages de roulement, les trous d’arbre, les brides d’étanchéité et les faces de montage nécessitent généralement un usinage après moulage. La conception de la pièce moulée doit donc prévoir une surépaisseur d’usinage et une stratégie de références stable dès le début.
Si les références sont mal définies, le fournisseur peut produire des pièces dont les cotes individuelles semblent acceptables, alors que les relations critiques entre les éléments ne le sont pas. C’est une cause fréquente de problèmes lors des premières pièces d’un programme de carters de boîte de vitesses.
Pourquoi la simulation d’écoulement dans le moule est importante
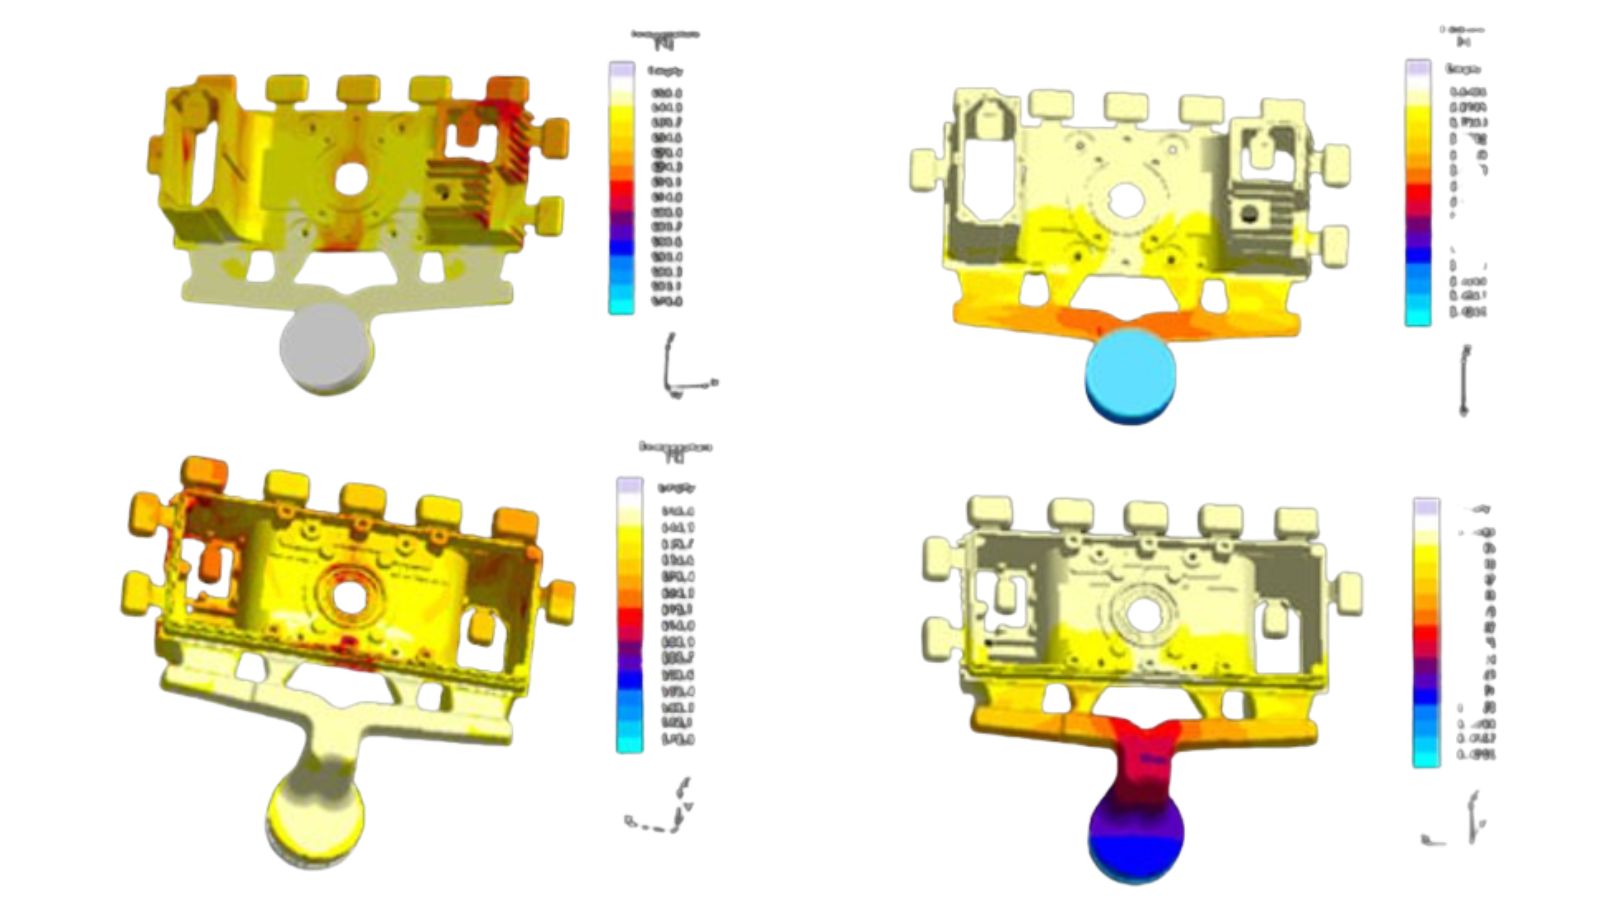
Simulation de l’écoulement du métal dans le moule est l’un des outils les plus utiles pour réduire les risques avant la fabrication de l’outillage. Elle aide à prévoir le comportement du remplissage, l’emprisonnement d’air, la répartition de la température et les zones susceptibles de présenter des défauts de retassure.
Pour les acheteurs, l’intérêt pratique est simple : corriger un problème en simulation coûte bien moins cher que de modifier ultérieurement un outillage trempé. Un fournisseur qui examine les résultats de simulation à l’avance est généralement mieux préparé à prévenir la porosité, les remplissages instables et les défauts évitables liés à la conception.
C’est particulièrement important pour les carters de boîte de vitesses, qui associent souvent des parois minces, des zones de montage épaisses, des surfaces d’étanchéité et des alésages usinés dans une seule pièce moulée.
Contrôles qualité des carters de boîte de vitesses
Les acheteurs doivent vérifier que le fournisseur peut contrôler l’intégrité interne, la précision dimensionnelle et les performances d’étanchéité au moyen de méthodes d’inspection adaptées.
Contrôle radiographique de la compacité interne
La porosité interne est l’un des principaux risques pour les carters de boîte de vitesses, notamment sous les faces d’étanchéité, les bossages et les zones structurelles épaisses. Le contrôle radiographique permet de détecter les vides cachés et les défauts internes invisibles lors d’un simple examen de surface.
Cette capacité est particulièrement importante pour les programmes soumis à des exigences strictes d’étanchéité ou de résistance structurelle. Le moulage sous pression assisté par le vide peut également contribuer à réduire l’emprisonnement de gaz avant que les défauts n’atteignent les étapes ultérieures de production.
MMT et numérisation 3D pour la précision dimensionnelle
Les dimensions critiques, telles que les diamètres d’alésage, les relations entre axes, la planéité des brides et la géométrie de montage, doivent être vérifiées par contrôle sur MMT. Cette méthode mesure avec précision les éléments qui influent sur l’assemblage et les performances.
La numérisation 3D offre une vue plus globale en comparant la forme complète de la pièce moulée au modèle CAO. Elle permet de détecter le gauchissement, les écarts de surface et les variations générales de forme.
Essais d’étanchéité pour garantir la fiabilité des joints
Si le carter doit retenir le lubrifiant, les essais d’étanchéité doivent faire partie du plan qualité. Ils confirment que la pièce moulée et ses surfaces usinées sont capables de maintenir l’étanchéité sous pression.
Ces essais sont particulièrement importants lorsque le carter comporte des canaux internes, des faces d’étanchéité ou des zones où une porosité cachée pourrait provoquer une défaillance en service.
Validation fonctionnelle si nécessaire
Pour certains programmes de carters de boîte de vitesses, les rapports dimensionnels ne suffisent pas. Une validation fonctionnelle peut aussi être nécessaire pour confirmer le bon ajustement, l’alignement et l’étanchéité dans les conditions d’assemblage. C’est particulièrement pertinent pour les projets OEM ou les pièces présentant des tolérances interdépendantes serrées.
Les opérations secondaires influent également sur le choix du fournisseur
La plupart des carters de boîte de vitesses nécessitent des opérations secondaires entre l’opération de moulage et l’assemblage final. Un fournisseur capable de gérer efficacement plusieurs opérations en aval offre généralement de meilleurs délais, une traçabilité plus claire et un risque de coordination réduit.
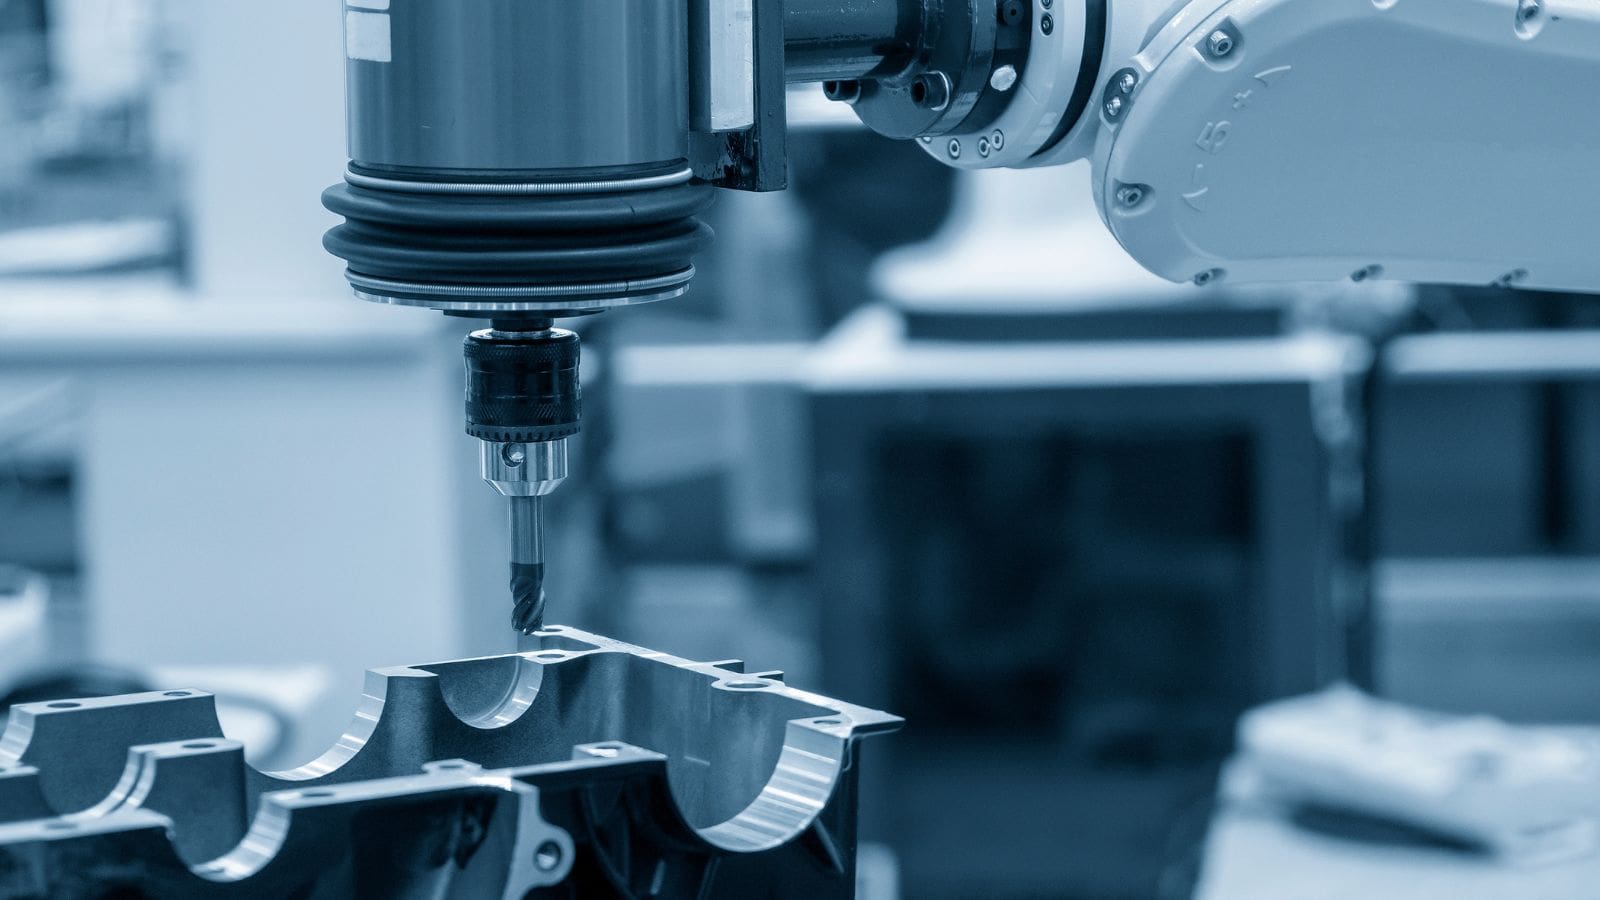
Usinage CNC et traitement de surface
Les alésages critiques, les faces d’étanchéité, les surfaces de montage et les orifices filetés nécessitent souvent un usinage CNC après le moulage. Même une pièce moulée de bonne qualité peut devenir non conforme si le réglage d’usinage, la maîtrise des références ou l’enlèvement de matière sont mal gérés.
Traitement de surface peut également être nécessaire pour améliorer la résistance à la corrosion, l’aspect ou la durabilité à long terme. Les options courantes comprennent l’anodisation de l’aluminium, le revêtement en poudre pour les environnements agressifs et la peinture pour une protection et un aspect général.
Pour les acheteurs, le principal avantage des opérations secondaires réalisées en interne est la responsabilité directe. Lorsque le moulage, l’usinage, l’inspection et la finition sont gérés dans un même système, les problèmes de qualité peuvent souvent être détectés et résolus plus rapidement.
Comment les acheteurs doivent évaluer un fournisseur de moulage sous pression
Lorsqu’ils comparent des fournisseurs pour des projets de carters de boîte de vitesses, les acheteurs doivent moins s’appuyer sur les déclarations marketing générales et davantage sur des preuves concrètes de capacité de fabrication.
Assistance technique
Un fournisseur compétent doit pouvoir examiner des plans 2D, des modèles 3D ou des pièces échantillons et donner un avis sur la fabricabilité avant le début de l’outillage. Une intervention technique précoce aide à réduire les risques liés à la conception des parois, au système d’alimentation, au réglage d’usinage et à la planification des inspections.
Capacités de simulation d’écoulement et d’outillage
Demandez si le fournisseur réalise une analyse de l’écoulement dans le moule avant la fabrication de l’outillage. C’est un bon indicateur de rigueur dans le procédé et cela contribue à réduire les modifications coûteuses ultérieures.
Moyens d’inspection
Pour les carters de boîte de vitesses, disposer de moyens d’inspection en interne constitue un avantage majeur. Les acheteurs doivent vérifier si le fournisseur possède :
- MMT
- Numérisation 3D
- Contrôle radiographique
- Capacité d’essai d’étanchéité, si nécessaire
Opérations secondaires réalisées en interne
L’usinage, le traitement de surface et l’assistance à l’assemblage peuvent fortement influer sur les délais de livraison et la régularité de la qualité. Lorsque ces opérations sont sous-traitées à plusieurs fournisseurs, la traçabilité et le temps de réaction en pâtissent souvent.
Certifications et expérience des programmes
Les certifications pertinentes, telles que ISO 9001:2015 et, le cas échéant, IATF 16949, peuvent démontrer la rigueur du système qualité. Les acheteurs doivent également rechercher des fournisseurs ayant une expérience réelle des programmes de carters OEM ou industriels impliquant des tolérances serrées, des modifications techniques et des exigences de production répétitive.
Choisissez Moldiecasting pour une démarche d’approvisionnement pragmatique
Pour les équipes achats, un excellent fournisseur doit être capable d’examiner la conception, de repérer les risques de moulage, de recommander des ajustements pratiques et de définir un plan d’inspection réaliste afin de réduire les problèmes ultérieurs du programme.
Moldiecasting, fabricant de pièces et de moules certifié ISO et IATF, accepte les plans 2D, fichiers 3D et pièces échantillons pour établir des devis et examiner la conception du moule. Pour les acheteurs qui souhaitent obtenir un retour technique précoce avant de passer à l’outillage, contacter notre équipe peut constituer une première étape pratique.
FAQ
Pourquoi le moulage sous pression de l’aluminium est-il couramment utilisé pour les carters de boîte de vitesses ?
Le moulage sous pression de l’aluminium est largement utilisé pour les carters de boîte de vitesses en raison de ses propriétés mécaniques : faible poids, bonne conductivité thermique et excellente aptitude au moulage.
Dans une boîte de vitesses, ces avantages contribuent à réduire la masse totale, à mieux dissiper la chaleur autour des engrenages et des roulements et à produire efficacement des carters en aluminium aux formes complexes.
Pourquoi le moulage sous haute pression est-il privilégié pour la production de carters de transmission ?
Les pièces de boîte de vitesses exigent une grande précision dimensionnelle, une épaisseur de paroi stable et une qualité de moulage répétable. Par rapport au moulage en sable ou au moulage par gravité, ce procédé convient mieux à la fabrication en grande série de carters de boîte de vitesses, où la position des alésages, l’intégrité de l’étanchéité et la régularité de l’usinage doivent être étroitement maîtrisées.
Quels facteurs de conception sont les plus importants pour un carter de boîte de vitesses moulé sous pression ?
Les principaux facteurs de conception comprennent l’épaisseur des parois, la disposition des nervures, la conception des bossages, la conception du moule et le système d’alimentation. Pour les carters de boîte de vitesses, ces facteurs influent directement sur le risque de porosité, la stabilité dimensionnelle et la capacité des éléments critiques, tels que les alésages de roulement, les canaux d’huile et les faces d’étanchéité, à fonctionner correctement après usinage.
L’usinage CNC reste-t-il nécessaire après le moulage sous pression des carters de boîte de vitesses ?
Oui. Même lorsque le carter est produit par moulage sous pression de l’aluminium à forme quasi définitive, les éléments importants de la boîte de vitesses nécessitent toujours un usinage CNC. Il s’agit généralement des alésages de roulement, des trous d’arbre, des faces de montage, des orifices filetés et des surfaces d’étanchéité, pour lesquels une grande précision dimensionnelle est nécessaire à l’assemblage et aux performances à long terme de la boîte de vitesses.







