


Корпуса редукторов, изготовленные методом литья под давлением, широко используются в автомобильной и промышленной технике. Для покупателей главная задача — найти поставщика, способного контролировать риски, связанные с оснасткой, внутреннее качество, точность обработки и стабильность производства в процессе литья под давлением.
В этом руководстве объясняются ключевые аспекты проектирования, материалов, качества и поставщиков, влияющие на проекты корпусов редукторов, и оно призвано помочь командам по закупкам более эффективно оценивать производителей до начала производства и массового выпуска продукции.
Чего должны достигать корпуса редукторов, изготовленные методом литья под давлением?
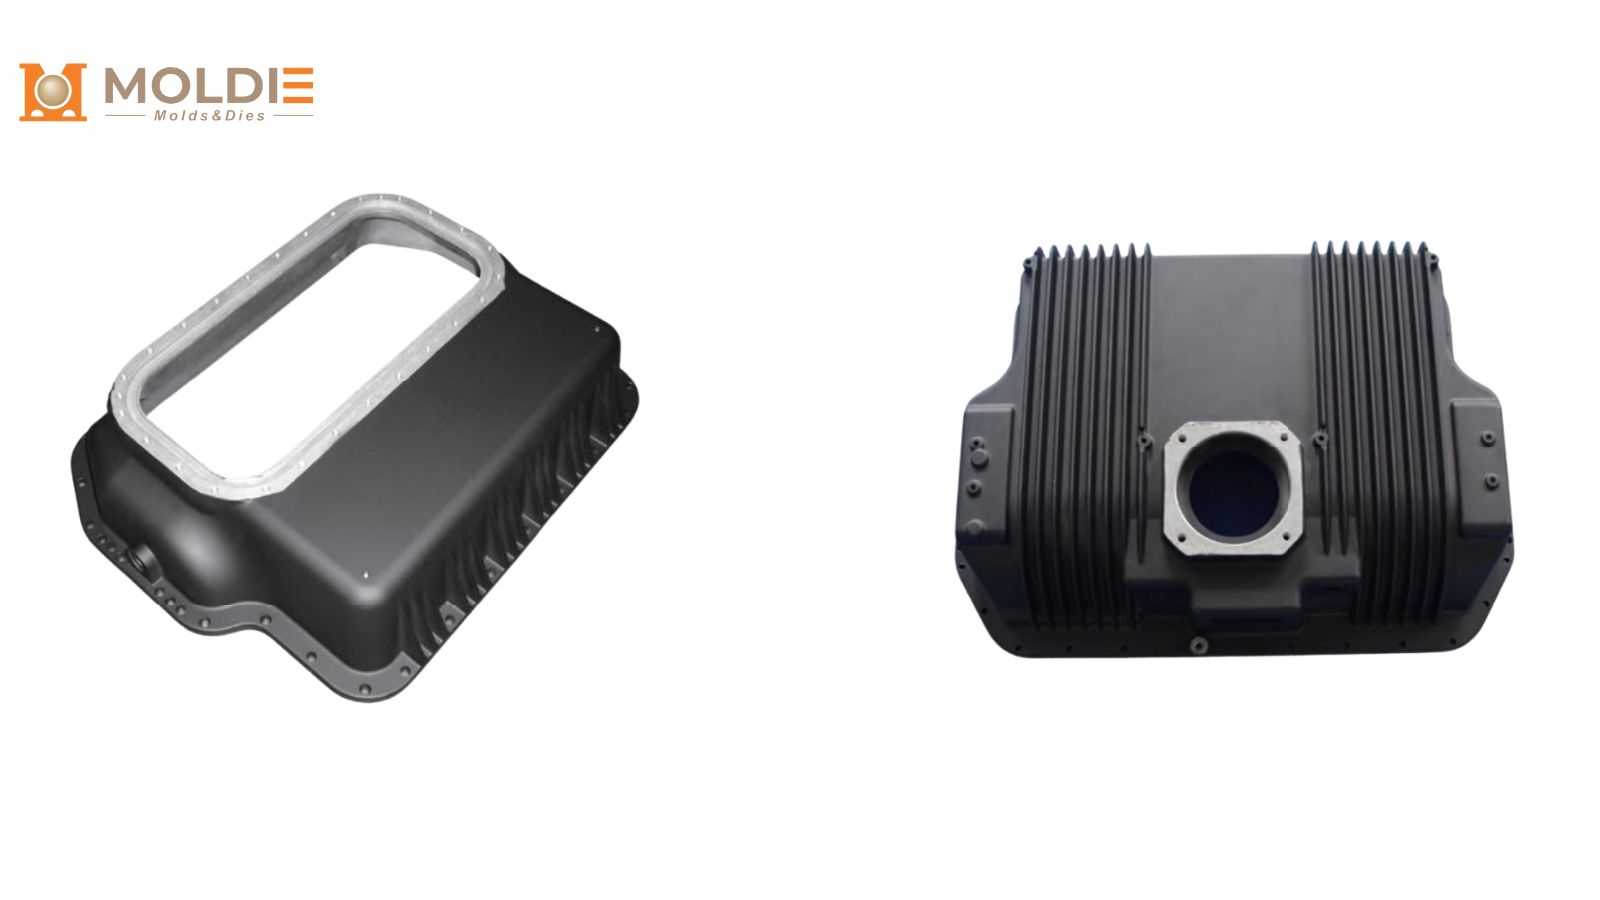
Корпус редуктора поддерживает шестерни и подшипники, обеспечивает точное соосность, удерживает смазку без утечек и отводит тепло, выделяемое во время работы. Эти требования делают его одной из наиболее требовательных конструкционных деталей, изготовленных методом литья под давлением.
С точки зрения производства, корпус должен одновременно обеспечивать четыре функции:
- Структурная стабильность поддерживать нагрузки без деформации
- Точность измерения для отверстий подшипников, положений валов и монтажных поверхностей.
- Надежность герметизации для предотвращения утечки смазки
- Тепловая производительность для уменьшения тепловыделения и увеличения срока службы
Если какой-либо из этих параметров будет нарушен, в конечном итоге сборка может страдать от шума, низкой эффективности, протечек или сокращения срока службы.
Почему алюминиевые сплавы являются предпочтительным материалом?
алюминий Это наиболее распространенный материал для литых под давлением корпусов редукторов как в OEM-производителях, так и в промышленных программах. Он обеспечивает практичный баланс малого веса, хорошей теплопроводности, коррозионной стойкости и высокой литейной способности для получения сложных форм.
Корпуса коробок передач из алюминия обычно изготавливаются из следующих сплавов:
A380
Сплав A380 — это надежный универсальный сплав для корпусов редукторов. Он обладает хорошей прочностью, стабильностью размеров и коррозионной стойкостью, что делает его пригодным для многих стандартных конструкционных применений.
А383 / АЦП12
Сплав A383, также широко известный как ADC12, ценится за превосходные литейные свойства. Он хорошо зарекомендовал себя в тонкостенных или более сложных по геометрии корпусах и широко используется в компонентах автомобильных трансмиссий.
A360
Сталь A360 обеспечивает хорошую коррозионную стойкость и пластичность. Ее часто выбирают, когда корпус может эксплуатироваться в более суровых условиях или когда требуется повышенная прочность.
АлСи10Мг
Сплав AlSi10Mg может обеспечить более высокие механические характеристики при более жестком технологическом контроле. Его производство более трудоемко, но он может быть пригоден для применений с более высокими требованиями к прочности.
В большинстве случаев при закупках алюминий остается предпочтительным выбором. Цинковые сплавы и магний Они могут быть исследованы для специализированных применений, но не являются основными материалами для крупных корпусов редукторов.
Правила проектирования пресс-форм для корпуса коробки передач с учетом стоимости и качества.
Этап проектирования напрямую влияет на качество литья, сложность оснастки и себестоимость производства. Покупателям не нужно самостоятельно перепроектировать детали, но они должны понимать, какие конструктивные решения повышают производственные риски.
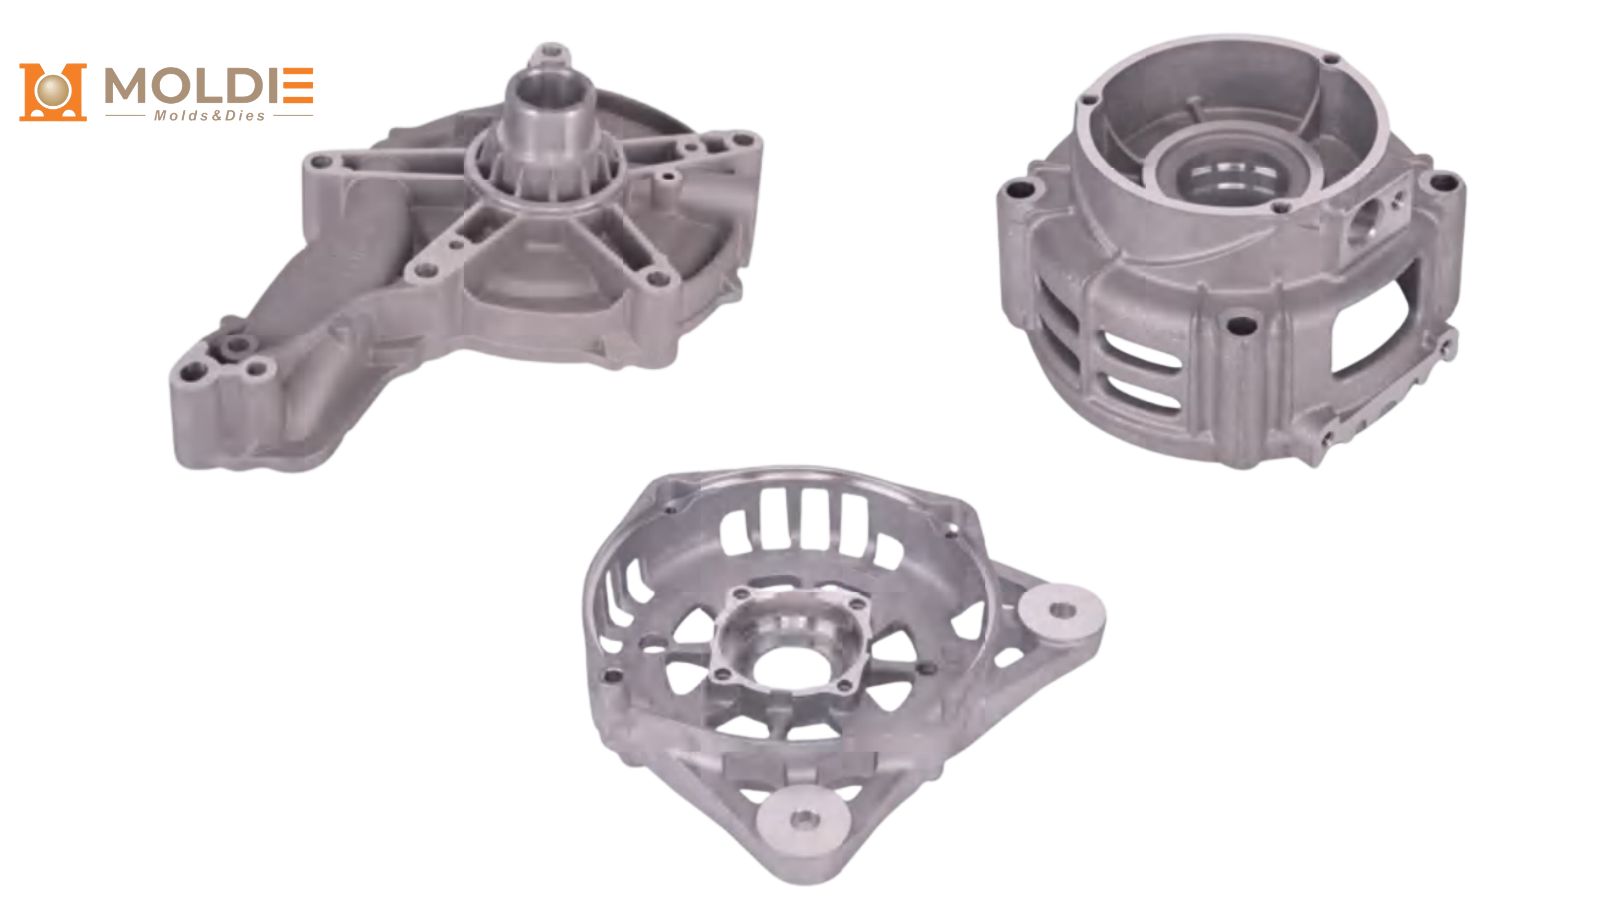
Толщина стенки должна оставаться максимально равномерной.
Равномерная толщина стенок улучшает текучесть металла, равномерность охлаждения и стабильность размеров. Значительные изменения толщины создают зоны перегрева, что увеличивает риск усадки, пористости и деформации.
Для корпусов коробок передач обычно важнее иметь одинаковый профиль стенок, чем просто увеличивать количество материала. Если требуется дополнительная жесткость, часто лучше использовать конструкционные ребра, чем делать стенки слишком толстыми.
Ребра и выступы должны быть спроектированы с особой тщательностью.
Ребра жесткости полезны для повышения прочности без чрезмерного увеличения массы. Неправильно подобранные ребра или массивные выступы могут создавать локальную концентрацию тепла, что влияет на внутреннюю прочность и время цикла.
Выступы для крепежных элементов, опоры подшипников и точки крепления также должны быть спроектированы с плавными переходами и разумными скруглениями. Это помогает улучшить как механические характеристики, так и качество литья.
Механическую обработку необходимо планировать заблаговременно.
Важные элементы, такие как отверстия для подшипников, отверстия для валов, уплотнительные фланцы и монтажные поверхности, обычно требуют механической обработки после литья. Это означает, что конструкция отливки должна включать в себя соответствующие припуск на обработку и стратегию стабильных данных с самого начала.
Если базовые параметры определены нечетко, поставщик может производить детали, отдельные размеры которых кажутся приемлемыми, но критически важные взаимосвязи между элементами — нет. Это распространенная причина проблем с первым образцом в программах по производству корпусов редукторов.
Почему анализ текучести плесени важен
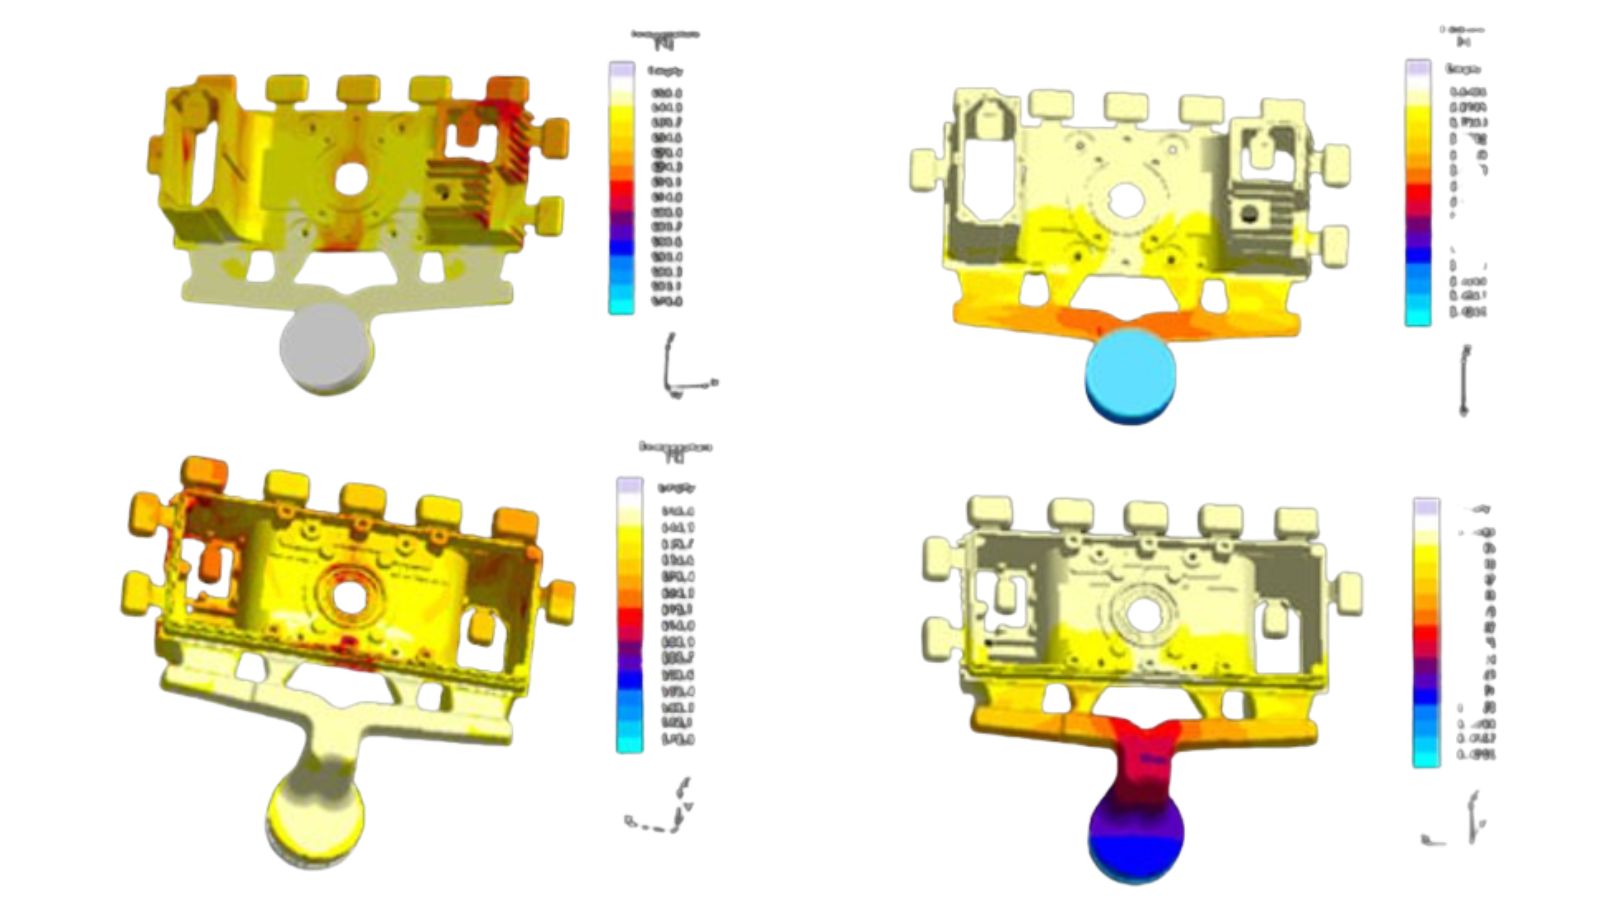
Моделирование течения плесени Это один из наиболее полезных инструментов для снижения рисков до изготовления оснастки. Он помогает прогнозировать поведение при заполнении, задержку воздуха, распределение температуры и области, где могут возникнуть дефекты усадки.
Для покупателей практическая ценность проста: исправить проблему в процессе моделирования гораздо дешевле, чем модифицировать закалённую оснастку позже. Поставщик, который заранее анализирует результаты моделирования потока расплава, обычно лучше подготовлен к предотвращению пористости, нестабильного заполнения и предотвратимых дефектов, связанных с конструкцией.
Это особенно важно для корпусов коробок передач, поскольку эти детали часто сочетают в себе тонкие стенки, толстые монтажные площадки, уплотнительные поверхности и обработанные отверстия в одном отливочном элементе.
Контроль качества корпусов коробок передач.
Покупатели должны убедиться, что поставщик может проверить внутреннюю целостность, точность размеров и герметичность с помощью соответствующих методов контроля.
Рентгеновский осмотр для проверки внутренней целостности
Внутренняя пористость является одним из самых больших рисков в корпусах редукторов, особенно под уплотнительными поверхностями, выступами и более толстыми конструктивными элементами. Рентгеновский контроль помогает обнаружить скрытые пустоты и внутренние дефекты, которые невозможно выявить только при поверхностном осмотре.
Для программ со строгими требованиями к герметичности или прочности конструкции эта возможность имеет огромное значение. Вакуумное литье под давлением также может помочь снизить задержку газа до того, как дефекты достигнут более поздних этапов производства.
Координатно-измерительные машины и 3D-сканирование для обеспечения точности размеров
Критические размеры, такие как диаметры отверстий, соотношения осевых линий, плоскостность фланца и геометрия крепления, должны быть проверены с помощью координатно-измерительной машины (КИМ). Это обеспечивает точное измерение параметров, влияющих на сборку и работоспособность.
3D-сканирование позволяет получить более полное представление, сравнивая форму отливки целиком с CAD-моделью. Оно полезно для обнаружения деформаций, отклонений поверхности и общих изменений формы.
Проверка герметичности для обеспечения надежности уплотнения
Если корпус должен удерживать смазку, проверка на герметичность должна быть частью плана контроля качества. Это подтверждает, способны ли литые и обработанные поверхности сохранять герметичность под давлением.
Проверка на герметичность особенно важна, если корпус имеет внутренние каналы, уплотнительные поверхности или участки, где скрытая пористость может привести к выходу из строя в полевых условиях.
Функциональная проверка при необходимости.
Для некоторых программ по разработке корпусов редукторов одних только данных о размерах недостаточно. Может потребоваться также функциональная проверка для подтверждения правильной посадки, выравнивания и герметичности в условиях сборки. Это особенно актуально для проектов OEM-производителей или деталей с жесткими допусками.
Вторичные операции также влияют на выбор поставщика.
В большинстве случаев корпуса редукторов требуют вторичной обработки между этапом литья и окончательной сборкой. Поставщик, способный более эффективно управлять несколькими последующими процессами, обычно предлагает более короткие сроки выполнения заказов, более четкую отслеживаемость и меньший риск несогласованности.
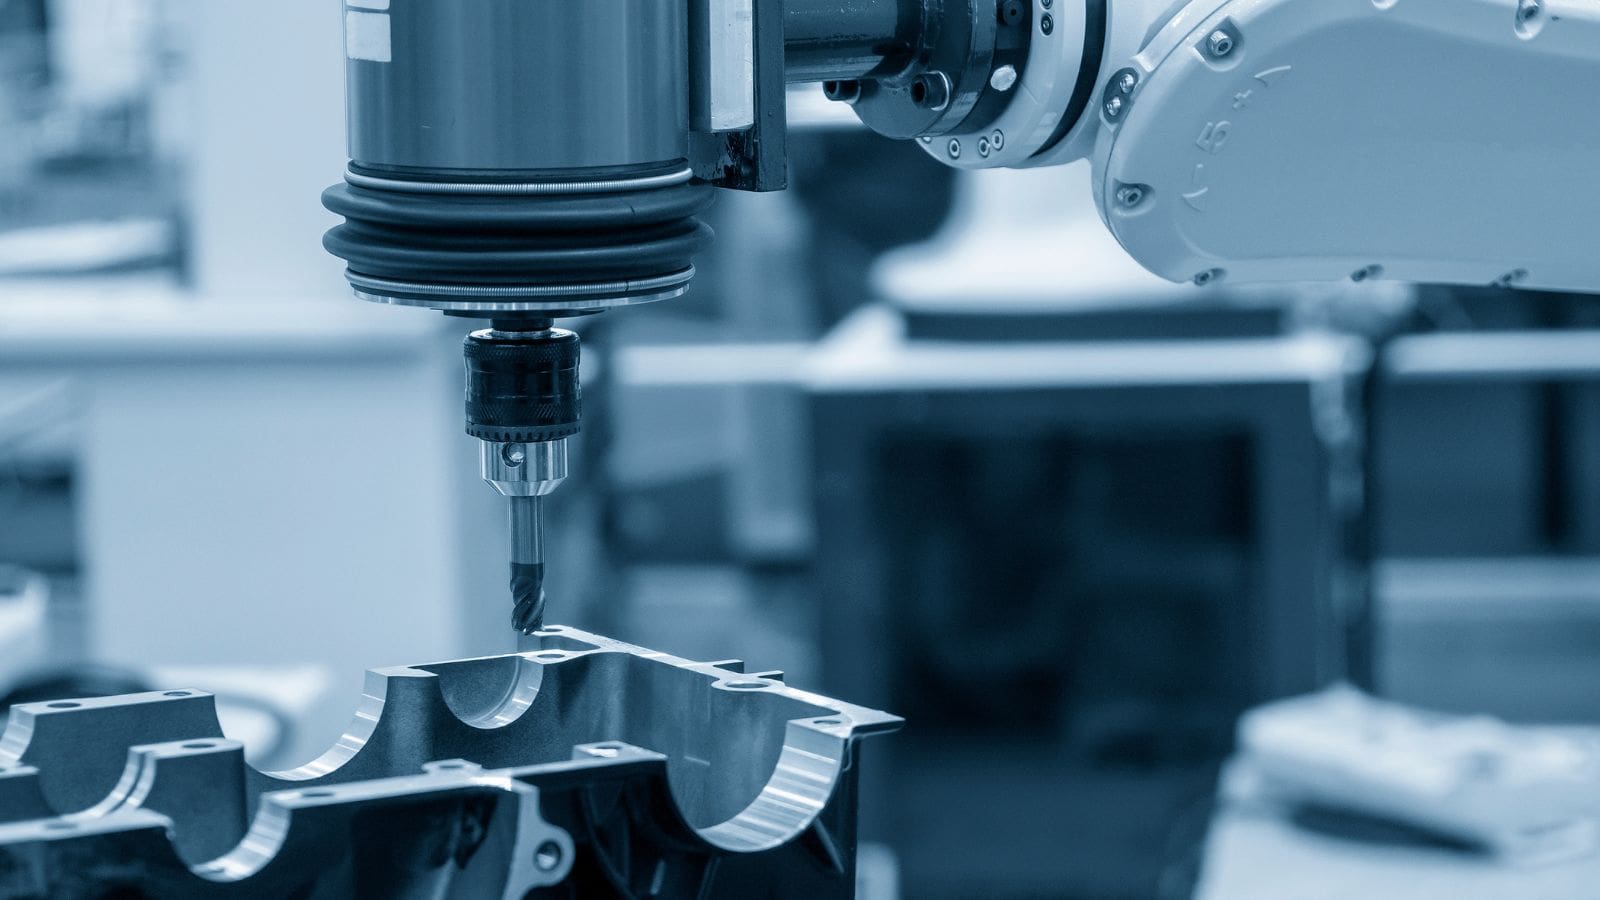
Обработка на станках с ЧПУ и обработка поверхностей
Для критически важных отверстий, уплотнительных поверхностей, монтажных поверхностей и резьбовых соединений часто требуется... CNC-обработка после литья. Даже качественная отливка может стать некачественной деталью, если настройка станка, контроль базовых параметров или удаление материала не были выполнены должным образом.
Обработка поверхности Также могут потребоваться улучшения коррозионной стойкости, внешнего вида или долговечности. К распространенным вариантам относятся анодирование алюминия, порошковая покраска для агрессивных сред и обычная покраска для общей защиты и улучшения внешнего вида.
Для покупателей главное преимущество собственных вторичных операций заключается в подотчетности. Когда литье, механическая обработка, контроль качества и финишная обработка управляются в рамках одной системы, проблемы с качеством часто можно выявить и устранить быстрее.
Как покупателям следует оценивать поставщика литья под давлением
При сравнении поставщиков корпусов редукторов покупателям следует меньше внимания уделять общим маркетинговым заявлениям и больше – практическим результатам производства.
Инженерная поддержка
Компетентный поставщик должен иметь возможность проанализировать 2D-чертежи, 3D-модели или образцы деталей и предоставить обратную связь по технологичности изготовления до начала оснастки. Раннее участие инженеров помогает снизить риски при проектировании стенок, стратегии литниковых каналов, настройке оборудования и планировании контроля качества.
Возможности формования и оснастки
Поинтересуйтесь, проводит ли поставщик анализ потока расплава перед изготовлением оснастки. Это важный показатель дисциплинированности процесса, который помогает избежать дорогостоящих изменений в дальнейшем.
Инспекционная инфраструктура
Для корпусов коробок передач наличие собственной системы контроля качества является существенным преимуществом. Покупателям следует убедиться, что поставщик обладает следующими характеристиками:
- CMM
- Сканирование 3D
- Рентгеновское обследование
- Возможность проведения испытаний на герметичность, если необходимо
Внутренние вторичные операции
Механическая обработка, обработка поверхности и поддержка сборки могут существенно влиять на сроки поставки и стабильность качества. Если эти процессы передаются на аутсорсинг нескольким поставщикам, часто страдает отставание в отслеживаемости и времени реагирования.
Сертификаты и опыт работы по программам.
Соответствующие сертификаты, такие как ISO 9001: 2015 и, где необходимо, ИАТФ 16949Это может помочь продемонстрировать дисциплинированность системы качества. Покупателям также следует искать поставщиков с реальным опытом работы в программах OEM или в сфере промышленного корпусного строительства, которые предполагают жесткие допуски, инженерные изменения и повторяющиеся производственные требования.
Выберите литье под давлением для практичного подхода к поиску поставщиков.
Для закупочных команд отличный поставщик должен уметь анализировать проект, выявлять риски, связанные с литьем, рекомендовать практические корректировки и разрабатывать реалистичный план контроля для минимизации проблем на более поздних этапах проекта.
Компания Moldiecasting, являясь сертифицированным производителем деталей и пресс-форм по стандартам ISO и IATF, принимает следующие разрешения: Чертежи в 2D, файлы в 3D и образцы деталей. для составления коммерческого предложения и проверки конструкции пресс-формы. Для покупателей, которым необходима предварительная инженерная оценка до начала изготовления оснастки. связавшись с нашей командой это может стать практическим первым шагом.
FAQ
Почему литье алюминия под давлением широко используется для изготовления корпусов коробок передач?
Литье алюминия под давлением широко используется для изготовления корпусов редукторов благодаря его механическим свойствам: малому весу, хорошей теплопроводности и высокой литейной способности.
В редукторе эти преимущества помогают снизить общую массу, улучшить отвод тепла вокруг шестерен и подшипников, а также способствуют эффективному производству сложных алюминиевых корпусов редукторов.
Почему для производства корпусов трансмиссий предпочтительнее использовать литье под высоким давлением?
Это объясняется тем, что детали редуктора требуют высокой точности размеров, стабильной толщины стенок и повторяемого качества литья. По сравнению с литьем в песчаные формы или гравитационным литьем, этот метод лучше подходит для крупносерийного производства корпусов редукторов, где необходимо строго контролировать положение отверстий, герметичность и стабильность обработки.
Какие конструктивные факторы наиболее важны при изготовлении литого корпуса редуктора?
К наиболее важным конструктивным факторам относятся толщина стенок, расположение ребер, конструкция выступов, конструкция пресс-формы и литниковая система. В корпусах редукторов эти факторы напрямую влияют на риск образования пористости, стабильность размеров и на то, смогут ли критически важные элементы, такие как отверстия для подшипников, масляные каналы и уплотнительные поверхности, правильно функционировать после механической обработки.
Требуется ли по-прежнему обработка на станках с ЧПУ для корпусов редукторов после литья под давлением?
Да. Даже если корпус изготавливается методом литья алюминия под давлением с получением деталей, близких по форме к готовой, важные элементы редуктора все равно требуют обработки на станках с ЧПУ. Обычно это включает в себя отверстия для подшипников, отверстия для валов, монтажные поверхности, резьбовые соединения и уплотнительные поверхности, где высокая точность размеров необходима для сборки и длительной работы редуктора.