
Basınçlı döküm şanzıman gövdeleri, otomotiv ve endüstriyel ekipmanlarda yaygın olarak kullanılmaktadır. Satın alma tarafı için temel zorluk; basınçlı döküm süreci boyunca kalıp riskini, iç kaliteyi, işleme hassasiyetini ve üretim tutarlılığını kontrol edebilen bir tedarikçi bulmaktır.
Bu kılavuz, şanzıman gövdesi projelerini etkileyen temel tasarım, malzeme, kalite ve tedarikçi hususlarını açıklamakta; ayrıca tedarik ekiplerinin kalıp hazırlama ve seri üretim öncesinde üreticileri daha etkin bir şekilde değerlendirmesine yardımcı olmayı amaçlamaktadır.
Basınçlı Döküm Şanzıman Gövdelerinin Karşılaması Gereken Gereklilikler
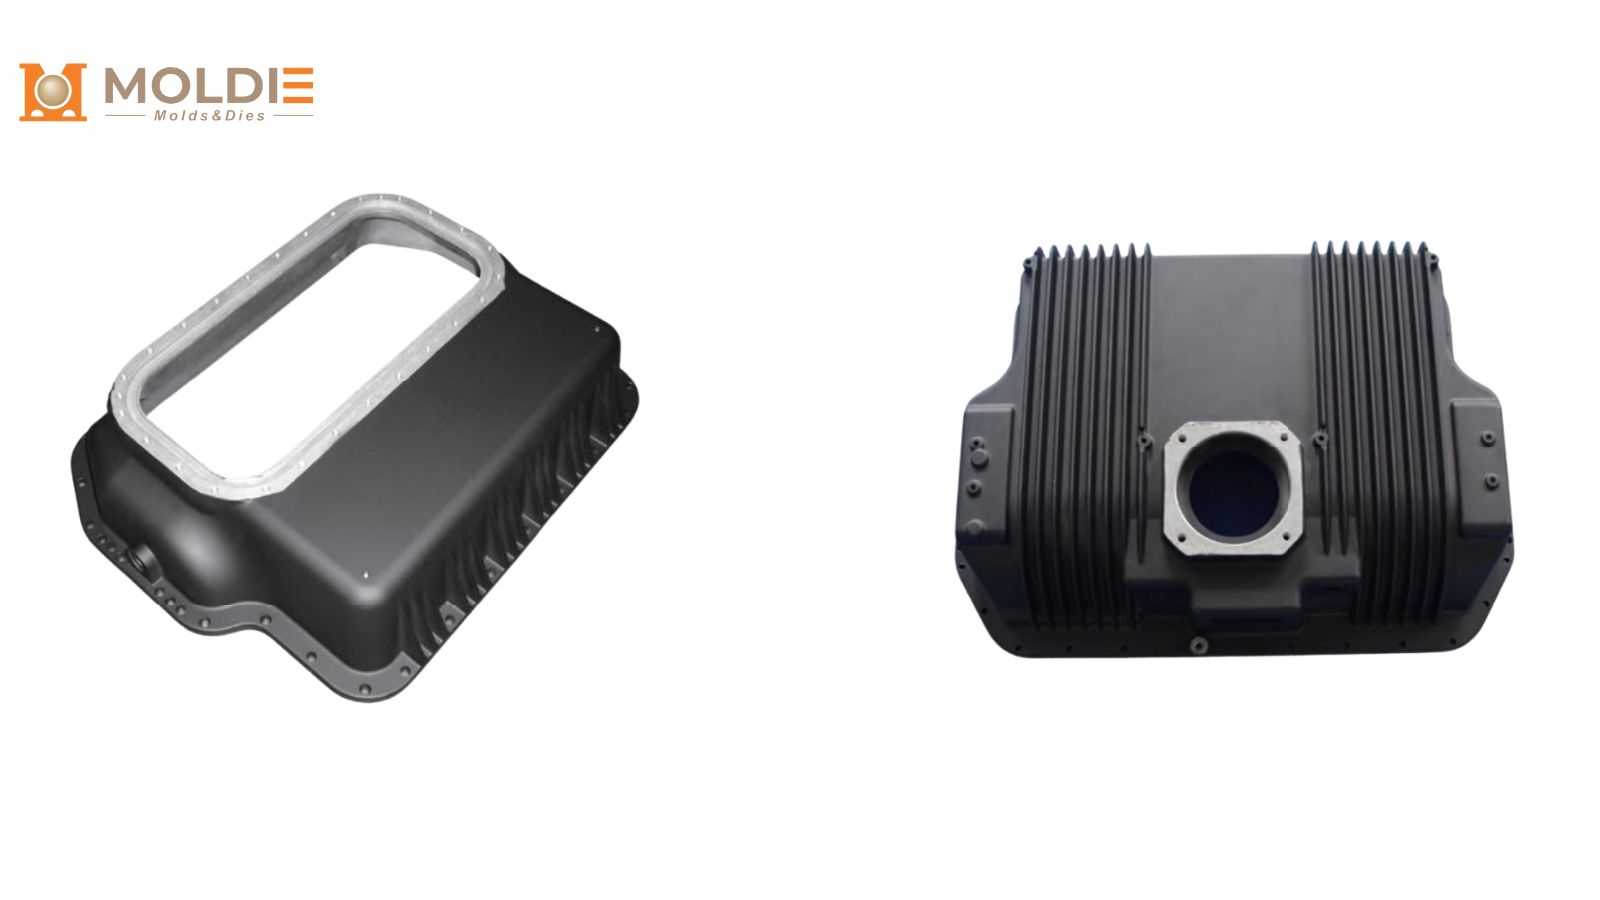
Bir şanzıman gövdesi; dişlileri ve rulmanları destekler, hassas hizalamayı korur, yağlayıcıyı sızıntı olmadan muhafaza eder ve çalışma sırasında oluşan ısıyı yönetir. Bu gereklilikler, onu yapısal basınçlı döküm parçaları arasında en zorlu olanlardan biri haline getirir.
Üretim açısından bakıldığında, muhafaza aynı anda dört gerekliliği karşılamalıdır:
- Yapısal kararlılık yükleri deformasyon olmaksızın taşıyabilme
- Boyutsal hassasiyet rulman yuvaları, mil konumları ve montaj yüzeyleri için
- Sızdırmazlık güvenilirliği yağ sızıntısını önleme
- Termal performans ısı birikimini azaltma ve kullanım ömrünü uzatma
Bu özelliklerden herhangi birinin yetersiz kalması durumunda; nihai montajda gürültü, düşük verimlilik, sızıntı veya dayanıklılıkta azalma gibi sorunlar ortaya çıkabilir.
Neden Alüminyum Alaşımları Tercih Edilen Malzemedir?
Alüminyum Hem OEM hem de endüstriyel programlarda, basınçlı döküm yöntemiyle üretilen şanzıman gövdeleri için en yaygın kullanılan malzemedir. Düşük ağırlık, iyi ısı iletkenliği, korozyon direnci ve karmaşık şekiller için elverişli döküm özellikleri arasında pratik bir denge sunar.
Alüminyum şanzıman gövdeleri genellikle şu alaşımlardan üretilir:
A380
A380, şanzıman gövdeleri için güvenilir ve genel amaçlı bir alaşımdır. İyi bir mukavemet, boyutsal kararlılık ve korozyon direnci sunması, onu birçok standart yapısal uygulama için uygun kılar.
A383 / ADC12
A383, mükemmel dökülebilirliğiyle öne çıkar ve yaygın olarak ADC12 adıyla da bilinir. İnce cidarlı veya geometrik açıdan daha karmaşık muhafazalarda iyi performans gösterir ve genellikle otomotiv şanzıman bileşenlerinde kullanılır.
A360
A360, iyi bir korozyon direnci ve süneklik sağlar. Gövdenin daha zorlu ortamlarda çalışabileceği veya ilave tokluğun gerektiği durumlarda sıklıkla tercih edilir.
AlSi10Mg
AlSi10Mg, daha sıkı bir proses kontrolü sağlandığında daha yüksek mekanik performans sunabilir. Üretimi daha zorlu olsa da, yapısal gereksinimlerin daha yüksek olduğu uygulamalar için uygun olabilir.
Çoğu tedarik sürecinde alüminyum, varsayılan tercih olmaya devam etmektedir. Çinko alaşımları ve magnezyum özel uygulamalar için değerlendirilebilir; ancak bunlar, büyük yapısal dişli kutusu gövdelerinde kullanılan birincil malzemeler değildir.
Maliyet ve Kalite Açısından Dişli Kutusu Gövdesi Kalıp Tasarım Kuralları
Tasarım aşaması; döküm kalitesi, kalıplama karmaşıklığı ve üretim maliyeti üzerinde doğrudan bir etkiye sahiptir. Satın alma yapanların parçaları bizzat yeniden tasarlamasına gerek yoktur; ancak hangi tasarım tercihlerinin üretim riskini artırdığını anlamaları gerekir.
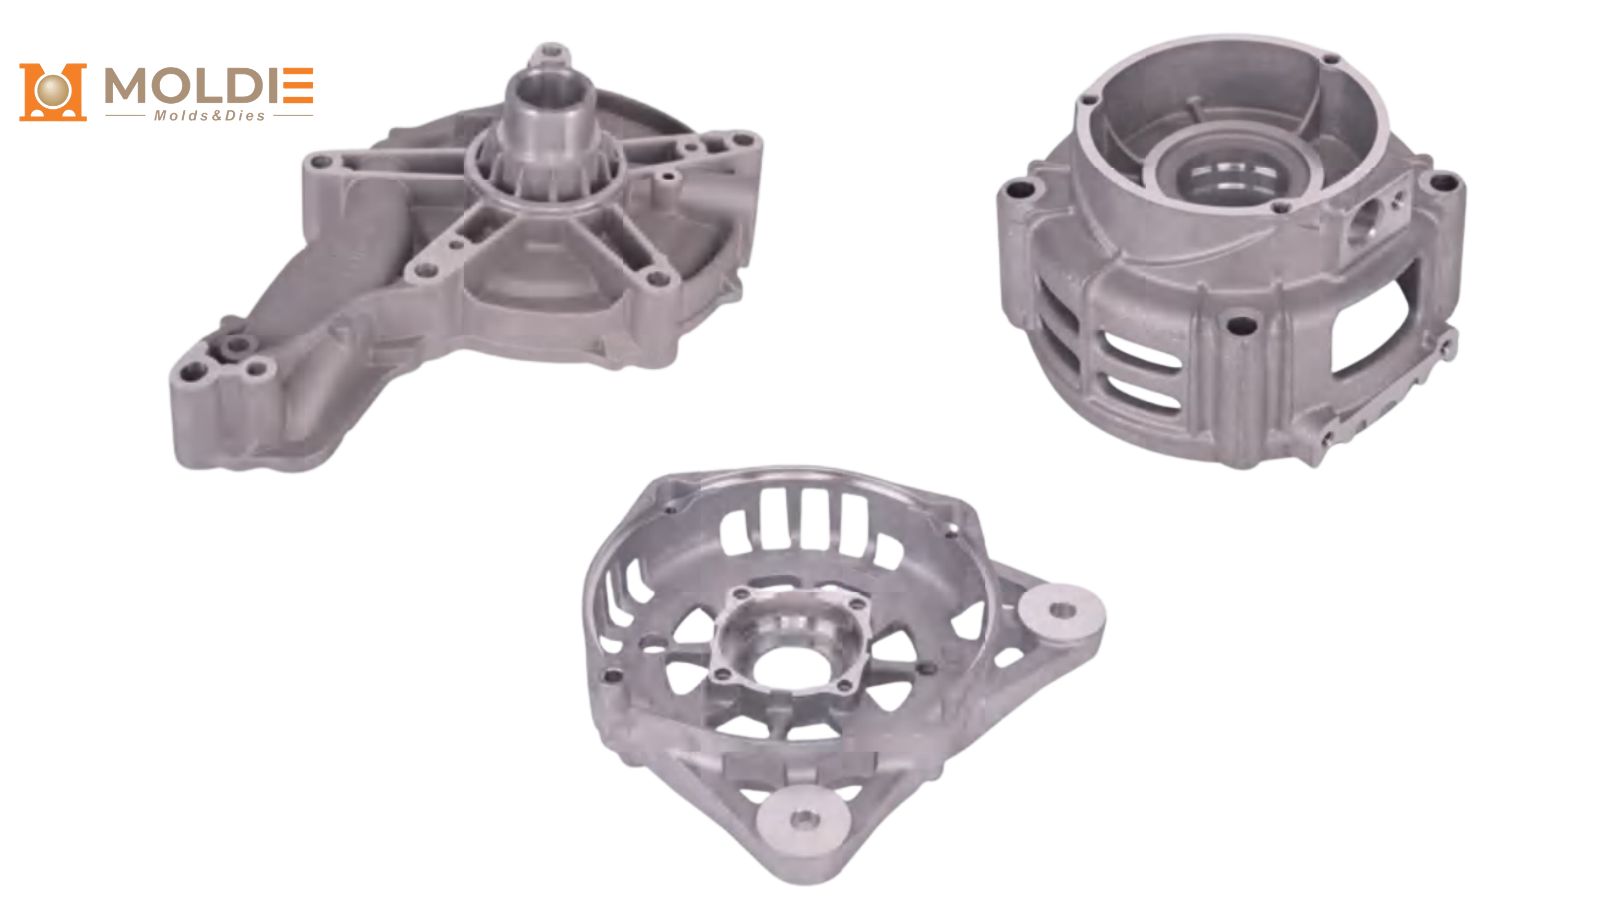
Et Kalınlığı Mümkün Olduğunca Tekdüze Olmalıdır
Tekdüze et kalınlığı; metal akışını, soğuma tutarlılığını ve boyutsal kararlılığı iyileştirir. Kalınlıkta meydana gelen büyük değişimler, büzülme, gözeneklilik ve çarpılma riskini artıran sıcak noktalar (aşırı ısınan bölgeler) oluşturur.
Dişli kutusu gövdelerinde, tutarlı et kalınlığına sahip kesitler, genellikle sadece fazladan malzeme eklemekten daha önemlidir. Ekstra rijitlik gerekiyorsa, duvarları aşırı kalınlaştırmak yerine yapısal takviye kaburgaları (nervürler) kullanmak genellikle daha iyidir.
Takviye Kaburgaları ve Bağlantı Çıkıntıları (Boss) Dikkatle Tasarlanmalıdır
Takviye kaburgaları, çok fazla kütle eklemeden rijitliği artırmak için yararlıdır. Kötü oranlanmış kaburgalar veya büyük bağlantı çıkıntıları, iç yapı bütünlüğünü ve çevrim süresini etkileyen bölgesel ısı yoğunlaşmasına yol açabilir.
Bağlantı elemanları, rulman yatakları ve montaj noktaları için tasarlanan çıkıntılar da yumuşak geçişler ve uygun kavislerle (fillet) tasarlanmalıdır. Bu, hem mekanik performansı hem de döküm kalitesini artırmaya yardımcı olur.
Talaşlı İmalat Süreci Erken Planlanmalıdır
Rulman yuvaları, mil delikleri, sızdırmazlık flanşları ve montaj yüzeyleri gibi kritik özellikler, genellikle döküm sonrası talaşlı imalat işlemi gerektirir. Bu, döküm tasarımının en başından itibaren uygun işleme payını ve sağlam bir referans (datum) stratejisini içermesi gerektiği anlamına gelir.
Referanslar yetersiz tanımlanırsa, tedarikçi; münferit ölçüleri kabul edilebilir görünen ancak unsurlar arasındaki kritik ilişkilerin uygun olmadığı parçalar üretebilir. Bu durum, şanzıman muhafazası projelerinde ilk numune aşamasında karşılaşılan sorunların yaygın bir nedenidir.
Kalıp Akış Analizi Neden Önemlidir?
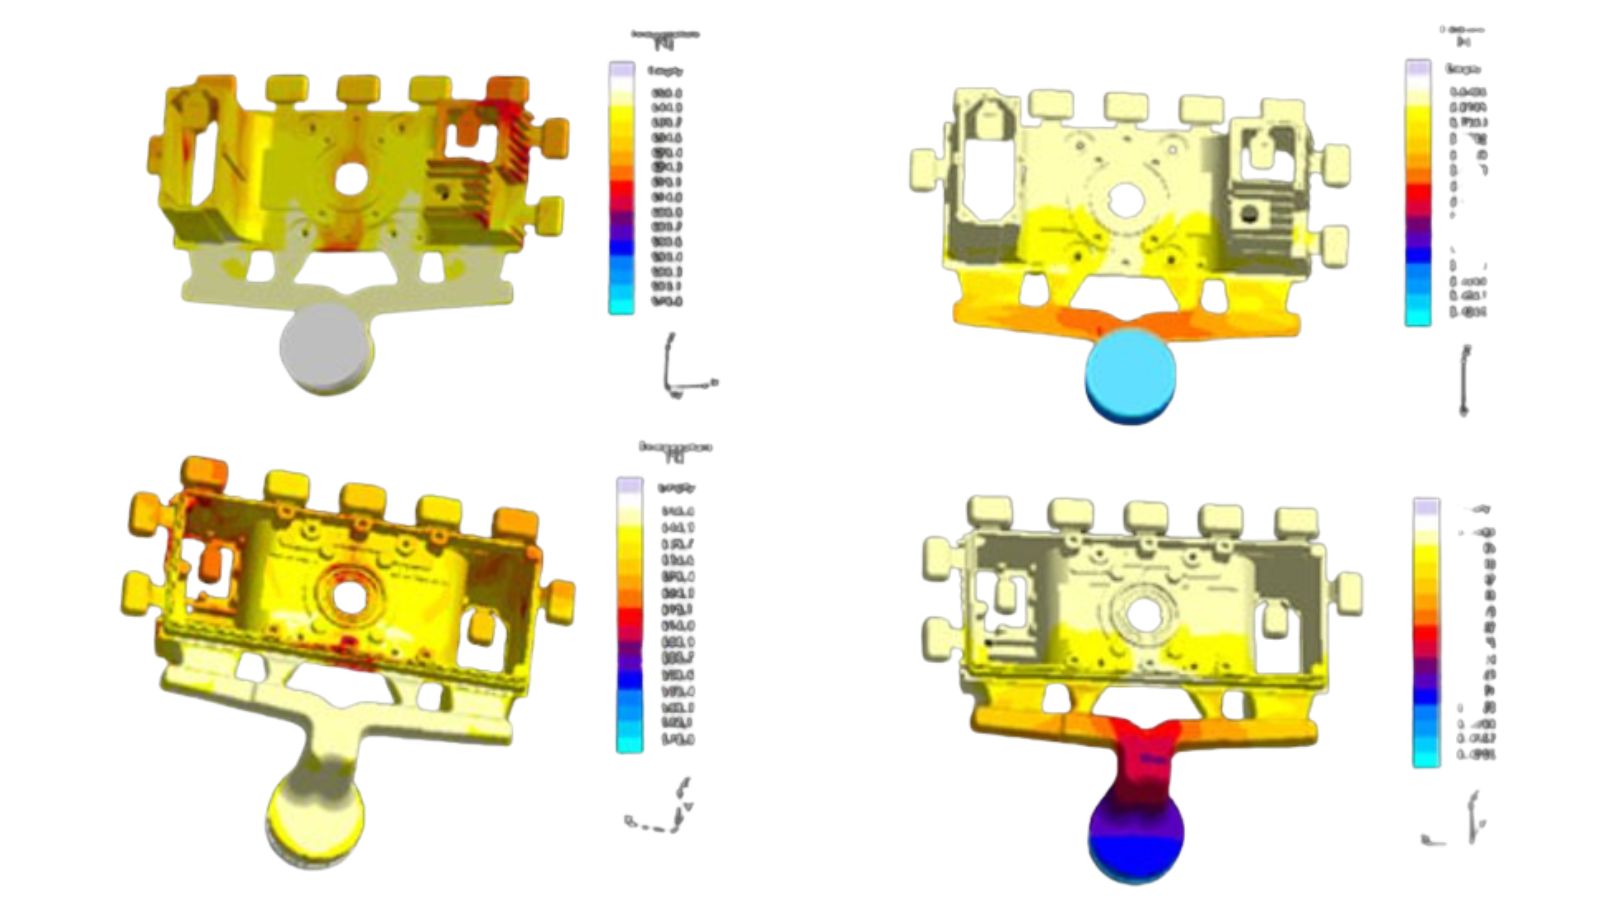
Kalıp akış simülasyonu kalıp imalatına geçilmeden önce riski azaltmak için kullanılan en yararlı araçlardan biridir. Dolum davranışı, hava sıkışması, sıcaklık dağılımı ve büzülme kaynaklı kusurların oluşabileceği bölgelerin öngörülmesine yardımcı olur.
Satın alma tarafı için pratik fayda açıktır: Bir sorunu simülasyon aşamasında düzeltmek, sertleştirilmiş kalıbı sonradan tadil etmekten çok daha az maliyetlidir. Kalıp akış sonuçlarını önceden inceleyen bir tedarikçi; gözeneklilik, dengesiz dolum ve tasarımdan kaynaklanan önlenebilir kusurları engelleme konusunda genellikle daha hazırlıklıdır.
Bu durum şanzıman muhafazaları için bilhassa önemlidir; zira bu parçalar genellikle ince cidarları, kalın montaj bölgelerini, sızdırmazlık yüzeylerini ve işlenmiş delikleri tek bir dökümde bir araya getirir.
Şanzıman Muhafazaları için Kalite Kontrol İşlemleri
Alıcılar, tedarikçinin uygun muayene yöntemleriyle iç yapı bütünlüğünü, boyutsal doğruluğu ve sızdırmazlık performansını doğrulayabildiğinden emin olmalıdır.
İç Yapı Bütünlüğü için Röntgen (X-Ray) Muayenesi
İç gözeneklilik; özellikle sızdırmazlık yüzeyleri, bağlantı çıkıntıları (boss) ve daha kalın yapısal bölgelerin altında, şanzıman gövdeleriyle ilgili en büyük risklerden biridir. Röntgen muayenesi, yalnızca yüzey kontrolleriyle tespit edilemeyen gizli boşlukların ve iç kusurların belirlenmesine yardımcı olur.
Sıkı sızdırmazlık veya yapısal gereksinimler içeren projelerde bu yetenek büyük önem taşır. Vakum destekli basınçlı döküm yöntemi de, kusurlar üretimin sonraki aşamalarına ulaşmadan önce gaz sıkışmasını azaltmaya yardımcı olabilir.
Boyutsal Doğruluk için CMM ve 3D Tarama
Delik çapları, merkez hattı ilişkileri, flanş düzlemselliği ve montaj geometrisi gibi kritik boyutlar, CMM muayenesi ile doğrulanmalıdır. Bu işlem, montajı ve performansı etkileyen unsurların hassas bir şekilde ölçülmesini sağlar.
3D tarama, dökümün tüm şeklini CAD modeliyle karşılaştırarak daha kapsamlı bir bakış açısı sunar. Çarpılma, yüzey sapması ve genel form farklılıklarının tespit edilmesinde faydalıdır.
Sızdırmazlık Güvenilirliği için Sızıntı Testi
Gövdenin yağlayıcıyı muhafaza etmesi gerekiyorsa, sızıntı testi kalite planının bir parçası olmalıdır. Bu test, döküm ve işlenmiş yüzeylerin basınç altında sızdırmazlık performansını koruyup koruyamadığını doğrular.
Sızıntı testi; gövde iç kanallar, sızdırmazlık yüzeyleri veya gizli gözenekliliğin sahada arızaya yol açabileceği bölgeler içerdiğinde özellikle önemlidir.
Gerektiğinde İşlevsel Doğrulama
Bazı şanzıman gövdesi projelerinde boyutsal raporlar yeterli olmayabilir. Montaj koşullarında doğru uyum, hizalama ve sızdırmazlık davranışını doğrulamak için işlevsel doğrulama da gerekebilir. Bu durum, özellikle OEM projeleri veya sıkı tolerans gerektiren parçalar için büyük önem taşır.
İkincil İşlemler de Tedarikçi Seçimini Etkiler
Çoğu şanzıman muhafazası, döküm işlemi ile nihai montaj arasında ikincil işlemler gerektirir. Döküm sonrası gerçekleştirilen birden fazla süreci daha verimli bir şekilde yönetebilen bir tedarikçi; genellikle daha iyi teslim süreleri, daha net izlenebilirlik ve daha düşük koordinasyon riski sunar.
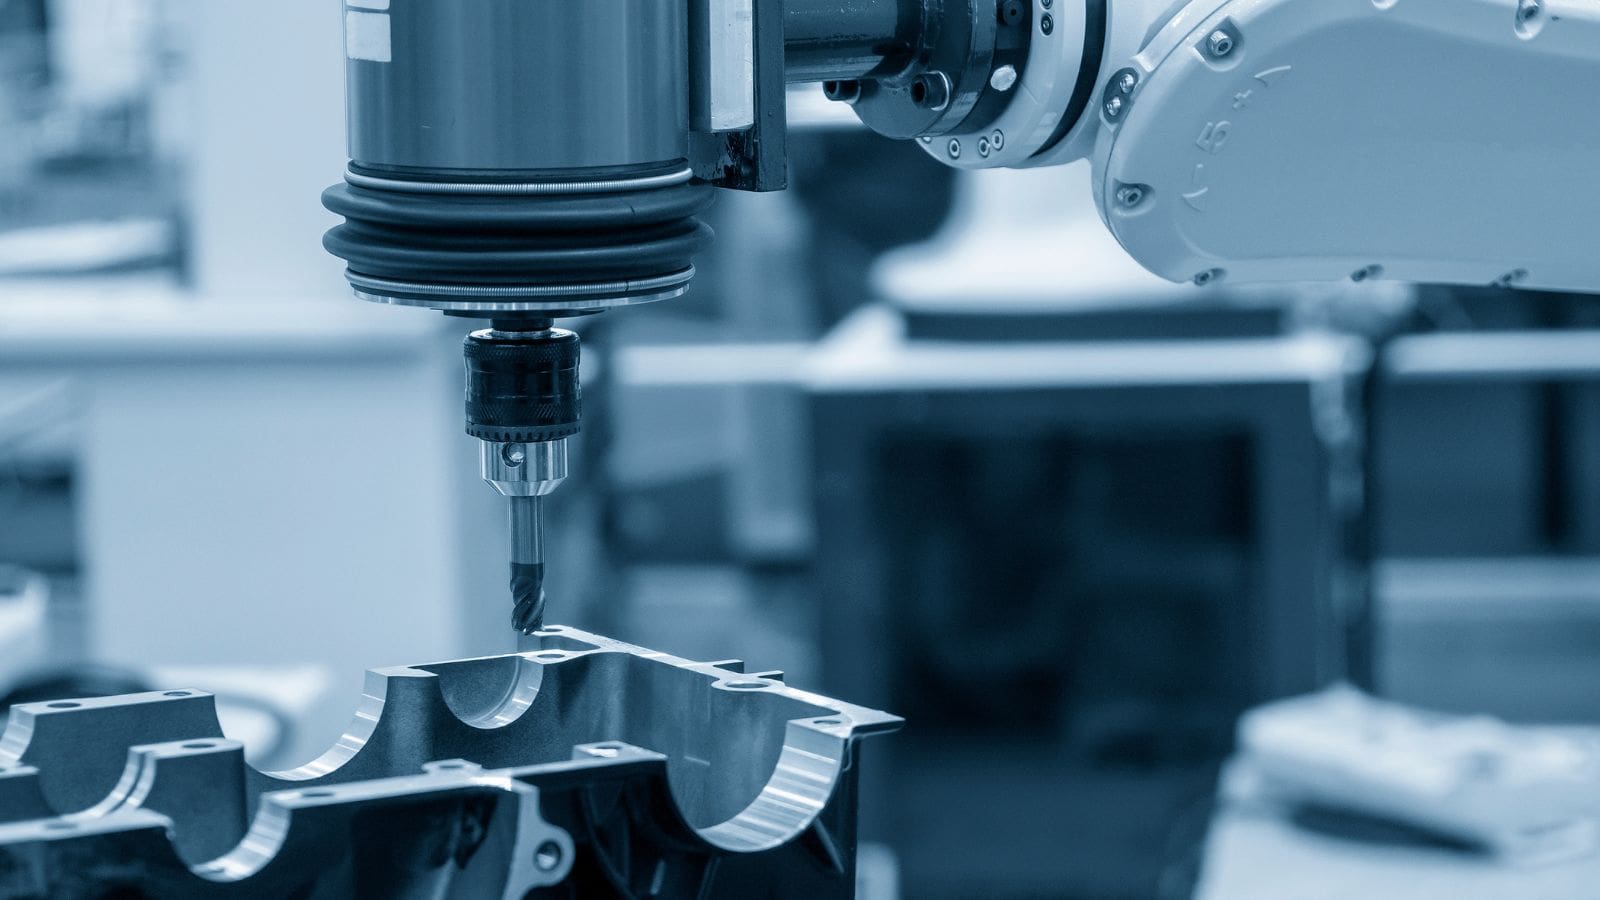
CNC İşleme ve Yüzey İşlem
Kritik delikler, sızdırmazlık yüzeyleri, montaj yüzeyleri ve dişli bağlantı noktaları genellikle CNC işleme işlemi gerektirir. İyi bir döküm parçası bile; işleme kurulumu, referans noktası (datum) kontrolü veya talaş kaldırma işlemleri doğru şekilde yapılmadığında uygunsuz bir parçaya dönüşebilir.
Yüzey işlem korozyon direncini, görünümü veya uzun vadeli dayanıklılığı artırmak için de gerekebilir. Yaygın seçenekler arasında alüminyum için eloksal kaplama, zorlu ortamlar için toz boya ve genel koruma ile estetik görünüm için boyama işlemleri yer alır.
Satın alma uzmanları için, ikincil işlemlerin tesis bünyesinde gerçekleştirilmesinin temel avantajı hesap verebilirliktir. Döküm, işleme, kontrol ve son işlem süreçleri tek bir sistem içinde yönetildiğinde, kalite sorunları genellikle daha hızlı tespit edilip çözülebilir.
Satın Alma Uzmanları Bir Basınçlı Döküm Tedarikçisini Nasıl Değerlendirmelidir?
Şanzıman muhafazası projeleri için tedarikçileri karşılaştırırken, satın alma uzmanları genel pazarlama söylemlerinden ziyade somut üretim verilerine odaklanmalıdır.
Mühendislik Desteği
Yetkin bir tedarikçi; kalıplama süreci başlamadan önce 2D teknik resimleri, 3D modelleri veya numune parçaları inceleyebilmeli ve üretilebilirlik konusunda geri bildirimde bulunabilmelidir. Erken aşamada sağlanan mühendislik katkısı; et kalınlığı tasarımı, dolum stratejisi, işleme kurulumu ve kontrol planlaması ile ilgili risklerin azaltılmasına yardımcı olur.
Kalıp Akış ve Kalıp Üretim Kapasitesi
Tedarikçinin kalıp üretiminden önce kalıp akış analizi yapıp yapmadığını sorgulayın. Bu, süreç disiplininin güçlü bir göstergesidir ve ileride oluşabilecek maliyetli değişikliklerin azaltılmasına yardımcı olur.
Kontrol ve Muayene Altyapısı
Dişli kutusu gövdeleri söz konusu olduğunda, tesis içi kontrol kapasitesi büyük bir avantajdır. Alıcılar, tedarikçinin şunlara sahip olup olmadığını teyit etmelidir:
- CMM (Koordinat Ölçüm Cihazı)
- 3D tarama
- X-ray muayenesi
- Sızdırmazlık testi kapasitesi, gerekirse
Tesis İçi İkincil İşlemler
Talaşlı imalat, yüzey işleme ve montaj desteği; teslimat performansı ve kalite tutarlılığı üzerinde büyük bir etkiye sahip olabilir. Bu süreçlerin birden fazla tedarikçiye yaptırılması durumunda, izlenebilirlik ve yanıt süreleri genellikle olumsuz etkilenir.
Sertifikalar ve Program Deneyimi
Aşağıdakiler gibi ilgili sertifikalar ISO 9001:2015 ve gerektiğinde IATF 16949, kalite sistemi disiplininin ortaya konmasına yardımcı olabilir. Satın alma uzmanları ayrıca; sıkı toleranslar, mühendislik değişiklikleri ve tekrarlayan üretim talepleri içeren OEM veya endüstriyel muhafaza (housing) programlarında gerçek deneyime sahip tedarikçileri tercih etmelidir.
Pratik Tedarik Yaklaşımınız İçin Moldiecasting’i Seçin
Satın alma ekipleri için ideal bir tedarikçi; tasarımı inceleyebilmeli, döküm risklerini belirleyebilmeli, pratik düzenlemeler önerebilmeli ve programın ilerleyen aşamalarında daha az sorun yaşanması adına gerçekçi bir kontrol planı oluşturabilmelidir.
Parça ve kalıp konusunda ISO ve IATF sertifikalı bir üretici olan Moldiecasting, 2D teknik resimler, 3D dosyalar ve numune parçaları fiyat teklifi ve kalıp tasarımı incelemesi için kabul etmektedir. Kalıp üretimi aşamasına geçmeden önce erken mühendislik geri bildirimi almak isteyen alıcılar için, ekibimizle iletişime geçmek pratik bir ilk adım olabilir.
SSS
Alüminyum basınçlı döküm neden yaygın olarak şanzıman muhafazalarında kullanılır?
Alüminyum basınçlı döküm; düşük ağırlık, iyi ısı iletkenliği ve üstün dökülebilirlik gibi mekanik özellikleri nedeniyle şanzıman gövdelerinde yaygın olarak kullanılmaktadır.
Şanzımanda bu avantajlar; toplam kütlenin azaltılmasına, dişliler ve rulmanlar çevresindeki ısının daha iyi dağıtılmasına ve karmaşık alüminyum şanzıman gövdelerinin verimli bir şekilde üretilmesine yardımcı olur.
Şanzıman gövdesi üretiminde neden yüksek basınçlı döküm yöntemi tercih edilir?
Bunun nedeni, şanzıman parçalarının yüksek boyutsal hassasiyet, kararlı et kalınlığı ve tekrarlanabilir döküm kalitesi gerektirmesidir. Kum döküm veya yerçekimi döküm yöntemleriyle kıyaslandığında; delik konumlarının, sızdırmazlık bütünlüğünün ve talaşlı imalat tutarlılığının sıkı bir şekilde kontrol edilmesi gereken yüksek hacimli şanzıman gövdesi üretimi için daha uygundur.
Basınçlı döküm yöntemiyle üretilen bir şanzıman gövdesinde en önemli tasarım faktörleri nelerdir?
En önemli tasarım faktörleri arasında et kalınlığı, takviye kanatçığı (rib) düzeni, bağlantı çıkıntısı (boss) tasarımı, kalıp tasarımı ve yolluk sistemi yer alır. Şanzıman gövdelerinde bu faktörler; gözeneklilik riskini, boyutsal kararlılığı ve rulman yuvaları, yağ kanalları ve sızdırmazlık yüzeyleri gibi kritik unsurların talaşlı imalat sonrasında doğru işlev görüp göremeyeceğini doğrudan etkiler.
Basınçlı döküm işleminden sonra şanzıman gövdeleri için CNC talaşlı imalat hala gerekli midir?
Evet. Gövde, nihai şekle çok yakın (near-net-shape) alüminyum basınçlı döküm yöntemiyle üretilse bile, şanzımanın önemli unsurları hala CNC talaşlı imalat gerektirir. Bu işlemler genellikle; montaj ve uzun vadeli şanzıman performansı açısından yüksek boyutsal hassasiyetin şart olduğu rulman yuvaları, mil delikleri, montaj yüzeyleri, dişli bağlantı noktaları ve sızdırmazlık yüzeylerini kapsar.







